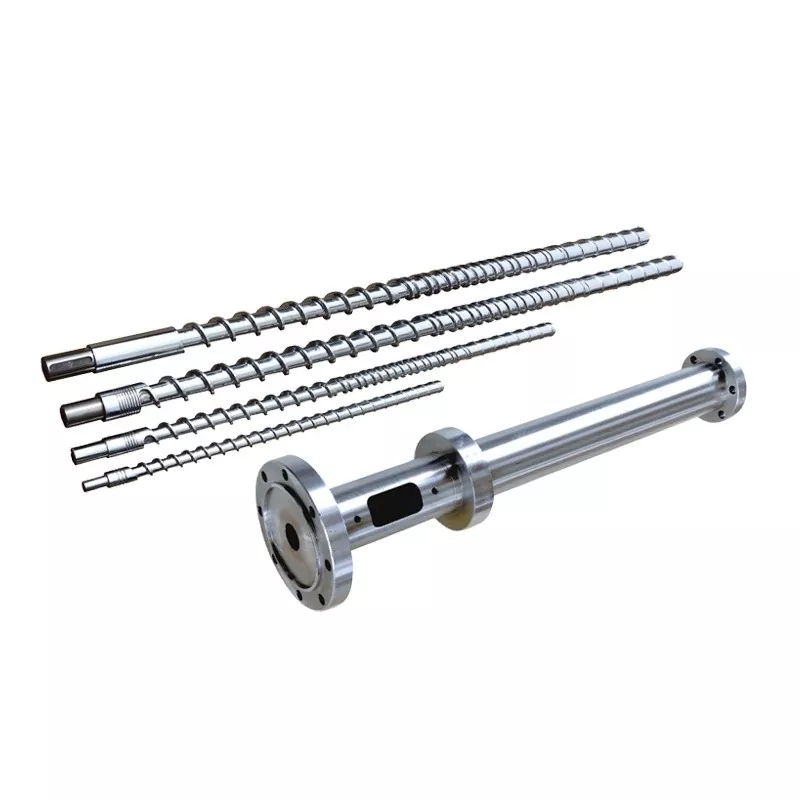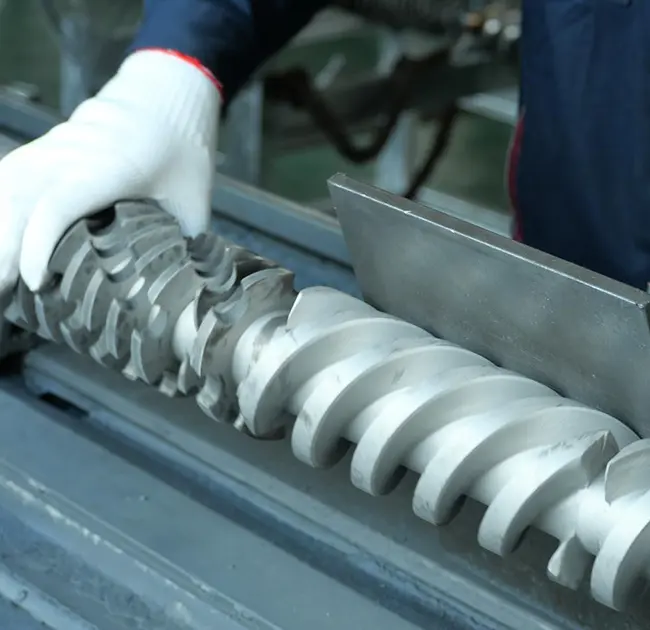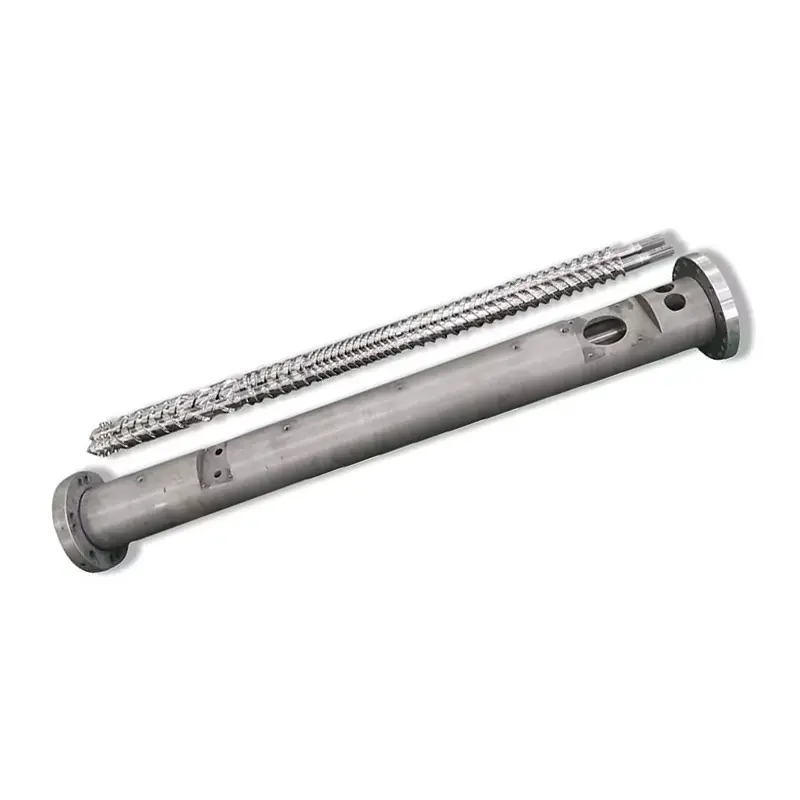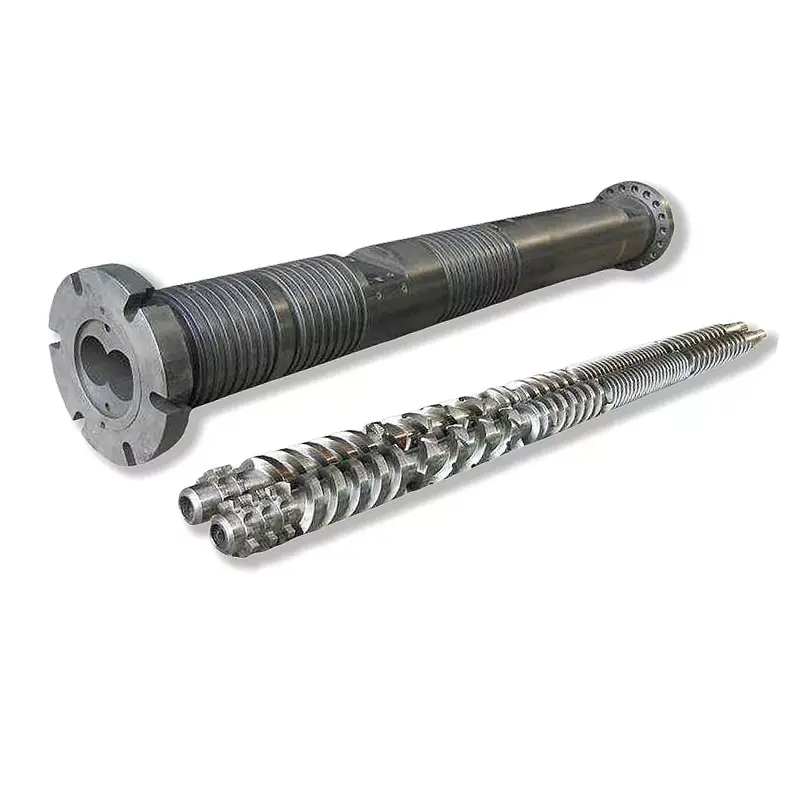
ਇੰਜੈਕਸ਼ਨ ਪੇਚ L/D ਅਨੁਪਾਤਕੰਮ ਦੀ ਲੰਬਾਈ ਨੂੰ ਪੇਚ ਦੇ ਵਿਆਸ ਨਾਲ ਵੰਡਿਆ ਜਾਂਦਾ ਹੈ, ਅਤੇ ਜ਼ਿਆਦਾਤਰ ਇੰਜੈਕਸ਼ਨ ਪੇਚ 18:1 ਤੋਂ 25:1 ਤੱਕ ਚੱਲਦੇ ਹਨ। ਇਹ ਉਹ ਹੈ ਜੋ ਕੋਈ ਵਿਸ਼ੇਸ਼ ਸ਼ੀਟ ਤੁਹਾਨੂੰ ਨਹੀਂ ਦੱਸਦੀ ਹੈ: ਤੁਸੀਂ ਉਸ ਮਸ਼ੀਨ 'ਤੇ L/D ਨੂੰ ਨਹੀਂ ਬਦਲ ਸਕਦੇ ਜੋ ਤੁਹਾਡੇ ਕੋਲ ਪਹਿਲਾਂ ਹੀ ਹੈ। ਲੰਬਾਈ ਬੈਰਲ ਦੁਆਰਾ ਨਿਸ਼ਚਿਤ ਕੀਤੀ ਜਾਂਦੀ ਹੈ. ਜੋ ਤੁਸੀਂ ਬਦਲ ਸਕਦੇ ਹੋ ਉਹ ਹੈਪੇਚ ਵਿਆਸ, ਅਤੇ ਇੱਕ ਨਿਸ਼ਚਿਤ ਬੈਰਲ ਵਿੱਚ ਜੋ ਇੱਕ ਵਿਕਲਪ L/D, ਸ਼ਾਟ ਸਮਰੱਥਾ, ਅਤੇ ਇੰਜੈਕਸ਼ਨ ਪ੍ਰੈਸ਼ਰ ਨੂੰ ਉਲਟ ਦਿਸ਼ਾਵਾਂ ਵਿੱਚ ਇਕੱਠੇ ਕਰਦਾ ਹੈ। ਇੱਕ ਛੋਟਾ ਪੇਚ ਇੱਕ ਉੱਚ L/D, ਇੱਕ ਛੋਟਾ ਸ਼ਾਟ, ਅਤੇ ਵਧੇਰੇ ਦਬਾਅ ਦਿੰਦਾ ਹੈ। ਉਸ ਵਪਾਰ ਨੂੰ ਤੁਹਾਡੇ ਰਾਲ ਅਤੇ ਤੁਹਾਡੇ ਹਿੱਸੇ ਨਾਲ ਮੇਲ ਕਰੋ, ਅਤੇ ਜ਼ਿਆਦਾਤਰ L/D ਸਵਾਲਾਂ ਦੇ ਜਵਾਬ ਆਪਣੇ ਆਪ ਵਿੱਚ ਕਰੋ।
ਇੰਜੈਕਸ਼ਨ ਪੇਚ 'ਤੇ L/D ਅਨੁਪਾਤ ਦਾ ਕੀ ਅਰਥ ਹੈ
L/D ਪੇਚ ਦੀ ਕਾਰਜਸ਼ੀਲ ਲੰਬਾਈ (L) ਨੂੰ ਇਸਦੇ ਬਾਹਰਲੇ ਵਿਆਸ (D) ਨਾਲ ਵੰਡਿਆ ਜਾਂਦਾ ਹੈ। ਇਸ ਦੇ ਚੌੜੇ ਨਾਲੋਂ 22 ਗੁਣਾ ਲੰਬੇ ਪੇਚ ਦਾ L/D 22:1 ਹੁੰਦਾ ਹੈ।
ਅਨੁਪਾਤ ਆਕਾਰ ਦੇ ਨਾਲ ਸਕੇਲ ਕਰਦਾ ਹੈ। 22:1 'ਤੇ ਇੱਕ 40 mm ਪੇਚ ਦੀ ਕਾਰਜਸ਼ੀਲ ਲੰਬਾਈ 880 mm ਹੁੰਦੀ ਹੈ। 22:1 'ਤੇ ਇੱਕ 80 mm ਦਾ ਪੇਚ 1,760 mm ਲੰਬਾ ਹੈ। ਇੱਕੋ ਅਨੁਪਾਤ, ਬਹੁਤ ਵੱਖਰੀਆਂ ਮਸ਼ੀਨਾਂ।
ਅਨੁਪਾਤ ਅਸਲ ਵਿੱਚ ਕੀ ਵਰਣਨ ਕਰਦਾ ਹੈਪੇਚ ਨੂੰ ਆਪਣਾ ਕੰਮ ਕਰਨ ਲਈ ਕਿੰਨਾ ਰਨਵੇਅ ਹੈ. ਖੁਆਉਣਾ, ਪਿਘਲਣਾ, ਅਤੇ ਮੀਟਰਿੰਗ ਸਭ ਉਸ ਲੰਬਾਈ ਦੇ ਨਾਲ ਹੁੰਦੇ ਹਨ। ਜ਼ਿਆਦਾ ਲੰਬਾਈ ਦਾ ਮਤਲਬ ਹੈ ਜ਼ਿਆਦਾ ਪਿਘਲਣ ਦੀ ਸਮਰੱਥਾ ਅਤੇ ਜ਼ਿਆਦਾ ਮਿਕਸਿੰਗ। ਘੱਟ ਲੰਬਾਈ ਦਾ ਮਤਲਬ ਹੈ ਦੋਵਾਂ ਵਿੱਚੋਂ ਘੱਟ, ਅਤੇ ਸਮੱਗਰੀ ਦੇ ਗਰਮ ਬੈਠਣ ਲਈ ਘੱਟ ਸਮਾਂ।
ਜ਼ਿਆਦਾਤਰ ਇੰਜੈਕਸ਼ਨ ਪੇਚ 18:1 ਅਤੇ 25:1 ਦੇ ਵਿਚਕਾਰ ਹੁੰਦੇ ਹਨ, 20:1 ਤੋਂ 22:1 ਦੇ ਨਾਲ ਆਮ-ਉਦੇਸ਼ ਵਾਲੀਆਂ ਮਸ਼ੀਨਾਂ 'ਤੇ ਸਾਂਝਾ ਆਧਾਰ ਹੁੰਦਾ ਹੈ। ਥੰਮ੍ਹ ਗਾਈਡ ਸਾਡੇ ਵਿੱਚ ਪੂਰੀ ਤਸਵੀਰ ਨੂੰ ਕਵਰ ਕਰਦਾ ਹੈਇੰਜੈਕਸ਼ਨ ਮੋਲਡਿੰਗ ਪੇਚ ਬੈਰਲ ਗਾਈਡ.
ਇੰਜੈਕਸ਼ਨ L/D ਐਕਸਟਰਿਊਸ਼ਨ L/D ਨਾਲੋਂ ਛੋਟਾ ਕਿਉਂ ਹੈ
ਐਕਸਟਰੂਡਰ ਆਮ ਤੌਰ 'ਤੇ 25:1 ਤੋਂ 33:1 ਤੱਕ ਚੱਲਦੇ ਹਨ। ਇੰਜੈਕਸ਼ਨ ਪੇਚ ਛੋਟੇ ਰਹਿੰਦੇ ਹਨ, ਅਤੇ ਇਸਦਾ ਕਾਰਨ ਚੱਕਰ ਹੈ, ਪਰੰਪਰਾ ਨਹੀਂ।
ਇੱਕ ਐਕਸਟਰੂਡਰ ਪੇਚ ਲਗਾਤਾਰ ਘੁੰਮਦਾ ਹੈ। ਪਦਾਰਥ ਇੱਕ ਸਿਰੇ ਤੋਂ ਪ੍ਰਵੇਸ਼ ਕਰਦਾ ਹੈ, ਲੰਘਦਾ ਹੈ, ਅਤੇ ਦੂਜੇ ਸਿਰੇ ਤੋਂ ਨਿਕਲਦਾ ਹੈ। ਕੁਝ ਵੀ ਉਡੀਕ ਨਹੀਂ ਕਰਦਾ।
ਇੱਕ ਇੰਜੈਕਸ਼ਨ ਪੇਚ ਬਰਸਟ ਵਿੱਚ ਕੰਮ ਕਰਦਾ ਹੈ। ਇਹ ਇੱਕ ਸ਼ਾਟ ਨੂੰ ਪਲਾਸਟਿਕ ਕਰਨ ਲਈ ਘੁੰਮਦਾ ਹੈ, ਪਿੱਛੇ ਹਟਦਾ ਹੈ, ਫਿਰ ਰੁਕ ਜਾਂਦਾ ਹੈ। ਇਹ ਟੀਕਾ ਲਗਾਉਂਦਾ ਹੈ, ਅਤੇ ਉੱਲੀ ਠੰਢਾ ਹੋ ਜਾਂਦੀ ਹੈ। ਇਸ ਸਭ ਦੇ ਦੌਰਾਨ, ਬੈਰਲ ਵਿੱਚ ਪਹਿਲਾਂ ਤੋਂ ਹੀ ਪਿਘਲਿਆ ਰਹਿੰਦਾ ਹੈ ਅਤੇ ਗਰਮ ਰਹਿੰਦਾ ਹੈ।
ਇਹ ਉਡੀਕ ਹੀ ਸਾਰਾ ਫਰਕ ਹੈ। ਇੱਕ ਲੰਮੀ ਬੈਰਲ ਵਧੇਰੇ ਪਿਘਲਦੀ ਹੈ, ਅਤੇ ਇੱਕ ਟੀਕਾ ਲਗਾਉਣ ਵਾਲੀ ਮਸ਼ੀਨ 'ਤੇ, ਵਧੇਰੇ ਪਿਘਲਣ ਦਾ ਮਤਲਬ ਹੈ ਕਿ ਹੋਰ ਚੱਕਰਾਂ ਦੁਆਰਾ ਉਡੀਕ ਕੀਤੀ ਹੋਰ ਸਮੱਗਰੀ। ਗਰਮੀ-ਸੰਵੇਦਨਸ਼ੀਲ ਰਾਲ ਲਈ, ਵਾਧੂ ਲੰਬਾਈ ਵਾਧੂ ਸਮਰੱਥਾ ਨਹੀਂ ਹੈ। ਇਹ ਵਾਧੂ ਥਰਮਲ ਇਤਿਹਾਸ ਹੈ.
ਇਸ ਲਈ ਇੰਜੈਕਸ਼ਨ ਡਿਜ਼ਾਇਨ ਨਿਵਾਸ ਸਮੇਂ ਦੇ ਵਿਰੁੱਧ ਪਿਘਲਣ ਦੀ ਸਮਰੱਥਾ ਨੂੰ ਸੰਤੁਲਿਤ ਕਰਦਾ ਹੈ, ਜਦੋਂ ਕਿ ਬਾਹਰ ਕੱਢਣਾ ਜਿਆਦਾਤਰ ਪਿਘਲਣ ਦੀ ਸਮਰੱਥਾ ਨੂੰ ਖਰੀਦਦਾ ਹੈ।
ਉਹ ਚੀਜ਼ ਜੋ ਤੁਹਾਨੂੰ ਕੋਈ ਨਹੀਂ ਦੱਸਦਾ: ਤੁਸੀਂ L/D ਨੂੰ ਬਦਲ ਨਹੀਂ ਸਕਦੇ
L/D ਬਾਰੇ ਲੇਖ ਇਸ ਤਰ੍ਹਾਂ ਗੱਲ ਕਰਦੇ ਹਨ ਜਿਵੇਂ ਤੁਸੀਂ ਕੋਈ ਨੰਬਰ ਚੁਣਦੇ ਹੋ। ਇੱਕ ਮਸ਼ੀਨ 'ਤੇ ਤੁਸੀਂ ਪਹਿਲਾਂ ਹੀ ਮਾਲਕ ਹੋ, ਤੁਸੀਂ ਨਹੀਂ ਕਰਦੇ.
ਐਲ ਬੈਰਲ ਦੁਆਰਾ ਨਿਸ਼ਚਿਤ ਕੀਤਾ ਗਿਆ ਹੈ.ਬੈਰਲ ਇੱਕ ਮਸ਼ੀਨ ਵਾਲਾ ਦਬਾਅ ਵਾਲਾ ਭਾਂਡਾ ਹੈ ਜੋ ਮਸ਼ੀਨ ਦੇ ਫਰੇਮ ਵਿੱਚ ਬੰਨ੍ਹਿਆ ਹੋਇਆ ਹੈ, ਇਸਦੇ ਹੀਟਰ ਜ਼ੋਨ, ਫੀਡ ਥਰੋਟ, ਅਤੇ ਇੱਕ ਲੰਬਾਈ ਦੇ ਆਲੇ-ਦੁਆਲੇ ਬਣੇ ਸਾਰੇ ਮਾਊਂਟਿੰਗ ਦੇ ਨਾਲ। ਕੋਈ ਵੀ ਬੈਰਲ ਲੰਬਾ ਨਹੀਂ ਬਣਾਉਂਦਾ.
ਇਸ ਲਈ L/D ਵਿੱਚ ਬਾਕੀ ਬਚਿਆ ਵੇਰੀਏਬਲ D ਹੈ, ਪੇਚ ਦਾ ਵਿਆਸ। ਵਿਆਸ ਨੂੰ ਬਦਲੋ, ਅਤੇ ਅਨੁਪਾਤ ਇਸਦੇ ਨਾਲ ਬਦਲਦਾ ਹੈ, ਕਿਉਂਕਿ ਰੇਖਾ ਦੇ ਉੱਪਰ ਦੀ ਲੰਬਾਈ ਕਦੇ ਨਹੀਂ ਹਿੱਲਦੀ।
ਇਹੀ ਕਾਰਨ ਹੈ ਕਿ ਮਸ਼ੀਨ ਨਿਰਮਾਤਾ ਇੱਕੋ ਮਸ਼ੀਨ ਲਈ ਦੋ ਜਾਂ ਤਿੰਨ ਪੇਚ ਵਿਆਸ ਦੀ ਸੂਚੀ ਦਿੰਦੇ ਹਨ। ਉਹ ਤੁਹਾਨੂੰ ਤਿੰਨ ਸ਼ਾਟ ਆਕਾਰ ਦੀ ਪੇਸ਼ਕਸ਼ ਨਹੀਂ ਕਰ ਰਹੇ ਹਨ। ਉਹ ਤੁਹਾਨੂੰ ਟ੍ਰੇਡ-ਆਫ ਕਰਵ 'ਤੇ ਤਿੰਨ ਬਿੰਦੂਆਂ ਦੀ ਪੇਸ਼ਕਸ਼ ਕਰ ਰਹੇ ਹਨ, ਅਤੇ ਸ਼ਾਟ ਦਾ ਆਕਾਰ ਹਿੱਲਣ ਵਾਲੀਆਂ ਚੀਜ਼ਾਂ ਵਿੱਚੋਂ ਸਿਰਫ਼ ਇੱਕ ਹੈ।
ਪੇਚ ਵਿਆਸ: ਲੀਵਰ ਜੋ ਹਰ ਚੀਜ਼ ਨੂੰ ਹਿਲਾਉਂਦਾ ਹੈ
ਇੱਕ ਸਥਿਰ ਬੈਰਲ ਵਿੱਚ, ਇੱਕ ਵਿਕਲਪ ਇੱਕ ਵਾਰ ਵਿੱਚ ਚਾਰ ਚੀਜ਼ਾਂ ਨੂੰ ਹਿਲਾਉਂਦਾ ਹੈ। ਇਸ ਸਾਰਣੀ ਨੂੰ ਸਮਝੋ ਅਤੇ ਤੁਸੀਂ ਇੰਜੈਕਸ਼ਨ L/D ਨੂੰ ਸਮਝਦੇ ਹੋ।
| ਜੇ ਤੁਸੀਂ ਇੱਕ ਚੁਣਦੇ ਹੋ ... | ਛੋਟਾ ਪੇਚ ਵਿਆਸ | ਵੱਡਾ ਪੇਚ ਵਿਆਸ |
|---|---|---|
| L/D ਅਨੁਪਾਤ | ਉੱਚਾ(ਉਹੀ L, ਛੋਟਾ D) | ਹੇਠਲਾ(ਉਹੀ L, ਵੱਡਾ D) |
| ਸ਼ਾਟ ਸਮਰੱਥਾ | ਛੋਟਾ(ਸਟ੍ਰੋਕ ਦੀ ਪ੍ਰਤੀ ਮਿਲੀਮੀਟਰ ਘੱਟ ਵਾਲੀਅਮ) | ਵੱਡਾ |
| ਟੀਕੇ ਦਾ ਦਬਾਅ ਉਪਲਬਧ ਹੈ | ਉੱਚਾ(ਇੱਕ ਛੋਟੇ ਖੇਤਰ 'ਤੇ ਇੱਕੋ ਬਲ) | ਹੇਠਲਾ |
| ਪ੍ਰਤੀ ਸ਼ਾਟ ਪਿਘਲਣ ਦੀ ਸਮਰੱਥਾ | ਬਿਹਤਰ(ਘੱਟ ਸਮੱਗਰੀ ਲਈ ਹੋਰ L/D) | ਘੱਟ ਉਦਾਰ |
| ਦਿੱਤੇ ਹਿੱਸੇ ਲਈ ਰਿਹਾਇਸ਼ ਦਾ ਸਮਾਂ | ਛੋਟਾ(ਸ਼ਾਟ ਇੱਕ ਛੋਟੇ ਬੈਰਲ ਦੀ ਜ਼ਿਆਦਾ ਵਰਤੋਂ ਕਰਦਾ ਹੈ) | ਲੰਬਾ |
| ਸੂਟ | ਛੋਟੇ ਸ਼ੁੱਧਤਾ ਵਾਲੇ ਹਿੱਸੇ, ਪਤਲੀਆਂ ਕੰਧਾਂ, ਉੱਚ-ਲੇਸਦਾਰਤਾ ਅਤੇ ਗਰਮੀ-ਸੰਵੇਦਨਸ਼ੀਲ ਰੈਜ਼ਿਨ | ਵੱਡੇ ਸ਼ਾਟ, ਵਸਤੂ ਰੈਜ਼ਿਨ, ਮੋਟੇ ਭਾਗ |
ਦਬਾਅ ਕਤਾਰ ਨੂੰ ਦੁਬਾਰਾ ਪੜ੍ਹੋ, ਕਿਉਂਕਿ ਇਹ ਲੋਕਾਂ ਦੀ ਉਮੀਦ ਨਾਲੋਂ ਵੱਧ ਨੌਕਰੀਆਂ ਦਾ ਫੈਸਲਾ ਕਰਦਾ ਹੈ। ਮਸ਼ੀਨ ਦੀ ਹਾਈਡ੍ਰੌਲਿਕ ਜਾਂ ਇਲੈਕਟ੍ਰਿਕ ਡਰਾਈਵ ਪੇਚ ਦੇ ਪਿਛਲੇ ਪਾਸੇ ਇੱਕ ਸਥਿਰ ਬਲ ਪ੍ਰਦਾਨ ਕਰਦੀ ਹੈ। ਦਬਾਅ ਨੂੰ ਖੇਤਰ ਦੁਆਰਾ ਵੰਡਿਆ ਜਾਂਦਾ ਹੈ। ਇੱਕ ਛੋਟੇ ਪੇਚ ਵਿੱਚ ਚਿਹਰੇ ਦਾ ਖੇਤਰ ਘੱਟ ਹੁੰਦਾ ਹੈ, ਇਸਲਈ ਉਹੀ ਬਲ ਉੱਚ ਪਿਘਲਣ ਦਾ ਦਬਾਅ ਪੈਦਾ ਕਰਦਾ ਹੈ।
ਇਹੀ ਕਾਰਨ ਹੈ ਕਿ ਪਤਲੀ-ਦੀਵਾਰ ਅਤੇ ਉੱਚ-ਲੇਸਦਾਰ ਕੰਮ ਅਕਸਰ ਛੋਟੇ ਪੇਚ 'ਤੇ ਉਤਰਦੇ ਹਨ: ਇਹ ਪਿਘਲਣ ਨੂੰ ਇੱਕ ਤੰਗ ਕੈਵਿਟੀ ਵਿੱਚ ਧੱਕ ਸਕਦਾ ਹੈ ਜਿਸ ਨੂੰ ਇੱਕ ਵੱਡਾ ਪੇਚ ਨਹੀਂ ਭਰ ਸਕਦਾ। ਇਸਦੇ ਨਾਲ ਆਉਣ ਵਾਲਾ ਉੱਚ L/D ਇੱਕ ਬੋਨਸ ਹੈ, ਇੱਕ ਇਤਫ਼ਾਕ ਨਹੀਂ।
ਅਤੇ ਨਿਵਾਸ ਕਤਾਰ ਵੀ ਪੜ੍ਹੋ। ਇਹ ਉਹ ਹੈ ਜੋ ਚੁੱਪਚਾਪ ਫੈਸਲਾ ਕਰਦਾ ਹੈ ਕਿ ਕੀ ਤੁਹਾਡਾ ਪੀਸੀ ਪੀਲਾ ਹੈ.

L/D ਸ਼ਾਟ ਦੇ ਆਕਾਰ ਨੂੰ ਕਿਵੇਂ ਪ੍ਰਭਾਵਿਤ ਕਰਦਾ ਹੈ
ਸਖਤੀ ਨਾਲ, L/D ਸ਼ਾਟ ਦਾ ਆਕਾਰ ਸੈੱਟ ਨਹੀਂ ਕਰਦਾ ਹੈ। ਵਿਆਸ ਅਤੇ ਸਟ੍ਰੋਕ ਕਰਦੇ ਹਨ: ਸ਼ਾਟ ਵਾਲੀਅਮ ਪੇਚ ਦੇ ਕਰਾਸ-ਸੈਕਸ਼ਨਲ ਖੇਤਰ ਨੂੰ ਇਸ ਨਾਲ ਗੁਣਾ ਕੀਤਾ ਜਾਂਦਾ ਹੈ ਕਿ ਇਹ ਕਿੰਨੀ ਦੂਰ ਤੱਕ ਜਾਂਦਾ ਹੈ।
ਪਰ ਇੱਕ ਅਸਲੀ ਮਸ਼ੀਨ 'ਤੇ ਤੁਸੀਂ ਉਹਨਾਂ ਨੂੰ ਵੱਖ ਨਹੀਂ ਕਰ ਸਕਦੇ, ਕਿਉਂਕਿ ਉਹੀ ਵਿਆਸ ਜੋ ਤੁਹਾਡੇ ਸ਼ਾਟ ਨੂੰ ਸੈੱਟ ਕਰਦਾ ਹੈ ਤੁਹਾਡੇ L/D ਨੂੰ ਵੀ ਸੈੱਟ ਕਰਦਾ ਹੈ। ਇੱਕ ਛੋਟੇ ਸ਼ੁੱਧਤਾ ਵਾਲੇ ਹਿੱਸੇ ਲਈ ਛੋਟਾ ਪੇਚ ਚੁਣੋ, ਅਤੇ ਤੁਸੀਂ ਉਸੇ ਸਮੇਂ ਇੱਕ ਉੱਚ L/D ਚੁਣਿਆ ਹੈ।
ਵਿਹਾਰਕ ਨਤੀਜਾ ਇੱਕ ਖੁਸ਼ਹਾਲ ਹੈ. ਉਹ ਪੇਚ ਜੋ ਤੁਹਾਨੂੰ ਛੋਟਾ ਸ਼ਾਟ ਦਿੰਦਾ ਹੈ, ਤੁਹਾਨੂੰ ਸਮੱਗਰੀ ਦੇ ਪ੍ਰਤੀ ਗ੍ਰਾਮ ਜ਼ਿਆਦਾ ਪਿਘਲਣ ਦੀ ਲੰਬਾਈ ਅਤੇ ਉੱਚ ਟੀਕਾ ਦਬਾਅ ਵੀ ਦਿੰਦਾ ਹੈ। ਉਹ ਤਿੰਨ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਇੱਕੋ ਜਿਹੀਆਂ ਨੌਕਰੀਆਂ ਦੇ ਅਨੁਕੂਲ ਹਨ, ਇਸੇ ਕਰਕੇ ਵਪਾਰ ਅਕਸਰ ਨਹੀਂ ਨਾਲੋਂ ਵੱਧ ਸਾਫ਼-ਸੁਥਰਾ ਕੰਮ ਕਰਦਾ ਹੈ।
ਜਿੱਥੇ ਇਹ ਖੁਸ਼ ਹੋਣਾ ਬੰਦ ਕਰ ਦਿੰਦਾ ਹੈ ਉਹ ਹੁੰਦਾ ਹੈ ਜਦੋਂ ਤੁਸੀਂ ਕਿਸੇ ਹਿੱਸੇ ਨੂੰ ਗਲਤ ਪੇਚ 'ਤੇ ਮਜਬੂਰ ਕਰਦੇ ਹੋ। ਇੱਕ ਵੱਡੇ-ਵਿਆਸ ਵਾਲੇ ਪੇਚ 'ਤੇ ਇੱਕ ਬਹੁਤ ਛੋਟਾ ਸ਼ਾਟ ਚਲਾਓ ਅਤੇ ਤੁਹਾਨੂੰ ਦੋਵਾਂ ਵਿੱਚੋਂ ਸਭ ਤੋਂ ਬੁਰਾ ਮਿਲਦਾ ਹੈ: ਇੱਕ ਘੱਟ L/D, ਤੁਹਾਡੇ ਸ਼ਾਟ ਦੇ ਮੁਕਾਬਲੇ ਇੱਕ ਵਿਸ਼ਾਲ ਬੈਰਲ ਵਾਲੀਅਮ, ਅਤੇ ਸਮੱਗਰੀ ਜੋ ਬਹੁਤ ਜ਼ਿਆਦਾ ਸਮੇਂ ਤੱਕ ਗਰਮੀ ਵਿੱਚ ਚੱਕਰ ਲਗਾਉਂਦੀ ਹੈ।
ਰਿਹਾਇਸ਼ ਦਾ ਸਮਾਂ: ਕੁਆਲਿਟੀ ਕਿਲਰ ਜਿਸ ਦੀ ਤੁਸੀਂ ਗਣਨਾ ਕਰ ਸਕਦੇ ਹੋ
ਨਿਵਾਸ ਸਮਾਂ ਇਹ ਹੈ ਕਿ ਪੌਲੀਮਰ ਦਾ ਦਿੱਤਾ ਗਿਆ ਟੁਕੜਾ ਟੀਕੇ ਲਗਾਉਣ ਤੋਂ ਪਹਿਲਾਂ ਬੈਰਲ ਦੇ ਅੰਦਰ ਕਿੰਨਾ ਚਿਰ ਗਰਮ ਰਹਿੰਦਾ ਹੈ। ਇਹ ਇੰਜੈਕਸ਼ਨ ਮੋਲਡਿੰਗ ਵਿੱਚ ਸਭ ਤੋਂ ਘੱਟ ਦਰਜਾ ਪ੍ਰਾਪਤ ਸੰਖਿਆ ਹੈ, ਅਤੇ ਤੁਸੀਂ ਤੀਹ ਸਕਿੰਟਾਂ ਵਿੱਚ ਇਸਦਾ ਅੰਦਾਜ਼ਾ ਲਗਾ ਸਕਦੇ ਹੋ।
ਰਿਹਾਇਸ਼ ਦਾ ਸਮਾਂ ≈ (ਬੈਰਲ ਸ਼ਾਟ ਸਮਰੱਥਾ ÷ ਤੁਹਾਡੇ ਸ਼ਾਟ ਦਾ ਆਕਾਰ) × ਚੱਕਰ ਦਾ ਸਮਾਂ
ਇੱਕੋ ਇਕਾਈਆਂ ਵਿੱਚ ਦੋਵੇਂ ਸਮਰੱਥਾਵਾਂ। ਮਸ਼ੀਨ ਦੀ ਰੇਟਿੰਗ ਤੋਂ ਸ਼ਾਟ ਸਮਰੱਥਾ ਲਓ।
ਇੱਕ ਉਦਾਹਰਨ ਕੰਮ ਕਰੋ. 200 ਗ੍ਰਾਮ ਸ਼ਾਟ ਸਮਰੱਥਾ 'ਤੇ ਰੇਟ ਕੀਤੀ ਮਸ਼ੀਨ, 30-ਸਕਿੰਟ ਦੇ ਚੱਕਰ 'ਤੇ 20 ਗ੍ਰਾਮ ਹਿੱਸੇ ਨੂੰ ਚਲਾਉਂਦੀ ਹੈ। ਅਨੁਪਾਤ 10 ਹੈ, ਇਸਲਈ ਪਿਘਲਣ ਲਗਭਗ ਦਸ ਚੱਕਰਾਂ ਵਿੱਚ ਬੈਠਦਾ ਹੈ। ਨਿਵਾਸ ਸਮਾਂ ਲਗਭਗ 300 ਸਕਿੰਟ, ਜਾਂ ਪੰਜ ਮਿੰਟ ਹੈ।
ਪਿਘਲਣ ਵਾਲੇ ਤਾਪਮਾਨ 'ਤੇ ਪੰਜ ਮਿੰਟ PC, POM, PET, ਜਾਂ PVC ਲਈ ਲੰਬਾ ਸਮਾਂ ਹੁੰਦਾ ਹੈ। ਤੁਹਾਡੀਆਂ ਸੈਟਿੰਗਾਂ ਬਾਰੇ ਕੁਝ ਵੀ ਗਲਤ ਨਹੀਂ ਹੈ। ਬੈਰਲ ਲਈ ਹਿੱਸਾ ਬਹੁਤ ਛੋਟਾ ਹੈ, ਅਤੇ ਸਮੱਗਰੀ ਪਕ ਰਹੀ ਹੈ ਜਦੋਂ ਇਹ ਆਪਣੀ ਵਾਰੀ ਦੀ ਉਡੀਕ ਕਰ ਰਿਹਾ ਹੈ।
ਹੁਣ ਉਸ ਕੰਮ ਨੂੰ ਇੱਕ ਛੋਟੇ ਪੇਚ ਵਿੱਚ ਲੈ ਜਾਓ। ਸ਼ਾਟ ਸਮਰੱਥਾ 80 ਗ੍ਰਾਮ ਤੱਕ ਘਟਦੀ ਹੈ। ਉਹੀ 20 g ਹਿੱਸਾ ਹੁਣ ਬੈਰਲ ਦੇ ਇੱਕ ਚੌਥਾਈ ਹਿੱਸੇ ਦੀ ਵਰਤੋਂ ਕਰਦਾ ਹੈ, ਪਿਘਲਣ ਦਾ ਸਮਾਂ ਦਸ ਦੀ ਬਜਾਏ ਚਾਰ ਚੱਕਰਾਂ ਵਿੱਚ ਬੈਠਦਾ ਹੈ, ਅਤੇ ਨਿਵਾਸ ਸਮਾਂ ਲਗਭਗ ਦੋ ਮਿੰਟ ਤੱਕ ਡਿੱਗਦਾ ਹੈ।
ਤੁਸੀਂ ਕੋਈ ਸੈੱਟਪੁਆਇੰਟ ਨਹੀਂ ਬਦਲਿਆ। ਤੁਸੀਂ ਪੇਚ ਦੇ ਵਿਆਸ ਨੂੰ ਬਦਲ ਦਿੱਤਾ, ਅਤੇ ਡਿਗਰੇਡੇਸ਼ਨ ਸਮੱਸਿਆ ਇਸਦੇ ਨਾਲ ਚਲੀ ਗਈ।
20-80% ਸ਼ਾਟ ਸਮਰੱਥਾ ਬੈਂਡ
ਆਮ ਤੌਰ 'ਤੇ ਹਵਾਲਾ ਦਿੱਤਾ ਗਿਆ ਉਦਯੋਗ ਮਾਰਗਦਰਸ਼ਨ ਤੁਹਾਡੇ ਸ਼ਾਟ ਨੂੰ ਮਸ਼ੀਨ ਦੀ ਰੇਟ ਕੀਤੀ ਗਈ ਸ਼ਾਟ ਸਮਰੱਥਾ ਦੇ ਲਗਭਗ 20% ਅਤੇ 80% ਦੇ ਵਿਚਕਾਰ ਰੱਖਣਾ ਹੈ। ਆਪਣੀ ਮਸ਼ੀਨ ਦੇ ਮੈਨੂਅਲ ਦੇ ਵਿਰੁੱਧ ਬੈਂਡ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ, ਪਰ ਇਸਦੇ ਪਿੱਛੇ ਤਰਕ ਹਰ ਥਾਂ ਰੱਖਦਾ ਹੈ।
ਬੈਂਡ ਦੇ ਹੇਠਾਂ, ਨਿਵਾਸ ਸਮਾਂ ਲੰਮਾ ਚੱਲਦਾ ਹੈ। ਪਦਾਰਥ ਗਰਮੀ ਦੇ ਜ਼ਰੀਏ ਬਹੁਤ ਸਾਰੀਆਂ ਯਾਤਰਾਵਾਂ ਕਰਦਾ ਹੈ, ਅਤੇ ਤਾਪ-ਸੰਵੇਦਨਸ਼ੀਲ ਰੈਜ਼ਿਨ ਘਟਦੇ ਹਨ। ਇਹ ਉਹ ਅਸਫਲਤਾ ਹੈ ਜੋ ਉਪਰੋਕਤ ਫਾਰਮੂਲੇ ਨੂੰ ਫੜਦਾ ਹੈ।
ਬੈਂਡ ਦੇ ਉੱਪਰ, ਦੋ ਚੀਜ਼ਾਂ ਟੁੱਟਦੀਆਂ ਹਨ। ਇੱਕ ਸਹੀ ਗੱਦੀ ਨੂੰ ਰੱਖਣ ਲਈ ਕਾਫ਼ੀ ਬੈਰਲ ਬਚਿਆ ਨਹੀਂ ਹੈ, ਇਸਲਈ ਪੈਕਿੰਗ ਨੂੰ ਸ਼ਾਟ ਤੋਂ ਅਸੰਗਤ ਸ਼ਾਟ ਮਿਲਦਾ ਹੈ। ਅਤੇ ਪੇਚ ਕੋਲ ਸਮਗਰੀ ਦੇ ਲਗਭਗ ਪੂਰੇ ਬੈਰਲ ਨੂੰ ਪਿਘਲਣ ਲਈ ਘੱਟ ਸਮਾਂ ਅਤੇ ਲੰਬਾਈ ਹੁੰਦੀ ਹੈ, ਇਸਲਈ ਪਿਘਲਣ ਦੀ ਕੁਆਲਿਟੀ ਬਿਲਕੁਲ ਉਦੋਂ ਪ੍ਰਭਾਵਿਤ ਹੁੰਦੀ ਹੈ ਜਦੋਂ ਤੁਸੀਂ ਇਸਦਾ ਵੱਧ ਤੋਂ ਵੱਧ ਪੁੱਛ ਰਹੇ ਹੁੰਦੇ ਹੋ।
ਬੈਂਡ ਦੇ ਵਿਚਕਾਰ ਜ਼ਮੀਨ ਅਤੇ ਮਸ਼ੀਨ ਕੋਲ ਕੰਮ ਕਰਨ ਲਈ ਜਗ੍ਹਾ ਹੈ। ਜੇਕਰ ਤੁਹਾਡਾ ਹਿੱਸਾ ਇਸ ਦੇ ਬਾਹਰ ਬੈਠਦਾ ਹੈ, ਤਾਂ ਸਹੀ ਫਿਕਸ ਇੱਕ ਵੱਖਰਾ ਪੇਚ ਵਿਆਸ, ਜਾਂ ਇੱਕ ਵੱਖਰੀ ਮਸ਼ੀਨ ਹੈ, ਨਾ ਕਿ ਪ੍ਰਕਿਰਿਆ ਸੈਟਿੰਗਾਂ ਦਾ ਇੱਕ ਬਹਾਦਰੀ ਵਾਲਾ ਸੈੱਟ।
L/D ਪਿਘਲਣ ਦੀ ਗੁਣਵੱਤਾ ਨੂੰ ਕਿਵੇਂ ਪ੍ਰਭਾਵਿਤ ਕਰਦਾ ਹੈ
ਲੰਬਾਈ ਪਿਘਲਣ ਦੀ ਸਮਰੱਥਾ ਹੈ, ਅਤੇ ਪਿਘਲਣ ਦੀ ਸਮਰੱਥਾ ਗੁਣਵੱਤਾ ਹੈ.
ਵਧੇਰੇ L/D ਵਧੇਰੇ ਸੰਪੂਰਨ ਪਿਘਲਦਾ ਹੈ।ਠੋਸ ਪੈਲੇਟਾਂ ਨੂੰ ਗਰਮ ਬੈਰਲ ਦੀਵਾਰ ਦੇ ਵਿਰੁੱਧ ਯਾਤਰਾ ਕਰਨੀ ਪੈਂਦੀ ਹੈ, ਇਸਲਈ ਉਹਨਾਂ ਵਿੱਚੋਂ ਬਹੁਤ ਘੱਟ ਪਿਘਲਣ ਦੇ ਰੂਪ ਵਿੱਚ ਬਚਦੇ ਹਨ। ਭਾਗ ਵਿੱਚ ਸਖ਼ਤ ਧੱਬੇ ਅਤੇ ਲੈਂਸ-ਆਕਾਰ ਦੇ ਸੰਮਿਲਨ ਪਿਘਲਣ ਵਿੱਚ ਅਸਫਲਤਾਵਾਂ ਹਨ, ਅਤੇ ਲੰਬਾਈ ਉਹਨਾਂ ਨਾਲ ਲੜਦੀ ਹੈ।
ਵਧੇਰੇ L/D ਵਧੇਰੇ ਸਮਰੂਪ ਪਿਘਲਦਾ ਹੈ।ਤਾਪਮਾਨ ਇਕਸਾਰ ਹੋ ਜਾਂਦਾ ਹੈ, ਰੰਗ ਅਤੇ ਫਿਲਰ ਬਿਹਤਰ ਵੰਡਦੇ ਹਨ, ਅਤੇ ਚੈਕ ਰਿੰਗ 'ਤੇ ਪਹੁੰਚਣ ਵਾਲਾ ਪਿਘਲਣਾ ਸ਼ਾਟ ਤੋਂ ਸ਼ਾਟ ਤੱਕ ਵਧੇਰੇ ਇਕਸਾਰ ਹੁੰਦਾ ਹੈ। ਇਹ ਇੱਕ ਵਿਆਪਕ ਪ੍ਰਕਿਰਿਆ ਵਿੰਡੋ ਦੇ ਰੂਪ ਵਿੱਚ ਦਿਖਾਈ ਦਿੰਦਾ ਹੈ।
ਵਧੇਰੇ L/D ਹੋਰ ਥਰਮਲ ਇਤਿਹਾਸ ਵੀ ਦਿੰਦਾ ਹੈ।ਉਹੀ ਲੰਬਾਈ ਜੋ ਚੰਗੀ ਤਰ੍ਹਾਂ ਪਿਘਲ ਜਾਂਦੀ ਹੈ, ਉਹ ਸਮੱਗਰੀ ਨੂੰ ਵੀ ਲੰਬੇ ਸਮੇਂ ਤੱਕ ਰੱਖਦੀ ਹੈ, ਅਤੇ PVC, PC, POM, ਅਤੇ PET ਲਈ, ਇਹ ਇੱਕ ਲਾਗਤ ਹੈ, ਕੋਈ ਲਾਭ ਨਹੀਂ।
ਇਸ ਲਈ ਪਿਘਲਣ ਦੀ ਗੁਣਵੱਤਾ ਹੋਰ ਬਿਹਤਰ ਹੈ ਦਾ ਇੱਕ ਕੇਸ ਨਹੀ ਹੈ. ਇਹ ਇੱਕ ਸੰਤੁਲਨ ਹੈ: ਪੂਰੀ ਤਰ੍ਹਾਂ ਪਿਘਲਣ ਲਈ ਕਾਫ਼ੀ ਲੰਬਾਈ, ਇੰਨੀ ਜ਼ਿਆਦਾ ਬੈਰਲ ਵਾਲੀਅਮ ਨਹੀਂ ਕਿ ਸਮੱਗਰੀ ਨੂੰ ਵਰਤਣ ਲਈ ਬਹੁਤ ਲੰਮਾ ਇੰਤਜ਼ਾਰ ਕੀਤਾ ਜਾਵੇ। ਜਦੋਂ ਪਿਘਲਣ ਦੀ ਸਮਰੱਥਾ ਤੁਹਾਡੀ ਖਾਸ ਰੁਕਾਵਟ ਹੁੰਦੀ ਹੈ, ਤਾਂ ਇੱਕ ਬੈਰੀਅਰ ਪੇਚ ਬੈਰਲ ਦੇ ਇੱਕ ਮਿਲੀਮੀਟਰ ਨੂੰ ਸ਼ਾਮਲ ਕੀਤੇ ਬਿਨਾਂ ਇਸਨੂੰ ਵਧਾਉਂਦਾ ਹੈ।
ਰਾਲ ਅਤੇ ਭਾਗ ਦੁਆਰਾ L/D ਅਤੇ ਵਿਆਸ ਦੀ ਚੋਣ ਕਰਨਾ
ਵਪਾਰਾਂ ਨੂੰ ਇਕੱਠੇ ਰੱਖੋ ਅਤੇ ਚੋਣ ਰਾਲ ਅਤੇ ਹਿੱਸੇ ਤੋਂ ਬਾਹਰ ਹੋ ਜਾਂਦੀ ਹੈ.
| ਤੁਹਾਡੀ ਸਥਿਤੀ | ਵੱਲ ਝੁਕਾਓ | ਕਿਉਂ |
|---|---|---|
| ਛੋਟੇ, ਪਤਲੀ-ਦੀਵਾਰੀ ਸ਼ੁੱਧਤਾ ਵਾਲੇ ਹਿੱਸੇ | ਛੋਟਾ ਪੇਚ, ਉੱਚਾ L/D | ਉੱਚ ਟੀਕੇ ਦਾ ਦਬਾਅ ਪਤਲੇ ਭਾਗਾਂ ਨੂੰ ਭਰਦਾ ਹੈ; ਪ੍ਰਤੀ ਗ੍ਰਾਮ ਚੰਗੀ ਪਿਘਲਣਾ; ਛੋਟਾ ਨਿਵਾਸ |
| ਤਾਪ-ਸੰਵੇਦਨਸ਼ੀਲ ਰਾਲ (PC, POM, PET, PVC) | ਸ਼ਾਟ ਲਈ ਛੋਟਾ ਪੇਚ; L/D ਬੈਂਡ ਦਾ ਛੋਟਾ ਸਿਰਾ | ਨਿਵਾਸ ਸਮਾਂ ਦੁਸ਼ਮਣ ਹੈ। ਬੈਰਲ ਸਮਰੱਥਾ ਦੇ ਅਨੁਸਾਰ ਸ਼ਾਟ ਨੂੰ ਵੱਡਾ ਰੱਖੋ |
| ਉੱਚ-ਲੇਸਦਾਰ ਇੰਜੀਨੀਅਰਿੰਗ ਰਾਲ | ਛੋਟਾ ਪੇਚ, ਉੱਚਾ L/D | ਭਰਨ ਲਈ ਦਬਾਅ ਅਤੇ ਚੰਗੀ ਤਰ੍ਹਾਂ ਪਿਘਲਣ ਲਈ ਲੰਬਾਈ ਦੀ ਲੋੜ ਹੈ |
| ਵੱਡੇ ਸ਼ਾਟ, ਵਸਤੂ ਰਾਲ (PE, PP, PS) | ਵੱਡਾ ਪੇਚ, ਹੇਠਲਾ L/D | ਸਮਰੱਥਾ ਦੀ ਅਗਵਾਈ; ਇਹ ਰੈਜ਼ਿਨ ਘੱਟ ਪਿਘਲਣ ਦੀ ਲੰਬਾਈ ਨੂੰ ਬਰਦਾਸ਼ਤ ਕਰਦੇ ਹਨ |
| ਮੋਟੀਆਂ ਕੰਧਾਂ ਵਾਲੇ ਹਿੱਸੇ, ਹੌਲੀ ਚੱਕਰ | ਵੱਡਾ ਪੇਚ, ਨਿਵਾਸ ਨਿਵਾਸ | ਲੰਬੇ ਚੱਕਰ ਨਿਵਾਸ ਸਮੇਂ ਨੂੰ ਗੁਣਾ ਕਰਦੇ ਹਨ। ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਮੁੜ ਗਣਨਾ ਕਰੋ |
| ਕੱਚ ਨਾਲ ਭਰਿਆ ਜਾਂ ਘਬਰਾਹਟ ਵਾਲਾ ਮਿਸ਼ਰਣ | ਭਾਗ ਪ੍ਰਤੀ ਵਿਆਸ; ਨੂੰ ਬਦਲੋਸਤ੍ਹਾ | L/D ਹਿੱਸੇ ਦੀ ਪਾਲਣਾ ਕਰਦਾ ਹੈ। ਵੀਅਰ ਜਵਾਬ ਇੱਕ ਬਾਈਮੈਟਾਲਿਕ ਬੋਰ ਹੈ, ਨਾ ਕਿ ਇੱਕ ਵੱਖਰੀ ਲੰਬਾਈ |
| ਉੱਚ ਆਉਟਪੁੱਟ 'ਤੇ ਪਿਘਲਦਾ ਹੈ | ਇੱਕੋ ਵਿਆਸ; ਰੁਕਾਵਟ ਪੇਚ | ਤੁਹਾਨੂੰ ਪਿਘਲਣ ਦੀ ਸਮਰੱਥਾ ਦੀ ਲੋੜ ਹੈ, ਬੈਰਲ ਦੀ ਲੰਬਾਈ ਦੀ ਨਹੀਂ। ਬੈਰਲ ਕਿਸੇ ਵੀ ਤਰ੍ਹਾਂ ਨਹੀਂ ਬਦਲ ਰਿਹਾ |
ਆਖਰੀ ਦੋ ਕਤਾਰਾਂ ਵੱਲ ਧਿਆਨ ਦਿਓ। ਦੋ ਸਭ ਤੋਂ ਆਮ ਸਮੱਸਿਆਵਾਂ ਜੋ ਮੋਲਡਰ ਸਾਡੇ ਲਈ ਲਿਆਉਂਦੇ ਹਨ ਉਹ L/D ਸਮੱਸਿਆਵਾਂ ਬਿਲਕੁਲ ਨਹੀਂ ਹਨ, ਅਤੇ ਉਹਨਾਂ ਨੂੰ ਹੱਲ ਕਰਨ ਲਈ ਇੱਕ ਵੱਖਰੇ ਪੇਚ ਵਿਆਸ ਨੂੰ ਖਰੀਦਣਾ ਪੈਸਾ ਬਰਬਾਦ ਕਰਦਾ ਹੈ।
ਇੰਜੈਕਸ਼ਨ ਮੋਲਡਿੰਗ ਵਿੱਚ ਆਮ L/D ਗਲਤੀਆਂ
- ਇੱਕ ਐਕਸਟਰੂਜ਼ਨ L/D ਨੂੰ ਕਾਪੀ ਕਰਨਾ।ਇੱਕ ਇੰਜੈਕਸ਼ਨ ਪੇਚ 'ਤੇ ਲਾਗੂ ਇੱਕ ਐਕਸਟਰੂਡਰ ਟੇਬਲ ਤੋਂ ਇੱਕ 30:1 ਨੰਬਰ ਨਿਵਾਸ-ਸਮੇਂ ਦੀ ਸਮੱਸਿਆ ਨੂੰ ਨਜ਼ਰਅੰਦਾਜ਼ ਕਰਦਾ ਹੈ ਜੋ ਇੰਜੈਕਸ਼ਨ ਮੋਲਡਿੰਗ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਕਰਦਾ ਹੈ। ਦੋਵੇਂ ਮਸ਼ੀਨਾਂ ਵੱਖ-ਵੱਖ ਕੰਮ ਕਰਦੀਆਂ ਹਨ।
- ਲੰਮਾ ਸਮਾਂ ਮੰਨਣਾ ਬਿਹਤਰ ਹੈ।ਜ਼ਿਆਦਾ ਲੰਬਾਈ ਜ਼ਿਆਦਾ ਪਿਘਲ ਰਹੀ ਹੈਅਤੇਹੋਰ ਥਰਮਲ ਇਤਿਹਾਸ. ਗਰਮੀ-ਸੰਵੇਦਨਸ਼ੀਲ ਰਾਲ 'ਤੇ, ਦੂਜਾ ਜਿੱਤ ਜਾਂਦਾ ਹੈ ਅਤੇ ਸਮੱਗਰੀ ਘਟ ਜਾਂਦੀ ਹੈ।
- ਸ਼ਾਟ-ਟੂ-ਸਮਰੱਥਾ ਅਨੁਪਾਤ ਨੂੰ ਨਜ਼ਰਅੰਦਾਜ਼ ਕਰਨਾ।ਸਭ ਤੋਂ ਆਮ ਗੁਣਵੱਤਾ ਦੀ ਸਮੱਸਿਆ ਜੋ ਅਸੀਂ ਜਿਓਮੈਟਰੀ ਵਿੱਚ ਵੇਖਦੇ ਹਾਂ ਇੱਕ ਵੱਡੇ ਬੈਰਲ ਵਿੱਚ ਪਕਾਉਣਾ ਇੱਕ ਛੋਟਾ ਜਿਹਾ ਹਿੱਸਾ ਹੈ। ਕੋਈ ਵੀ ਇਸ ਦੀ ਜਾਂਚ ਨਹੀਂ ਕਰਦਾ, ਕਿਉਂਕਿ ਇਹ ਕਿਸੇ ਵੀ ਸੈਟਿੰਗ ਸਕ੍ਰੀਨ 'ਤੇ ਨਹੀਂ ਹੈ।
- ਮੌਜੂਦਾ ਮਸ਼ੀਨ 'ਤੇ ਵਿਸ਼ਵਾਸ ਕਰਨ ਵਾਲੇ L/D ਨੂੰ ਬਦਲਿਆ ਜਾ ਸਕਦਾ ਹੈ।ਇਹ ਨਹੀਂ ਕਰ ਸਕਦਾ। ਬੈਰਲ ਐਲ ਸੈੱਟ ਕਰਦਾ ਹੈ। ਸਿਰਫ਼ ਵਿਆਸ ਚੁਣਨਾ ਤੁਹਾਡਾ ਹੈ।
- ਪਿਘਲਣ ਦੀ ਸਮੱਸਿਆ ਲਈ L/D ਨੂੰ ਦੋਸ਼ੀ ਠਹਿਰਾਉਣਾ।ਜੇਕਰ ਪਿਘਲਣ ਵਾਲੇ ਸਿਰਫ਼ ਉੱਚ ਆਉਟਪੁੱਟ 'ਤੇ ਦਿਖਾਈ ਦਿੰਦੇ ਹਨ, ਤਾਂ ਤੁਹਾਡੀ ਪਿਘਲਣ ਦੀ ਸਮਰੱਥਾ ਛੋਟੀ ਹੈ, ਤੁਹਾਡੀ ਬੈਰਲ ਦੀ ਨਹੀਂ। ਇੱਕ ਬੈਰੀਅਰ ਪੇਚ ਉਸੇ ਬੈਰਲ ਵਿੱਚ ਇਸ ਨੂੰ ਠੀਕ ਕਰਦਾ ਹੈ।
- ਪਹਿਨਣ ਦੀ ਸਮੱਸਿਆ ਲਈ L/D ਨੂੰ ਦੋਸ਼ੀ ਠਹਿਰਾਉਣਾ।ਉਸੇ ਪੇਚ ਦੀ ਗਤੀ 'ਤੇ ਡਿੱਗਣ ਵਾਲੀ ਆਉਟਪੁੱਟ ਨੂੰ ਵਰਨ ਕਲੀਅਰੈਂਸ ਹੈ, ਜਿਓਮੈਟਰੀ ਨਹੀਂ। ਕਿਸੇ ਵੀ ਚੀਜ਼ ਨੂੰ ਦੁਬਾਰਾ ਡਿਜ਼ਾਈਨ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਇਸਨੂੰ ਮਾਪੋ।

ਸੱਜਾ ਪੇਚ ਕਿਵੇਂ ਆਰਡਰ ਕਰਨਾ ਹੈ
ਇੱਕ ਪੇਚ ਨਿਰਮਾਤਾ ਉਸ ਤੋਂ ਡਿਜ਼ਾਈਨ ਕਰਦਾ ਹੈ ਜੋ ਤੁਸੀਂ ਉਨ੍ਹਾਂ ਨੂੰ ਦੱਸਦੇ ਹੋ। ਇਹਨਾਂ ਨੂੰ ਭੇਜੋ, ਅਤੇ ਵਿਆਸ ਅਤੇ ਜਿਓਮੈਟਰੀ ਦੀ ਸਿਫ਼ਾਰਿਸ਼ ਹੇਠਾਂ ਦਿੱਤੀ ਗਈ ਹੈ।
- ਮਸ਼ੀਨ ਦਾ ਬ੍ਰਾਂਡ, ਮਾਡਲ ਅਤੇ ਮੌਜੂਦਾ ਪੇਚ ਵਿਆਸ।ਇੱਕ ਨੇਮਪਲੇਟ ਫੋਟੋ ਇਸ ਵਿੱਚੋਂ ਜ਼ਿਆਦਾਤਰ ਨੂੰ ਕਵਰ ਕਰਦੀ ਹੈ, ਅਤੇ ਇਹ ਸਾਨੂੰ ਦੱਸਦੀ ਹੈ ਕਿ ਤੁਸੀਂ ਅੰਦਰ ਕੰਮ ਕਰ ਰਹੇ ਬੈਰਲ ਦੀ ਲੰਬਾਈ।
- ਮਸ਼ੀਨ ਦੀ ਰੇਟਿੰਗ ਸ਼ਾਟ ਸਮਰੱਥਾ,ਜੇ ਤੁਸੀਂ ਇਸ ਨੂੰ ਜਾਣਦੇ ਹੋ, ਅਤੇ ਤੁਹਾਡੇ ਅਸਲ ਹਿੱਸੇ ਦਾ ਭਾਰ.
- ਚੱਕਰ ਦਾ ਸਮਾਂ।ਉਪਰੋਕਤ ਦੋ ਨੰਬਰਾਂ ਦੇ ਨਾਲ, ਤੁਹਾਡੇ ਲਈ ਰਿਹਾਇਸ਼ ਦੇ ਸਮੇਂ ਦੀ ਗਣਨਾ ਕੀਤੀ ਜਾ ਸਕਦੀ ਹੈ।
- ਰਾਲ, ਗ੍ਰੇਡ, ਅਤੇ ਫਿਲਰ ਸਮੱਗਰੀ।ਇਹ ਕੰਪਰੈਸ਼ਨ ਪ੍ਰੋਫਾਈਲ ਅਤੇ ਸਤਹ ਦੇ ਇਲਾਜ ਨੂੰ ਵਿਆਸ ਦੇ ਰੂਪ ਵਿੱਚ ਚਲਾਉਂਦਾ ਹੈ.
- ਜੋ ਨੁਕਸ ਤੁਸੀਂ ਚਾਹੁੰਦੇ ਹੋ ਉਹ ਦੂਰ ਹੋ ਗਿਆ ਹੈ।ਨਿਵਾਸ 'ਤੇ ਪੀਲੇ ਪੁਆਇੰਟ. ਪਿਘਲਣ ਦੀ ਸਮਰੱਥਾ 'ਤੇ ਅਨਪਿਘਲ ਪੁਆਇੰਟ. ਛੋਟੇ ਸ਼ਾਟ ਦਬਾਅ 'ਤੇ ਜਾਂ ਚੈੱਕ ਰਿੰਗ 'ਤੇ ਪੁਆਇੰਟ ਕਰਦੇ ਹਨ। ਹਰੇਕ ਦਾ ਵੱਖਰਾ ਜਵਾਬ ਹੈ।
- ਇੱਕ ਡਰਾਇੰਗ, ਜਾਂ ਤੁਹਾਡਾ ਖਰਾਬ ਪੇਚ।ਜਾਂ ਤਾਂ ਸਾਨੂੰ ਤੁਹਾਡੀ ਮਸ਼ੀਨ ਨੂੰ ਬਣਾਉਣ ਦਿੰਦਾ ਹੈ। ਖਰਾਬ ਹੋਏ ਹਿੱਸੇ ਨੂੰ CMM ਸਾਜ਼ੋ-ਸਾਮਾਨ 'ਤੇ ±0.01 mm ਤੱਕ ਮਾਪਿਆ ਜਾਂਦਾ ਹੈ ਅਤੇ ਜਿਓਮੈਟਰੀ ਦਾ ਪੁਨਰ ਨਿਰਮਾਣ ਕੀਤਾ ਜਾਂਦਾ ਹੈ।
ਨਨ੍ਹਈਆ ਨਾਲ ਕਿਉਂ ਕੰਮ ਕਰੋ
ਸਾਨੂੰ ਭਾਗ ਦਾ ਭਾਰ, ਚੱਕਰ ਦਾ ਸਮਾਂ, ਅਤੇ ਮਸ਼ੀਨ ਦਾ ਮਾਡਲ ਭੇਜੋ, ਅਤੇ ਅਸੀਂ ਤੁਹਾਨੂੰ ਕੁਝ ਵੀ ਹਵਾਲਾ ਦੇਣ ਤੋਂ ਪਹਿਲਾਂ ਨਿਵਾਸ-ਸਮੇਂ ਦੇ ਅੰਕ ਗਣਿਤ ਨੂੰ ਚਲਾਵਾਂਗੇ। ਕਈ ਵਾਰ ਜਵਾਬ ਇੱਕ ਵੱਖਰਾ ਪੇਚ ਵਿਆਸ ਹੈ. ਕਈ ਵਾਰ ਇਹ ਤੁਹਾਡੇ ਕੋਲ ਪਹਿਲਾਂ ਤੋਂ ਮੌਜੂਦ ਬੈਰਲ ਵਿੱਚ ਇੱਕ ਰੁਕਾਵਟ ਪੇਚ ਹੁੰਦਾ ਹੈ। ਕਦੇ-ਕਦਾਈਂ ਇਹ ਹੁੰਦਾ ਹੈ ਕਿ ਤੁਹਾਡੀ ਨੌਕਰੀ ਕਿਸੇ ਵੱਖਰੀ ਮਸ਼ੀਨ 'ਤੇ ਹੈ, ਅਤੇ ਅਸੀਂ ਅਜਿਹਾ ਕਹਾਂਗੇ।
ਜਦੋਂ ਨਵਾਂ ਪੇਚ ਜਵਾਬ ਹੈ, ਨਨ੍ਹਈਆ ਨੇ ਬਣਾਇਆ ਹੈਇੰਜੈਕਸ਼ਨ ਮੋਲਡਿੰਗ ਪੇਚਅਤੇ ਵੀਹ ਸਾਲਾਂ ਤੋਂ ਵੱਧ ਸਮੇਂ ਲਈ ਬੈਰਲ, 38CrMoAlA, 42CrMo, SKD-61, ਅਤੇ ਸਟੇਨਲੈਸ ਸਟੀਲ, ਨਾਈਟ੍ਰਾਈਡ ਜਾਂ ਬਾਈਮੈਟਲਿਕ 2.5–3 mm ਟੰਗਸਟਨ-ਬੇਅਰਿੰਗ ਐਲੋਏ ਪਰਤ ਦੇ ਨਾਲ 62 HRC ਤੱਕ ਜਿੱਥੇ ਫੀਡ ਇਸਦੀ ਮੰਗ ਕਰਦੀ ਹੈ।
ਅਸੀਂ ਤੁਹਾਡੇ ਡਰਾਇੰਗ, ਮਸ਼ੀਨ ਮਾਡਲ, ਜਾਂ ਪਹਿਨੇ ਹੋਏ ਨਮੂਨੇ ਦੇ ਨਾਲ ਬਣਾਉਂਦੇ ਹਾਂਬਦਲੀਆਂਪ੍ਰਮੁੱਖ ਮਸ਼ੀਨ ਬ੍ਰਾਂਡਾਂ ਦੇ ਅਨੁਕੂਲ, ਇੱਕ ਸੈੱਟ ਦਾ ਘੱਟੋ-ਘੱਟ ਆਰਡਰ, ਅਤੇ 12 ਘੰਟਿਆਂ ਦੇ ਅੰਦਰ ਇੱਕ ਹਵਾਲਾ।
ਪੀਲੇ, ਪਿਘਲਣ, ਜਾਂ ਛੋਟੇ ਸ਼ਾਟ ਨਾਲ ਲੜ ਰਹੇ ਹੋ? ਆਪਣੀ ਮਸ਼ੀਨ ਦਾ ਮਾਡਲ, ਭਾਗ ਦਾ ਭਾਰ, ਚੱਕਰ ਦਾ ਸਮਾਂ, ਅਤੇ ਰਾਲ ਭੇਜੋ। ਅਸੀਂ ਤੁਹਾਨੂੰ ਦੱਸਾਂਗੇ ਕਿ ਕੀ ਇਹ L/D, ਵਿਆਸ, ਪਿਘਲਣ ਦੀ ਸਮਰੱਥਾ, ਜਾਂ ਪਹਿਨਣ, ਅਤੇ 12 ਘੰਟਿਆਂ ਦੇ ਅੰਦਰ ਹਵਾਲਾ ਹੈ।
ਇੱਕ ਪੇਚ ਦੀ ਸਿਫਾਰਸ਼ ਪ੍ਰਾਪਤ ਕਰੋਅਕਸਰ ਪੁੱਛੇ ਜਾਂਦੇ ਸਵਾਲ
ਇੱਕ ਇੰਜੈਕਸ਼ਨ ਮੋਲਡਿੰਗ ਪੇਚ ਲਈ ਇੱਕ ਆਮ L/D ਅਨੁਪਾਤ ਕੀ ਹੈ?
ਜ਼ਿਆਦਾਤਰ ਇੰਜੈਕਸ਼ਨ ਪੇਚ 18:1 ਅਤੇ 25:1 ਦੇ ਵਿਚਕਾਰ ਚੱਲਦੇ ਹਨ, 20:1 ਤੋਂ 22:1 ਦੇ ਵਿਚਕਾਰ ਆਮ-ਉਦੇਸ਼ ਵਾਲੀਆਂ ਮਸ਼ੀਨਾਂ 'ਤੇ ਆਮ ਜ਼ਮੀਨ ਦੇ ਨਾਲ। ਤਾਪ-ਸੰਵੇਦਨਸ਼ੀਲ ਰੈਜ਼ਿਨ ਛੋਟੇ ਸਿਰੇ ਦਾ ਸਮਰਥਨ ਕਰਦੇ ਹਨ ਕਿਉਂਕਿ ਸਮੱਗਰੀ ਘੱਟ ਸਮਾਂ ਗਰਮ ਕਰਦੀ ਹੈ। ਇੰਜਨੀਅਰਿੰਗ ਪਲਾਸਟਿਕ ਜਿਨ੍ਹਾਂ ਨੂੰ ਪੂਰੀ ਤਰ੍ਹਾਂ ਪਿਘਲਣ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ, ਲੰਬੇ ਅੰਤ ਦੇ ਪੱਖ ਵਿੱਚ ਹੈ।
ਕੀ ਮੈਂ ਆਪਣੀ ਇੰਜੈਕਸ਼ਨ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ 'ਤੇ L/D ਅਨੁਪਾਤ ਨੂੰ ਬਦਲ ਸਕਦਾ/ਸਕਦੀ ਹਾਂ?
ਸਿੱਧੇ ਤੌਰ 'ਤੇ ਨਹੀਂ। ਲੰਬਾਈ ਬੈਰਲ ਦੁਆਰਾ ਨਿਸ਼ਚਿਤ ਕੀਤੀ ਜਾਂਦੀ ਹੈ, ਜਿਸ ਨੂੰ ਮਸ਼ੀਨ ਵਿੱਚ ਲਗਾਇਆ ਜਾਂਦਾ ਹੈ. ਤੁਸੀਂ ਜੋ ਬਦਲ ਸਕਦੇ ਹੋ ਉਹ ਪੇਚ ਦਾ ਵਿਆਸ ਹੈ, ਅਤੇ ਕਿਉਂਕਿ L ਇੱਕੋ ਜਿਹਾ ਰਹਿੰਦਾ ਹੈ, ਇੱਕ ਛੋਟਾ ਵਿਆਸ ਆਪਣੇ ਆਪ ਉੱਚ L/D ਦਿੰਦਾ ਹੈ। ਉਹ ਸਿੰਗਲ ਵਿਕਲਪ ਤੁਹਾਡੀ ਸ਼ਾਟ ਸਮਰੱਥਾ ਅਤੇ ਉਪਲਬਧ ਟੀਕੇ ਦੇ ਦਬਾਅ ਨੂੰ ਵੀ ਬਦਲਦਾ ਹੈ।
ਕੀ L/D ਅਨੁਪਾਤ ਸ਼ਾਟ ਦੇ ਆਕਾਰ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰਦਾ ਹੈ?
ਅਸਿੱਧੇ ਤੌਰ 'ਤੇ, ਅਤੇ ਅਟੁੱਟ ਰੂਪ ਵਿੱਚ. ਸ਼ਾਟ ਵਾਲੀਅਮ ਪੇਚ ਵਿਆਸ ਅਤੇ ਸਟ੍ਰੋਕ ਤੋਂ ਆਉਂਦਾ ਹੈ, ਨਾ ਕਿ L/D ਤੋਂ। ਪਰ ਇੱਕ ਸਥਿਰ ਬੈਰਲ 'ਤੇ, ਵਿਆਸ ਜੋ ਤੁਹਾਡੇ ਸ਼ਾਟ ਨੂੰ ਸੈੱਟ ਕਰਦਾ ਹੈ, ਤੁਹਾਡੇ L/D ਨੂੰ ਵੀ ਸੈੱਟ ਕਰਦਾ ਹੈ। ਇੱਕ ਛੋਟੇ ਸ਼ਾਟ ਲਈ ਇੱਕ ਛੋਟਾ ਪੇਚ ਚੁਣੋ, ਅਤੇ ਤੁਹਾਨੂੰ ਇੱਕੋ ਸਮੇਂ ਇੱਕ ਉੱਚ L/D ਅਤੇ ਉੱਚ ਟੀਕਾ ਦਬਾਅ ਪ੍ਰਾਪਤ ਹੁੰਦਾ ਹੈ।
ਮੈਂ ਇੰਜੈਕਸ਼ਨ ਮੋਲਡਿੰਗ ਵਿੱਚ ਰਿਹਾਇਸ਼ ਦੇ ਸਮੇਂ ਦੀ ਗਣਨਾ ਕਿਵੇਂ ਕਰਾਂ?
ਮਸ਼ੀਨ ਦੀ ਰੇਟ ਕੀਤੀ ਸ਼ਾਟ ਸਮਰੱਥਾ ਨੂੰ ਆਪਣੇ ਅਸਲ ਸ਼ਾਟ ਆਕਾਰ ਦੁਆਰਾ ਵੰਡੋ, ਫਿਰ ਚੱਕਰ ਦੇ ਸਮੇਂ ਨਾਲ ਗੁਣਾ ਕਰੋ। 30-ਸਕਿੰਟ ਦੇ ਚੱਕਰ 'ਤੇ 20 g ਹਿੱਸੇ ਨੂੰ ਚਲਾਉਣ ਵਾਲੀ 200 ਗ੍ਰਾਮ ਮਸ਼ੀਨ ਲਗਭਗ 300 ਸਕਿੰਟ, ਜਾਂ ਪੰਜ ਮਿੰਟ, ਨਿਵਾਸ ਦਿੰਦੀ ਹੈ। ਇਹ ਪਿਘਲਣ ਵਾਲੇ ਤਾਪਮਾਨ 'ਤੇ PC, POM, PET, ਜਾਂ PVC ਨੂੰ ਰੱਖਣ ਲਈ ਲੰਬਾ ਸਮਾਂ ਹੈ।
ਇੰਜੈਕਸ਼ਨ L/D ਐਕਸਟਰਿਊਸ਼ਨ L/D ਨਾਲੋਂ ਛੋਟਾ ਕਿਉਂ ਹੈ?
ਕਿਉਂਕਿ ਇੱਕ ਇੰਜੈਕਸ਼ਨ ਪੇਚ ਬਰਸਟ ਵਿੱਚ ਕੰਮ ਕਰਦਾ ਹੈ. ਇਹ ਇੱਕ ਸ਼ਾਟ ਨੂੰ ਪਲਾਸਟਿਕਾਈਜ਼ ਕਰਦਾ ਹੈ, ਫਿਰ ਬੰਦ ਹੋ ਜਾਂਦਾ ਹੈ ਜਦੋਂ ਮਸ਼ੀਨ ਟੀਕਾ ਲਗਾਉਂਦੀ ਹੈ ਅਤੇ ਉੱਲੀ ਠੰਡੀ ਹੁੰਦੀ ਹੈ, ਅਤੇ ਬੈਰਲ ਵਿੱਚ ਪਿਘਲਣ ਵਾਲਾ ਸਾਰਾ ਸਮਾਂ ਗਰਮ ਰਹਿੰਦਾ ਹੈ। ਇੱਕ ਐਕਸਟਰੂਡਰ ਲਗਾਤਾਰ ਚੱਲਦਾ ਹੈ ਅਤੇ ਕੁਝ ਵੀ ਉਡੀਕ ਨਹੀਂ ਕਰਦਾ. ਇੱਕ ਇੰਜੈਕਸ਼ਨ ਮਸ਼ੀਨ 'ਤੇ ਵਾਧੂ ਬੈਰਲ ਲੰਬਾਈ ਵਾਧੂ ਥਰਮਲ ਇਤਿਹਾਸ ਹੈ, ਨਾ ਕਿ ਸਿਰਫ ਵਾਧੂ ਪਿਘਲਣ ਦੀ ਸਮਰੱਥਾ, ਇਸਲਈ ਇੰਜੈਕਸ਼ਨ ਪੇਚ ਛੋਟੇ ਰਹਿੰਦੇ ਹਨ।
ਮੇਰੇ ਸ਼ਾਟ ਨੂੰ ਬੈਰਲ ਸਮਰੱਥਾ ਦੀ ਕਿੰਨੀ ਪ੍ਰਤੀਸ਼ਤ ਵਰਤੋਂ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ?
ਆਮ ਤੌਰ 'ਤੇ ਹਵਾਲਾ ਦਿੱਤਾ ਗਿਆ ਮਾਰਗਦਰਸ਼ਨ ਰੇਟਡ ਸ਼ਾਟ ਸਮਰੱਥਾ ਦੇ ਲਗਭਗ 20% ਤੋਂ 80% ਹੈ, ਅਤੇ ਤੁਹਾਡੀ ਮਸ਼ੀਨ ਮੈਨੂਅਲ ਅਥਾਰਟੀ ਹੈ। ਉਸ ਬੈਂਡ ਦੇ ਹੇਠਾਂ, ਨਿਵਾਸ ਸਮਾਂ ਲੰਬਾ ਚੱਲਦਾ ਹੈ ਅਤੇ ਗਰਮੀ-ਸੰਵੇਦਨਸ਼ੀਲ ਸਮੱਗਰੀ ਘਟਦੀ ਹੈ। ਇਸ ਦੇ ਉੱਪਰ, ਲਗਭਗ ਪੂਰੀ ਬੈਰਲ ਨੂੰ ਪਿਘਲਣ ਲਈ ਇੱਕ ਸਹੀ ਗੱਦੀ ਅਤੇ ਘੱਟ ਸਮਾਂ ਲਈ ਕੋਈ ਥਾਂ ਨਹੀਂ ਹੈ.
ਕੀ ਇੰਜੈਕਸ਼ਨ ਮੋਲਡਿੰਗ ਲਈ ਉੱਚਾ L/D ਬਿਹਤਰ ਹੈ?
ਆਪਣੇ ਆਪ ਨਹੀਂ। ਵਧੇਰੇ ਲੰਬਾਈ ਵਧੇਰੇ ਸੰਪੂਰਨ ਪਿਘਲਣ ਅਤੇ ਵਧੇਰੇ ਇਕਸਾਰ ਪਿਘਲ ਦਿੰਦੀ ਹੈ, ਜੋ ਗੁਣਵੱਤਾ ਵਿੱਚ ਸੁਧਾਰ ਕਰਦੀ ਹੈ। ਇਹ ਵਧੇਰੇ ਸਮਗਰੀ ਨੂੰ ਲੰਬੇ ਸਮੇਂ ਲਈ ਗਰਮ ਰੱਖਦਾ ਹੈ, ਜੋ ਗਰਮੀ-ਸੰਵੇਦਨਸ਼ੀਲ ਰੈਜ਼ਿਨਾਂ ਨੂੰ ਘਟਾਉਂਦਾ ਹੈ। ਸਹੀ L/D ਤੁਹਾਡੀ ਸਮੱਗਰੀ ਨੂੰ ਲੋੜ ਤੋਂ ਜ਼ਿਆਦਾ ਦੇਰ ਤੱਕ ਰੱਖੇ ਬਿਨਾਂ ਪੂਰੀ ਤਰ੍ਹਾਂ ਪਿਘਲਾ ਦਿੰਦਾ ਹੈ।
ਮੇਰੇ ਹਿੱਸੇ ਪੀਲੇ ਪੈ ਰਹੇ ਹਨ। ਕੀ ਇਹ L/D ਸਮੱਸਿਆ ਹੈ?
ਆਮ ਤੌਰ 'ਤੇ ਇਹ ਇੱਕ ਨਿਵਾਸ-ਸਮੇਂ ਦੀ ਸਮੱਸਿਆ ਹੈ, ਜੋ ਕਿ ਇੱਕ ਸ਼ਾਟ-ਆਕਾਰ-ਤੋਂ-ਬੈਰਲ-ਸਮਰੱਥਾ ਦੀ ਸਮੱਸਿਆ ਹੈ। ਪਹਿਲਾਂ ਨਿਵਾਸ ਗਣਨਾ ਚਲਾਓ। ਜੇ ਇੱਕ ਛੋਟਾ ਜਿਹਾ ਹਿੱਸਾ ਇੱਕ ਵੱਡੇ ਬੈਰਲ ਵਿੱਚ ਪਕ ਰਿਹਾ ਹੈ, ਤਾਂ ਕੋਈ ਤਾਪਮਾਨ ਸੈਟਿੰਗ ਅਤੇ ਕੋਈ ਪੇਚ ਜਿਓਮੈਟਰੀ ਇਸ ਨੂੰ ਠੀਕ ਨਹੀਂ ਕਰੇਗੀ। ਇੱਕ ਛੋਟਾ ਪੇਚ ਵਿਆਸ, ਜਾਂ ਇੱਕ ਛੋਟੀ ਮਸ਼ੀਨ, ਕਰੇਗਾ।