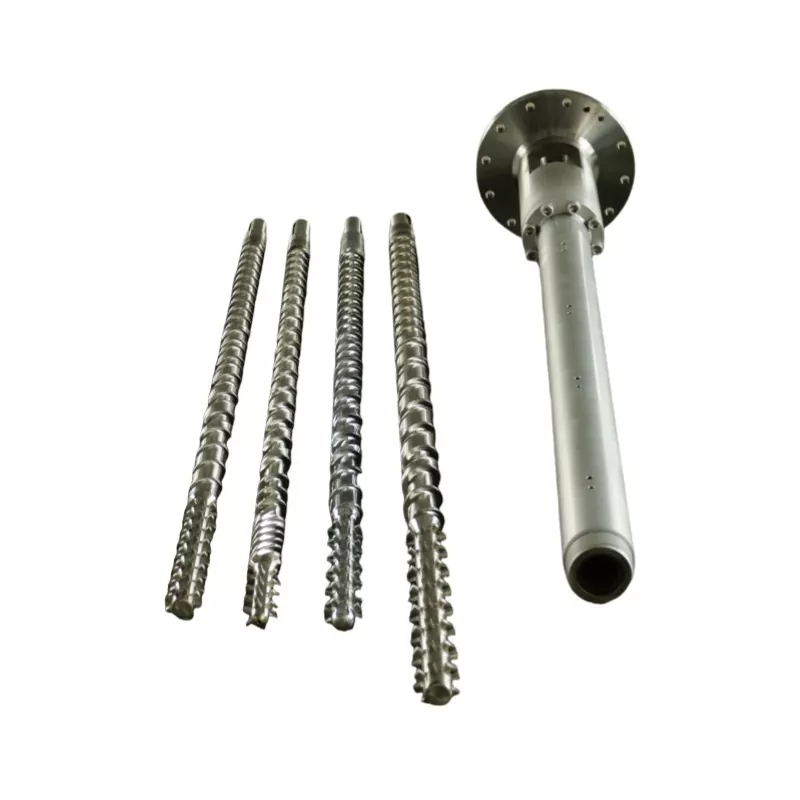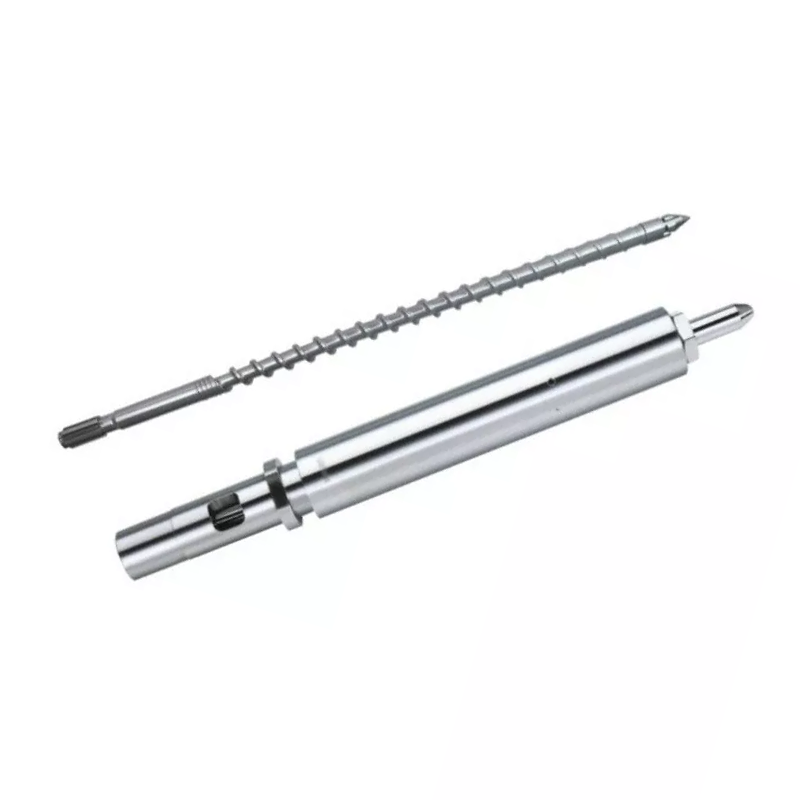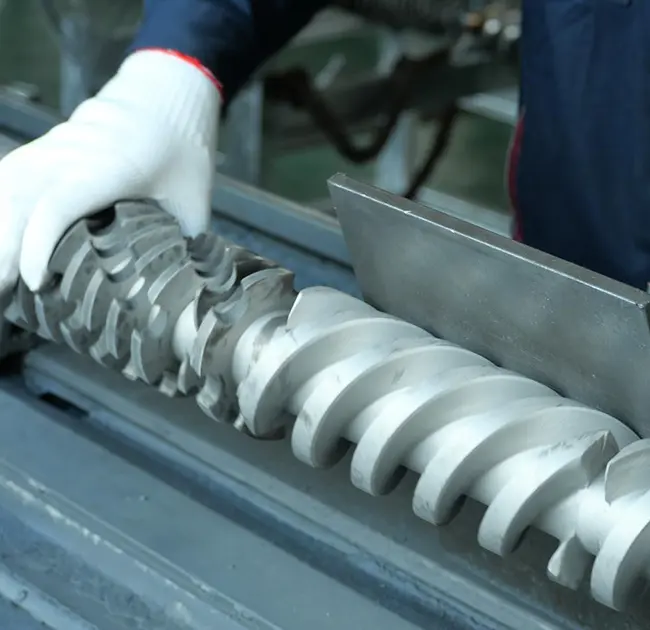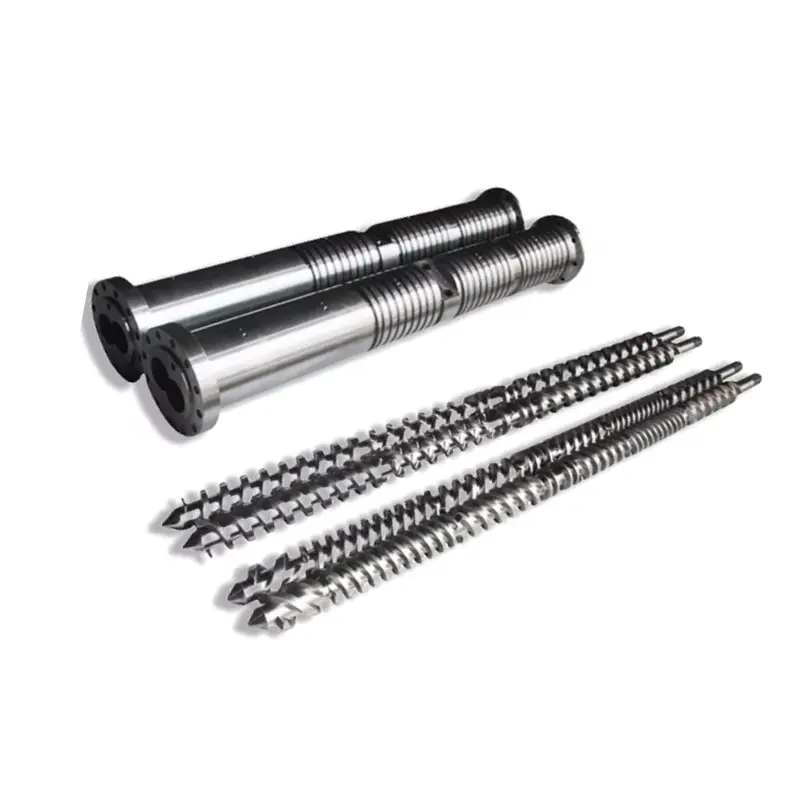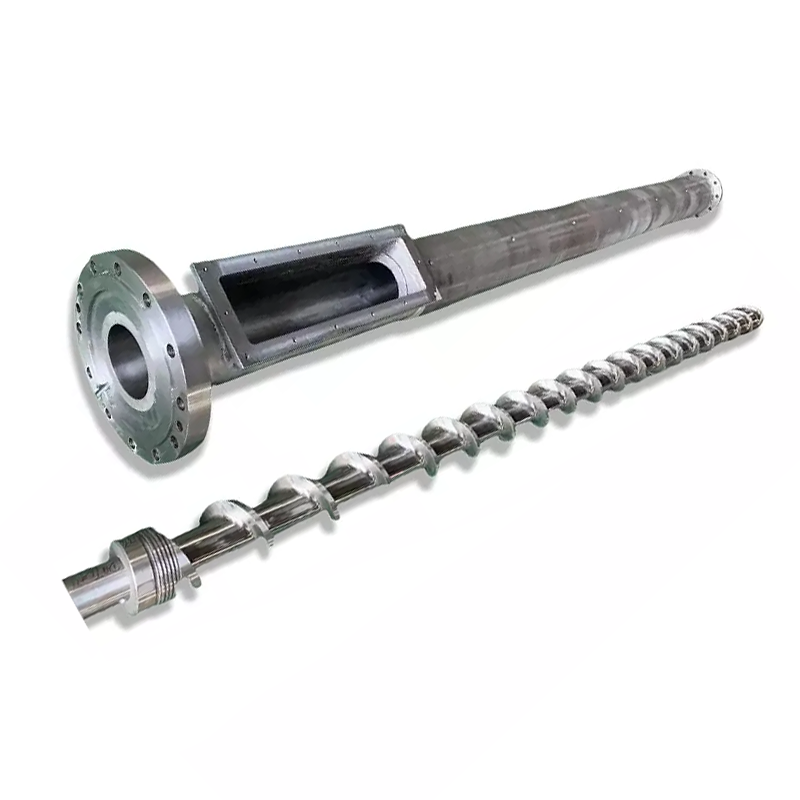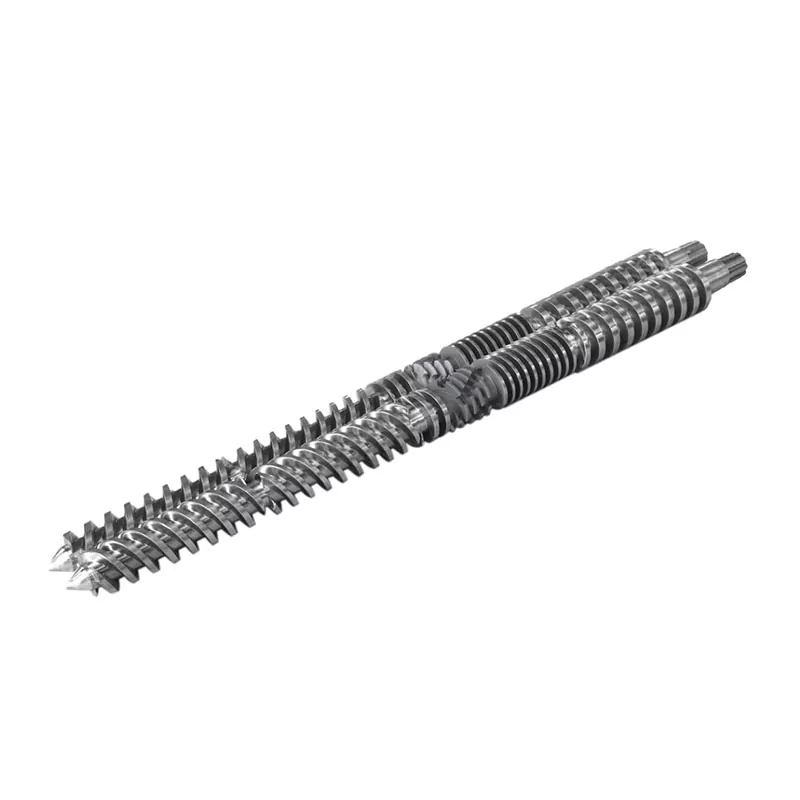

ਪੇਚ ਬੈਰਲ ਅਸਲ ਵਿੱਚ ਕੀ ਕਰਦਾ ਹੈ
ਪੇਚ ਅਤੇ ਬੈਰਲ ਇੱਕ ਮੇਲ ਖਾਂਦੀ ਜੋੜੀ ਵਜੋਂ ਕੰਮ ਕਰਦੇ ਹਨ। ਇੱਥੇ ਹਰ ਚੱਕਰ ਦਾ ਕ੍ਰਮ ਹੈ:
- ਖੁਆਉਣਾ- ਪਲਾਸਟਿਕ ਦੀਆਂ ਗੋਲੀਆਂ ਹੌਪਰ ਤੋਂ ਫੀਡ ਜ਼ੋਨ ਵਿੱਚ ਡਿੱਗਦੀਆਂ ਹਨ।
- ਪਿਘਲਣਾ- ਘੁੰਮਾਉਣ ਵਾਲਾ ਪੇਚ ਸ਼ੀਅਰ ਗਰਮੀ ਪੈਦਾ ਕਰਦਾ ਹੈ। ਬੈਰਲ ਹੀਟਰ ਦੇ ਨਾਲ ਮਿਲਾ ਕੇ, ਪੈਲੇਟ ਪਿਘਲ ਜਾਂਦੇ ਹਨ ਅਤੇ ਸੰਕੁਚਿਤ ਹੁੰਦੇ ਹਨ।
- ਮੀਟਰਿੰਗ- ਇੰਜੈਕਸ਼ਨ ਤੋਂ ਪਹਿਲਾਂ ਪਿਘਲਾ ਤਾਪਮਾਨ ਅਤੇ ਦਬਾਅ ਵਿੱਚ ਇੱਕਸਾਰ ਹੋ ਜਾਂਦਾ ਹੈ।
- ਟੀਕਾ- ਪੇਚ ਇੱਕ ਪਲੰਜਰ ਵਾਂਗ ਅੱਗੇ ਵਧਦਾ ਹੈ, ਪਿਘਲੇ ਹੋਏ ਪਲਾਸਟਿਕ ਨੂੰ ਉੱਲੀ ਵਿੱਚ ਧੱਕਦਾ ਹੈ।
ਹਰ ਡਿਜ਼ਾਇਨ ਵੇਰੀਏਬਲ — ਜਿਓਮੈਟਰੀ, ਜ਼ੋਨ ਅਨੁਪਾਤ, ਸਤਹ ਦਾ ਇਲਾਜ — ਇਹ ਪ੍ਰਭਾਵਿਤ ਕਰਦਾ ਹੈ ਕਿ ਉਹ ਚਾਰ ਕਦਮ ਕਿੰਨੀ ਚੰਗੀ ਤਰ੍ਹਾਂ ਹੁੰਦੇ ਹਨ। ਉਹਨਾਂ ਵਿੱਚੋਂ ਕਿਸੇ ਇੱਕ ਵਿੱਚ ਇੱਕ ਬੇਮੇਲ ਉਤਪਾਦਨ ਸਮੱਸਿਆ ਦੇ ਰੂਪ ਵਿੱਚ ਦਿਖਾਈ ਦਿੰਦਾ ਹੈ।
ਫੈਸਲਾ 1: L/D ਅਨੁਪਾਤ
L/D ਅਨੁਪਾਤ (ਸਕ੍ਰੂ ਫਲਾਇਟਡ ਲੰਬਾਈ ਨੂੰ ਇਸਦੇ ਵਿਆਸ ਨਾਲ ਵੰਡਿਆ ਗਿਆ) ਸਪੈਕ ਸ਼ੀਟ 'ਤੇ ਸਭ ਤੋਂ ਮਹੱਤਵਪੂਰਨ ਨੰਬਰ ਹੈ। ਇਹ ਨਿਵਾਸ ਸਮਾਂ, ਮਿਕਸਿੰਗ ਗੁਣਵੱਤਾ, ਅਤੇ ਗਰਮੀ ਦੀ ਵੰਡ ਨੂੰ ਨਿਯੰਤਰਿਤ ਕਰਦਾ ਹੈ।ਜ਼ਿਆਦਾਤਰ ਆਮ-ਉਦੇਸ਼ ਵਾਲੇ ਇੰਜੈਕਸ਼ਨ ਮੋਲਡਿੰਗ ਐਪਲੀਕੇਸ਼ਨਾਂ 20:1 ਦੀ ਵਰਤੋਂ ਕਰਦੀਆਂ ਹਨ।
| ਰਾਲ | ਸਿਫ਼ਾਰਿਸ਼ ਕੀਤੀ L/D |
|---|---|
| PP, PE, PS (ਮਿਆਰੀ) | 18:1 – 20:1 |
| ABS, PC | 20:1 – 24:1 |
| ਪੀਵੀਸੀ (ਗਰਮੀ-ਸੰਵੇਦਨਸ਼ੀਲ) | 16:1 – 20:1 |
| ਪੀ.ਈ.ਟੀ | 20:1 – 22:1 |
| ਨਾਈਲੋਨ (PA) | 18:1 – 20:1 |
| GF-ਮਜਬੂਤ ਸਮੱਗਰੀ | 20:1 – 24:1 |
ਫੈਸਲਾ 2: ਕੰਪਰੈਸ਼ਨ ਅਨੁਪਾਤ
ਕੰਪਰੈਸ਼ਨ ਅਨੁਪਾਤ (CR) ਮਾਪਦਾ ਹੈ ਕਿ ਫੀਡ ਜ਼ੋਨ ਤੋਂ ਮੀਟਰਿੰਗ ਜ਼ੋਨ ਤੱਕ ਪੇਚ ਚੈਨਲ ਕਿੰਨਾ ਤੰਗ ਹੈ। ਉੱਚ CR ਪਿਘਲਣ ਨੂੰ ਵਧੇਰੇ ਹਮਲਾਵਰ ਢੰਗ ਨਾਲ ਸੰਕੁਚਿਤ ਕਰਦਾ ਹੈ — ਅਮੋਰਫਸ ਰੈਜ਼ਿਨ ਲਈ ਵਧੀਆ ਜੋ ਹੌਲੀ-ਹੌਲੀ ਨਰਮ ਹੋ ਜਾਂਦੇ ਹਨ। ਹੇਠਲਾ CR ਨਰਮ ਹੁੰਦਾ ਹੈ, ਜਿਸਦੀ ਤੁਹਾਨੂੰ ਗਰਮੀ-ਸੰਵੇਦਨਸ਼ੀਲ ਜਾਂ ਫਾਈਬਰ ਨਾਲ ਭਰੀ ਸਮੱਗਰੀ ਲਈ ਲੋੜ ਹੁੰਦੀ ਹੈ।
| ਰਾਲ | ਕੰਪਰੈਸ਼ਨ ਅਨੁਪਾਤ |
|---|---|
| ABS, PC, PMMA (ਅਮੋਰਫਸ) | 3.0 - 3.5:1 |
| PP, PE, ਨਾਈਲੋਨ (ਅਰਧ-ਕ੍ਰਿਸਟਲਿਨ) | 2.5 - 3.0:1 |
| ਪੀ.ਵੀ.ਸੀ | 2.0 - 2.5:1 |
| ਪੀ.ਈ.ਟੀ | 2.3 - 2.6:1 |
| GF-ਮਜਬੂਤ (≥15%) | 2.0 - 2.5:1 |
ਫੈਸਲਾ 3: ਜ਼ੋਨ ਅਨੁਪਾਤ
ਇੱਕ ਮਿਆਰੀ ਇੰਜੈਕਸ਼ਨ ਪੇਚ ਤਿੰਨ ਜ਼ੋਨਾਂ ਵਿੱਚ ਵੰਡਦਾ ਹੈ। ਹਰੇਕ ਜ਼ੋਨ ਦਾ ਅਨੁਪਾਤ ਕੁੱਲ L/D ਦੇ ਬਰਾਬਰ ਮਾਇਨੇ ਰੱਖਦਾ ਹੈ।
- ਫੀਡ ਜ਼ੋਨ (L1):ਡੂੰਘੇ ਚੈਨਲ ਜੋ ਹੌਪਰ ਤੋਂ ਠੋਸ ਗੋਲੀਆਂ ਨੂੰ ਸਵੀਕਾਰ ਕਰਦੇ ਹਨ। ਲੰਬਾ = ਵਧੇਰੇ ਥ੍ਰੁਪੁੱਟ ਸਮਰੱਥਾ।
- ਕੰਪਰੈਸ਼ਨ ਜ਼ੋਨ (L2):ਚੈਨਲ ਦੀ ਡੂੰਘਾਈ ਹੌਲੀ-ਹੌਲੀ ਘਟਦੀ ਜਾਂਦੀ ਹੈ। ਜ਼ਿਆਦਾਤਰ ਪਿਘਲਣ ਇੱਥੇ ਹੁੰਦਾ ਹੈ.
- ਮੀਟਰਿੰਗ ਜ਼ੋਨ (L3):ਘੱਟ, ਇਕਸਾਰ ਚੈਨਲ। ਇੰਜੈਕਸ਼ਨ ਤੋਂ ਪਹਿਲਾਂ ਇਕਸਾਰ ਪਿਘਲਣ ਵਾਲੇ ਤਾਪਮਾਨ ਅਤੇ ਦਬਾਅ ਨੂੰ ਯਕੀਨੀ ਬਣਾਉਂਦਾ ਹੈ।
| ਰਾਲ | ਫੀਡ (L1) | ਕੰਪਰੈਸ਼ਨ (L2) | ਮੀਟਰਿੰਗ (L3) |
|---|---|---|---|
| PP / PE | 50% | 25% | 25% |
| ABS / PC | 40% | 40% | 20% |
| ਪੀ.ਈ.ਟੀ | 40% | 40% | 20% |
| ਨਾਈਲੋਨ (PA) | 35–45% | 35–40% | 20-25% |
| ਪੀ.ਵੀ.ਸੀ | 35% | 50% | 15% |
ਫੈਸਲਾ 4: ਪੇਚ ਬੈਰਲ ਸਮੱਗਰੀ
38CrMoALA — ਮਿਆਰੀ ਬੇਸਲਾਈਨ
ਤੋਂ ਨਨ੍ਹਈਆ ਦੇ ਇੰਜੈਕਸ਼ਨ ਮੋਲਡਿੰਗ ਪੇਚਾਂ ਦਾ ਨਿਰਮਾਣ ਕੀਤਾ ਜਾਂਦਾ ਹੈ38CrMoALA ਮਿਸ਼ਰਤ ਸਟੀਲ, ਗਰਮੀ ਦਾ ਇਲਾਜ ਅਤੇ ਬੁਝਾਇਆ. ਇਹ ਅਧਾਰ ਸਮੱਗਰੀ PE, PP, PS, ਅਤੇ ABS ਵਰਗੇ ਮਿਆਰੀ ਥਰਮੋਪਲਾਸਟਿਕਸ ਨੂੰ ਚੰਗੀ ਤਰ੍ਹਾਂ ਸੰਭਾਲਦੀ ਹੈ, ਲਗਭਗ ਸੇਵਾ ਜੀਵਨ ਦੇ ਨਾਲ10,000–20,000 ਘੰਟੇਆਮ ਓਪਰੇਟਿੰਗ ਹਾਲਾਤ ਦੇ ਤਹਿਤ.
ਨਾਈਟ੍ਰਾਈਡਿੰਗ
500–560°C 'ਤੇ ਗੈਸ ਨਾਈਟ੍ਰਾਈਡਿੰਗ ਇੱਕ ਨਾਈਟ੍ਰਾਈਡ ਪਰਤ ਬਣਾਉਂਦੀ ਹੈ0.5–0.8mm ਮੋਟਾਈਦੀ ਕਠੋਰਤਾ ਨਾਲ950–1050 HV (~62 HRC). ਇਹ ਇਲਾਜ ਨਾ ਕੀਤੇ ਸਟੀਲ ਦੇ ਮੁਕਾਬਲੇ 30-40% ਤੱਕ ਪਹਿਨਣ ਪ੍ਰਤੀਰੋਧ ਨੂੰ ਸੁਧਾਰਦਾ ਹੈ। ਬਹੁਤੇ ਇੰਜੈਕਸ਼ਨ ਮੋਲਡਿੰਗ ਐਪਲੀਕੇਸ਼ਨਾਂ ਲਈ ਸਟੈਂਡਰਡ ਜੋ ਬਿਨਾਂ ਭਰੇ ਜਾਂ ਹਲਕੀ ਭਰੀ ਸਮੱਗਰੀ ਨੂੰ ਚਲਾ ਰਹੇ ਹਨ।

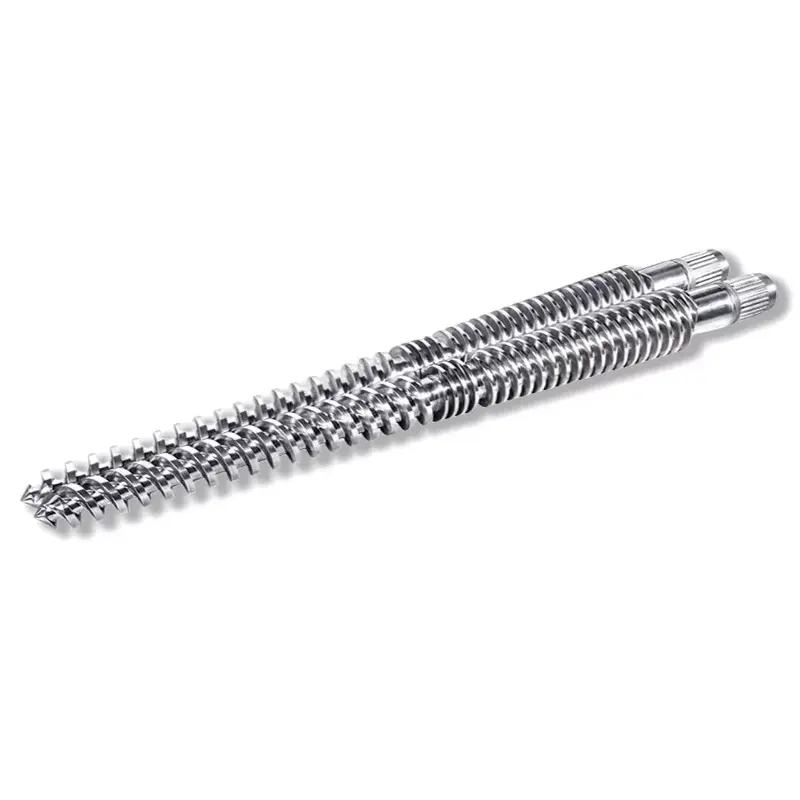
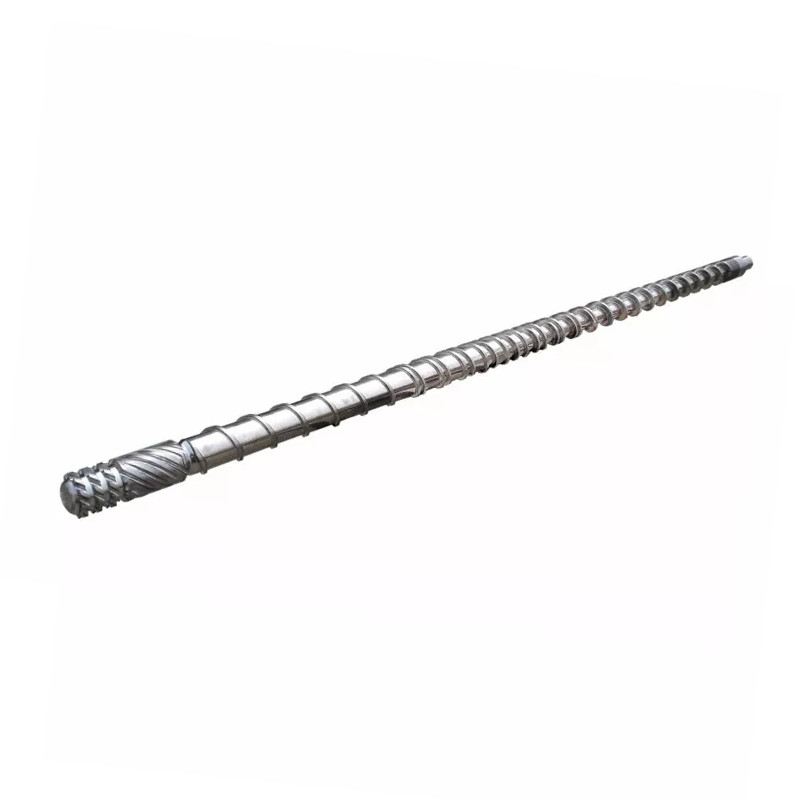
ਨਨਹਈਆ ਮਿਊਟੈਂਟ (ਅਚਾਨਕ) ਇੰਜੈਕਸ਼ਨ ਮੋਲਡਿੰਗ ਪੇਚ — PP, PE, ਅਤੇ ਨਾਈਲੋਨ ਵਰਗੇ ਕ੍ਰਿਸਟਲਿਨ ਰੈਜ਼ਿਨ ਲਈ ਅਨੁਕੂਲ ਹੈ।
ਬਾਇਮੈਟਲਿਕ — ਘਬਰਾਹਟ ਵਾਲੀਆਂ ਐਪਲੀਕੇਸ਼ਨਾਂ ਲਈ
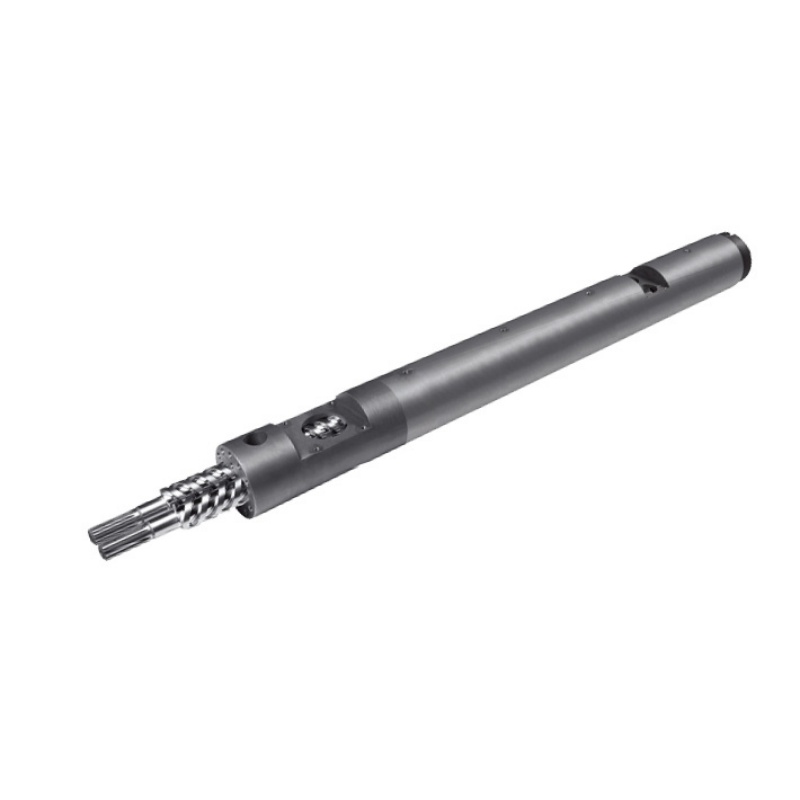
ਬਾਈਮੈਟਲਿਕ ਬੈਰਲਾਂ ਵਿੱਚ ਇੱਕ ਉੱਚ-ਧਾਤੂ ਪਹਿਨਣ-ਰੋਧਕ ਲਾਈਨਿੰਗ ਹੁੰਦੀ ਹੈ ਜੋ ਧਾਤੂ ਨਾਲ ਬੈਰਲ ਬੋਰ ਨਾਲ ਜੁੜੀ ਹੁੰਦੀ ਹੈ। ਨਨ੍ਹਈਆ ਦੀ ਬਾਇਮੈਟਲਿਕ ਪ੍ਰਕਿਰਿਆ ਇੱਕ ਪ੍ਰਾਪਤ ਕਰਦੀ ਹੈ62 HRC ਦੀ ਅੰਦਰੂਨੀ ਬੋਰ ਕਠੋਰਤਾਬੈਰਲ ਦੇ ਅੰਦਰਲੇ ਹਿੱਸੇ ਦੇ ਉੱਚ-ਪਹਿਰਾਵੇ ਵਾਲੇ ਖੇਤਰਾਂ ਦੇ ਦੁਆਲੇ ਹਾਰਡ ਐਲੋਏ ਸਪਰੇਅ ਵੈਲਡਿੰਗ ਦੁਆਰਾ।
| ਐਪਲੀਕੇਸ਼ਨ | ਪੇਚ ਸਮੱਗਰੀ | ਬੈਰਲ ਇਲਾਜ |
|---|---|---|
| PE, PP, PS (ਨਾ ਭਰਿਆ ਹੋਇਆ) | 38CrMoALA ਨਾਈਟ੍ਰਾਈਡ | ਮਿਆਰੀ ਨਾਈਟ੍ਰਾਈਡ |
| ABS, PC, ਨਾਈਲੋਨ (ਨਾ ਭਰਿਆ ਹੋਇਆ) | 38CrMoALA ਨਾਈਟ੍ਰਾਈਡ | ਮਿਆਰੀ ਨਾਈਟ੍ਰਾਈਡ |
| PA + GF ≤30% | 38CrMoALA, ਬੁਝਿਆ + ਸੁਭਾਅ ਵਾਲਾ | ਨਾਈਟ੍ਰਾਈਡ ਜਾਂ ਬਾਇਮੈਟਲਿਕ |
| GF ਸਮੱਗਰੀ 15-50% | Bimetallic / TC ਉਡਾਣ ਕਿਨਾਰੇ | ਬਾਇਮੈਟਲਿਕ |
| ਪੀਵੀਸੀ / ਖੋਰ ਰੈਜ਼ਿਨ | ਖੋਰ-ਰੋਧਕ ਮਿਸ਼ਰਤ | ਬਾਇਮੈਟਲਿਕ (CR ਗ੍ਰੇਡ) |
| ਕਾਰਬਨ ਫਾਈਬਰ ਭਰਿਆ | ਟੰਗਸਟਨ ਕਾਰਬਾਈਡ | TC-ਸਪਰੇਅ ਬੋਰ |
ਫੈਸਲਾ 5: ਪੇਚ ਦਾ ਵਿਆਸ ਅਤੇ ਸ਼ਾਟ ਦਾ ਆਕਾਰ
ਤੁਹਾਡਾ ਅਸਲ ਸ਼ਾਟ ਵਿਚਕਾਰ ਡਿੱਗਣਾ ਚਾਹੀਦਾ ਹੈ35% ਅਤੇ 70%ਪੇਚ ਦੀ ਵੱਧ ਤੋਂ ਵੱਧ ਸ਼ਾਟ ਸਮਰੱਥਾ ਦਾ। 35% ਤੋਂ ਹੇਠਾਂ, ਸਮੱਗਰੀ ਬੈਰਲ ਵਿੱਚ ਬਹੁਤ ਲੰਮੀ ਬੈਠਦੀ ਹੈ ਅਤੇ ਵਿਗੜਨ ਦਾ ਖਤਰਾ ਹੈ। 70% ਤੋਂ ਉੱਪਰ, ਪੇਚ ਚੱਕਰ ਦੇ ਅੰਦਰ ਕਾਫ਼ੀ ਤੇਜ਼ੀ ਨਾਲ ਠੀਕ ਨਹੀਂ ਹੋ ਸਕਦਾ।
ਹੇਠਾਂ ਨਨਹਈਆ ਤੋਂ ਉਪਲਬਧ ਆਮ ਸੰਰਚਨਾਵਾਂ ਹਨ:
| ਟੀਕੇ ਦੀ ਮਾਤਰਾ (ਜੀ) | ਪੇਚ Ø × ਲੰਬਾਈ (mm) | ਬੈਰਲ Ø × ਲੰਬਾਈ (mm) |
|---|---|---|
| 30-90 | Φ30×900 | Φ85×860 |
| 60-125 | Φ35×910 | Φ85×860 |
| 100-150 | Φ38×935 | Φ95×900 |
| 125-300 | Φ42×1030 | Φ105×1110 |
| 250-400 | Φ45×1210 | Φ115×1165 |
| 300-500 | Φ50×1300 | Φ125×1260 |
| 500-700 | Φ60×1380 | Φ140×1350 |
| 700-1000 | Φ70×1790 | Φ160×1685 |
| 1000-1500 | Φ160×3500 | Φ270×3200 |
| 1300-2500 | Φ170×3415 | Φ317×3380 |

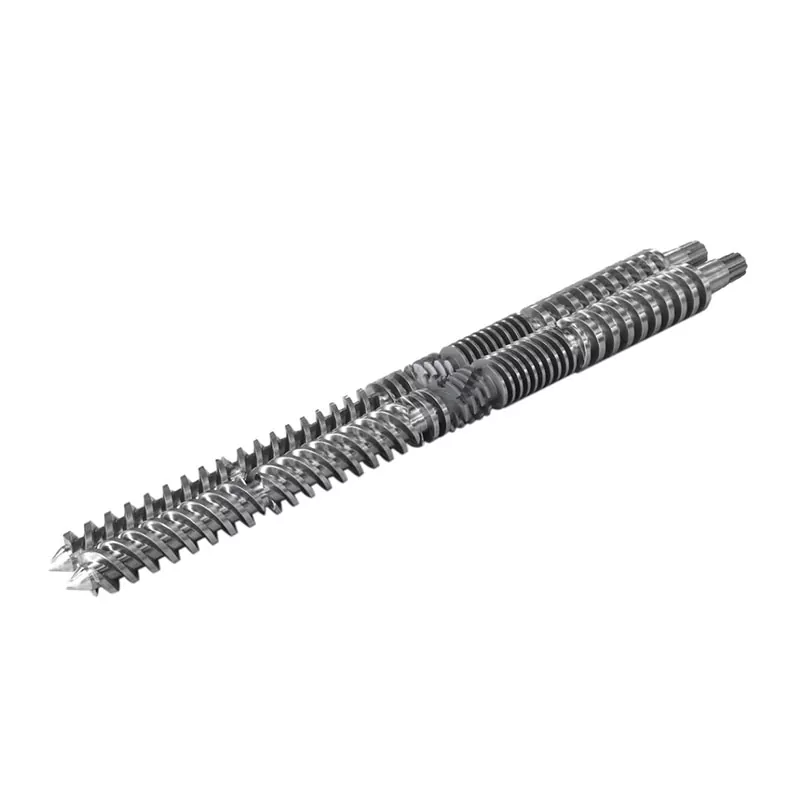
ਨਨਹਈਆ ਹੌਲੀ-ਹੌਲੀ ਇੰਜੈਕਸ਼ਨ ਮੋਲਡਿੰਗ ਪੇਚ — ABS, PC, ਅਤੇ PMMA ਵਰਗੇ ਅਮੋਰਫਸ ਰੈਜ਼ਿਨ ਲਈ ਬਿਹਤਰ।
ਚੇਤਾਵਨੀ ਸੰਕੇਤ ਨੌਕਰੀ ਲਈ ਤੁਹਾਡਾ ਮੌਜੂਦਾ ਪੇਚ ਗਲਤ ਹੈ
- ਕਾਲੇ ਧੱਬੇ ਜਾਂ ਜਲਣ ਦੇ ਨਿਸ਼ਾਨ- ਬਹੁਤ ਜ਼ਿਆਦਾ ਰਿਹਾਇਸ਼ ਦੇ ਸਮੇਂ ਜਾਂ ਗਰਮ ਸਥਾਨ ਤੋਂ ਘਟੀਆ ਸਮੱਗਰੀ। ਬੈਰਲ ਤਾਪਮਾਨ ਜ਼ੋਨ ਅਤੇ ਪੇਚ ਕਲੀਅਰੈਂਸ ਦੀ ਜਾਂਚ ਕਰੋ।
- ਅਸੰਗਤ ਸ਼ਾਟ ਭਾਰ- ਅਕਸਰ ਖਰਾਬ ਨਾਨ-ਰਿਟਰਨ ਵਾਲਵ ਜਾਂ ਬਹੁਤ ਜ਼ਿਆਦਾ ਪੇਚ-ਤੋਂ-ਬੈਰਲ ਕਲੀਅਰੈਂਸ ਬੈਕਫਲੋ ਦੀ ਆਗਿਆ ਦਿੰਦਾ ਹੈ।
- ਸਤ੍ਹਾ 'ਤੇ ਨਿਸ਼ਾਨ ਲਗਾਓ- ਪਿਘਲਣ ਵਿੱਚ ਨਮੀ ਜਾਂ ਗੈਸ। ਨਾਕਾਫ਼ੀ ਪੂਰਵ-ਸੁਕਾਉਣ ਜਾਂ ਇੱਕ ਪੇਚ ਜਿਓਮੈਟਰੀ ਦਾ ਸੰਕੇਤ ਕਰ ਸਕਦਾ ਹੈ ਜੋ ਸਹੀ ਢੰਗ ਨਾਲ ਨਹੀਂ ਨਿਕਲ ਰਿਹਾ ਹੈ।
- ਹੌਲੀ ਰਿਕਵਰੀ / ਲੰਬਾ ਚੱਕਰ ਸਮਾਂ- ਪਲਾਸਟਿਕ ਬਣਾਉਣ ਦੀ ਸਮਰੱਥਾ ਨਾਕਾਫ਼ੀ ਹੈ। ਪੇਚ ਦੇ ਵਿਆਸ ਨੂੰ ਵਧਾਉਣ ਦੀ ਸੰਭਾਵਨਾ ਹੈ।
- ਰੰਗ ਤਬਦੀਲੀ 'ਤੇ ਉੱਚ ਸਕ੍ਰੈਪ- ਮੀਟਰਿੰਗ ਜ਼ੋਨ ਵਿੱਚ ਮਾੜੀ ਮਿਕਸਿੰਗ। ਪੇਚ ਵਿੱਚ ਜੋੜਿਆ ਗਿਆ ਇੱਕ ਮੈਡੌਕ ਜਾਂ ਬੈਰੀਅਰ ਮਿਕਸਿੰਗ ਤੱਤ ਅਕਸਰ ਇਸਦਾ ਹੱਲ ਕਰਦਾ ਹੈ।
ਇੱਕ ਹਵਾਲਾ ਦੀ ਬੇਨਤੀ ਕਰਨ ਵੇਲੇ ਆਪਣੇ ਨਿਰਮਾਤਾ ਨੂੰ ਕੀ ਦੱਸਣਾ ਹੈ
- ਮਸ਼ੀਨ ਦਾ ਬ੍ਰਾਂਡ ਅਤੇ ਮਾਡਲ- ਜਾਂ ਗੈਰ-ਮਿਆਰੀ ਮਸ਼ੀਨਾਂ ਲਈ ਬੋਰ ਵਿਆਸ ਅਤੇ ਫਲੈਂਜ ਮਾਪ
- ਪ੍ਰਾਇਮਰੀ ਰਾਲ- ਜੇਕਰ ਲਾਗੂ ਹੋਵੇ ਤਾਂ ਫਿਲਰ ਕਿਸਮ ਅਤੇ ਪ੍ਰਤੀਸ਼ਤ ਸ਼ਾਮਲ ਕਰੋ
- ਸ਼ਾਟ ਆਕਾਰ ਸੀਮਾ ਹੈ- ਗ੍ਰਾਮ ਵਿੱਚ ਘੱਟੋ-ਘੱਟ ਅਤੇ ਵੱਧ ਤੋਂ ਵੱਧ
- ਨਿਸ਼ਾਨਾ ਚੱਕਰ ਸਮਾਂ
- ਮੌਜੂਦਾ ਸਮੱਸਿਆਵਾਂ ਜਿਨ੍ਹਾਂ ਨੂੰ ਤੁਸੀਂ ਹੱਲ ਕਰਨ ਦੀ ਕੋਸ਼ਿਸ਼ ਕਰ ਰਹੇ ਹੋ- ਜੇਕਰ ਕੋਈ ਹੈ
ਨਨਹਈਆ ਤੋਂ ਤਕਨੀਕੀ ਸਿਫਾਰਸ਼ ਪ੍ਰਾਪਤ ਕਰੋ
ਅਸੀਂ 12 ਘੰਟਿਆਂ ਦੇ ਅੰਦਰ ਜਵਾਬ ਦਿੰਦੇ ਹਾਂ। ਸਾਡੀ ਇੰਜਨੀਅਰਿੰਗ ਟੀਮ ਤੁਹਾਡੀ ਮਸ਼ੀਨ ਅਤੇ ਰੈਜ਼ਿਨ ਲਈ ਸਹੀ ਪੇਚ ਜਿਓਮੈਟਰੀ, ਮਟੀਰੀਅਲ ਗ੍ਰੇਡ, ਅਤੇ ਮਾਪ ਨਿਰਧਾਰਤ ਕਰ ਸਕਦੀ ਹੈ — ਇਸ ਤੋਂ ਪਹਿਲਾਂ ਕਿ ਤੁਸੀਂ ਕੋਈ ਹਵਾਲਾ ਦਿੰਦੇ ਹੋ।