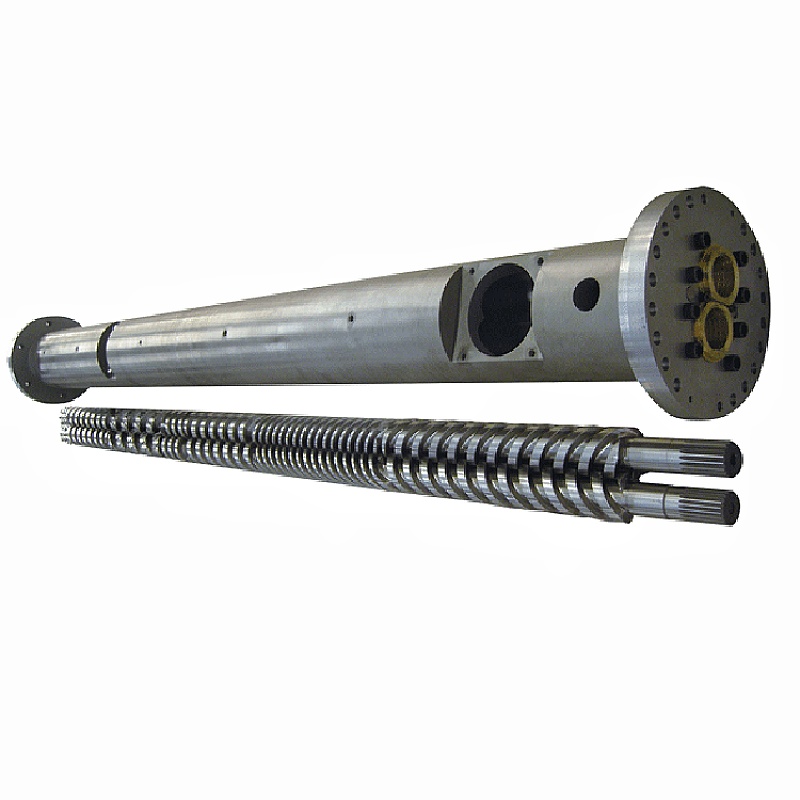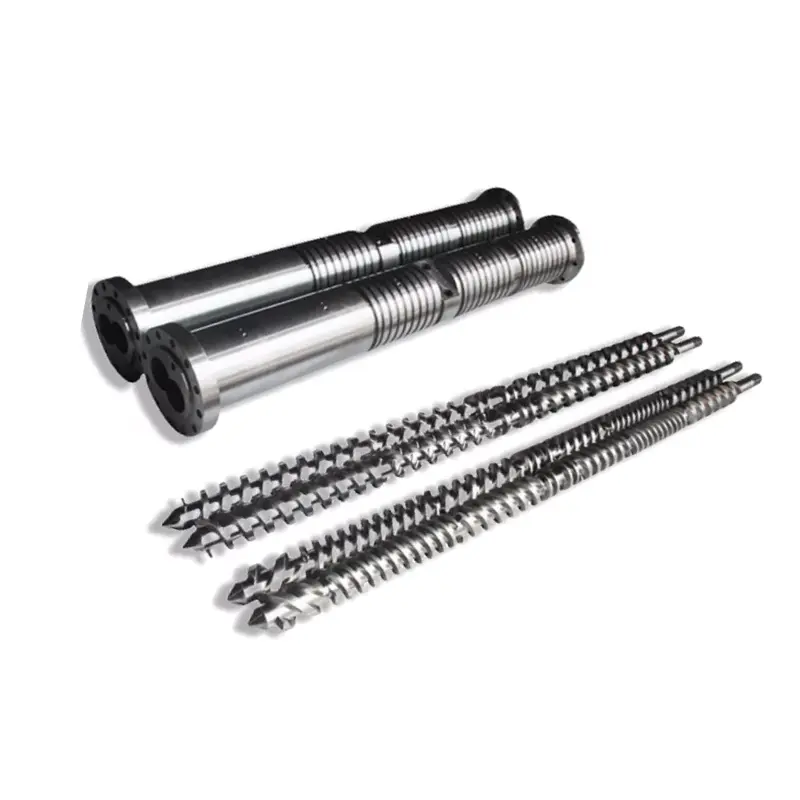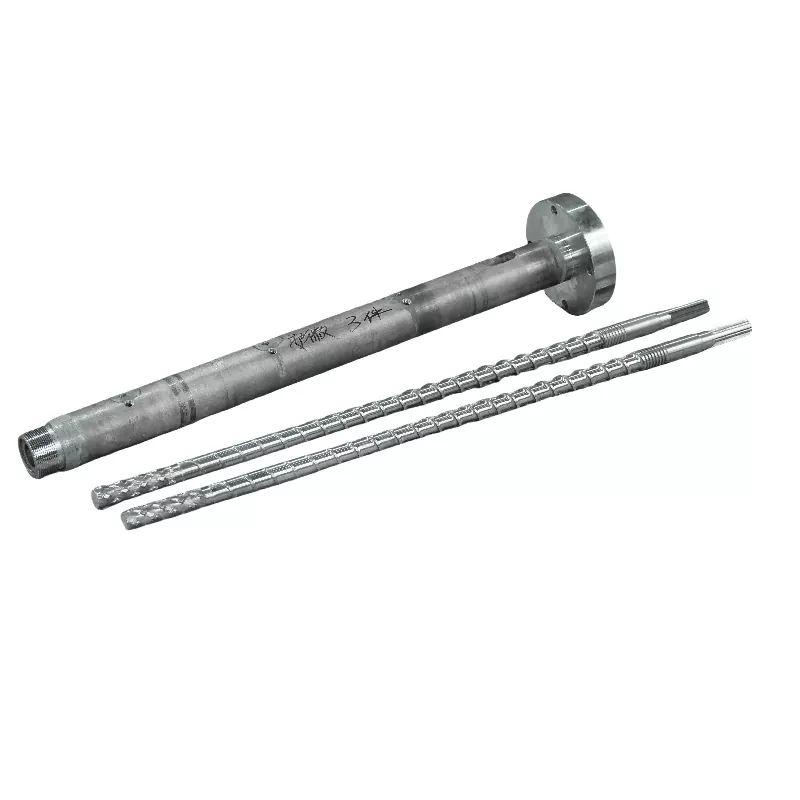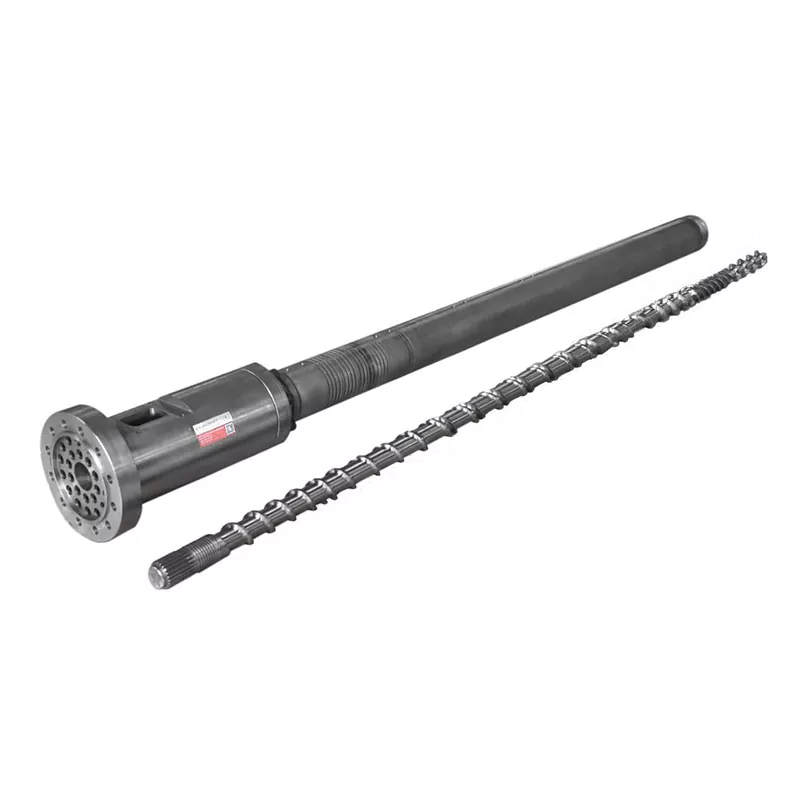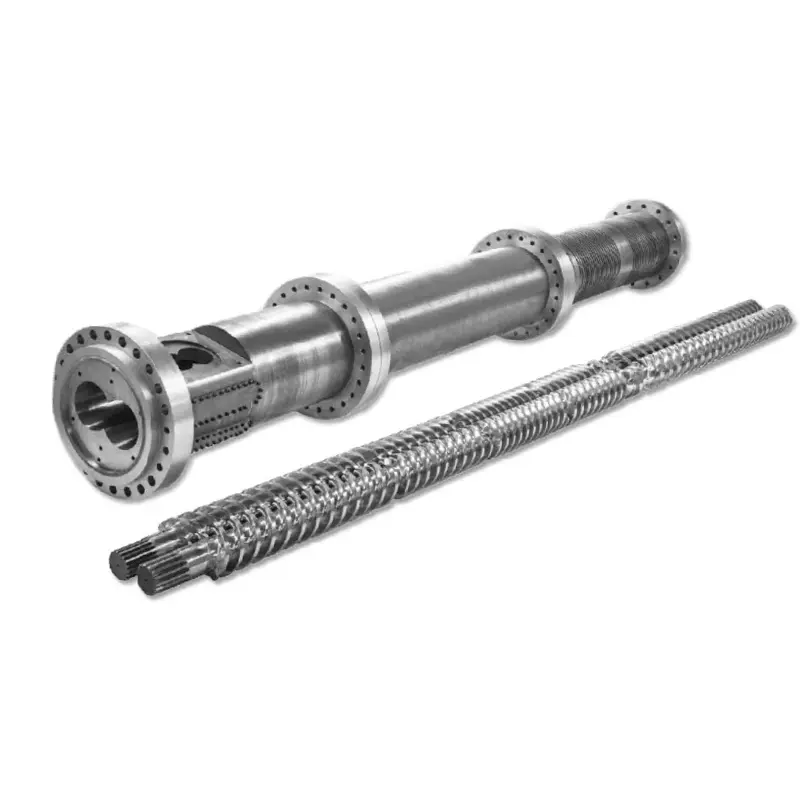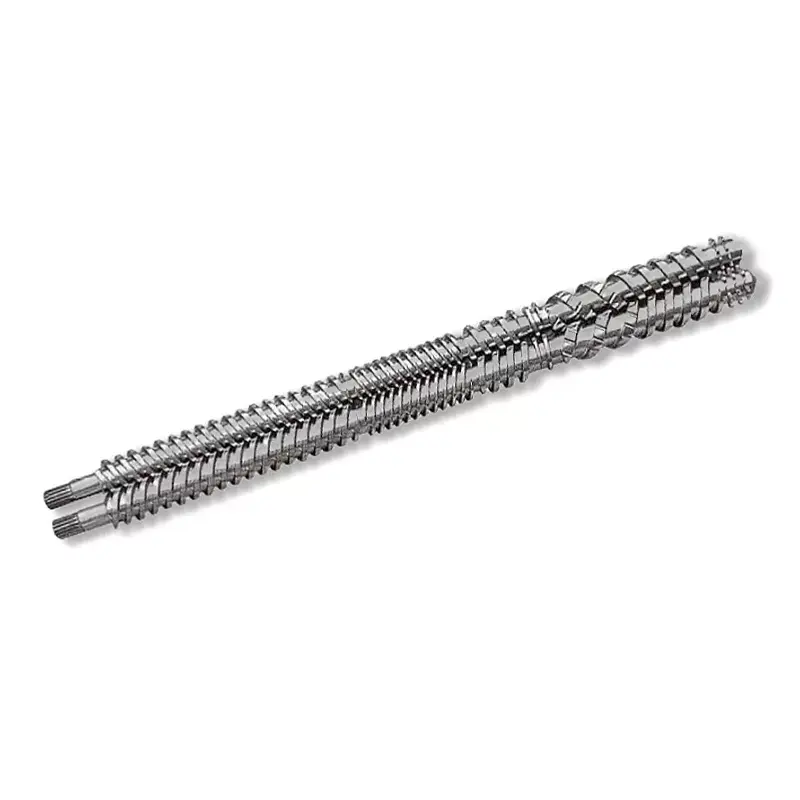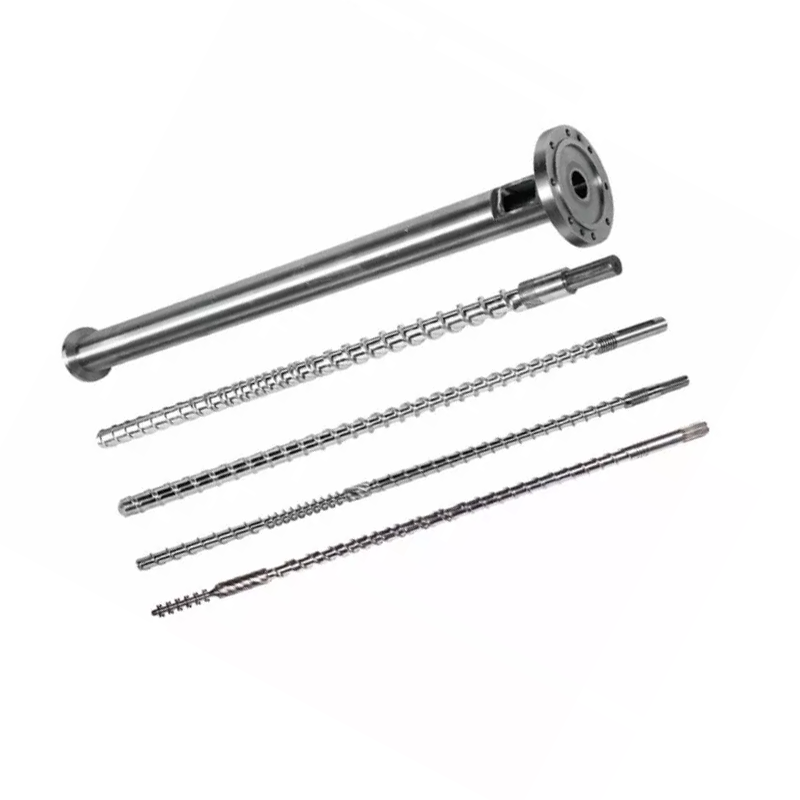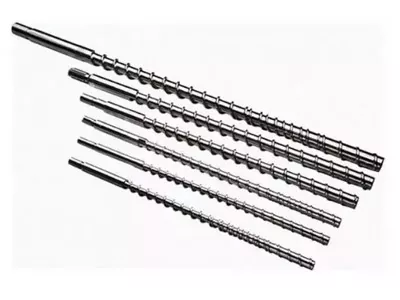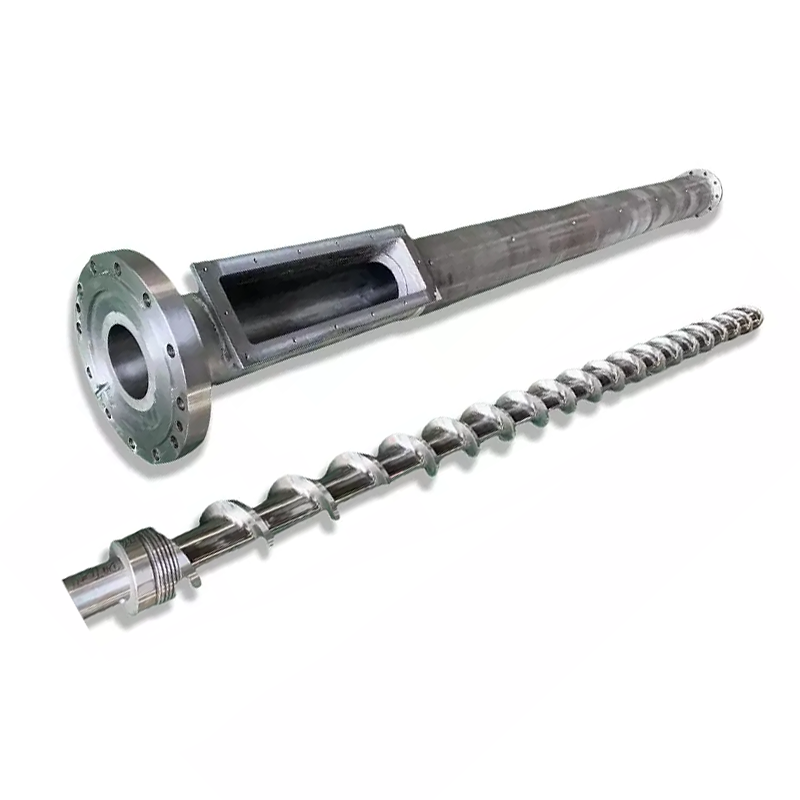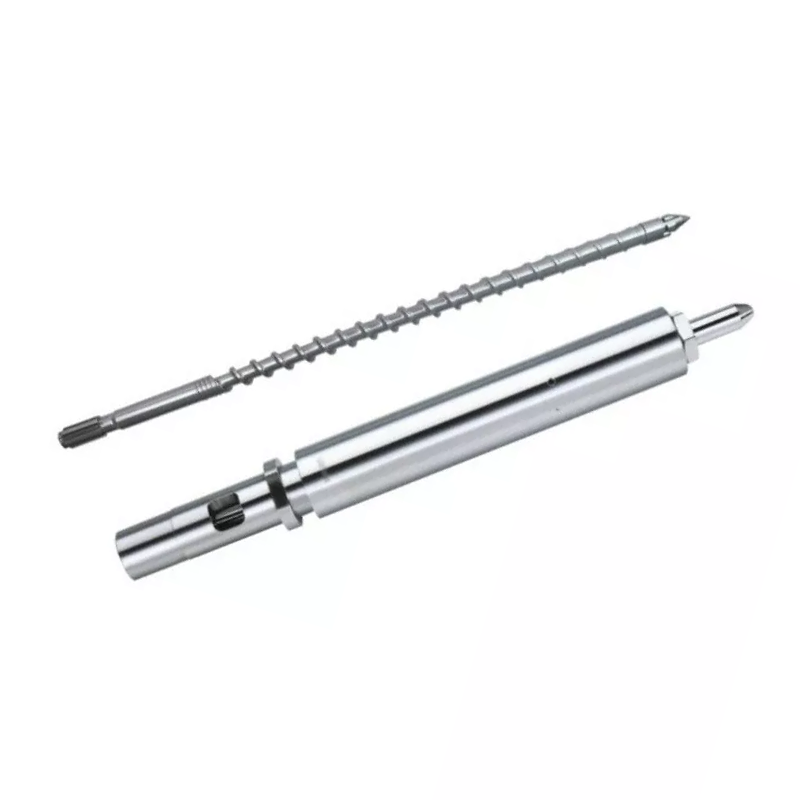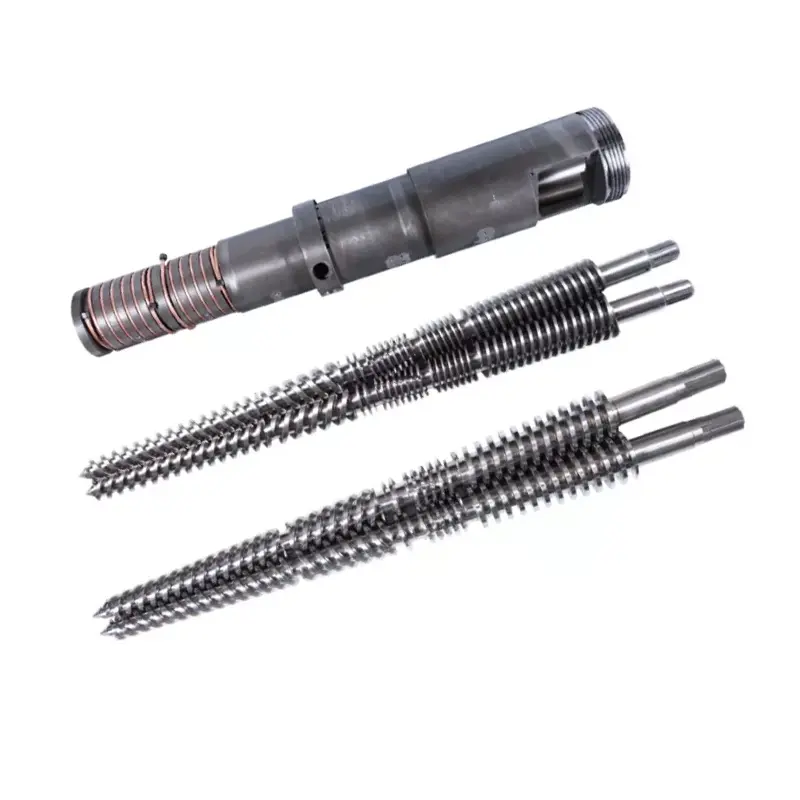
ਤੁਹਾਡਾਇੰਜੈਕਸ਼ਨ ਮੋਲਡਿੰਗ ਪੇਚ ਬੈਰਲਪਿਘਲਣ ਦੀ ਗੁਣਵੱਤਾ, ਸ਼ਾਟ ਇਕਸਾਰਤਾ, ਅਤੇ ਚੱਕਰ ਦੇ ਸਮੇਂ ਦਾ ਫੈਸਲਾ ਕਰਦਾ ਹੈ। ਹੇਠਾਂ: ਆਪਣੀ ਰਾਲ ਲਈ ਜਿਓਮੈਟਰੀ ਅਤੇ ਸਤਹ ਦੇ ਇਲਾਜ ਦੀ ਚੋਣ ਕਿਵੇਂ ਕਰਨੀ ਹੈ, ਸੈੱਟ ਨੂੰ ਕਿਵੇਂ ਬਣਾਈ ਰੱਖਣਾ ਹੈ, ਅਤੇ ਮਸ਼ੀਨ ਸੈਟਿੰਗਾਂ ਰਾਹੀਂ ਇਸਦਾ ਪਿੱਛਾ ਕਰਨ ਦੀ ਬਜਾਏ ਪੇਚ, ਬੈਰਲ, ਜਾਂ ਚੈੱਕ ਰਿੰਗ ਵਿੱਚ ਨੁਕਸ ਨੂੰ ਕਿਵੇਂ ਟਰੇਸ ਕਰਨਾ ਹੈ। ਸਾਡੇ ਨਾਈਟ੍ਰਾਈਡ 38CrMoAlA ਇੰਜੈਕਸ਼ਨ ਪੇਚ 950-1050 HV, ਸੂਟ PE, PP, PS, ਅਤੇ ABS 'ਤੇ 0.5–0.8 mm ਨਾਈਟ੍ਰਾਈਡ ਪਰਤ ਰੱਖਦੇ ਹਨ, ਅਤੇ 30% ਤੱਕ ਗਲਾਸ ਫਾਈਬਰ ਨੂੰ ਸੰਭਾਲਦੇ ਹਨ। ਉਸ ਤੋਂ ਬਾਅਦ, ਜਾਂ ਖਰਾਸ਼ ਵਾਲੀ ਰਾਲ 'ਤੇ, ਬੋਰ ਨੂੰ 62 HRC ਤੱਕ ਹਾਰਡ-ਐਲੋਏ ਦੇ ਛਿੜਕਾਅ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਜੇਕਰ ਆਉਟਪੁੱਟ ਘਟਦੀ ਹੈ ਅਤੇ ਚੱਕਰ ਖਿੱਚੇ ਜਾਂਦੇ ਹਨ, ਤਾਂ ਕਿਸੇ ਹੋਰ ਸੈੱਟਪੁਆਇੰਟ ਨੂੰ ਛੂਹਣ ਤੋਂ ਪਹਿਲਾਂ ਸਮੱਸਿਆ ਨਿਪਟਾਰਾ ਸਾਰਣੀ ਨੂੰ ਪੜ੍ਹੋ।

ਇੱਕ ਇੰਜੈਕਸ਼ਨ ਮੋਲਡਿੰਗ ਪੇਚ ਬੈਰਲ ਕੀ ਹੈ?
ਪੇਚ ਅਤੇ ਬੈਰਲ ਇੰਜੈਕਸ਼ਨ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ ਦੀ ਪਲਾਸਟਿਕਾਈਜ਼ਿੰਗ ਯੂਨਿਟ ਬਣਾਉਂਦੇ ਹਨ। ਇਕੱਠੇ ਮਿਲ ਕੇ, ਉਹ ਹੌਪਰ ਤੋਂ ਠੋਸ ਗੋਲੀਆਂ ਲੈਂਦੇ ਹਨ, ਉਹਨਾਂ ਨੂੰ ਪਿਘਲਾ ਦਿੰਦੇ ਹਨ, ਉਹਨਾਂ ਨੂੰ ਇੱਕ ਸਮਾਨ ਪਿਘਲਣ ਵਿੱਚ ਮਿਲਾਉਂਦੇ ਹਨ, ਇੱਕ ਸਹੀ ਸ਼ਾਟ ਨੂੰ ਮੀਟਰ ਕਰਦੇ ਹਨ, ਅਤੇ ਉਸ ਸ਼ਾਟ ਨੂੰ ਉੱਲੀ ਵਿੱਚ ਇੰਜੈਕਟ ਕਰਦੇ ਹਨ। ਤੁਹਾਡੀ ਮਸ਼ੀਨ ਦੁਆਰਾ ਤਿਆਰ ਕੀਤਾ ਹਰ ਹਿੱਸਾ ਇਸ ਜੋੜੇ ਵਿੱਚੋਂ ਲੰਘਦਾ ਹੈ।
ਮੋਲਡਰ ਨੋਜ਼ਲ, ਟਿਊਨ ਮੋਲਡ ਨੂੰ ਬਦਲਦੇ ਹਨ, ਅਤੇ ਪਲਾਸਟਿਕਾਈਜ਼ਿੰਗ ਯੂਨਿਟ ਨੂੰ ਦੇਖਣ ਤੋਂ ਪਹਿਲਾਂ ਹਫ਼ਤਿਆਂ ਲਈ ਤਾਪਮਾਨ ਨੂੰ ਅਨੁਕੂਲ ਕਰਦੇ ਹਨ। ਉਹ ਹੁਕਮ ਪਿੱਛੇ ਵੱਲ ਹੈ। ਜਦੋਂ ਪੇਚ ਜਾਂ ਬੈਰਲ ਪਹਿਨਦਾ ਹੈ, ਤਾਂ ਕੰਟਰੋਲਰ 'ਤੇ ਕੋਈ ਸੈੱਟਪੁਆਇੰਟ ਪ੍ਰਕਿਰਿਆ ਨੂੰ ਵਾਪਸ ਨਹੀਂ ਲਿਆਉਂਦਾ ਹੈ।
ਪਲਾਸਟਿਕੀਕਰਨ ਵਿੱਚ ਪੇਚ ਦੀ ਭੂਮਿਕਾ
ਪੇਚ ਜ਼ਿਆਦਾਤਰ ਪਿਘਲਦਾ ਹੈ, ਨਾ ਕਿ ਹੀਟਰ ਬੈਂਡਾਂ ਨਾਲ। ਬੈਰਲ ਗਰਮੀ ਯੋਗਦਾਨ ਪਾਉਂਦੀ ਹੈ, ਪਰ ਪਿਘਲਣ ਦਾ ਪ੍ਰਭਾਵੀ ਵਿਧੀ ਹੈਸ਼ੀਅਰ ਗਰਮੀ: ਪੇਚ ਗਰਮ ਬੈਰਲ ਦੀਵਾਰ ਦੇ ਵਿਰੁੱਧ ਪੌਲੀਮਰ ਨੂੰ ਖਿੱਚਦਾ ਹੈ, ਅਤੇ ਰਗੜ ਸਮੱਗਰੀ ਦੇ ਅੰਦਰ ਹੀ ਗਰਮੀ ਪੈਦਾ ਕਰਦਾ ਹੈ। ਇਸ ਲਈ ਪੇਚ ਜਿਓਮੈਟਰੀ ਪਿਘਲਣ ਦੇ ਤਾਪਮਾਨ ਨੂੰ ਬਦਲਦੀ ਹੈ ਭਾਵੇਂ ਤੁਹਾਡੇ ਸੈੱਟ ਪੁਆਇੰਟ ਹਿੱਲਦੇ ਨਹੀਂ ਹਨ।
ਪੇਚ ਵੀ ਸ਼ਾਟ ਨੂੰ ਮੀਟਰ ਕਰਦਾ ਹੈ। ਇਹ ਪਲਾਸਟਿਕਾਈਜ਼ ਕਰਨ ਲਈ ਘੁੰਮਦਾ ਹੈ, ਪਿਘਲਦਾ ਹੈ ਜਿਵੇਂ ਕਿ ਟਿਪ ਦੇ ਸਾਹਮਣੇ ਇਕੱਠਾ ਹੁੰਦਾ ਹੈ, ਫਿਰ ਰੁਕ ਜਾਂਦਾ ਹੈ। ਇਸ ਨੂੰ ਵਾਪਸ ਲੈਣ ਦੀ ਦੂਰੀ ਤੁਹਾਡੇ ਸ਼ਾਟ ਦਾ ਆਕਾਰ ਹੈ। ਕੋਈ ਵੀ ਪਿਘਲਣਾ ਜੋ ਉਡਾਣਾਂ ਦੇ ਪਿੱਛੇ ਜਾਂ ਚੈਕ ਰਿੰਗ ਤੋਂ ਪਿਛੋਂ ਲੀਕ ਹੋ ਜਾਂਦਾ ਹੈ, ਉਸ ਮਾਪ ਨੂੰ ਖਰਾਬ ਕਰ ਦਿੰਦਾ ਹੈ।
ਅੰਤ ਵਿੱਚ, ਪੇਚ ਇੰਜੈਕਟ ਕਰਦਾ ਹੈ. ਇਹ ਘੁੰਮਣਾ ਬੰਦ ਕਰ ਦਿੰਦਾ ਹੈ ਅਤੇ ਪਲੰਜਰ ਵਾਂਗ ਅੱਗੇ ਵਧਦਾ ਹੈ, ਨੋਜ਼ਲ ਰਾਹੀਂ ਪਿਘਲਣ ਲਈ ਮਜਬੂਰ ਕਰਦਾ ਹੈ। ਇਹ ਦੋਹਰੀ ਭੂਮਿਕਾ, ਘੁੰਮਦੀ ਅਤੇ ਪਰਸਪਰ, ਇੱਕ ਇੰਜੈਕਸ਼ਨ ਪੇਚ ਨੂੰ ਇੱਕ ਐਕਸਟਰਿਊਸ਼ਨ ਪੇਚ ਤੋਂ ਵੱਖ ਕਰਦੀ ਹੈ।
ਹੀਟ ਟ੍ਰਾਂਸਫਰ ਅਤੇ ਕੰਟੇਨਮੈਂਟ ਵਿੱਚ ਬੈਰਲ ਦੀ ਭੂਮਿਕਾ
ਬੈਰਲ ਇੱਕ ਗਰਮ ਬੋਰ ਦੇ ਨਾਲ ਇੱਕ ਸ਼ੁੱਧ ਦਬਾਅ ਵਾਲਾ ਭਾਂਡਾ ਹੈ। ਇਸ ਵਿੱਚ ਇੰਜੈਕਸ਼ਨ ਦਾ ਦਬਾਅ ਹੁੰਦਾ ਹੈ, ਬੈਂਡਾਂ ਤੋਂ ਗਰਮੀ ਨੂੰ ਪੌਲੀਮਰ ਵਿੱਚ ਟ੍ਰਾਂਸਫਰ ਕਰਦਾ ਹੈ, ਅਤੇ ਸਖ਼ਤ ਕੰਧ ਪ੍ਰਦਾਨ ਕਰਦਾ ਹੈ ਜਿਸ ਦੇ ਵਿਰੁੱਧ ਪੇਚ ਸਮੱਗਰੀ ਨੂੰ ਕੱਟਦਾ ਹੈ।
ਇਸ ਦਾ ਬੋਰ ਗੋਲ, ਸਿੱਧਾ ਅਤੇ ਅਯਾਮੀ ਤੌਰ 'ਤੇ ਤੰਗ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ। ਜਦੋਂ ਬੋਰ ਦਾ ਆਕਾਰ ਵੱਧ ਜਾਂਦਾ ਹੈ, ਤਾਂ ਪੇਚ ਦੀ ਉਡਾਣ ਅਤੇ ਬੈਰਲ ਦੀਵਾਰ ਵਿਚਕਾਰ ਕਲੀਅਰੈਂਸ ਵਧ ਜਾਂਦੀ ਹੈ। ਪਿਘਲਣ ਤੋਂ ਬਾਅਦ ਅੱਗੇ ਵਧਣ ਦੀ ਬਜਾਏ ਫਲਾਈਟਾਂ ਉੱਤੇ ਪਿੱਛੇ ਵੱਲ ਲੀਕ ਹੋ ਜਾਂਦਾ ਹੈ, ਅਤੇ ਪਲਾਸਟਿਕਾਈਜ਼ਿੰਗ ਦਰ ਘਟਦੀ ਹੈ।
ਬੈਰਲ ਹੀਟਿੰਗ ਨੂੰ ਜ਼ੋਨ ਕੀਤਾ ਜਾਂਦਾ ਹੈ, ਆਮ ਤੌਰ 'ਤੇ ਫੀਡ, ਕੰਪਰੈਸ਼ਨ ਅਤੇ ਮੀਟਰਿੰਗ, ਹਰੇਕ ਦੇ ਆਪਣੇ ਕੰਟਰੋਲਰ ਅਤੇ ਥਰਮੋਕਪਲ ਨਾਲ। ਇੱਕ ਜ਼ੋਨ ਵਿੱਚ ਇੱਕ ਵਹਿ ਗਿਆ ਥਰਮੋਕਪਲ ਮਹੀਨਿਆਂ ਲਈ ਸਮੱਗਰੀ ਨੂੰ ਪਕਾ ਸਕਦਾ ਹੈ ਜਦੋਂ ਕਿ ਡਿਸਪਲੇ ਆਮ ਪੜ੍ਹਦੀ ਹੈ।
ਕਿਵੇਂ ਪੇਚ ਅਤੇ ਬੈਰਲ ਇੱਕ ਸਿਸਟਮ ਵਜੋਂ ਇਕੱਠੇ ਕੰਮ ਕਰਦੇ ਹਨ
ਦੋ ਭਾਗ ਇੱਕ ਮੇਲ ਖਾਂਦੇ ਜੋੜੇ ਦੇ ਰੂਪ ਵਿੱਚ ਪ੍ਰਦਰਸ਼ਨ ਕਰਦੇ ਹਨ, ਅਤੇ ਉਹ ਸੰਖਿਆ ਜੋ ਜੋੜੀ ਦਾ ਵਰਣਨ ਕਰਦੀ ਹੈਰੇਡੀਅਲ ਕਲੀਅਰੈਂਸ: ਬੈਰਲ ਬੋਰ ਵਿਆਸ ਅਤੇ ਪੇਚ ਫਲਾਈਟ ਵਿਆਸ ਵਿੱਚ ਅੱਧਾ ਅੰਤਰ।
ਕਲੀਅਰੈਂਸ ਡਿਜ਼ਾਈਨ ਦੁਆਰਾ ਛੋਟਾ ਹੈ। ਨਵੇਂ ਸੈੱਟ ਲਈ ਉਦਯੋਗਿਕ ਨਿਯਮ ਹਰ ਇੱਕ ਇੰਚ ਪੇਚ ਵਿਆਸ ਲਈ ਪ੍ਰਤੀ ਸਾਈਡ ਕਲੀਅਰੈਂਸ ਦਾ ਲਗਭਗ 0.001 ਇੰਚ ਹੈ। ਇੱਕ 60 mm (ਲਗਭਗ 2.36 ਇੰਚ) ਪੇਚ ਉੱਤੇ, ਜੋ ਕਿ ਪ੍ਰਤੀ ਸਾਈਡ 0.06 mm ਦੇ ਨੇੜੇ ਉਤਰਦਾ ਹੈ। ਤੁਹਾਡੀ ਬਿਲਡ ਡਰਾਇੰਗ ਅਥਾਰਟੀ ਹੈ, ਅਤੇ ਇਹ ਹਮੇਸ਼ਾ ਉਹ ਨੰਬਰ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ ਜਿਸਦੀ ਤੁਸੀਂ ਜਾਂਚ ਕਰਦੇ ਹੋ।
ਇਹ ਛੋਟਾ ਜਿਹਾ ਪਾੜਾ ਅਸਲ ਕੰਮ ਕਰਦਾ ਹੈ. ਇਹ ਪੌਲੀਮਰ ਨੂੰ ਪਿੱਛੇ ਨੂੰ ਖਿਸਕਣ ਦੀ ਬਜਾਏ ਬੈਰਲ ਦੀ ਕੰਧ ਦੇ ਵਿਰੁੱਧ ਕੱਟਣ ਲਈ ਮਜਬੂਰ ਕਰਦਾ ਹੈ। ਕਲੀਅਰੈਂਸ ਨੂੰ ਦੁੱਗਣਾ ਕਰੋ ਅਤੇ ਸ਼ੀਅਰਿੰਗ ਕਮਜ਼ੋਰ ਹੋ ਜਾਂਦੀ ਹੈ, ਪਿਘਲਣਾ ਹੌਲੀ ਹੋ ਜਾਂਦਾ ਹੈ, ਆਉਟਪੁੱਟ ਘੱਟ ਜਾਂਦਾ ਹੈ, ਅਤੇ ਮਸ਼ੀਨ ਉਸ ਗਰਮੀ ਨਾਲ ਮੁਆਵਜ਼ਾ ਦੇਣ ਦੀ ਕੋਸ਼ਿਸ਼ ਕਰਦੀ ਹੈ ਜਿਸਦੀ ਇਸਨੂੰ ਲੋੜ ਨਹੀਂ ਹੋਣੀ ਚਾਹੀਦੀ।
ਇਕੱਲੇ ਇਕ ਹਿੱਸੇ ਨੂੰ ਬਦਲਣਾ ਸ਼ਾਇਦ ਹੀ ਕਿਸੇ ਖਰਾਬ ਜੋੜੇ ਨੂੰ ਠੀਕ ਕਰਦਾ ਹੈ। ਇੱਕ ਖਰਾਬ ਬੈਰਲ ਦੇ ਅੰਦਰ ਇੱਕ ਨਵਾਂ ਪੇਚ ਸਿਰਫ ਅੱਧੀ ਗੁੰਮ ਹੋਈ ਕਲੀਅਰੈਂਸ ਨੂੰ ਬਹਾਲ ਕਰਦਾ ਹੈ, ਅਤੇ ਬੇਮੇਲ ਨਵੇਂ ਹਿੱਸੇ ਨੂੰ ਇਸ ਤੋਂ ਵੱਧ ਤੇਜ਼ੀ ਨਾਲ ਪਹਿਨਦਾ ਹੈ।
ਇੱਕ ਇੰਜੈਕਸ਼ਨ ਮੋਲਡਿੰਗ ਪੇਚ ਦੀ ਐਨਾਟੋਮੀ
ਇੱਕ ਮਿਆਰੀ ਇੰਜੈਕਸ਼ਨ ਪੇਚ ਤਿੰਨ ਜ਼ੋਨਾਂ ਅਤੇ ਇੱਕ ਟਿਪ ਅਸੈਂਬਲੀ ਵਿੱਚ ਵੰਡਦਾ ਹੈ। ਹਰੇਕ ਜ਼ੋਨ ਦੀ ਇੱਕ ਨੌਕਰੀ ਹੁੰਦੀ ਹੈ, ਅਤੇ ਹਰ ਇੱਕ ਉਸ ਤਰੀਕੇ ਨਾਲ ਅਸਫਲ ਹੁੰਦਾ ਹੈ ਜਿਸ ਨੂੰ ਤੁਸੀਂ ਪਛਾਣ ਸਕਦੇ ਹੋ।
| ਜ਼ੋਨ | ਚੈਨਲ ਦੀ ਡੂੰਘਾਈ | ਨੌਕਰੀ | ਅਸਫਲਤਾ ਕਿਸ ਤਰ੍ਹਾਂ ਦਿਖਾਈ ਦਿੰਦੀ ਹੈ |
|---|---|---|---|
| ਫੀਡ | ਡੂੰਘੀ | ਗੋਲੀਆਂ ਵਿੱਚ ਲਓ, ਉਹਨਾਂ ਨੂੰ ਅੱਗੇ ਪਹੁੰਚਾਓ | ਬ੍ਰਿਜਿੰਗ, ਭੁੱਖਮਰੀ, ਅਨਿਯਮਿਤ ਫੀਡ, ਅਸੰਗਤ ਰਿਕਵਰੀ |
| ਸੰਕੁਚਨ (ਪਰਿਵਰਤਨ) | ਢਿੱਲਾ | ਬੈਰਲ ਦੀਵਾਰ ਦੇ ਵਿਰੁੱਧ ਪੌਲੀਮਰ ਨੂੰ ਸੰਖੇਪ ਅਤੇ ਪਿਘਲਾਓ | Unmelts, ਗਰੀਬ ਮਿਸ਼ਰਣ, ਇਹ ਜ਼ੋਨ ਪਹਿਲੀ ਪਹਿਨਦਾ ਹੈ |
| ਮੀਟਰਿੰਗ | ਖੋਖਲਾ | ਇਕਸਾਰ ਪਿਘਲਣ ਨੂੰ ਸਮਰੂਪ ਕਰੋ ਅਤੇ ਪੰਪ ਕਰੋ | ਸ਼ਾਟ ਪਰਿਵਰਤਨ, ਤਾਪਮਾਨ ਵਿਚ ਵਾਧਾ |
| ਟਿਪ ਅਤੇ ਚੈੱਕ ਰਿੰਗ | — | ਟੀਕੇ ਦੇ ਦੌਰਾਨ ਬੈਕਫਲੋ ਦੇ ਵਿਰੁੱਧ ਸੀਲ ਕਰੋ | ਸ਼ਾਟ ਦਾ ਆਕਾਰ ਵਹਿਣਾ, ਛੋਟੇ ਸ਼ਾਟ, ਗੱਦੀ ਦਾ ਨੁਕਸਾਨ |
ਫੀਡ ਜ਼ੋਨ
ਡੂੰਘੇ ਚੈਨਲ ਹਾਪਰ ਦੇ ਗਲੇ ਵਿੱਚੋਂ ਗੋਲੀਆਂ ਨੂੰ ਫੜਦੇ ਹਨ ਅਤੇ ਉਹਨਾਂ ਨੂੰ ਠੋਸ ਰੂਪ ਵਿੱਚ ਅੱਗੇ ਵਧਾਉਂਦੇ ਹਨ। ਇਹ ਜ਼ੋਨ ਬਹੁਤਾ ਪਿਘਲਦਾ ਨਹੀਂ ਹੈ। ਇਹ ਪਹੁੰਚਾਉਂਦਾ ਹੈ।
ਫੀਡ ਦੀਆਂ ਸਮੱਸਿਆਵਾਂ ਪਿਘਲਣ ਦੀਆਂ ਸਮੱਸਿਆਵਾਂ ਦੇ ਰੂਪ ਵਿੱਚ ਮਾਸਕਰੇਡ ਹੁੰਦੀਆਂ ਹਨ। ਜੇ ਪੈਲੇਟਸ ਗਲੇ ਵਿੱਚ ਪੁੱਲ ਜਾਂਦੇ ਹਨ, ਜਾਂ ਫੀਡ ਸੈਕਸ਼ਨ ਬਹੁਤ ਗਰਮ ਹੁੰਦਾ ਹੈ ਅਤੇ ਗੋਲੀਆਂ ਨਰਮ ਹੋ ਜਾਂਦੀਆਂ ਹਨ ਅਤੇ ਜਲਦੀ ਚਿਪਕ ਜਾਂਦੀਆਂ ਹਨ, ਤਾਂ ਪੇਚ ਭੁੱਖਾ ਰਹਿੰਦਾ ਹੈ। ਰਿਕਵਰੀ ਟਾਈਮ ਬਦਲਦਾ ਹੈ, ਅਤੇ ਸ਼ਾਟ ਦਾ ਆਕਾਰ ਇਸ ਤੋਂ ਬਾਅਦ ਹੁੰਦਾ ਹੈ। ਜਿਓਮੈਟਰੀ ਨੂੰ ਦੋਸ਼ ਦੇਣ ਤੋਂ ਪਹਿਲਾਂ ਫੀਡ-ਥਰੋਟ ਕੂਲਿੰਗ ਦੀ ਜਾਂਚ ਕਰੋ।
ਕੰਪਰੈਸ਼ਨ (ਪਰਿਵਰਤਨ) ਜ਼ੋਨ
ਇਸ ਸੈਕਸ਼ਨ ਦੇ ਨਾਲ ਚੈਨਲ ਹੋਰ ਘੱਟ ਜਾਂਦਾ ਹੈ। ਇਹ ਘੱਟਾ ਗਰਮ ਬੈਰਲ ਦੀਵਾਰ ਦੇ ਵਿਰੁੱਧ ਪੋਲੀਮਰ ਨੂੰ ਨਿਚੋੜਦਾ ਹੈ ਅਤੇ ਪਿਘਲਣ ਵਾਲੀ ਸ਼ੀਅਰ ਗਰਮੀ ਪੈਦਾ ਕਰਦਾ ਹੈ।
ਕੰਪਰੈਸ਼ਨ ਜ਼ੋਨ ਉਹ ਹੈ ਜਿੱਥੇ ਪਹਿਨਣ ਦਾ ਧਿਆਨ ਕੇਂਦਰਿਤ ਹੁੰਦਾ ਹੈ। ਇੱਥੇ ਦਬਾਅ ਸਿਖਰ 'ਤੇ ਹੈ, ਅਤੇ ਘ੍ਰਿਣਾਯੋਗ ਫਿਲਰ ਇੱਥੇ ਸਭ ਤੋਂ ਸਖ਼ਤ ਪੀਸਦੇ ਹਨ। ਜਦੋਂ ਤੁਸੀਂ ਇੱਕ ਖਰਾਬ ਪੇਚ ਨੂੰ ਮਾਪਦੇ ਹੋ, ਇਹ ਉਹ ਥਾਂ ਹੈ ਜਿੱਥੇ ਤੁਸੀਂ ਪਹਿਲਾਂ ਨੰਬਰ ਲੱਭਦੇ ਹੋ।
ਮੀਟਰਿੰਗ ਜ਼ੋਨ
ਖੋਖਲੇ, ਸਥਿਰ-ਡੂੰਘਾਈ ਵਾਲੇ ਚੈਨਲ ਪਿਘਲਣ ਨੂੰ ਇਕਸਾਰ ਬਣਾਉਂਦੇ ਹਨ ਅਤੇ ਸਥਿਰ ਦਬਾਅ 'ਤੇ ਇਸਨੂੰ ਅੱਗੇ ਪੰਪ ਕਰਦੇ ਹਨ। ਇਹ ਜ਼ੋਨ ਸ਼ਾਟ-ਟੂ-ਸ਼ਾਟ ਇਕਸਾਰਤਾ ਨੂੰ ਨਿਰਧਾਰਤ ਕਰਦਾ ਹੈ।
ਮੀਟਰਿੰਗ-ਜ਼ੋਨ ਵੀਅਰ ਉਸੇ ਸੈੱਟਪੁਆਇੰਟਾਂ 'ਤੇ ਸ਼ਾਟ ਪਰਿਵਰਤਨ ਅਤੇ ਵਧ ਰਹੇ ਪਿਘਲਦੇ ਤਾਪਮਾਨ ਦੇ ਰੂਪ ਵਿੱਚ ਦਿਖਾਈ ਦਿੰਦਾ ਹੈ। ਪੇਚ ਉਸੇ ਸਮੱਗਰੀ ਨੂੰ ਹਿਲਾਉਣ ਲਈ ਸਖ਼ਤ ਮਿਹਨਤ ਕਰ ਰਿਹਾ ਹੈ।
ਪੇਚ ਟਿਪ, ਰਿੰਗ ਅਤੇ ਗੈਰ-ਰਿਟਰਨ ਵਾਲਵ ਦੀ ਜਾਂਚ ਕਰੋ
ਚੈਕ ਰਿੰਗ ਅਸੈਂਬਲੀ, ਜਿਸ ਨੂੰ ਕਈ ਵਾਰ ਨਾਨ-ਰਿਟਰਨ ਵਾਲਵ ਕਿਹਾ ਜਾਂਦਾ ਹੈ, ਇਸ ਤੋਂ ਵੱਧ ਧਿਆਨ ਦੇਣ ਦਾ ਹੱਕਦਾਰ ਹੈ। ਇਹ ਪੇਚ ਦੀ ਨੋਕ 'ਤੇ ਬੈਠਦਾ ਹੈ ਅਤੇ ਇੱਕ ਕੰਮ ਕਰਦਾ ਹੈ: ਟੀਕੇ ਦੇ ਦੌਰਾਨ ਇਹ ਸੀਲ ਹੋ ਜਾਂਦਾ ਹੈ, ਇਸਲਈ ਪੇਚ ਦੇ ਪਿੱਛੇ ਦੀ ਬਜਾਏ ਪਿਘਲ ਜਾਂਦਾ ਹੈ।
ਜਦੋਂ ਇਹ ਸੀਲਿੰਗ ਬੰਦ ਕਰ ਦਿੰਦਾ ਹੈ, ਤਾਂ ਤੁਹਾਨੂੰ ਸ਼ਾਟ-ਸਾਈਜ਼ ਭਿੰਨਤਾ, ਛੋਟੇ ਸ਼ਾਟ, ਅਤੇ ਅਲੋਪ ਹੋ ਰਹੀ ਗੱਦੀ ਮਿਲਦੀ ਹੈ। ਮੋਲਡਰ ਇਸ ਦਾ ਪਿੱਛਾ ਕਰਨ ਲਈ ਟੀਕੇ ਦੇ ਦਬਾਅ, ਹੋਲਡ ਟਾਈਮ ਅਤੇ ਤਾਪਮਾਨ ਨੂੰ ਐਡਜਸਟ ਕਰਨ ਵਿੱਚ ਹਫ਼ਤੇ ਬਿਤਾਉਂਦੇ ਹਨ। ਇਸ ਵਿੱਚੋਂ ਕੋਈ ਵੀ ਕੰਮ ਨਹੀਂ ਕਰਦਾ, ਕਿਉਂਕਿ ਪਿਘਲ ਇੱਕ ਖਰਾਬ ਰਿੰਗ ਤੋਂ ਪਿੱਛੇ ਵੱਲ ਨਿਕਲ ਰਿਹਾ ਹੈ।
ਤਿੰਨ ਸਿਗਨਲ ਖਾਸ ਤੌਰ 'ਤੇ ਚੈੱਕ ਰਿੰਗ 'ਤੇ ਪੁਆਇੰਟ ਕਰਦੇ ਹਨ। ਕੁਸ਼ਨ ਲਗਾਤਾਰ ਰਹਿਣ ਦੀ ਬਜਾਏ ਸ਼ਾਟ ਤੋਂ ਸ਼ਾਟ ਬਦਲਦਾ ਹੈ। ਜਦੋਂ ਮਸ਼ੀਨ ਆਮ ਰਿਕਵਰੀ ਦੀ ਰਿਪੋਰਟ ਕਰਦੀ ਹੈ ਤਾਂ ਸ਼ਾਟ ਦਾ ਭਾਰ ਵਧਦਾ ਹੈ। ਅਤੇ ਇੱਕ ਦੁਹਰਾਉਣ ਯੋਗ ਪ੍ਰਕਿਰਿਆ ਅਚਾਨਕ ਰਾਲ ਜਾਂ ਸੈਟਿੰਗ ਵਿੱਚ ਤਬਦੀਲੀ ਕੀਤੇ ਬਿਨਾਂ ਅਨਿਯਮਿਤ ਹੋ ਜਾਂਦੀ ਹੈ।
ਕੁੰਜੀ ਪੇਚ ਜਿਓਮੈਟਰੀ ਪੈਰਾਮੀਟਰ
ਚਾਰ ਨੰਬਰ ਇੱਕ ਇੰਜੈਕਸ਼ਨ ਪੇਚ ਦਾ ਵਰਣਨ ਕਰਦੇ ਹਨ। ਉਹਨਾਂ ਨੂੰ ਸਮਝੋ, ਅਤੇ ਇੱਕ ਸਪਲਾਇਰ ਦਾ ਹਵਾਲਾ ਬਲੈਕ ਬਾਕਸ ਹੋਣ ਤੋਂ ਰੋਕਦਾ ਹੈ.
L/D ਅਨੁਪਾਤ: ਰੇਜ਼ਿਨ ਦੁਆਰਾ ਪਰਿਭਾਸ਼ਾ, ਫਾਰਮੂਲਾ, ਅਤੇ ਸਿਫਾਰਸ਼ ਕੀਤੇ ਮੁੱਲ
L/D ਅਨੁਪਾਤਪੇਚ ਦੀ ਕਾਰਜਸ਼ੀਲ ਲੰਬਾਈ ਨੂੰ ਇਸਦੇ ਬਾਹਰਲੇ ਵਿਆਸ ਨਾਲ ਵੰਡਿਆ ਜਾਂਦਾ ਹੈ। ਇਸ ਦੇ ਚੌੜੇ ਨਾਲੋਂ 22 ਗੁਣਾ ਲੰਬੇ ਪੇਚ ਦਾ L/D 22:1 ਹੁੰਦਾ ਹੈ। ਫਾਰਮੂਲਾ ਸਿਰਫ਼ L ਨੂੰ D ਨਾਲ ਵੰਡਿਆ ਗਿਆ ਹੈ, ਅਤੇ ਆਕਾਰ ਦੇ ਨਾਲ ਅਨੁਪਾਤ ਸਕੇਲ: 22:1 'ਤੇ ਇੱਕ 50 mm ਪੇਚ ਦੀ ਕਾਰਜਸ਼ੀਲ ਲੰਬਾਈ 1,100 mm ਹੁੰਦੀ ਹੈ।
L/D ਨਿਯੰਤਰਿਤ ਕਰਦਾ ਹੈ ਕਿ ਪੇਚ ਨੂੰ ਪਿਘਲਣ, ਮਿਲਾਉਣ ਅਤੇ ਸਮਰੂਪ ਕਰਨ ਲਈ ਕਿੰਨੇ ਕਮਰੇ ਹਨ। ਲੰਬਾ ਜ਼ਿਆਦਾ ਪਿਘਲਣ ਦੀ ਸਮਰੱਥਾ ਅਤੇ ਵਧੀਆ ਮਿਕਸਿੰਗ ਦਿੰਦਾ ਹੈ। ਸ਼ਾਰਟਰ ਘੱਟ ਨਿਵਾਸ ਸਮਾਂ ਦਿੰਦਾ ਹੈ, ਜੋ ਗਰਮੀ-ਸੰਵੇਦਨਸ਼ੀਲ ਰੈਜ਼ਿਨਾਂ ਦੀ ਰੱਖਿਆ ਕਰਦਾ ਹੈ।
ਇੰਜੈਕਸ਼ਨ ਪੇਚ ਐਕਸਟਰਿਊਸ਼ਨ ਪੇਚਾਂ ਨਾਲੋਂ ਛੋਟੇ ਚੱਲਦੇ ਹਨ। ਪੇਚ ਲਗਾਤਾਰ ਪੰਪ ਕਰਨ ਦੀ ਬਜਾਏ ਇੱਕ ਸਮੇਂ ਵਿੱਚ ਇੱਕ ਸ਼ਾਟ ਤਿਆਰ ਕਰਦਾ ਹੈ, ਅਤੇ ਸਮੱਗਰੀ ਸ਼ਾਟ ਦੇ ਵਿਚਕਾਰ ਬੈਰਲ ਵਿੱਚ ਬੈਠਦੀ ਹੈ। ਵਿੱਚL/D ਅਨੁਪਾਤ ਇੰਜੈਕਸ਼ਨ ਮੋਲਡਿੰਗਅਭਿਆਸ, ਜ਼ਿਆਦਾਤਰ ਮਸ਼ੀਨਾਂ 18:1 ਅਤੇ 25:1 ਦੇ ਵਿਚਕਾਰ ਆਉਂਦੀਆਂ ਹਨ, ਆਮ-ਉਦੇਸ਼ ਵਾਲੀਆਂ ਮਸ਼ੀਨਾਂ 'ਤੇ 20:1 ਤੋਂ 22:1 ਆਮ ਹੁੰਦੀਆਂ ਹਨ।
ਤਾਪ-ਸੰਵੇਦਨਸ਼ੀਲ ਰੈਜ਼ਿਨ ਜਿਵੇਂ ਕਿ ਪੀਵੀਸੀ ਛੋਟੇ ਸਿਰੇ ਦਾ ਸਮਰਥਨ ਕਰਦਾ ਹੈ, ਇਸਲਈ ਸਮੱਗਰੀ ਘੱਟ ਸਮਾਂ ਗਰਮ ਕਰਦੀ ਹੈ। ਇੰਜਨੀਅਰਿੰਗ ਪਲਾਸਟਿਕ ਜਿਨ੍ਹਾਂ ਨੂੰ ਪੂਰੀ ਤਰ੍ਹਾਂ ਪਿਘਲਣ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ, ਲੰਬੇ ਅੰਤ ਦੇ ਪੱਖ ਵਿੱਚ ਹੈ। ਸਾਡੀ L/D ਅਨੁਪਾਤ ਗਾਈਡ ਡੂੰਘਾਈ ਵਿੱਚ ਵਪਾਰ-ਆਫ ਨੂੰ ਕਵਰ ਕਰਦੀ ਹੈ।
ਕੰਪਰੈਸ਼ਨ ਅਨੁਪਾਤ: ਇਹ ਸ਼ੀਅਰ ਹੀਟ ਅਤੇ ਪਿਘਲਣ ਦੀ ਗੁਣਵੱਤਾ ਨੂੰ ਕਿਵੇਂ ਪ੍ਰਭਾਵਿਤ ਕਰਦਾ ਹੈ
ਕੰਪਰੈਸ਼ਨ ਅਨੁਪਾਤਫੀਡ ਜ਼ੋਨ ਵਿੱਚ ਚੈਨਲ ਦੀ ਡੂੰਘਾਈ ਨੂੰ ਮੀਟਰਿੰਗ ਜ਼ੋਨ ਵਿੱਚ ਚੈਨਲ ਦੀ ਡੂੰਘਾਈ ਨਾਲ ਤੁਲਨਾ ਕਰਦਾ ਹੈ। ਇੱਕ ਫੀਡ ਚੈਨਲ ਵਾਲਾ ਇੱਕ ਪੇਚ ਇਸਦੇ ਮੀਟਰਿੰਗ ਚੈਨਲ ਨਾਲੋਂ ਤਿੰਨ ਗੁਣਾ ਡੂੰਘਾ ਹੈ, ਜਿਸਦਾ ਕੰਪਰੈਸ਼ਨ ਅਨੁਪਾਤ 3:1 ਹੈ।
ਕੰਪਰੈਸ਼ਨ ਅਨੁਪਾਤ ਇਹ ਸੈੱਟ ਕਰਦਾ ਹੈ ਕਿ ਪੇਚ ਸਮੱਗਰੀ ਨੂੰ ਕਿੰਨੀ ਸਖ਼ਤ ਮਿਹਨਤ ਕਰਦਾ ਹੈ। ਉੱਚ ਸੰਕੁਚਨ ਦਾ ਅਰਥ ਹੈ ਵਧੇਰੇ ਕਤਰ, ਵਧੇਰੇ ਮਕੈਨੀਕਲ ਗਰਮੀ, ਅਤੇ ਵਧੇਰੇ ਹਮਲਾਵਰ ਪਿਘਲਣਾ। ਲੋਅਰ ਕੰਪਰੈਸ਼ਨ ਪੌਲੀਮਰ ਨਾਲ ਨਰਮੀ ਨਾਲ ਪੇਸ਼ ਆਉਂਦਾ ਹੈ।
ਇਸ ਨੂੰ ਰਾਲ ਨਾਲ ਮੇਲ ਕਰੋ, ਨਾ ਕਿ ਵੱਡੀ ਸੰਖਿਆ ਲਈ ਤਰਜੀਹ ਨਾਲ। ਘੱਟ ਲੇਸਦਾਰ ਪੌਲੀਓਲਫਿਨ ਨੂੰ ਸਾਫ਼ ਤੌਰ 'ਤੇ ਪਿਘਲਣ ਲਈ ਸਕਾਰਾਤਮਕ ਸ਼ੀਅਰ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਤਾਪ-ਸੰਵੇਦਨਸ਼ੀਲ ਰੈਜ਼ਿਨ ਜਿਵੇਂ ਕਿ ਪੀਵੀਸੀ, ਪੀਸੀ, ਅਤੇ ਪੀਓਐਮ ਸ਼ੀਅਰ ਦੇ ਹੇਠਾਂ ਡੀਗਰੇਡ ਹੁੰਦੇ ਹਨ ਜੋ ਪੀਈ ਬੰਦ ਹੋ ਜਾਂਦੇ ਹਨ। ਸਾਡੀ ਸੰਕੁਚਨ ਅਨੁਪਾਤ ਗਾਈਡ ਰੇਂਜਾਂ ਰਾਹੀਂ ਕੰਮ ਕਰਦੀ ਹੈ।
ਫਲਾਈਟ ਦੀ ਡੂੰਘਾਈ, ਚੈਨਲ ਚੌੜਾਈ, ਅਤੇ ਆਉਟਪੁੱਟ 'ਤੇ ਉਹਨਾਂ ਦਾ ਪ੍ਰਭਾਵ
ਕੰਪਰੈਸ਼ਨ ਅਨੁਪਾਤ ਇੱਕ ਅਨੁਪਾਤ ਹੈ, ਅਤੇ ਇੱਕੋ ਅਨੁਪਾਤ ਵਾਲੇ ਦੋ ਪੇਚ ਵੱਖਰੇ ਢੰਗ ਨਾਲ ਵਿਹਾਰ ਕਰ ਸਕਦੇ ਹਨ। ਪੂਰਨ ਡੂੰਘਾਈ ਮਾਇਨੇ ਰੱਖਦੀ ਹੈ।
ਇੱਕ ਡੂੰਘੀ ਮੀਟਰਿੰਗ ਚੈਨਲ ਪ੍ਰਤੀ ਕ੍ਰਾਂਤੀ ਵਿੱਚ ਵਧੇਰੇ ਸਮੱਗਰੀ ਨੂੰ ਮੂਵ ਕਰਦਾ ਹੈ, ਪਲਾਸਟਿਕਾਈਜ਼ਿੰਗ ਦਰ ਨੂੰ ਵਧਾਉਂਦਾ ਹੈ, ਪਰ ਇਹ ਘੱਟ ਚੰਗੀ ਤਰ੍ਹਾਂ ਮਿਲਾਉਂਦਾ ਹੈ ਅਤੇ ਘੱਟ ਇੱਕਸਾਰ ਪਿਘਲਦਾ ਹੈ। ਇੱਕ ਖੋਖਲਾ ਮੀਟਰਿੰਗ ਚੈਨਲ ਬਿਹਤਰ ਮਿਕਸ ਕਰਦਾ ਹੈ ਅਤੇ ਪ੍ਰਤੀ ਵਾਰੀ ਘੱਟ ਆਉਟਪੁੱਟ 'ਤੇ, ਇੱਕ ਹੋਰ ਇਕਸਾਰ ਤਾਪਮਾਨ ਪ੍ਰਦਾਨ ਕਰਦਾ ਹੈ।
ਫਲਾਈਟ ਦੀ ਚੌੜਾਈ ਅਤੇ ਹੈਲਿਕਸ ਐਂਗਲ ਪਹੁੰਚਾਉਣ ਦੀ ਕੁਸ਼ਲਤਾ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰਦੇ ਹਨ ਅਤੇ ਫਲਾਇਟ ਲੈਂਡ 'ਤੇ ਸਮੱਗਰੀ ਦੇਖਦੀ ਹੈ। ਇਹ ਡਿਜ਼ਾਇਨ ਵੇਰਵੇ ਹਨ ਜੋ ਤੁਸੀਂ ਇੱਕ ਪੇਚ ਡਿਜ਼ਾਈਨਰ ਨੂੰ ਆਪਣੀ ਪ੍ਰਕਿਰਿਆ ਦਾ ਵਰਣਨ ਕਰਕੇ ਨਿਰਧਾਰਿਤ ਕਰਦੇ ਹੋ, ਨਾ ਕਿ ਉਹ ਨੰਬਰ ਜੋ ਤੁਹਾਨੂੰ ਟੇਬਲ ਤੋਂ ਚੁਣਨਾ ਚਾਹੀਦਾ ਹੈ।
ਪੇਚ ਵਿਆਸ ਅਤੇ ਸ਼ਾਟ ਆਕਾਰ ਰਿਸ਼ਤਾ
ਪੇਚ ਵਿਆਸ ਮਸ਼ੀਨ ਦੀ ਸ਼ਾਟ ਸਮਰੱਥਾ ਨੂੰ ਸੈੱਟ ਕਰਦਾ ਹੈ. ਇੱਕ ਵੱਡਾ ਪੇਚ ਅੱਗੇ ਦੀ ਯਾਤਰਾ ਦੇ ਪ੍ਰਤੀ ਮਿਲੀਮੀਟਰ ਦੀ ਵੱਧ ਮਾਤਰਾ ਨੂੰ ਵਿਸਥਾਪਿਤ ਕਰਦਾ ਹੈ, ਇਸਲਈ ਇਹ ਇੱਕ ਵੱਡਾ ਸ਼ਾਟ ਪ੍ਰਦਾਨ ਕਰਦਾ ਹੈ।
ਵਿਹਾਰਕ ਨਿਯਮ ਇੱਕ ਆਰਾਮ ਬੈਂਡ ਹੈ, ਇੱਕ ਸਖ਼ਤ ਸੀਮਾ ਨਹੀਂ। ਇੱਕ ਸ਼ਾਟ ਚਲਾਓ ਜੋ ਬੈਰਲ ਦੀ ਸਮਰੱਥਾ ਦੇ ਇੱਕ ਛੋਟੇ ਜਿਹੇ ਹਿੱਸੇ ਦੀ ਵਰਤੋਂ ਕਰਦਾ ਹੈ ਅਤੇ ਸਮੱਗਰੀ ਬੈਰਲ ਵਿੱਚ ਬਹੁਤ ਲੰਮੀ ਬੈਠਦੀ ਹੈ, ਗਰਮੀ ਅਤੇ ਅਪਮਾਨਜਨਕ ਦੁਆਰਾ ਸਾਈਕਲ ਚਲਾਉਂਦੀ ਹੈ। ਲਗਭਗ ਪੂਰੀ ਸਮਰੱਥਾ 'ਤੇ ਚਲਾਓ ਅਤੇ ਤੁਸੀਂ ਇਕਸਾਰ ਪੈਕਿੰਗ ਲਈ ਲੋੜੀਂਦਾ ਗੱਦੀ ਗੁਆ ਦਿੰਦੇ ਹੋ।
ਜ਼ਿਆਦਾਤਰ ਮੋਲਡਰ ਬੈਰਲ ਦੀ ਵਰਤੋਂਯੋਗ ਸੀਮਾ ਦੇ ਮੱਧ ਵਿੱਚ ਕਿਤੇ ਇੱਕ ਸ਼ਾਟ ਨੂੰ ਨਿਸ਼ਾਨਾ ਬਣਾਉਂਦੇ ਹਨ। ਜੇਕਰ ਤੁਹਾਡਾ ਹਿੱਸਾ ਉਸ ਬੈਂਡ ਦੇ ਬਾਹਰ ਬੈਠਦਾ ਹੈ, ਤਾਂ ਸਹੀ ਫਿਕਸ ਇੱਕ ਵੱਖਰਾ ਪੇਚ ਵਿਆਸ ਹੈ, ਨਾ ਕਿ ਇੱਕ ਸਖ਼ਤ ਮਸ਼ੀਨ ਸੈਟਿੰਗ।
ਇੱਥੇ ਸਾਡੀ ਪ੍ਰਕਾਸ਼ਿਤ ਆਯਾਮ ਸਾਰਣੀ ਹੈ, ਜੋ ਇਹ ਦਰਸਾਉਂਦੀ ਹੈ ਕਿ ਕਿਵੇਂ ਸ਼ਾਟ ਸਮਰੱਥਾ ਸਾਡੇ ਦੁਆਰਾ ਬਣਾਈ ਗਈ ਸੀਮਾ ਵਿੱਚ ਪੇਚ ਅਤੇ ਬੈਰਲ ਦੇ ਆਕਾਰ ਨੂੰ ਟਰੈਕ ਕਰਦੀ ਹੈ। ਆਪਣੀ ਮਸ਼ੀਨ ਦਾ ਪਤਾ ਲਗਾਉਣ ਲਈ, ਜਾਂ ਸਪਲਾਇਰ ਦੁਆਰਾ ਤੁਹਾਨੂੰ ਹਵਾਲਾ ਦੇ ਰਹੇ ਵਿਆਸ ਦੀ ਜਾਂਚ ਕਰਨ ਲਈ ਇਸਦੀ ਵਰਤੋਂ ਕਰੋ।
| ਸ਼ਾਟ (ਜੀ) | ਪੇਚ Ø × ਲੰਬਾਈ (mm) | ਬੈਰਲ Ø × ਲੰਬਾਈ (mm) |
|---|---|---|
| 30-90 | Φ30 × 900 | Φ85 × 860 |
| 60-125 | Φ35 × 910 | Φ85 × 860 |
| 100-150 | Φ38 × 935 | Φ95 × 900 |
| 125-160 | Φ40 × 980 | Φ95 × 910 |
| 125-300 | Φ42 × 1030 | Φ105 × 1110 |
| 250-400 | Φ45 × 1210 | Φ115 × 1165 |
| 300-500 | Φ50 × 1300 | Φ125 × 1260 |
| 450-600 | Φ55 × 1335 | Φ130 × 1320 |
| 500-700 | Φ56 × 1350 | Φ130 × 1350 |
| 500-700 | Φ60 × 1380 | Φ140 × 1350 |
| 650-800 | Φ65 × 1415 | Φ150 × 1420 |
| 700-1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80-125 | Φ75 × 1825 | Φ170 × 1725 |
| 100-150 | Φ80 × 2000 | Φ180 × 1805 |
| 125-200 | Φ85 × 2300 | Φ190 × 1900 |
| 200-300 | Φ90 × 2700 | Φ210 × 2000 |
| 250-500 | Φ100 × 2600 | Φ230 × 2405 |
| 300-600 | Φ110 × 2600 | Φ256 × 2590 |
| 400-1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600-800 | Φ130 × 3010 | Φ256 × 2970 |
| 800-1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000-1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300-2500 | Φ170 × 3415 | Φ317 × 3380 |
ਇਸ ਵਿੱਚੋਂ ਪੜ੍ਹਨ ਲਈ ਦੋ ਚੀਜ਼ਾਂ. ਸ਼ਾਟ ਸਮਰੱਥਾ ਵਿਆਸ ਦੇ ਨਾਲ ਚੜ੍ਹਦੀ ਹੈ, ਜਿਵੇਂ ਕਿ ਭੌਤਿਕ ਵਿਗਿਆਨ ਦੀ ਮੰਗ ਹੈ। ਅਤੇ ਬੈਰਲ ਦਾ ਬਾਹਰਲਾ ਵਿਆਸ ਇਸਦੇ ਨਾਲ ਵਧਦਾ ਹੈ, ਜਿਸ ਕਾਰਨ ਇੱਕ ਵੱਡਾ ਪੇਚ ਕਦੇ ਵੀ ਮੁਫਤ ਅੱਪਗਰੇਡ ਨਹੀਂ ਹੁੰਦਾ: ਇਹ ਇੱਕ ਵੱਖਰੀ ਮਸ਼ੀਨ ਆਕਾਰ ਦੀ ਸ਼੍ਰੇਣੀ ਹੈ।
ਇੰਜੈਕਸ਼ਨ ਮੋਲਡਿੰਗ ਪੇਚਾਂ ਦੀਆਂ ਕਿਸਮਾਂ: ਤੁਹਾਨੂੰ ਕਿਸ ਦੀ ਲੋੜ ਹੈ?
ਪੰਜ ਪੇਚ ਪਰਿਵਾਰ ਲਗਭਗ ਹਰ ਟੀਕੇ ਦੀ ਅਰਜ਼ੀ ਨੂੰ ਕਵਰ ਕਰਦੇ ਹਨ। ਸਹੀ ਤੁਹਾਡੀ ਰਾਲ 'ਤੇ ਨਿਰਭਰ ਕਰਦਾ ਹੈ ਅਤੇ ਤੁਹਾਡਾ ਹਿੱਸਾ ਕੀ ਮੰਗ ਕਰਦਾ ਹੈ।
| ਪੇਚ ਦੀ ਕਿਸਮ | ਇਹ ਕੀ ਕਰਦਾ ਹੈ | ਲਈ ਵਧੀਆ | ਕਮਜ਼ੋਰੀ |
|---|---|---|---|
| ਆਮ ਮਕਸਦ (GP) | ਸਿੰਗਲ ਫਲਾਈਟ, ਤਿੰਨ ਸਟੈਂਡਰਡ ਜ਼ੋਨ | PE, PP, PS, ABS, ਜ਼ਿਆਦਾਤਰ ਵਸਤੂ ਰੈਜ਼ਿਨ | ਸਮਝੌਤਾ ਜਿਓਮੈਟਰੀ; ਰੈਜ਼ਿਨ ਦੀ ਮੰਗ ਨਾਲ ਸੰਘਰਸ਼ ਕਰਦਾ ਹੈ |
| ਰੁਕਾਵਟ | ਦੂਜੀ ਫਲਾਈਟ ਪਿਘਲੇ ਹੋਏ ਪੂਲ ਤੋਂ ਠੋਸ ਬਿਸਤਰੇ ਨੂੰ ਵੱਖ ਕਰਦੀ ਹੈ | ਬਿਹਤਰ ਪਿਘਲਣ, ਉੱਚ ਆਉਟਪੁੱਟ, ਪਿਘਲੇ-ਸੰਵੇਦਨਸ਼ੀਲ ਹਿੱਸੇ | ਹੋਰ ਖਰਚਾ; ਆਸਾਨ resins 'ਤੇ overkill |
| ਮਿਸ਼ਰਣ / ਮਿਸ਼ਰਣ | ਮੈਡੌਕ ਜਾਂ ਪਿੰਨ ਮਿਕਸਿੰਗ ਸੈਕਸ਼ਨ ਜੋੜਦਾ ਹੈ | ਰੰਗ ਦਾ ਮਾਸਟਰਬੈਚ, ਭਰੇ ਹੋਏ ਮਿਸ਼ਰਣ, ਸਟ੍ਰੀਕ-ਸੰਵੇਦਨਸ਼ੀਲ ਹਿੱਸੇ | ਵਾਧੂ ਸ਼ੀਅਰ; ਗਰਮੀ-ਸੰਵੇਦਨਸ਼ੀਲ ਰੇਜ਼ਿਨ ਲਈ ਗਲਤ |
| ਵੈਂਟਡ (ਦੋ-ਪੜਾਅ) | ਡੀਕੰਪ੍ਰੇਸ਼ਨ ਜ਼ੋਨ ਪਲੱਸ ਵੈਂਟ ਪੋਰਟ ਅਸਥਿਰਤਾ ਨੂੰ ਖਿੱਚਦਾ ਹੈ | ਹਾਈਗ੍ਰੋਸਕੋਪਿਕ ਰੈਜ਼ਿਨ ਜਿੱਥੇ ਸੁਕਾਉਣਾ ਅਵਿਵਹਾਰਕ ਹੈ | ਕੰਪਲੈਕਸ; ਜੇ ਮੇਲ ਨਹੀਂ ਖਾਂਦਾ ਤਾਂ ਵੈਂਟ ਡਰੋਲ ਕਰ ਸਕਦਾ ਹੈ |
| ਪੀਵੀਸੀ-ਵਿਸ਼ੇਸ਼ | ਘੱਟ ਕੰਪਰੈਸ਼ਨ, ਪਾਲਿਸ਼ਡ ਸਤਹਾਂ, ਕੋਈ ਮਰੇ ਹੋਏ ਚਟਾਕ ਨਹੀਂ | ਸਖ਼ਤ ਅਤੇ ਲਚਕਦਾਰ ਪੀਵੀਸੀ | ਮਕਸਦ-ਬਣਾਇਆ; ਇੱਕ ਆਮ-ਉਦੇਸ਼ ਵਾਲਾ ਪੇਚ ਨਹੀਂ |
ਆਮ ਉਦੇਸ਼ (ਜੀਪੀ) ਪੇਚ: ਸਭ ਤੋਂ ਆਮ, ਸਭ ਤੋਂ ਵਧੀਆ?
ਜੀਪੀ ਪੇਚ ਇੱਕ ਸਮਝੌਤਾ ਹੈ, ਅਤੇ ਇੱਕ ਚੰਗਾ ਹੈ। ਇਹ PE, PP, PS, ਅਤੇ ABS ਨੂੰ ਸਵੀਕਾਰਯੋਗ ਤੌਰ 'ਤੇ ਚਲਾਉਂਦਾ ਹੈ, ਜੋ ਜ਼ਿਆਦਾਤਰ ਕਮੋਡਿਟੀ ਮੋਲਡਿੰਗ ਨੂੰ ਕਵਰ ਕਰਦਾ ਹੈ। ਮਸ਼ੀਨ ਬਿਲਡਰ ਇਸ ਨੂੰ ਮਿਆਰੀ ਵਜੋਂ ਭੇਜਦੇ ਹਨ ਕਿਉਂਕਿ ਇਹ ਸਭ ਤੋਂ ਸੁਰੱਖਿਅਤ ਡਿਫੌਲਟ ਹੁੰਦਾ ਹੈ ਜਦੋਂ ਉਹ ਨਹੀਂ ਜਾਣਦੇ ਕਿ ਤੁਸੀਂ ਕੀ ਚਲਾਓਗੇ।
ਜਦੋਂ ਰਾਲ ਦੀ ਮੰਗ ਹੋ ਜਾਂਦੀ ਹੈ ਤਾਂ ਸਮਝੌਤਾ ਤੁਹਾਨੂੰ ਖਰਚਦਾ ਹੈ. ਕੱਚ ਨਾਲ ਭਰੇ ਨਾਈਲੋਨ 'ਤੇ ਇੱਕ GP ਪੇਚ ਤੇਜ਼ੀ ਨਾਲ ਪਹਿਨਦਾ ਹੈ। ਸਖ਼ਤ ਪੀਵੀਸੀ 'ਤੇ ਇੱਕ GP ਪੇਚ ਸਮੱਗਰੀ ਨੂੰ ਘਟਾਉਂਦਾ ਹੈ। ਇੱਕ ਪਤਲੀ-ਕੰਧ ਵਾਲੇ ਹਿੱਸੇ 'ਤੇ ਵੱਧ ਤੋਂ ਵੱਧ ਆਉਟਪੁੱਟ ਲਈ ਧੱਕਿਆ ਗਿਆ ਇੱਕ GP ਪੇਚ ਪਿਘਲਦਾ ਹੈ। ਜਦੋਂ ਇਹਨਾਂ ਵਿੱਚੋਂ ਕੋਈ ਵੀ ਤੁਹਾਡੀ ਪ੍ਰਕਿਰਿਆ ਦਾ ਵਰਣਨ ਕਰਦਾ ਹੈ, ਤਾਂ ਇੱਕ ਮਕਸਦ-ਬਣਾਇਆ ਪੇਚ ਆਪਣੇ ਆਪ ਲਈ ਸਕ੍ਰੈਪ ਵਿੱਚ ਭੁਗਤਾਨ ਕਰਦਾ ਹੈ।
ਬੈਰੀਅਰ ਪੇਚ: ਬਿਹਤਰ ਪਿਘਲਣ ਅਤੇ ਸਮਰੂਪਤਾ
ਇੱਕ ਰੁਕਾਵਟ ਪੇਚ ਪਿਘਲਣ ਵਾਲੇ ਜ਼ੋਨ ਰਾਹੀਂ ਦੂਜੀ ਉਡਾਣ ਜੋੜਦਾ ਹੈ। ਇਹ ਉਡਾਣ ਸਰੀਰਕ ਤੌਰ 'ਤੇ ਬਾਕੀ ਬਚੀਆਂ ਠੋਸ ਗੋਲੀਆਂ ਨੂੰ ਪਹਿਲਾਂ ਤੋਂ ਬਣੇ ਪਿਘਲਣ ਤੋਂ ਵੱਖ ਕਰਦੀ ਹੈ, ਅਤੇ ਠੋਸ ਪਦਾਰਥਾਂ ਨੂੰ ਗਰਮ ਬੈਰਲ ਦੀਵਾਰ ਦੇ ਵਿਰੁੱਧ ਦਬਾਉਂਦੀ ਹੈ ਜਿੱਥੇ ਉਹ ਪਿਘਲਦੇ ਰਹਿੰਦੇ ਹਨ।
ਬਿਨਾਂ ਕਿਸੇ ਰੁਕਾਵਟ ਦੇ, ਠੋਸ ਕਣ ਪਿਘਲਣ ਵਾਲੇ ਪੂਲ ਦੇ ਅੰਦਰ ਲੁਕ ਜਾਂਦੇ ਹਨ, ਕੰਧ ਤੋਂ ਇੰਸੂਲੇਟ ਕੀਤੇ ਜਾਂਦੇ ਹਨ, ਅਤੇ ਨੋਜ਼ਲ ਤੱਕ ਪਿਘਲਦੇ ਹੋਏ ਜਿਉਂਦੇ ਰਹਿ ਸਕਦੇ ਹਨ। ਇੱਕ ਦੇ ਨਾਲ, ਪਿਘਲਣਾ ਵਧੇਰੇ ਪੂਰੀ ਤਰ੍ਹਾਂ ਅਤੇ ਵਧੇਰੇ ਨਿਰੰਤਰਤਾ ਨਾਲ ਖਤਮ ਹੁੰਦਾ ਹੈ।
ਅਦਾਇਗੀ ਇੱਕੋ ਜਾਂ ਵੱਧ ਆਉਟਪੁੱਟ 'ਤੇ ਬਿਹਤਰ ਪਿਘਲਣ ਵਾਲੀ ਇਕਸਾਰਤਾ ਹੈ, ਜੋ ਘੱਟ ਪਿਘਲਣ, ਸਖ਼ਤ ਸ਼ਾਟ ਨਿਯੰਤਰਣ, ਅਤੇ ਇੱਕ ਵਿਆਪਕ ਪ੍ਰਕਿਰਿਆ ਵਿੰਡੋ ਦੇ ਰੂਪ ਵਿੱਚ ਦਿਖਾਈ ਦਿੰਦੀ ਹੈ। ਪਤਲੀ-ਕੰਧ ਪੈਕਿੰਗ, ਆਪਟੀਕਲ ਪਾਰਟਸ, ਜਾਂ ਕੋਈ ਵੀ ਚੀਜ਼ ਜੋ ਪਿਘਲਣ-ਸੰਵੇਦਨਸ਼ੀਲ ਨਹੀਂ ਹੈ, ਨੂੰ ਇੱਕ ਨਾਮ ਨਾਲ ਮੰਗਣਾ ਚਾਹੀਦਾ ਹੈ।
ਮਿਕਸਿੰਗ / ਕੰਪਾਊਂਡਿੰਗ ਪੇਚ: ਭਰੀ ਅਤੇ ਰੰਗਦਾਰ ਮਾਸਟਰਬੈਚ ਸਮੱਗਰੀ ਲਈ
ਮਿਕਸਿੰਗ ਪੇਚ ਇੱਕ ਸਮਰਪਿਤ ਮਿਕਸਿੰਗ ਸੈਕਸ਼ਨ ਜੋੜਦੇ ਹਨ, ਆਮ ਤੌਰ 'ਤੇ ਟਿਪ ਦੇ ਨੇੜੇ। ਮੈਡੌਕ (ਫੁਲਟਿਡ) ਸੈਕਸ਼ਨ ਤੰਗ ਗੈਪ ਦੁਆਰਾ ਪਿਘਲਣ ਲਈ ਮਜਬੂਰ ਕਰਦੇ ਹਨ, ਸ਼ੀਅਰ ਦੁਆਰਾ ਅਣਪਿਘਲੇ ਕਣਾਂ ਨੂੰ ਤੋੜਦੇ ਹਨ। ਪਿੰਨ ਮਿਕਸਰ ਵੰਡਦੇ ਹਨ ਅਤੇ ਪ੍ਰਵਾਹ ਨੂੰ ਦੁਬਾਰਾ ਜੋੜਦੇ ਹਨ, ਰੰਗ ਅਤੇ ਫਿਲਰ ਵੰਡਦੇ ਹਨ।
ਇੱਕ ਦੀ ਵਰਤੋਂ ਕਰੋ ਜਦੋਂ ਕਲਰ ਸਟ੍ਰੀਕਿੰਗ ਇੱਕ ਗੁਣਵੱਤਾ ਦੀ ਸਮੱਸਿਆ ਹੈ, ਜਦੋਂ ਮਾਸਟਰਬੈਚ ਡਿਸਪਰਸ਼ਨ ਮਾਇਨੇ ਰੱਖਦਾ ਹੈ, ਜਾਂ ਜਦੋਂ ਫਿਲਰ ਡਿਸਟ੍ਰੀਬਿਊਸ਼ਨ ਪਾਰਟ ਪ੍ਰਦਰਸ਼ਨ ਨੂੰ ਵਧਾਉਂਦਾ ਹੈ। ਟਰੇਡ-ਆਫ ਨੂੰ ਸ਼ੀਅਰ ਜੋੜਿਆ ਜਾਂਦਾ ਹੈ, ਜੋ ਮਿਕਸਿੰਗ ਸੈਕਸ਼ਨਾਂ ਨੂੰ ਤਾਪ-ਸੰਵੇਦਨਸ਼ੀਲ ਰੈਜ਼ਿਨ ਲਈ ਗਲਤ ਵਿਕਲਪ ਬਣਾਉਂਦਾ ਹੈ ਜੋ ਪਹਿਲਾਂ ਹੀ ਆਪਣੀ ਗਿਰਾਵਟ ਸੀਮਾ ਦੇ ਨੇੜੇ ਹਨ।
ਵੈਂਟਡ / ਡੀਗਾਸਿੰਗ ਪੇਚ: ਹਾਈਗ੍ਰੋਸਕੋਪਿਕ ਰੈਜ਼ਿਨ ਲਈ
ਇੱਕ ਵੈਂਟਡ ਪੇਚ ਦੋ ਪੜਾਵਾਂ ਵਿੱਚ ਚੱਲਦਾ ਹੈ। ਪਹਿਲਾ ਪੜਾਅ ਪਿਘਲਦਾ ਹੈ, ਫਿਰ ਚੈਨਲ ਅਚਾਨਕ ਡੂੰਘਾ ਹੋ ਜਾਂਦਾ ਹੈ, ਬੈਰਲ ਵਿੱਚ ਕੱਟੇ ਹੋਏ ਇੱਕ ਵੈਂਟ ਪੋਰਟ 'ਤੇ ਪਿਘਲਣ ਦੇ ਦਬਾਅ ਨੂੰ ਜ਼ੀਰੋ ਦੇ ਨੇੜੇ ਛੱਡਦਾ ਹੈ। ਨਮੀ ਅਤੇ ਅਸਥਿਰਤਾ ਉੱਥੇ ਬਚ ਜਾਂਦੀ ਹੈ, ਅਕਸਰ ਵੈਕਿਊਮ ਦੇ ਹੇਠਾਂ। ਦੂਜਾ ਪੜਾਅ ਫਿਰ ਇੰਜੈਕਸ਼ਨ ਲਈ ਪਿਘਲਦਾ ਹੈ.
ਇਹ ਹਾਈਗ੍ਰੋਸਕੋਪਿਕ ਰੈਜ਼ਿਨਾਂ ਲਈ ਕੰਮ ਕਰਦਾ ਹੈ ਜਿੱਥੇ ਸੁਕਾਉਣਾ ਅਵਿਵਹਾਰਕ ਜਾਂ ਭਰੋਸੇਯੋਗ ਨਹੀਂ ਹੈ। ਇਹ ਜੋਖਮ ਵੀ ਰੱਖਦਾ ਹੈ: ਜੇ ਦੋ ਪੜਾਵਾਂ ਦਾ ਮੇਲ ਨਹੀਂ ਹੁੰਦਾ, ਤਾਂ ਪਿਘਲਾ ਗੈਸ ਦੀ ਬਜਾਏ ਵੈਂਟ ਪੋਰਟ ਤੋਂ ਬਾਹਰ ਧੱਕਦਾ ਹੈ। ਇੱਕ ਵੈਂਟਡ ਪੇਚ ਅਤੇ ਇੱਕ ਵੈਂਟਡ ਬੈਰਲ ਇਕੱਠੇ ਡਿਜ਼ਾਇਨ ਕੀਤੇ ਜਾਣੇ ਚਾਹੀਦੇ ਹਨ, ਇਸ ਲਈ ਉਹਨਾਂ ਨੂੰ ਇੱਕ ਸੈੱਟ ਦੇ ਰੂਪ ਵਿੱਚ ਨਿਰਧਾਰਤ ਕੀਤਾ ਗਿਆ ਹੈ ਅਤੇ ਅਚਨਚੇਤ ਰੀਟਰੋਫਿਟ ਨਹੀਂ ਕੀਤਾ ਗਿਆ ਹੈ।
ਪੀਵੀਸੀ-ਵਿਸ਼ੇਸ਼ ਪੇਚ ਡਿਜ਼ਾਈਨ: ਪੀਵੀਸੀ ਨਾਲ ਸਟੈਂਡਰਡ ਪੇਚ ਕਿਉਂ ਅਸਫਲ ਹੁੰਦੇ ਹਨ
ਸਖ਼ਤ ਪੀਵੀਸੀ ਇੱਕ ਸਟੈਂਡਰਡ ਪੇਚ ਨੂੰ ਇੱਕੋ ਸਮੇਂ ਦੋ ਤਰੀਕਿਆਂ ਨਾਲ ਸਜ਼ਾ ਦਿੰਦਾ ਹੈ। ਇਹ ਸ਼ੀਅਰ ਦੇ ਹੇਠਾਂ ਡਿਗਦਾ ਹੈ, ਹਾਈਡ੍ਰੋਜਨ ਕਲੋਰਾਈਡ ਨੂੰ ਛੱਡਦਾ ਹੈ, ਜੋ ਫਿਰ ਇਸ ਦੇ ਵਿਰੁੱਧ ਬੈਠੇ ਸਟੀਲ ਨੂੰ ਖਰਾਬ ਕਰ ਦਿੰਦਾ ਹੈ। ਓਪਰੇਟਰ ਨੂੰ ਕੋਈ ਨੁਕਸ ਦੇਖਣ ਤੋਂ ਪਹਿਲਾਂ ਨੁਕਸਾਨ ਸ਼ੁਰੂ ਹੋ ਜਾਂਦਾ ਹੈ।
ਇੱਕ ਪੀਵੀਸੀ ਪੇਚ ਦੋਵਾਂ ਧਮਕੀਆਂ ਦਾ ਜਵਾਬ ਦਿੰਦਾ ਹੈ। ਘੱਟ ਕੰਪਰੈਸ਼ਨ ਸ਼ੀਅਰ ਨੂੰ ਕੋਮਲ ਰੱਖਦਾ ਹੈ। ਪਾਲਿਸ਼ ਕੀਤੀਆਂ ਸਤਹਾਂ ਅਤੇ ਇੱਕ ਡੈੱਡ-ਸਪਾਟ-ਮੁਕਤ ਜਿਓਮੈਟਰੀ ਸਮੱਗਰੀ ਨੂੰ ਰੁਕਣ ਅਤੇ ਪਕਾਉਣ ਤੋਂ ਰੋਕਦੀ ਹੈ। ਸੈਟ ਨੂੰ ਸਤਹ ਦੇ ਇਲਾਜ ਵਿਚ ਲਗਭਗ ਹਮੇਸ਼ਾ ਖੋਰ ਪ੍ਰਤੀਰੋਧ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ, ਨਾ ਕਿ ਸਿਰਫ ਪਹਿਨਣ ਦੇ ਪ੍ਰਤੀਰੋਧ ਦੀ. ਸਾਡਾਪੀਵੀਸੀ ਪੇਚ ਬੈਰਲ ਗਾਈਡਕੈਮਿਸਟਰੀ ਨੂੰ ਕਵਰ ਕਰਦਾ ਹੈ, ਅਤੇ ਸਾਡੇਕੋਨਿਕਲ ਟਵਿਨ ਪੇਚ ਬੈਰਲਬਾਹਰ ਕੱਢਣ ਵਾਲੇ ਪਾਸੇ ਪੀਵੀਸੀ ਦੀ ਸੇਵਾ ਕਰੋ।
ਆਪਣੇ ਰਾਲ ਲਈ ਸੱਜਾ ਪੇਚ ਬੈਰਲ ਦੀ ਚੋਣ ਕਿਵੇਂ ਕਰੀਏ
ਰਾਲ ਦੀ ਚੋਣ ਪੰਨੇ 'ਤੇ ਹਰ ਦੂਜੇ ਫੈਸਲੇ ਨੂੰ ਚਲਾਉਂਦੀ ਹੈ: ਜਿਓਮੈਟਰੀ, ਸਟੀਲ, ਅਤੇ ਸਤਹ। ਸਾਰਣੀ ਨੂੰ ਪੜ੍ਹੋ, ਫਿਰ ਇਸਦੇ ਹੇਠਾਂ ਨੋਟ ਪੜ੍ਹੋ, ਕਿਉਂਕਿ ਨੋਟ ਚੇਤਾਵਨੀਆਂ ਲੈ ਕੇ ਜਾਂਦੇ ਹਨ।
| ਰਾਲ | ਆਮ L/D | ਆਮ ਕੰਪਰੈਸ਼ਨ ਅਨੁਪਾਤ | ਪੇਚ ਦੀ ਕਿਸਮ | ਵਿਸ਼ੇਸ਼ ਨੋਟਸ |
|---|---|---|---|---|
| PP / PE | 20:1 – 22:1 | 2.5:1 – 3.5:1 | ਜੀਪੀ ਜਾਂ ਰੁਕਾਵਟ | ਮਾਫ਼ ਕਰਨ ਵਾਲਾ। ਸਾਫ਼ ਤੌਰ 'ਤੇ ਪਿਘਲਣ ਲਈ ਸਕਾਰਾਤਮਕ ਸ਼ੀਅਰ ਦੀ ਲੋੜ ਹੈ |
| PS / HIPS | 20:1 – 22:1 | 1.8:1 – 2.5:1 | ਜੀ.ਪੀ | ਘੱਟ ਲੇਸ, ਆਸਾਨੀ ਨਾਲ ਪਿਘਲ ਜਾਂਦਾ ਹੈ. HIPS 'ਤੇ ਕੋਮਲ ਮਿਕਸਿੰਗ |
| ABS | 20:1 – 24:1 | 2.0:1 – 2.5:1 | ਜੀਪੀ ਜਾਂ ਰੁਕਾਵਟ | ਬੇਕਾਰ. ਸ਼ੀਅਰ ਗਰਮੀ ਦੇਖੋ, ਲਕੜੀਆਂ ਆਸਾਨੀ ਨਾਲ ਦਿਖਾਈ ਦਿੰਦੀਆਂ ਹਨ |
| ਪੀਸੀ ਅਤੇ ਇੰਜੀਨੀਅਰਿੰਗ ਪਲਾਸਟਿਕ | 22:1 – 25:1 | 2.0:1 – 2.5:1 | ਬੈਰੀਅਰ ਜਾਂ ਜੀਪੀ, ਘੱਟ ਸ਼ੀਅਰ | ਉੱਚ ਪਿਘਲਣ ਦਾ ਤਾਪਮਾਨ, ਤੰਗ ਵਿੰਡੋ। ਲੰਬਾ L/D, ਕੋਮਲ ਸੰਕੁਚਨ |
| ਪੀਵੀਸੀ ਸਖ਼ਤ | 18:1 – 20:1 | 1.6:1 – 2.5:1 | ਪੀਵੀਸੀ-ਵਿਸ਼ੇਸ਼ | ਖੋਰ ਪ੍ਰਤੀਰੋਧ ਵਿਕਲਪਿਕ ਨਹੀਂ ਹੈ। ਛੋਟਾ ਨਿਵਾਸ ਸਮਾਂ |
| ਪੀਵੀਸੀ ਲਚਕਦਾਰ | 18:1 – 20:1 | 2.0:1 – 2.8:1 | ਪੀਵੀਸੀ-ਵਿਸ਼ੇਸ਼ | ਕਠੋਰ ਨਾਲੋਂ ਵੱਧ ਮਾਫ਼ ਕਰਨ ਵਾਲਾ, ਅਜੇ ਵੀ ਖਰਾਬ ਹੈ |
| ਪੀਈਟੀ (ਪ੍ਰੀਫਾਰਮ) | 20:1 – 24:1 | ਘੱਟ, ਸਟੀਕ ਮੀਟਰਿੰਗ | ਉਦੇਸ਼-ਨਿਰਮਿਤ PET | ਇਸਨੂੰ ਸੁਕਾਓ ਜਾਂ ਇਸ ਨੂੰ ਘਟਾਓ. ਘੱਟ ਸ਼ੀਅਰ, ਨਿਊਨਤਮ ਨਿਵਾਸ, ਪਾਲਿਸ਼ਡ ਸਤਹਾਂ |
| POM (ਐਸੀਟਲ) | 20:1 – 22:1 | 2.5:1 – 3.5:1 | GP, ਘੱਟ ਸ਼ੀਅਰ | ਜ਼ਿਆਦਾ ਗਰਮ ਹੋਣ 'ਤੇ ਤੇਜ਼ੀ ਨਾਲ ਘਟਦਾ ਹੈ। ਸਹੀ ਤਾਪਮਾਨ ਨਿਯੰਤਰਣ |
| ਕੱਚ ਨਾਲ ਭਰਿਆ / ਘਸਣ ਵਾਲਾ | ਅਧਾਰ ਰਾਲ ਪ੍ਰਤੀ | ਅਧਾਰ ਰਾਲ ਪ੍ਰਤੀ | ਅਧਾਰ ਕਿਸਮ + ਸਖ਼ਤ ਸਤਹ | ਜਿਓਮੈਟਰੀ ਬੇਸ ਰਾਲ ਦੀ ਪਾਲਣਾ ਕਰਦੀ ਹੈ। ਦਸਤ੍ਹਾਕੀ ਬਦਲਦਾ ਹੈ: ਬਾਈਮੈਟੈਲਿਕ ਜਾਓ |
ਇਸ ਸਾਰਣੀ ਦੀ ਵਰਤੋਂ ਕਿਵੇਂ ਕਰੀਏ:ਇਹ ਆਮ ਪ੍ਰਕਾਸ਼ਿਤ ਰੇਂਜ ਅਤੇ ਸ਼ੁਰੂਆਤੀ ਬਿੰਦੂ ਹਨ, ਵਿਵਰਣ ਨਹੀਂ। ਤੁਹਾਡੀ ਮਸ਼ੀਨ, ਤੁਹਾਡਾ ਗ੍ਰੇਡ, ਤੁਹਾਡਾ ਹਿੱਸਾ, ਅਤੇ ਤੁਹਾਡੀ ਆਉਟਪੁੱਟ ਨੰਬਰਾਂ ਨੂੰ ਬਦਲਦੀ ਹੈ। ਇੱਕ ਪੇਚ ਡਿਜ਼ਾਈਨਰ ਤੁਹਾਡੀ ਅਸਲ ਪ੍ਰਕਿਰਿਆ ਦੇ ਵਿਰੁੱਧ ਅੰਤਿਮ ਜਿਓਮੈਟਰੀ ਦੀ ਪੁਸ਼ਟੀ ਕਰਦਾ ਹੈ। ਉਸ ਗੱਲਬਾਤ ਤੋਂ ਬਿਨਾਂ ਕਦੇ ਵੀ ਆਮ ਟੇਬਲ ਤੋਂ ਆਰਡਰ ਨਾ ਕਰੋ।
PP ਅਤੇ PE: ਅਰਧ-ਕ੍ਰਿਸਟਲਿਨ, ਮੱਧਮ ਸ਼ੀਅਰ
ਪੌਲੀਓਲਫਿਨ ਆਸਾਨ ਕੇਸ ਹਨ। ਉਹ ਸ਼ੀਅਰ ਨੂੰ ਬਰਦਾਸ਼ਤ ਕਰਦੇ ਹਨ, ਇੱਕ ਚੌੜੀ ਵਿੰਡੋ ਉੱਤੇ ਪਿਘਲਦੇ ਹਨ, ਅਤੇ ਇੱਕ GP ਪੇਚ ਨੂੰ ਮਾਫ਼ ਕਰਦੇ ਹਨ। ਦਰਮਿਆਨੀ ਤੋਂ ਉੱਚੀ ਕੰਪਰੈਸ਼ਨ ਚੰਗੀ ਤਰ੍ਹਾਂ ਕੰਮ ਕਰਦੀ ਹੈ, ਕਿਉਂਕਿ ਇਹਨਾਂ ਘੱਟ-ਲੇਸਦਾਰ ਰੇਜ਼ਿਨਾਂ ਨੂੰ ਅੱਧ-ਪਿਘਲੇ ਹੋਏ ਵਿੱਚੋਂ ਖਿਸਕਣ ਦੀ ਬਜਾਏ ਸਾਫ਼ ਤੌਰ 'ਤੇ ਪਿਘਲਣ ਲਈ ਸਕਾਰਾਤਮਕ ਸ਼ੀਅਰ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ।
ਪਤਲੀਆਂ ਕੰਧਾਂ 'ਤੇ ਆਉਟਪੁੱਟ ਨੂੰ ਸਖ਼ਤ ਧੱਕੋ, ਅਤੇ ਇੱਕ ਬੈਰੀਅਰ ਪੇਚ ਉਸੇ ਗਤੀ 'ਤੇ ਵਧੇਰੇ ਸੰਪੂਰਨ ਪਿਘਲ ਕੇ ਆਪਣੀ ਕੀਮਤ ਕਮਾ ਲੈਂਦਾ ਹੈ।
ABS ਅਤੇ PS: ਅਮੋਰਫਸ, ਸ਼ੀਅਰ ਹੀਟ ਦੇਖੋ
ਅਮੋਰਫਸ ਰੈਜ਼ਿਨ ਇੱਕ ਤਿੱਖੇ ਬਿੰਦੂ 'ਤੇ ਪਿਘਲਣ ਦੀ ਬਜਾਏ ਇੱਕ ਰੇਂਜ ਵਿੱਚ ਨਰਮ ਹੋ ਜਾਂਦੇ ਹਨ। PS ਘੱਟ ਕੰਪਰੈਸ਼ਨ 'ਤੇ ਚੱਲਦਾ ਹੈ ਕਿਉਂਕਿ ਇਹ ਬਹੁਤ ਆਸਾਨੀ ਨਾਲ ਪਿਘਲ ਜਾਂਦਾ ਹੈ। ABS ਨੂੰ ਵਧੇਰੇ ਦੇਖਭਾਲ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ: ਜਦੋਂ ਇਹ ਘਟਦੀ ਹੈ ਤਾਂ ਇਹ ਸਟ੍ਰੀਕਸ ਅਤੇ ਸਪਲੇਅ ਦਿਖਾਉਂਦਾ ਹੈ, ਅਤੇ ਸ਼ੀਅਰ ਗਰਮੀ ਆਮ ਤੌਰ 'ਤੇ ਕਾਰਨ ਹੁੰਦੀ ਹੈ।
ਜੇਕਰ ABS ਪਾਰਟਸ ਸਟ੍ਰੀਕ ਅਤੇ ਤੁਹਾਡੇ ਸੈੱਟਪੁਆਇੰਟ ਸਹੀ ਲੱਗਦੇ ਹਨ, ਤਾਂ ਡਰਾਇਰ 'ਤੇ ਸ਼ੱਕ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਸ਼ੀਅਰ ਸ਼ੀਅਰ ਕਰੋ। ਇੱਕ ਤਾਪ-ਸੰਵੇਦਨਸ਼ੀਲ ਅਮੋਰਫਸ ਰਾਲ ਉੱਤੇ ਇੱਕ ਹਮਲਾਵਰ ਸੰਕੁਚਨ ਅਨੁਪਾਤ ਆਪਣੇ ਖੁਦ ਦੇ ਨੁਕਸ ਪੈਦਾ ਕਰਦਾ ਹੈ।
ਪੀਸੀ ਅਤੇ ਇੰਜੀਨੀਅਰਿੰਗ ਪਲਾਸਟਿਕ: ਉੱਚ ਤਾਪਮਾਨ, ਲੰਬਾ L/D
PC, ਨਾਈਲੋਨ, PBT, ਅਤੇ ਉਹਨਾਂ ਦੇ ਰਿਸ਼ਤੇਦਾਰ ਉੱਚੇ ਪਿਘਲ ਜਾਂਦੇ ਹਨ ਅਤੇ ਉਸ ਤੋਂ ਉੱਪਰ ਦੇ ਨੇੜੇ ਡਿਗਰੇਡ ਹੁੰਦੇ ਹਨ। ਉਹਨਾਂ ਨੂੰ ਪੂਰੀ ਤਰ੍ਹਾਂ ਪਿਘਲਣ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ, ਜੋ ਲੰਬੇ L/D ਲਈ ਬਹਿਸ ਕਰਦੇ ਹਨ, ਪਰ ਉਹ ਨਿਵਾਸ ਸਮੇਂ ਨੂੰ ਵੀ ਸਜ਼ਾ ਦਿੰਦੇ ਹਨ, ਜੋ ਇੱਕ ਵੱਡੇ ਬੈਰਲ ਵਿੱਚ ਪਿਘਲਣ ਦੇ ਵਿਰੁੱਧ ਦਲੀਲ ਦਿੰਦੇ ਹਨ।
ਰੈਜ਼ੋਲਿਊਸ਼ਨ ਕੋਮਲ ਕੰਪਰੈਸ਼ਨ ਅਤੇ ਸਹੀ ਆਕਾਰ ਦੇ ਸ਼ਾਟ ਦੇ ਨਾਲ ਲੰਬਾ L/D ਹੈ। ਪੀਸੀ ਅਤੇ ਸਮੱਗਰੀ ਦੇ ਚੱਕਰਾਂ 'ਤੇ ਸ਼ਾਟ ਦਾ ਆਕਾਰ ਗਲਤ ਹੋਵੋ ਜਦੋਂ ਤੱਕ ਇਹ ਪੀਲਾ ਨਾ ਹੋ ਜਾਵੇ, ਭਾਵੇਂ ਪੇਚ ਕਿੰਨਾ ਵੀ ਵਧੀਆ ਕਿਉਂ ਨਾ ਹੋਵੇ।
ਪੀਵੀਸੀ ਸਖ਼ਤ ਅਤੇ ਲਚਕਦਾਰ: ਖੋਰ ਪ੍ਰਤੀਰੋਧ ਨਾਜ਼ੁਕ
ਪੀਵੀਸੀ ਬਾਰੇ ਉਪਰੋਕਤ ਸਭ ਕੁਝ ਚੋਣ 'ਤੇ ਲਾਗੂ ਹੁੰਦਾ ਹੈ। ਸਖ਼ਤ PVC L/D ਅਤੇ ਕੰਪਰੈਸ਼ਨ ਦੋਵਾਂ ਦੇ ਹੇਠਲੇ ਸਿਰੇ 'ਤੇ ਬੈਠਦਾ ਹੈ, ਕਿਉਂਕਿ ਸਮਾਂ ਅਤੇ ਸ਼ੀਅਰ ਦੋਵੇਂ ਦੁਸ਼ਮਣ ਹਨ। ਸਤਹ ਦੇ ਇਲਾਜ ਨੂੰ ਖੋਰ ਦਾ ਵਿਰੋਧ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ, ਨਾ ਕਿ ਸਿਰਫ ਘਸਣ, ਅਤੇ ਇਹ ਇੱਕ ਬਾਇਮੈਟਲਿਕ ਬੈਰਲ ਦੇ ਅੰਦਰ ਮਿਸ਼ਰਤ ਦੀ ਚੋਣ ਨੂੰ ਬਦਲਦਾ ਹੈ।
PET ਅਤੇ POM: ਘੱਟ ਸ਼ੀਅਰ, ਸਹੀ ਤਾਪਮਾਨ ਨਿਯੰਤਰਣ
ਪੀਈਟੀ ਹਾਈਗ੍ਰੋਸਕੋਪਿਕ ਹੈ। ਪਿਘਲਣ ਵਾਲਾ ਪਾਣੀ ਪੋਲੀਮਰ ਚੇਨਾਂ ਨੂੰ ਹਾਈਡ੍ਰੋਲਾਈਜ਼ ਕਰਦਾ ਹੈ, ਅੰਦਰੂਨੀ ਲੇਸਦਾਰਤਾ ਨੂੰ ਘਟਾਉਂਦਾ ਹੈ, ਅਤੇ ਮਸ਼ੀਨ ਦੇ ਠੀਕ ਚੱਲਦੇ ਹੋਏ ਪਹਿਲਾਂ ਤੋਂ ਭੁਰਭੁਰਾ ਅਤੇ ਧੁੰਦਲੇ ਹੋ ਜਾਂਦੇ ਹਨ। ਰਾਲ ਨੂੰ ਚੰਗੀ ਤਰ੍ਹਾਂ ਸੁਕਾਓ, ਘੱਟ ਸ਼ੀਅਰ ਚਲਾਓ, ਨਿਵਾਸ ਨੂੰ ਛੋਟਾ ਰੱਖੋ, ਅਤੇ ਪਾਲਿਸ਼ ਕੀਤੀਆਂ ਸਤਹਾਂ ਨੂੰ ਨਿਸ਼ਚਿਤ ਕਰੋ ਤਾਂ ਜੋ ਜਮ੍ਹਾਂ ਨਾ ਹੋਣ।
POM ਸਧਾਰਣ ਕੰਪਰੈਸ਼ਨ ਨੂੰ ਬਰਦਾਸ਼ਤ ਕਰਦਾ ਹੈ ਪਰ ਜ਼ਿਆਦਾ ਗਰਮ ਹੋਣ 'ਤੇ ਤੇਜ਼ੀ ਨਾਲ ਘਟਦਾ ਹੈ, ਅਤੇ ਇਸਦੇ ਡਿਗਰੇਡੇਸ਼ਨ ਉਤਪਾਦ ਖਤਰਨਾਕ ਹੁੰਦੇ ਹਨ। ਤਾਪਮਾਨ ਨਿਯੰਤਰਣ ਅਤੇ ਨਿਵਾਸ ਸਮਾਂ ਅਨੁਸ਼ਾਸਨ ਹੁਸ਼ਿਆਰ ਜਿਓਮੈਟਰੀ ਨਾਲੋਂ ਜ਼ਿਆਦਾ ਮਾਇਨੇ ਰੱਖਦਾ ਹੈ।
ਸ਼ੀਸ਼ੇ ਨਾਲ ਭਰੀ ਅਤੇ ਘ੍ਰਿਣਾਯੋਗ ਸਮੱਗਰੀ: 30% ਲਾਈਨ
ਇੱਥੇ ਪੰਨੇ 'ਤੇ ਸਭ ਤੋਂ ਸਪੱਸ਼ਟ ਨਿਯਮ ਹੈ, ਅਤੇ ਇਹ ਇੱਕ ਸੰਖਿਆ ਹੈ, ਭਾਵਨਾ ਨਹੀਂ।ਗਲਾਸ ਫਾਈਬਰ 30% ਤੱਕ: ਇੱਕ ਨਾਈਟ੍ਰਾਈਡ 38CrMoAlA ਸੈੱਟ ਇਸਨੂੰ ਸੰਭਾਲਦਾ ਹੈ।ਅਸੀਂ ਆਪਣੇ ਨਾਈਟ੍ਰਾਈਡ ਇੰਜੈਕਸ਼ਨ ਪੇਚਾਂ ਨੂੰ ਬਿਲਕੁਲ ਉਸੇ ਲਈ ਬਣਾਉਂਦੇ ਹਾਂ ਅਤੇ ਦਰਜਾ ਦਿੰਦੇ ਹਾਂ, 950-1050 HV 'ਤੇ 0.5-0.8 ਮਿ.ਮੀ. ਕੇਸ ਵਿੱਚ ਗੈਸ-ਨਾਈਟ੍ਰਾਈਡ ਕੀਤਾ ਜਾਂਦਾ ਹੈ।
30% ਸ਼ੀਸ਼ੇ ਤੋਂ ਉੱਪਰ, ਜਾਂ ਉੱਪਰ ਖਣਿਜ ਫਿਲਰ ਅਤੇ ਫਲੇਮ ਰਿਟਾਰਡੈਂਟ ਦੇ ਨਾਲ, ਸਤ੍ਹਾ ਨੂੰ ਬਦਲਣਾ ਪੈਂਦਾ ਹੈ।ਨਾਈਟ੍ਰਾਈਡ ਕੇਸ ਇੱਕ ਫੈਲਾਅ ਪਰਤ ਹੈ, ਅਤੇ ਘ੍ਰਿਣਾਯੋਗ ਫਿਲਰ ਇਸ ਦੇ ਹੇਠਾਂ ਸਟੀਲ ਦੇ ਹੱਕਦਾਰ ਨਾਲੋਂ ਬਹੁਤ ਜਲਦੀ ਕੱਟਦਾ ਹੈ।
ਇਹ ਉਦੋਂ ਹੁੰਦਾ ਹੈ ਜਦੋਂ ਏbimetallic ਪੇਚ ਬੈਰਲਅੱਪਗਰੇਡ ਹੋਣ ਤੋਂ ਰੋਕਦਾ ਹੈ ਅਤੇ ਸਹੀ ਨਿਰਧਾਰਨ ਬਣ ਜਾਂਦਾ ਹੈ: ਹਾਰਡ ਅਲੌਏ ਨੇ ਬੋਰ ਦੇ ਵਿਅਰ ਜ਼ੋਨ ਦੇ ਦੁਆਲੇ ਪੂਰੇ ਚੱਕਰ ਨੂੰ ਛਿੜਕਿਆ, ਅੰਦਰਲੀ ਕਠੋਰਤਾ ਨੂੰ 62 HRC ਤੱਕ ਲੈ ਜਾਇਆ। ਜਿਓਮੈਟਰੀ ਅਜੇ ਵੀ ਬੇਸ ਰਾਲ ਦੀ ਪਾਲਣਾ ਕਰਦੀ ਹੈ। ਸਿਰਫ ਸਤ੍ਹਾ ਬਦਲਦਾ ਹੈ. ਸਾਡਾਬਾਈਮੈਟਾਲਿਕ ਬਨਾਮ ਨਾਈਟ੍ਰਾਈਡ ਗਾਈਡਲਾਗਤ ਤਰਕ ਦੁਆਰਾ ਕੰਮ ਕਰਦਾ ਹੈ.
ਬੈਰਲ ਦੀਆਂ ਕਿਸਮਾਂ, ਸਮੱਗਰੀਆਂ ਅਤੇ ਸਤਹ ਦੇ ਇਲਾਜ
ਬੈਰਲ ਨਾਟਕੀ ਢੰਗ ਨਾਲ ਅਸਫਲ ਨਹੀਂ ਹੁੰਦਾ. ਇਹ ਚੁੱਪਚਾਪ ਖੁੱਲ੍ਹਦਾ ਹੈ, ਅਤੇ ਤੁਹਾਡੇ ਆਉਟਪੁੱਟ ਨੂੰ ਇਸਦੇ ਨਾਲ ਲੈ ਜਾਂਦਾ ਹੈ। ਸਮੱਗਰੀ ਅਤੇ ਸਤਹ ਤੈਅ ਕਰਦੇ ਹਨ ਕਿ ਇਸ ਵਿੱਚ ਕਿੰਨਾ ਸਮਾਂ ਲੱਗਦਾ ਹੈ।
ਸਟੈਂਡਰਡ ਨਾਈਟ੍ਰਾਈਡ ਸਟੀਲ ਬੈਰਲ: ਐਪਲੀਕੇਸ਼ਨ ਅਤੇ ਸੀਮਾਵਾਂ
ਨਾਈਟ੍ਰਾਈਡਿੰਗ ਨਾਈਟ੍ਰੋਜਨ ਨੂੰ ਸਟੀਲ ਦੀ ਸਤ੍ਹਾ ਵਿੱਚ ਫੈਲਾਉਂਦੀ ਹੈ, ਇੱਕ ਸਖ਼ਤ ਕੇਸ ਬਣਾਉਂਦੀ ਹੈ। ਅਸੀਂ ਆਪਣੇ 38CrMoAlA ਇੰਜੈਕਸ਼ਨ ਪੇਚਾਂ ਨੂੰ 500–560 °C 'ਤੇ ਗੈਸ-ਨਾਈਟਰਾਈਡ ਕਰਦੇ ਹਾਂ, 950-1050 HV 'ਤੇ 0.5–0.8 mm ਮੋਟੀ ਨਾਈਟ੍ਰਾਈਡ ਪਰਤ ਪੈਦਾ ਕਰਦੇ ਹਾਂ। ਇਹ ਇਲਾਜ ਨਾ ਕੀਤੇ ਸਟੀਲ ਦੇ ਮੁਕਾਬਲੇ 30-40% ਤੱਕ ਪਹਿਨਣ ਪ੍ਰਤੀਰੋਧ ਵਧਾਉਂਦਾ ਹੈ।
ਬੇਸ ਸਟੀਲ ਨੂੰ ਪਹਿਲਾਂ ਬੁਝਾਇਆ ਜਾਂਦਾ ਹੈ ਅਤੇ ਟੈਂਪਰਡ ਕੀਤਾ ਜਾਂਦਾ ਹੈ, ਜੋ ਆਪਣੇ ਆਪ 50% ਤੱਕ ਸ਼ੀਅਰ ਵੀਅਰ ਪ੍ਰਤੀਰੋਧ ਨੂੰ ਚੁੱਕਦਾ ਹੈ। ਇਕੱਠੇ ਮਿਲ ਕੇ, ਉਹ ਦੋ ਕਦਮ PE ਅਤੇ PP ਵਰਗੇ ਗੈਰ-ਖਰੋਸ਼ ਵਾਲੇ ਰੈਜ਼ਿਨਾਂ 'ਤੇ ਲਗਭਗ 10,000-20,000 ਘੰਟੇ ਦੀ ਸੇਵਾ ਜੀਵਨ ਦਿੰਦੇ ਹਨ।
ਇਸਦੀ ਸੀਮਾ ਕੇਸ ਦੀ ਡੂੰਘਾਈ ਹੈ। ਇੱਕ ਵਾਰ ਨਾਈਟ੍ਰਾਈਡ ਪਰਤ ਵਿੱਚ ਘਿਰਣਾ ਕੱਟਣ ਤੋਂ ਬਾਅਦ, ਹੇਠਾਂ ਨਰਮ ਕੋਰ ਤੇਜ਼ੀ ਨਾਲ ਖਰਾਬ ਹੋ ਜਾਂਦਾ ਹੈ। ਅਸੀਂ ਗਲਾਸ-ਫਾਈਬਰ-ਰੀਇਨਫੋਰਸਡ ਮਿਸ਼ਰਣਾਂ ਲਈ ਸਾਡੇ ਨਾਈਟ੍ਰਾਈਡ ਇੰਜੈਕਸ਼ਨ ਪੇਚਾਂ ਨੂੰ 30% ਤੱਕ ਰੇਟ ਕਰਦੇ ਹਾਂ (ਉਦਾਹਰਨ ਲਈ, PA ਪਲੱਸ ਗਲਾਸ ਫਾਈਬਰ)। ਇਸ ਤੋਂ ਉੱਪਰ, ਜਾਂ ਖੋਰਦਾਰ ਰੈਜ਼ਿਨਾਂ 'ਤੇ, ਨਾਈਟ੍ਰਾਈਡ ਕੇਸ ਮੇਲ ਖਾਂਦਾ ਹੈ ਅਤੇ ਸਤਹ ਨੂੰ ਬਦਲਣਾ ਪੈਂਦਾ ਹੈ।
ਬਿਮੈਟਲਿਕ ਬੈਰਲ: ਨਿਰਮਾਣ, ਲਾਗਤ, ਅਤੇ ਜਦੋਂ ਇਹ ਭੁਗਤਾਨ ਕਰਦਾ ਹੈ
ਇੱਕ ਬਾਈਮੈਟੈਲਿਕ ਬੈਰਲ ਇੱਕ ਅਲਾਏ-ਸਟੀਲ ਬਾਡੀ ਰੱਖਦਾ ਹੈ ਅਤੇ ਬੋਰ ਵਿੱਚ ਇੱਕ ਵੱਖਰੇ ਵਿਅਰ ਅਲਾਏ ਨੂੰ ਫਿਊਜ਼ ਕਰਦਾ ਹੈ। ਸਾਡੇ ਬੈਰਲ 'ਤੇ ਅਸੀਂ ਬੋਰ ਦੇ ਵਿਅਰ ਜ਼ੋਨ ਦੇ ਪੂਰੇ ਚੱਕਰ ਦੇ ਦੁਆਲੇ ਹਾਰਡ ਅਲਾਏ ਦਾ ਛਿੜਕਾਅ ਕਰਦੇ ਹਾਂ, ਜਿਸ ਨਾਲ ਅੰਦਰਲੀ ਕਠੋਰਤਾ 62 HRC ਹੋ ਜਾਂਦੀ ਹੈ।
ਇਹ ਨਾਈਟ੍ਰਾਈਡਿੰਗ ਤੋਂ ਇੱਕ ਵੱਖਰੀ ਕਿਸਮ ਦੀ ਸੁਰੱਖਿਆ ਹੈ। ਇੱਕ ਨਾਈਟ੍ਰਾਈਡ ਕੇਸ ਇੱਕ ਪ੍ਰਸਾਰ ਪਰਤ ਹੈ ਜੋ ਇੱਕ ਮਿਲੀਮੀਟਰ ਦੇ ਭਿੰਨਾਂ ਵਿੱਚ ਮਾਪੀ ਜਾਂਦੀ ਹੈ। ਇੱਕ ਸਪਰੇਅਡ ਜਾਂ ਫਿਊਜ਼ਡ ਅਲੌਏ ਬੋਰ ਵੱਖ-ਵੱਖ ਧਾਤ ਦੀ ਇੱਕ ਪਰਤ ਹੁੰਦੀ ਹੈ, ਅਤੇ ਅਬਰੈਸਿਵ ਫਿਲਰ ਨੂੰ ਇਸ ਸਾਰੇ ਵਿੱਚੋਂ ਲੰਘਣਾ ਪੈਂਦਾ ਹੈ।
ਖ਼ਤਰੇ ਲਈ ਮਿਸ਼ਰਤ ਦੀ ਚੋਣ ਕੀਤੀ ਜਾਂਦੀ ਹੈ. ਕਾਰਬਾਈਡ-ਅਮੀਰ ਅਤੇ ਟੰਗਸਟਨ-ਕਾਰਬਾਈਡ ਸਤ੍ਹਾ ਕੱਚ ਅਤੇ ਖਣਿਜ ਫਿਲਰਾਂ ਤੋਂ ਘਬਰਾਹਟ ਦਾ ਵਿਰੋਧ ਕਰਦੀਆਂ ਹਨ। ਨਿੱਕਲ-ਬੇਅਰਿੰਗ ਮਿਸ਼ਰਤ ਪੀਵੀਸੀ ਅਤੇ ਲਾਟ-ਰੀਟਾਰਡੈਂਟ ਮਿਸ਼ਰਣਾਂ ਤੋਂ ਖੋਰ ਦਾ ਵਿਰੋਧ ਕਰਦੇ ਹਨ। ਗਲਤ ਮਿਸ਼ਰਤ ਦੀ ਚੋਣ ਕਰੋ ਅਤੇ ਤੁਸੀਂ ਇੱਕ ਬਾਈਮੈਟਲਿਕ ਬੈਰਲ ਲਈ ਭੁਗਤਾਨ ਕੀਤਾ ਹੈ ਜੋ ਗਲਤ ਸਮੱਸਿਆ ਨੂੰ ਹੱਲ ਕਰਦਾ ਹੈ।
ਜਦੋਂ ਵੀ ਤੁਹਾਡੀ ਫੀਡ ਖਰਾਬ ਜਾਂ ਖਰਾਬ ਹੁੰਦੀ ਹੈ ਤਾਂ ਇਹ ਭੁਗਤਾਨ ਕਰਦਾ ਹੈ। ਗਣਿਤ ਸਧਾਰਨ ਹੈ: ਜੇਕਰ ਇੱਕ ਬਾਇਮੈਟਲਿਕ ਸੈੱਟ ਤੁਹਾਡੀ ਸਮੱਗਰੀ 'ਤੇ ਇੱਕ ਨਾਈਟ੍ਰਾਈਡ ਨਾਲੋਂ ਕਈ ਵਾਰ ਰਹਿੰਦਾ ਹੈ, ਤਾਂ ਉੱਚ ਖਰੀਦ ਕੀਮਤ ਪ੍ਰਤੀ ਸਾਲ ਘੱਟ ਕੀਮਤ ਵਿੱਚ ਵੰਡ ਜਾਂਦੀ ਹੈ, ਇਸ ਤੋਂ ਪਹਿਲਾਂ ਕਿ ਤੁਸੀਂ ਸਕ੍ਰੈਪ ਅਤੇ ਡਾਊਨਟਾਈਮ ਨੂੰ ਗਿਣਦੇ ਹੋ।
ਖੰਡਿਤ ਬਨਾਮ ਮੋਨੋਲਿਥਿਕ ਬੈਰਲ: ਲਚਕਤਾ ਬਨਾਮ ਸ਼ੁੱਧਤਾ
ਇੱਕ ਮੋਨੋਲਿਥਿਕ (ਇੱਕ-ਟੁਕੜਾ) ਬੈਰਲ ਇੱਕ ਸਿੰਗਲ ਬਾਡੀ ਤੋਂ ਮਸ਼ੀਨ ਕੀਤਾ ਜਾਂਦਾ ਹੈ। ਇਹ ਸਿੱਧੀ ਅਤੇ ਇਕਸਾਰਤਾ ਨੂੰ ਸਭ ਤੋਂ ਵਧੀਆ ਰੱਖਦਾ ਹੈ, ਅਤੇ ਇਹ ਇੰਜੈਕਸ਼ਨ ਮੋਲਡਿੰਗ ਲਈ ਆਦਰਸ਼ ਹੈ, ਜਿੱਥੇ ਸ਼ੁੱਧਤਾ ਸ਼ਾਟ ਇਕਸਾਰਤਾ ਨੂੰ ਚਲਾਉਂਦੀ ਹੈ।
ਖੰਡਿਤ ਬੈਰਲ ਭਾਗਾਂ ਤੋਂ ਇਕੱਠੇ ਬੋਲਟ ਹੁੰਦੇ ਹਨ, ਜੋ ਇੱਕ ਖਰਾਬ ਸੈਕਸ਼ਨ ਨੂੰ ਪੂਰੇ ਬੈਰਲ ਨੂੰ ਸਕ੍ਰੈਪ ਕੀਤੇ ਬਿਨਾਂ ਬਦਲਣ ਦੀ ਆਗਿਆ ਦਿੰਦਾ ਹੈ, ਅਤੇ ਵੈਂਟ ਪੋਰਟਾਂ ਨੂੰ ਲਚਕਦਾਰ ਢੰਗ ਨਾਲ ਸਥਿਤੀ ਵਿੱਚ ਰੱਖਣ ਦੀ ਆਗਿਆ ਦਿੰਦਾ ਹੈ। ਵਪਾਰ ਇਕਸਾਰਤਾ ਹੈ: ਹਰ ਜੋੜ ਗਲਤ ਅਲਾਈਨਮੈਂਟ ਦਾ ਮੌਕਾ ਹੁੰਦਾ ਹੈ, ਅਤੇ ਇੰਜੈਕਸ਼ਨ ਮਸ਼ੀਨਾਂ ਮਿਸ਼ਰਿਤ ਐਕਸਟਰੂਡਰਜ਼ ਨਾਲੋਂ ਘੱਟ ਮਾਫ਼ ਕਰਨ ਵਾਲੀਆਂ ਹੁੰਦੀਆਂ ਹਨ।
ਬੇਸ ਸਟੀਲ ਅਤੇ ਸਰਫੇਸ ਵਿਕਲਪ ਜੋ ਇਸ 'ਤੇ ਬੈਠਦੇ ਹਨ
38CrMoAlAਉਹ ਬੇਸ ਸਟੀਲ ਹੈ ਜਿਸ ਤੋਂ ਅਸੀਂ ਆਪਣੇ ਇੰਜੈਕਸ਼ਨ ਪੇਚਾਂ ਨੂੰ ਮਸ਼ੀਨ ਕਰਦੇ ਹਾਂ, ਅਤੇ ਇਹ ਕਿਸੇ ਕਾਰਨ ਕਰਕੇ ਉਦਯੋਗ ਦਾ ਡਿਫਾਲਟ ਹੈ। ਇਸਦਾ ਕ੍ਰੋਮੀਅਮ-ਮੋਲੀਬਡੇਨਮ-ਐਲੂਮੀਨੀਅਮ ਰਸਾਇਣ ਨਾਈਟ੍ਰਾਈਡਿੰਗ ਲਈ ਤਿਆਰ ਕੀਤਾ ਗਿਆ ਹੈ: ਅਲਮੀਨੀਅਮ ਕੇਸ ਵਿੱਚ ਸਖ਼ਤ, ਸਥਿਰ ਨਾਈਟਰਾਈਡ ਬਣਾਉਂਦਾ ਹੈ ਜਦੋਂ ਕਿ ਕੋਰ ਸਖ਼ਤ ਰਹਿੰਦਾ ਹੈ।
ਬੇਸ ਸਟੀਲ ਮਕੈਨੀਕਲ ਲੋਡ ਨੂੰ ਚੁੱਕਦਾ ਹੈ। ਇਸ ਦੇ ਸਿਖਰ 'ਤੇ ਸਤ੍ਹਾ ਪਹਿਨਣ ਨੂੰ ਲੈਂਦੀ ਹੈ, ਅਤੇ ਇਹ ਉਹ ਥਾਂ ਹੈ ਜਿੱਥੇ ਅਸਲ ਚੋਣ ਹੁੰਦੀ ਹੈ. ਦੇ ਤੌਰ 'ਤੇ ਏਪੇਚ ਬੈਰਲ ਨਿਰਮਾਤਾਅਸੀਂ ਪੂਰੀ ਸਤ੍ਹਾ ਰੇਂਜ ਦੀ ਸਪਲਾਈ ਕਰਦੇ ਹਾਂ, ਅਤੇ ਹਰ ਇੱਕ ਵੱਖਰੇ ਖਤਰੇ ਦਾ ਜਵਾਬ ਦਿੰਦਾ ਹੈ:
- ਨਾਈਟ੍ਰਾਈਡਿੰਗ— 950–1050 HV 'ਤੇ 0.5–0.8 mm ਪਰਤ। ਸਾਫ਼ ਰੈਜ਼ਿਨ, ਗਲਾਸ ਫਾਈਬਰ 30% ਤੱਕ.
- ਬਾਇਮੈਟਲਿਕ ਸਰਫੇਸਿੰਗ— ਬੋਰ ਦੇ ਵੀਅਰ ਜ਼ੋਨ ਦੇ ਦੁਆਲੇ ਫਿਊਜ਼ਡ ਹਾਰਡ ਅਲਾਏ, 62 HRC ਤੱਕ ਬੋਰ। ਘਬਰਾਹਟ ਅਤੇ ਖੋਰ ਡਿਊਟੀ.
- ਟੰਗਸਟਨ ਕਾਰਬਾਈਡ ਛਿੜਕਾਅ- ਸਭ ਤੋਂ ਔਖੇ ਘਬਰਾਹਟ ਦੇ ਮਾਮਲਿਆਂ ਲਈ।
- ਕਰੋਮ ਪਲੇਟਿੰਗ- ਇੱਕ ਨਿਰਵਿਘਨ, ਰਿਹਾਈ-ਅਨੁਕੂਲ ਸਤਹ। ਰੰਗ ਬਦਲਣ ਅਤੇ ਚਿਪਕਣ ਵਿੱਚ ਮਦਦ ਕਰਦਾ ਹੈ, ਨਾ ਕਿ ਭਾਰੀ ਘਬਰਾਹਟ ਨਾਲ।
- ਸਟੇਨਲੇਸ ਸਟੀਲ- ਜਦੋਂ ਖੋਰ ਪ੍ਰਤੀਰੋਧ ਜਾਂ ਸਮੱਗਰੀ ਦੀ ਸ਼ੁੱਧਤਾ ਪਹਿਨਣ ਦੀ ਬਜਾਏ ਲੋੜ ਦੀ ਅਗਵਾਈ ਕਰਦੀ ਹੈ।
ਸਾਡੀ ਪੇਚ ਬੈਰਲ ਸਮੱਗਰੀ ਗਾਈਡ ਬੇਸ ਸਟੀਲਾਂ ਦੀ ਪੂਰੀ ਤੁਲਨਾ ਕਰਦੀ ਹੈ।
ਸਤਹ ਇਲਾਜਾਂ ਦੀ ਤੁਲਨਾ ਕੀਤੀ ਗਈ
| ਸਮੱਗਰੀ / ਇਲਾਜ | ਕਠੋਰਤਾ | ਵਿਰੋਧ ਪਹਿਨੋ | ਖੋਰ ਪ੍ਰਤੀਰੋਧ | ਲਈ ਵਧੀਆ |
|---|---|---|---|---|
| 38CrMoAlA, ਨਾਈਟ੍ਰਾਈਡ | 950–1050 HV, 0.5–0.8 ਮਿਲੀਮੀਟਰ ਪਰਤ | ਚੰਗਾ | ਮੱਧਮ | PE, PP, PS, ABS; ਗਲਾਸ ਫਾਈਬਰ 30% ਤੱਕ. ਆਰਥਿਕ ਪੂਰਵ-ਨਿਰਧਾਰਤ |
| ਬਾਇਮੈਟਲਿਕ ਸਰਫੇਸਿੰਗ | ਬੋਰ ਟੂ 62 ਐਚ.ਆਰ.ਸੀ | ਸ਼ਾਨਦਾਰ | ਚੰਗਾ | 30% ਤੋਂ ਉੱਪਰ ਗਲਾਸ ਨਾਲ ਭਰਿਆ, ਖਣਿਜ ਨਾਲ ਭਰਿਆ, ਰੀਗ੍ਰਾਈਂਡ, ਅਬਰੈਸਿਵ ਡਿਊਟੀ |
| ਟੰਗਸਟਨ ਕਾਰਬਾਈਡ ਛਿੜਕਾਅ | ਬਹੁਤ ਉੱਚਾ | ਸ਼ਾਨਦਾਰ | ਚੰਗਾ | ਸਭ ਤੋਂ ਔਖਾ ਘਬਰਾਹਟ ਦੇ ਕੇਸ |
| ਨਿੱਕਲ-ਬੇਸ ਮਿਸ਼ਰਤ ਸਰਫੇਸਿੰਗ | ਪ੍ਰਤੀ ਫਾਰਮੂਲੇ ਚੁਣਿਆ ਗਿਆ | ਚੰਗਾ | ਸ਼ਾਨਦਾਰ | ਪੀਵੀਸੀ, ਫਲੋਰੋਪੋਲੀਮਰਸ, ਫਲੇਮ ਰਿਟਾਰਡੈਂਟਸ |
| ਹਾਰਡ ਕਰੋਮ ਪਲੇਟਿੰਗ | ਸਖ਼ਤ, ਬਹੁਤ ਪਤਲਾ | ਮੱਧਮ | ਚੰਗਾ | ਨਿਰਵਿਘਨ ਰੀਲੀਜ਼, ਆਸਾਨ ਰੰਗ ਬਦਲਾਅ, ਐਂਟੀ-ਸਟਿਕ |
| ਸਟੇਨਲੇਸ ਸਟੀਲ | ਪ੍ਰਤੀ ਗ੍ਰੇਡ | ਮੱਧਮ | ਸ਼ਾਨਦਾਰ | ਖੋਰ ਜ ਸ਼ੁੱਧਤਾ-ਅਗਵਾਈ ਕਾਰਜ |
ਸਭ ਤੋਂ ਗੰਦੇ ਫੀਡ ਲਈ ਸਤਹ ਨਿਰਧਾਰਤ ਕਰੋ ਜੋ ਲਾਈਨ ਅਸਲ ਵਿੱਚ ਚੱਲੇਗੀ, ਸਭ ਤੋਂ ਸਾਫ਼ ਨਹੀਂ। ਕਲੀਨ ਕੇਸ ਲਈ ਨਿਰਧਾਰਿਤ ਕਰਨਾ ਸਭ ਤੋਂ ਆਮ ਤਰੀਕਾ ਹੈ ਕਿ ਇੱਕ ਨਵਾਂ ਸੈੱਟ ਜਲਦੀ ਮਰ ਜਾਂਦਾ ਹੈ।
ਰੱਖ-ਰਖਾਅ: ਸੈੱਟ ਦੁਆਰਾ ਹਰ ਘੰਟੇ ਕਿਵੇਂ ਪ੍ਰਾਪਤ ਕਰਨਾ ਹੈ
ਰੱਖ-ਰਖਾਅ ਉਲਟਾ ਵੀਅਰ ਨਹੀਂ ਕਰਦਾ। ਇਹ ਤੁਹਾਨੂੰ ਅਟੱਲ ਕਿਸਮ ਦੇ ਸਿਖਰ 'ਤੇ ਪਰਹੇਜ਼ਯੋਗ ਪਹਿਨਣ ਨੂੰ ਜੋੜਨ ਤੋਂ ਰੋਕਦਾ ਹੈ, ਅਤੇ ਇਹ ਤੁਹਾਨੂੰ ਇਸ 'ਤੇ ਪ੍ਰਤੀਕਿਰਿਆ ਕਰਨ ਦੀ ਬਜਾਏ ਬਦਲਣ ਦੀ ਯੋਜਨਾ ਬਣਾਉਣ ਲਈ ਡੇਟਾ ਦਿੰਦਾ ਹੈ।
ਰੁਟੀਨ ਨਿਰੀਖਣ ਚੈੱਕਲਿਸਟ
| ਬਾਰੰਬਾਰਤਾ | ਕੀ ਜਾਂਚ ਕਰਨੀ ਹੈ | ਕਿਉਂ |
|---|---|---|
| ਹਰ ਸ਼ਿਫਟ | ਪਿਘਲਣ ਦਾ ਤਾਪਮਾਨ ਬਨਾਮ ਆਮ, ਰਿਕਵਰੀ ਸਮਾਂ, ਕੁਸ਼ਨ ਇਕਸਾਰਤਾ, ਮੋਟਰ ਲੋਡ | ਇਹ ਨੁਕਸ ਦਿਖਾਈ ਦੇਣ ਤੋਂ ਪਹਿਲਾਂ ਹੀ ਵਹਿ ਜਾਂਦੇ ਹਨ |
| ਹਰ ਸਮੱਗਰੀ ਜਾਂ ਰੰਗ ਬਦਲਦਾ ਹੈ | ਪੂਰੀ ਤਰ੍ਹਾਂ ਸਾਫ਼ ਕਰੋ; ਕਾਲੇ ਧੱਬਿਆਂ ਜਾਂ ਘਟੀਆ ਸਮੱਗਰੀ ਲਈ ਸ਼ੁੱਧਤਾ ਦੀ ਜਾਂਚ ਕਰੋ | ਚਟਾਕ ਦਾ ਮਤਲਬ ਹੈ ਮਰੇ ਹੋਏ ਚਟਾਕ ਜਾਂ ਕਿਤੇ ਵਿਗੜਨਾ |
| ਮਹੀਨਾਵਾਰ | ਥਰਮੋਕਲ ਅਤੇ ਹੀਟਰ ਬੈਂਡਾਂ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ; ਫੀਡ-ਗਲੇ ਦੇ ਕੂਲਿੰਗ ਦੀ ਜਾਂਚ ਕਰੋ | ਇੱਕ ਵਹਿ ਗਿਆ ਸੈਂਸਰ ਕਈ ਮਹੀਨਿਆਂ ਤੱਕ ਸਮੱਗਰੀ ਨੂੰ ਪਕਾਉਂਦਾ ਹੈ, ਜਿਸ ਦਾ ਕੋਈ ਧਿਆਨ ਨਹੀਂ ਹੈ |
| ਜਦੋਂ ਵੀ ਪੇਚ ਨਿਕਲਦਾ ਹੈ | ਫਲਾਇਟ OD ਅਤੇ ਬੈਰਲ ਬੋਰ ID ਨੂੰ ਚਿੰਨ੍ਹਿਤ ਸਥਿਤੀਆਂ 'ਤੇ ਮਾਪੋ; ਚੈੱਕ ਰਿੰਗ ਦੀ ਜਾਂਚ ਕਰੋ | ਪੇਚ ਪਹਿਲਾਂ ਹੀ ਬਾਹਰ ਹੈ. ਮਾਪਣ ਦੇ ਦਸ ਮਿੰਟ ਮੁਫ਼ਤ ਡਾਟਾ ਹੈ |
| ਘੱਟੋ-ਘੱਟ ਸਾਲਾਨਾ (ਘਰਾਸ਼ ਜਾਂ ਖਰਾਬ ਡਿਊਟੀ) | ਯੋਜਨਾਬੱਧ ਖਿੱਚ: ਪੂਰੀ ਵੀਅਰ ਮਾਪ, ਅਲਾਈਨਮੈਂਟ ਜਾਂਚ, ਰੀਡਿੰਗਾਂ ਨੂੰ ਲੌਗ ਕਰੋ | ਭਰੇ ਹੋਏ, ਪੀਵੀਸੀ, ਅਤੇ ਰੀਗ੍ਰਾਈਂਡ ਡਿਊਟੀ ਵਾਲੇ ਸੈੱਟ ਸਾਫ਼ ਰਾਲ ਨਾਲੋਂ ਕਿਤੇ ਜ਼ਿਆਦਾ ਤੇਜ਼ ਹੁੰਦੇ ਹਨ |
ਰੈਜ਼ਿਨ ਜਾਂ ਰੰਗ ਬਦਲਦੇ ਸਮੇਂ ਸਹੀ ਸ਼ੁੱਧ ਕਰਨ ਦੀ ਪ੍ਰਕਿਰਿਆ
ਵਿਅਸਤ ਦਿਨਾਂ ਲਈ ਅਪਵਾਦਾਂ ਤੋਂ ਬਿਨਾਂ, ਹਰ ਸਟਾਪ ਅਤੇ ਹਰ ਬਦਲਾਅ ਤੋਂ ਪਹਿਲਾਂ ਸਾਫ਼ ਕਰੋ। ਬੈਰਲ ਦੇ ਅੰਦਰ ਠੰਢਾ ਹੋਣ ਲਈ ਛੱਡੀ ਗਈ ਸਮੱਗਰੀ ਘਟ ਜਾਂਦੀ ਹੈ, ਸਤ੍ਹਾ 'ਤੇ ਸੇਕ ਜਾਂਦੀ ਹੈ, ਅਤੇ ਬਾਅਦ ਵਿੱਚ ਗਾਹਕ ਦੇ ਹਿੱਸੇ ਵਿੱਚ ਕਾਲੇ ਧੱਬਿਆਂ ਦੇ ਰੂਪ ਵਿੱਚ ਵਾਪਸ ਆਉਂਦੀ ਹੈ।
ਰੰਗ ਬਦਲਣ ਲਈ, ਬੰਦ ਕਰਨ ਲਈ, ਅਤੇ ਗਰਮੀ-ਸੰਵੇਦਨਸ਼ੀਲ ਪੌਲੀਮਰ 'ਤੇ ਜਾਣ ਤੋਂ ਪਹਿਲਾਂ ਵਪਾਰਕ ਸ਼ੁੱਧ ਕਰਨ ਵਾਲੇ ਮਿਸ਼ਰਣ ਦੀ ਵਰਤੋਂ ਕਰੋ। ਵਰਜਿਨ PE ਜਾਂ PP ਅਨੁਕੂਲ ਸਮੱਗਰੀਆਂ ਵਿਚਕਾਰ ਰੁਟੀਨ ਤਬਦੀਲੀਆਂ ਨੂੰ ਸੰਭਾਲਦਾ ਹੈ। ਉੱਚ-ਤਾਪਮਾਨ ਵਾਲੇ ਰੈਜ਼ਿਨ ਜਿਵੇਂ ਕਿ PC ਅਤੇ PMMA ਸਖਤੀ ਨਾਲ ਫੜਦੇ ਹਨ ਅਤੇ ਵਧੇਰੇ ਹਮਲਾਵਰ ਸ਼ੁੱਧਤਾ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ।
ਬੰਦ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਸਾਫ਼ ਕਰੋ, ਨਾ ਸਿਰਫ਼ ਸ਼ੁਰੂ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ। ਜੋ ਤੁਸੀਂ ਕੂਲਿੰਗ ਬੈਰਲ ਵਿੱਚ ਛੱਡਦੇ ਹੋ ਉਹ ਸਮੱਸਿਆ ਬਣ ਜਾਂਦੀ ਹੈ ਜੋ ਤੁਸੀਂ ਅਗਲੀ ਸ਼ੁਰੂਆਤ ਵਿੱਚ ਲੜਦੇ ਹੋ।
ਪੇਚ-ਤੋਂ-ਬੈਰਲ ਕਲੀਅਰੈਂਸ ਨੂੰ ਕਿਵੇਂ ਮਾਪਣਾ ਹੈ
ਇਹ ਉਹ ਮਾਪ ਹੈ ਜੋ ਰਾਏ ਨੂੰ ਅਸਲ ਵਿੱਚ ਬਦਲਦਾ ਹੈ, ਅਤੇ ਜ਼ਿਆਦਾਤਰ ਦੁਕਾਨਾਂ ਇਸਨੂੰ ਛੱਡ ਦਿੰਦੀਆਂ ਹਨ।
- ਖਿੱਚੋ ਅਤੇ ਪੇਚ ਸਾਫ਼ ਕਰੋ.ਗਰਮ, ਪਿੱਤਲ ਜਾਂ ਤਾਂਬੇ ਦੇ ਸੰਦਾਂ ਨਾਲ। ਕਦੇ ਵੀ ਸਟੀਲ ਦੇ ਸਕ੍ਰੈਪਰ ਨਾ ਕਰੋ, ਜੋ ਕਿ ਇਲਾਜ ਕੀਤੀ ਸਤਹ ਨੂੰ ਕੱਟਦਾ ਹੈ ਜਿਸ 'ਤੇ ਪੇਚ ਨਿਰਭਰ ਕਰਦਾ ਹੈ।
- ਮਾਪ ਦੀਆਂ ਸਥਿਤੀਆਂ 'ਤੇ ਨਿਸ਼ਾਨ ਲਗਾਓਕੰਮ ਕਰਨ ਦੀ ਲੰਬਾਈ ਦੇ ਨਾਲ: ਘੱਟੋ-ਘੱਟ ਫੀਡ, ਪਰਿਵਰਤਨ, ਅਤੇ ਮੀਟਰਿੰਗ।
- ਫਲਾਈਟ OD ਨੂੰ ਮਾਪੋਹਰ ਸਥਿਤੀ 'ਤੇ ਬਾਹਰਲੇ ਮਾਈਕ੍ਰੋਮੀਟਰ ਨਾਲ, ਅਸਮਾਨ ਪਹਿਨਣ ਨੂੰ ਫੜਨ ਲਈ ਘੇਰੇ ਦੇ ਦੁਆਲੇ ਕਈ ਬਿੰਦੂਆਂ 'ਤੇ ਰੀਡਿੰਗ ਲੈਂਦੇ ਹੋਏ।
- ਬੈਰਲ ਬੋਰ ID ਨੂੰ ਮਾਪੋਮੇਲ ਖਾਂਦੀਆਂ ਸਥਿਤੀਆਂ ਅਤੇ ਡੂੰਘਾਈ 'ਤੇ ਬੋਰ ਗੇਜ ਨਾਲ।
- ਰੇਡੀਅਲ ਕਲੀਅਰੈਂਸ ਦੀ ਗਣਨਾ ਕਰੋ:ਬੋਰ ID ਤੋਂ ਫਲਾਈਟ OD ਘਟਾਓ ਅਤੇ ਦੋ ਨਾਲ ਵੰਡੋ।
- ਬਿਲਡ ਡਰਾਇੰਗ ਨਾਲ ਤੁਲਨਾ ਕਰੋਅਤੇ ਹਰ ਰੀਡਿੰਗ ਨੂੰ ਮਿਤੀ ਅਤੇ ਘੰਟੇ ਦੇ ਨਾਲ ਲੌਗ ਕਰੋ।
ਮੂਲ ਕਲੀਅਰੈਂਸ ਦੇ ਵਿਰੁੱਧ ਨਤੀਜੇ ਦੀ ਵਿਆਖਿਆ ਕਰੋ, ਨਾ ਕਿ ਕਿਸੇ ਯੂਨੀਵਰਸਲ ਨੰਬਰ ਦੇ ਵਿਰੁੱਧ। ਇੱਕ ਲਾਭਦਾਇਕ ਦੁਕਾਨ ਦਾ ਨਿਯਮ: ਜਦੋਂ ਕਲੀਅਰੈਂਸ ਬਿਲਡ ਮੁੱਲ ਤੋਂ ਲਗਭਗ ਦੁੱਗਣੀ ਹੋ ਜਾਂਦੀ ਹੈ, ਜਾਂ ਜਦੋਂ ਉਸੇ ਪੇਚ ਦੀ ਗਤੀ 'ਤੇ ਆਉਟਪੁੱਟ ਧਿਆਨ ਨਾਲ ਘਟ ਜਾਂਦੀ ਹੈ, ਤਾਂ ਬਦਲਣ ਦੀ ਯੋਜਨਾ ਬਣਾਉਣਾ ਸ਼ੁਰੂ ਕਰੋ। ਸਾਡੀ ਕਦਮ-ਦਰ-ਕਦਮ ਮਾਪਣ ਗਾਈਡ ਵਿਧੀ ਨੂੰ ਪੂਰੇ ਵੇਰਵੇ ਨਾਲ ਕਵਰ ਕਰਦੀ ਹੈ।
ਸਫਾਈ ਅਨੁਸੂਚੀ ਅਤੇ ਮਿਸ਼ਰਣ ਦੀਆਂ ਕਿਸਮਾਂ ਨੂੰ ਸਾਫ਼ ਕਰਨਾ
ਅਹਾਤੇ ਨੂੰ ਨੌਕਰੀ ਨਾਲ ਮਿਲਾਓ। ਮਕੈਨੀਕਲ (ਘਰਾਸ਼-ਮੁਕਤ) ਉੱਚ ਲੇਸਦਾਰਤਾ ਨਾਲ ਸਕ੍ਰੱਬ ਨੂੰ ਸਾਫ਼ ਕਰਦਾ ਹੈ। ਰਸਾਇਣਕ ਸ਼ੁੱਧੀਕਰਨ ਘਟੀਆ ਸਮੱਗਰੀ ਅਤੇ ਕਾਰਬਨ 'ਤੇ ਹਮਲਾ ਕਰਦੇ ਹਨ। ਫੋਮਿੰਗ ਪਰਜਸ ਮਰੇ ਹੋਏ ਸਥਾਨਾਂ ਤੱਕ ਪਹੁੰਚਣ ਲਈ ਵਿਸਤ੍ਰਿਤ ਹੁੰਦੇ ਹਨ ਜੋ ਲੈਮਿਨਰ ਦਾ ਵਹਾਅ ਖੁੰਝ ਜਾਂਦਾ ਹੈ।
ਡੂੰਘੇ-ਸਾਫ਼ ਅੰਤਰਾਲ ਰਾਲ 'ਤੇ ਨਿਰਭਰ ਕਰਦੇ ਹਨ। ਉੱਚ-ਤਾਪਮਾਨ ਵਾਲੇ ਪੌਲੀਮਰ ਤੇਜ਼ੀ ਨਾਲ ਕਾਰਬਨ ਬਣਾਉਂਦੇ ਹਨ ਅਤੇ ਵਧੇਰੇ ਵਾਰ-ਵਾਰ ਡੂੰਘੇ ਸਾਫ਼ ਕਰਨ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਜੋ ਵੀ ਤੁਸੀਂ ਚਲਾਉਂਦੇ ਹੋ, ਅੰਤਰਾਲ ਨੂੰ ਇੱਕ ਅਨੁਸੂਚੀ 'ਤੇ ਰੱਖੋ ਨਾ ਕਿ ਤੁਹਾਡੇ ਲਈ ਇਸ ਨੂੰ ਤਹਿ ਕਰਨ ਲਈ ਕਾਲੇ ਧੱਬਿਆਂ ਦੀ ਉਡੀਕ ਕਰਨ ਦੀ ਬਜਾਏ.
ਕਦੋਂ ਮੁਰੰਮਤ ਕਰਨੀ ਹੈ ਬਨਾਮ ਕਦੋਂ ਬਦਲਣਾ ਹੈ
ਸੇਵਾ ਦੀ ਪ੍ਰਤੀ ਸਾਲ ਲਾਗਤ ਦੀ ਤੁਲਨਾ ਕਰੋ, ਦੋ ਕੀਮਤ ਟੈਗਾਂ ਦੀ ਨਹੀਂ। ਇੱਕ ਪੁਨਰ-ਨਿਰਮਾਣ ਜਿਸਦੀ ਲਾਗਤ ਅੱਧੀ ਹੈ ਪਰ ਸਾਲਾਂ ਦਾ ਇੱਕ ਤਿਹਾਈ ਵਾਪਸ ਕਰਦੀ ਹੈ ਭੇਸ ਵਿੱਚ ਮਹਿੰਗਾ ਵਿਕਲਪ ਹੈ।
ਮੁਰੰਮਤ ਸੱਜੇ ਪਾਸੇ ਝੁਕਦੀ ਹੈਜਦੋਂ ਪਹਿਨਣ ਅਯਾਮੀ ਅਤੇ ਮੱਧਮ ਹੁੰਦੀ ਹੈ, ਬੇਸ ਮੈਟਲ ਆਵਾਜ਼ ਹੁੰਦੀ ਹੈ, ਇਹ ਪਹਿਲੀ ਪੁਨਰ-ਨਿਰਮਾਣ ਹੈ, ਅਤੇ ਜਿਓਮੈਟਰੀ ਅਜੇ ਵੀ ਤੁਹਾਡੇ ਰਾਲ ਦੇ ਅਨੁਕੂਲ ਹੈ।
ਬਦਲੀ ਸੱਜੇ ਪਾਸੇ ਝੁਕਦੀ ਹੈਜਦੋਂ ਖੋਰ ਡੂੰਘੀ ਖੜ੍ਹੀ ਹੋ ਗਈ ਹੈ, ਜਦੋਂ ਪੇਚ ਪਹਿਲਾਂ ਹੀ ਦੁਬਾਰਾ ਬਣਾਇਆ ਗਿਆ ਹੈ, ਜਦੋਂ ਤੁਹਾਡੀ ਸਮੱਗਰੀ ਬਦਲ ਗਈ ਹੈ ਅਤੇ ਪੁਰਾਣੀ ਜਿਓਮੈਟਰੀ ਹੁਣ ਫਿੱਟ ਨਹੀਂ ਹੈ, ਜਾਂ ਜਦੋਂ ਸੈੱਟ ਇੱਕ ਆਮ ਆਕਾਰ ਹੈ ਜਿਸਦੀ ਬਦਲੀ ਕੀਮਤ ਮੁਰੰਮਤ ਦੇ ਹਵਾਲੇ ਦੇ ਨੇੜੇ ਬੈਠਦੀ ਹੈ।
ਸਾਡੀ ਮੁਰੰਮਤ ਬਨਾਮ ਰਿਪਲੇਸਮੈਂਟ ਗਾਈਡ ਪੂਰੀ ਫੈਸਲੇ ਸਾਰਣੀ ਦਿੰਦੀ ਹੈ।
ਸਪੇਅਰ ਪੇਚ ਬੈਰਲ ਦੀ ਸਹੀ ਸਟੋਰੇਜ ਅਤੇ ਹੈਂਡਲਿੰਗ
ਇੱਕ ਵਾਧੂ ਸੈੱਟ ਤਾਂ ਹੀ ਲਾਭਦਾਇਕ ਹੁੰਦਾ ਹੈ ਜੇਕਰ ਇਹ ਸਿੱਧਾ ਅਤੇ ਸਾਫ਼ ਹੋਵੇ ਜਦੋਂ ਤੁਹਾਨੂੰ ਲੋੜ ਹੋਵੇ। ਲੰਬਾਈ ਦੇ ਨਾਲ ਸਪੋਰਟ ਦੇ ਨਾਲ ਖਿਤਿਜੀ ਤੌਰ 'ਤੇ ਪੇਚਾਂ ਨੂੰ ਸਟੋਰ ਕਰੋ, ਕਦੇ ਵੀ ਸਿਰੇ 'ਤੇ ਨਾ ਝੁਕੋ। ਉਹਨਾਂ ਨੂੰ ਜੰਗਾਲ ਦੇ ਵਿਰੁੱਧ ਕੋਟ ਕਰੋ, ਉਹਨਾਂ ਨੂੰ ਢੱਕ ਕੇ ਰੱਖੋ, ਅਤੇ ਸਪੈਕ ਸ਼ੀਟ ਅਤੇ ਮਾਪੇ ਗਏ ਕਠੋਰਤਾ ਦੇ ਅੰਕੜਿਆਂ ਨੂੰ ਹਿੱਸੇ ਦੇ ਨਾਲ ਰੱਖੋ।
ਸਪੇਅਰ-ਸੈੱਟ ਰੋਟੇਸ਼ਨ ਰਣਨੀਤੀਕਿਸੇ ਵੀ ਐਕਸਪੀਡੀਟ ਫੀਸ ਤੋਂ ਵੱਧ ਕੀਮਤ ਹੈ, ਅਤੇ ਲਗਭਗ ਕੋਈ ਵੀ ਸਪਲਾਇਰ ਤੁਹਾਨੂੰ ਇਹ ਨਹੀਂ ਦੱਸੇਗਾ। ਮੌਜੂਦਾ ਸੈੱਟ ਦੇ ਅਸਫਲ ਹੋਣ ਤੋਂ ਪਹਿਲਾਂ ਬਦਲੀ ਖਰੀਦੋ। ਨਵਾਂ ਸੈੱਟ ਚਲਾਓ, ਉਤਪਾਦਨ ਜਾਰੀ ਰਹਿਣ ਦੌਰਾਨ ਪੁਰਾਣੇ ਨੂੰ ਦੁਬਾਰਾ ਬਣਾਉਣ ਲਈ ਭੇਜੋ, ਅਤੇ ਦੁਬਾਰਾ ਬਣਾਏ ਸੈੱਟ ਨੂੰ ਸ਼ੈਲਫ 'ਤੇ ਵਾਧੂ ਦੇ ਤੌਰ 'ਤੇ ਰੱਖੋ।
ਤੁਸੀਂ ਹੁਣ ਜ਼ੀਰੋ ਗੈਰ-ਯੋਜਨਾਬੱਧ ਡਾਊਨਟਾਈਮ ਦੇ ਨਾਲ ਇੱਕ ਰੋਟੇਸ਼ਨ ਦੇ ਮਾਲਕ ਹੋ, ਅਤੇ ਹਰ ਭਵਿੱਖੀ ਤਬਦੀਲੀ ਸ਼ਨੀਵਾਰ ਨੂੰ 2 ਵਜੇ ਦੀ ਬਜਾਏ ਤੁਹਾਡੇ ਕਾਰਜਕ੍ਰਮ 'ਤੇ ਹੁੰਦੀ ਹੈ। ਰਣਨੀਤੀ ਕਾਰਜਸ਼ੀਲ ਪੂੰਜੀ ਦੇ ਇੱਕ ਸੈੱਟ ਦੀ ਲਾਗਤ ਕਰਦੀ ਹੈ ਅਤੇ ਪਹਿਲੀ ਵਾਰ ਟੁੱਟਣ 'ਤੇ ਇਸਦੀ ਅਦਾਇਗੀ ਕਰਦੀ ਹੈ।
ਕੀ ਇਹ ਪ੍ਰਕਿਰਿਆ ਹੈ ਜਾਂ ਮਸ਼ੀਨ? ਇੱਕ ਫੈਸਲਾ ਗੇਟ
ਇੱਥੇ ਉਹ ਭਾਗ ਹੈ ਜੋ ਕੋਈ ਵੀ ਪ੍ਰਤੀਯੋਗੀ ਨਹੀਂ ਲਿਖਦਾ ਹੈ, ਅਤੇ ਇਹ ਇਸ ਗਾਈਡ ਦੇ ਬਾਕੀ ਭਾਗਾਂ ਨਾਲੋਂ ਵੱਧ ਸਮਾਂ ਬਚਾਏਗਾ।
ਜਦੋਂ ਮੋਲਡਿੰਗ ਨੁਕਸ ਦਿਖਾਈ ਦਿੰਦਾ ਹੈ, ਤਾਂ ਜ਼ਿਆਦਾਤਰ ਟੀਮਾਂ ਮਸ਼ੀਨ ਸੈਟਿੰਗਾਂ ਲਈ ਪਹੁੰਚਦੀਆਂ ਹਨ। ਤਾਪਮਾਨ, ਬੈਕ ਪ੍ਰੈਸ਼ਰ, ਇੰਜੈਕਸ਼ਨ ਦੀ ਗਤੀ, ਹੋਲਡ ਟਾਈਮ। ਕਈ ਵਾਰ ਇਹ ਸਹੀ ਹੁੰਦਾ ਹੈ। ਪਰ ਜਦੋਂ ਪਲਾਸਟਿਕਾਈਜ਼ਿੰਗ ਯੂਨਿਟ ਪਹਿਨੀ ਜਾਂਦੀ ਹੈ, ਕੋਈ ਸੈਟਿੰਗ ਪ੍ਰਕਿਰਿਆ ਨੂੰ ਠੀਕ ਨਹੀਂ ਕਰਦੀ, ਅਤੇ ਹਫ਼ਤੇ ਇੱਕ ਖੋਜ ਵਿੱਚ ਅਲੋਪ ਹੋ ਜਾਂਦੇ ਹਨ ਜੋ ਕਦੇ ਵੀ ਸਫਲ ਨਹੀਂ ਹੋ ਸਕਦੀ ਸੀ।
ਕਿਸੇ ਹੋਰ ਸੈੱਟਪੁਆਇੰਟ ਨੂੰ ਛੂਹਣ ਤੋਂ ਪਹਿਲਾਂ ਇਸ ਗੇਟ ਨੂੰ ਚਲਾਓ।
1. ਕੀ ਕੁਝ ਬਦਲਿਆ ਹੈ?ਨਵਾਂ ਰੈਜ਼ਿਨ ਲਾਟ, ਨਵਾਂ ਕਲਰੈਂਟ, ਨਵਾਂ ਰੀਗ੍ਰਾਈਂਡ ਅਨੁਪਾਤ, ਨਵਾਂ ਮੋਲਡ, ਇੱਕ ਸੈਟਿੰਗ ਕਿਸੇ ਨੇ ਐਡਜਸਟ ਕੀਤੀ ਹੈ? ਜੇ ਹਾਂ, ਤਾਂ ਤਬਦੀਲੀ ਦਾ ਪਿੱਛਾ ਕਰੋ। ਇਹ ਇੱਕ ਪ੍ਰਕਿਰਿਆ ਸਮੱਸਿਆ ਹੈ ਜਦੋਂ ਤੱਕ ਹੋਰ ਸਾਬਤ ਨਹੀਂ ਹੁੰਦਾ।
2. ਕੀ ਨੁਕਸ ਅਚਾਨਕ ਪ੍ਰਗਟ ਹੋਇਆ, ਜਾਂ ਹਫ਼ਤਿਆਂ ਤੋਂ ਵੱਧ ਸਮੇਂ ਵਿੱਚ ਰਿਂਗਣਾ?ਕਿਸੇ ਤਬਦੀਲੀ ਜਾਂ ਟੁੱਟੇ ਹੋਏ ਹਿੱਸੇ 'ਤੇ ਅਚਾਨਕ ਬਿੰਦੂ। ਪਹਿਨਣ 'ਤੇ ਹੌਲੀ-ਹੌਲੀ ਬਿੰਦੂ। ਵੀਅਰ ਰਾਤੋ ਰਾਤ ਨਹੀਂ ਪਹੁੰਚਦਾ.
3. ਕੀ ਕੁਸ਼ਨ ਇਕਸਾਰ ਸ਼ਾਟ ਟੂ ਸ਼ਾਟ ਹੈ?ਇੱਕ ਅਸੰਗਤ ਕੁਸ਼ਨ ਚੈਕ ਰਿੰਗ ਗੱਲ ਕਰ ਰਿਹਾ ਹੈ. ਕਿਸੇ ਹੋਰ ਚੀਜ਼ ਤੋਂ ਪਹਿਲਾਂ ਇਸ ਦੀ ਜਾਂਚ ਕਰੋ.
4. ਕੀ ਆਉਟਪੁੱਟ ਉਸੇ ਪੇਚ ਦੀ ਗਤੀ 'ਤੇ ਘਟੀ ਹੈ, ਜਾਂ ਰਿਕਵਰੀ ਸਮਾਂ ਵਧਿਆ ਹੈ?ਦੋਵੇਂ ਕਲੀਅਰੈਂਸ ਵੱਲ ਇਸ਼ਾਰਾ ਕਰਦੇ ਹਨ, ਭਾਵ ਪੇਚ ਜਾਂ ਬੈਰਲ ਵੀਅਰ। ਸੈਟਿੰਗਾਂ ਗੁੰਮ ਹੋਈ ਕਲੀਅਰੈਂਸ ਨੂੰ ਬਹਾਲ ਨਹੀਂ ਕਰ ਸਕਦੀਆਂ।
5. ਕੀ ਪਿਘਲਿਆ ਤਾਪਮਾਨ ਅਸਥਿਰ ਸੈੱਟਪੁਆਇੰਟਾਂ 'ਤੇ ਚੜ੍ਹ ਰਿਹਾ ਹੈ?ਪੇਚ ਵਾਧੂ ਸ਼ੀਅਰ ਗਰਮੀ ਪੈਦਾ ਕਰ ਰਿਹਾ ਹੈ, ਆਮ ਤੌਰ 'ਤੇ ਕਿਉਂਕਿ ਇਹ ਖਰਾਬ ਕਲੀਅਰੈਂਸ ਦੇ ਵਿਰੁੱਧ ਸਖ਼ਤ ਮਿਹਨਤ ਕਰ ਰਿਹਾ ਹੈ।
6. ਕੀ ਹਰ ਸਫਾਈ ਤੋਂ ਬਾਅਦ ਕਾਲੇ ਧੱਬੇ ਵਾਪਸ ਆਉਂਦੇ ਹਨ?ਸਮੱਗਰੀ ਇੱਕ ਮੁਰਦਾ ਥਾਂ 'ਤੇ ਪਈ ਹੈ। ਪੁਰਾਣੇ ਸੈੱਟ 'ਤੇ, ਉਹ ਮਰੇ ਹੋਏ ਸਥਾਨ ਨੂੰ ਅਕਸਰ ਖਰਾਬ ਪਿਘਲਣ ਵਾਲੀ ਕਲੀਅਰੈਂਸ ਪਹਿਨਿਆ ਜਾਂਦਾ ਹੈ।
ਸਵਾਲ 3 ਤੋਂ 6 ਦੇ ਤਿੰਨ ਜਾਂ ਵੱਧ "ਹਾਂ" ਦੇ ਜਵਾਬਾਂ ਦਾ ਮਤਲਬ ਹੈ ਕਿ ਮਸ਼ੀਨ ਤੁਹਾਨੂੰ ਦੱਸ ਰਹੀ ਹੈ ਕਿ ਪਲਾਸਟਿਕਾਈਜ਼ਿੰਗ ਯੂਨਿਟ ਪਹਿਨੀ ਗਈ ਹੈ। ਟਿਊਨਿੰਗ ਬੰਦ ਕਰੋ. ਪੇਚ ਨੂੰ ਖਿੱਚੋ ਅਤੇ ਇਸ ਨੂੰ ਮਾਪੋ.
ਮਾਪ ਇੱਕ ਘੰਟਾ ਲੱਗਦਾ ਹੈ. ਸੈਟਿੰਗਾਂ ਰਾਹੀਂ ਇੱਕ ਮਕੈਨੀਕਲ ਨੁਕਸ ਦਾ ਪਿੱਛਾ ਕਰਨ ਵਿੱਚ ਹਫ਼ਤੇ ਲੱਗ ਜਾਂਦੇ ਹਨ, ਅਤੇ ਇਹ ਕਦੇ ਵੀ ਕਨਵਰਜ ਨਹੀਂ ਹੁੰਦਾ, ਕਿਉਂਕਿ ਜਵਾਬ ਕਦੇ ਵੀ ਕੰਟਰੋਲਰ ਵਿੱਚ ਨਹੀਂ ਸੀ।
ਰੂਟ-ਕਾਰਨ ਸਾਰਣੀ ਨਾਲ ਸਮੱਸਿਆ ਨਿਪਟਾਰਾ ਕਰਨ ਲਈ ਗਾਈਡ
ਹੇਠਾਂ ਹਰੇਕ ਨੁਕਸ ਪ੍ਰਕਿਰਿਆ ਜਾਂ ਮਕੈਨੀਕਲ ਵੀਅਰ ਤੋਂ ਆ ਸਕਦਾ ਹੈ। ਸਾਰਣੀ ਦੇ ਨਾਮਪੇਚ ਅਤੇ ਬੈਰਲਮੂਲ ਕਾਰਨ, ਕਿਉਂਕਿ ਇਹ ਅੱਧਾ ਹੈ ਜੋ ਹਰ ਕੋਈ ਛੱਡ ਦਿੰਦਾ ਹੈ।
| ਸਮੱਸਿਆ | ਲੱਛਣ | ਪੇਚ / ਬੈਰਲ ਮੂਲ ਕਾਰਨ | ਸੁਧਾਰਾਤਮਕ ਕਾਰਵਾਈ |
|---|---|---|---|
| ਕਾਲੀਆਂ ਧਾਰੀਆਂ / ਜਲਣ ਦੇ ਨਿਸ਼ਾਨ | ਹਿੱਸੇ ਵਿੱਚ ਹਨੇਰੇ ਧੱਬੇ ਜਾਂ ਧਾਰੀਆਂ; ਇੱਕ ਸਟਾਪ ਦੇ ਬਾਅਦ ਬਦਤਰ | ਖਰਾਬ ਹੋਈ ਕਲੀਅਰੈਂਸ ਜਾਂ ਮਰੇ ਹੋਏ ਸਥਾਨ ਵਿੱਚ ਦਰਜ ਘਟੀਆ ਸਮੱਗਰੀ; ਸਕੋਰ ਕੀਤਾ ਬੋਰ; ਖਰਾਬ ਪੇਚ ਸਤਹ | ਡੂੰਘੀ ਸ਼ੁੱਧਤਾ. ਜੇਕਰ ਚਟਾਕ ਵਾਪਸ ਆਉਂਦੇ ਹਨ, ਤਾਂ ਖਿੱਚੋ ਅਤੇ ਜਾਂਚ ਕਰੋ। ਸਕੋਰਿੰਗ ਅਤੇ ਖਰਾਬ ਕਲੀਅਰੈਂਸ ਦੀ ਜਾਂਚ ਕਰੋ। ਬਦਲੋ ਜੇਕਰ ਸੈੱਟ ਸਮੱਗਰੀ ਨੂੰ ਰੱਖਣ ਵਾਲੀ ਹੈ |
| ਅਸੰਗਤ ਸ਼ਾਟ ਆਕਾਰ / ਛੋਟੇ ਸ਼ਾਟ | ਸ਼ਾਟ ਭਾਰ ਵਹਿਣਾ; ਕੁਸ਼ਨ ਸ਼ਾਟ ਤੋਂ ਸ਼ਾਟ ਬਦਲਦਾ ਹੈ | ਜਾਂਚ ਕਰੋ ਕਿ ਰਿੰਗ ਸੀਲਿੰਗ ਨਹੀਂ ਹੈ(ਸਭ ਤੋਂ ਆਮ); ਖਰਾਬ ਫਲਾਈਟਾਂ ਪਿਘਲਣ ਦਿੰਦੀਆਂ ਹਨ ਜੋ ਪਿਘਲਦੀਆਂ ਹਨ; ਬੈਰਲ ਬੋਰ ਵੱਡਾ ਆਕਾਰ | ਪਹਿਲਾਂ ਚੈੱਕ ਰਿੰਗ ਦੀ ਜਾਂਚ ਕਰੋ। ਫਿਰ ਕਲੀਅਰੈਂਸ ਨੂੰ ਮਾਪੋ। ਸੈਟਿੰਗਾਂ ਲੀਕ ਨਾ ਹੋਣ ਵਾਲੇ ਨਾਨ-ਰਿਟਰਨ ਵਾਲਵ ਨੂੰ ਠੀਕ ਨਹੀਂ ਕਰਨਗੀਆਂ |
| ਪਿਘਲਣ ਦਾ ਤਾਪਮਾਨ ਵਧਣਾ | ਸੈੱਟਪੁਆਇੰਟ ਤੋਂ ਉੱਪਰ ਅਸਲ ਪਿਘਲਣ ਦਾ ਤਾਪਮਾਨ; ਸਮੱਗਰੀ ਨੂੰ ਰੰਗਣ | ਗਲਤ ਕੰਪਰੈਸ਼ਨ ਅਨੁਪਾਤ ਤੋਂ ਬਹੁਤ ਜ਼ਿਆਦਾ ਸ਼ੀਅਰ; ਖਰਾਬ ਕਲੀਅਰੈਂਸ ਪੇਚ ਨੂੰ ਸਖਤ ਕੰਮ ਕਰਦੀ ਹੈ; ਵਹਿ ਗਿਆ ਥਰਮੋਕਪਲ | ਥਰਮੋਕਲ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ। ਪੇਚ ਦੀ ਗਤੀ ਅਤੇ ਪਿਛਲੇ ਦਬਾਅ ਦੀ ਜਾਂਚ ਕਰੋ। ਜੇ ਰੇਸਿਨ ਲਈ ਜਿਓਮੈਟਰੀ ਗਲਤ ਹੈ, ਤਾਂ ਪੇਚ ਫਿਕਸ ਹੈ |
| ਹੌਲੀ ਰਿਕਵਰੀ / ਲੰਬੀ ਪਲਾਸਟਿਕਾਈਜ਼ਿੰਗ | ਰਿਕਵਰੀ ਸਮਾਂ ਫੈਲਦਾ ਹੈ; ਚੱਕਰ ਦਾ ਸਮਾਂ ਵਧਦਾ ਹੈ | ਖਰਾਬ ਕਲੀਅਰੈਂਸ ਪੰਪਿੰਗ ਕੁਸ਼ਲਤਾ ਨੂੰ ਘਟਾਉਂਦੀ ਹੈ; ਫੀਡ ਸੈਕਸ਼ਨ ਮੁੱਦਾ; ਰਾਲ ਲਈ ਗਲਤ ਜਿਓਮੈਟਰੀ | ਪਹਿਲਾਂ ਫੀਡ-ਥਰੋਟ ਕੂਲਿੰਗ ਅਤੇ ਪੈਲੇਟ ਫੀਡ ਦੀ ਜਾਂਚ ਕਰੋ। ਫਿਰ ਡਰਾਇੰਗ ਦੇ ਵਿਰੁੱਧ ਕਲੀਅਰੈਂਸ ਨੂੰ ਮਾਪੋ |
| ਵਧ ਰਿਹਾ ਮੋਟਰ ਲੋਡ / ਬੈਕ ਪ੍ਰੈਸ਼ਰ | ਸਥਿਰ ਆਉਟਪੁੱਟ 'ਤੇ ਚੜ੍ਹਨਾ ਮੋਟਰ amps; ਟਾਰਕ ਅਲਾਰਮ | ਬੋਰ ਵਿੱਚ ਪੇਚ ਨੂੰ ਖਿੱਚਣਾ (ਮਿਸਲਲਾਈਨਮੈਂਟ, ਝੁਕਿਆ ਪੇਚ); ਬਹੁਤ ਜ਼ਿਆਦਾ ਕੱਟਣਾ; ਘਟੀਆ ਸਮੱਗਰੀ ਇਮਾਰਤ ਪ੍ਰਤੀਰੋਧ | ਅਲਾਈਨਮੈਂਟ ਅਤੇ ਪੇਚ ਦੀ ਸਿੱਧੀਤਾ ਦੀ ਜਾਂਚ ਕਰੋ। ਇੱਕ ਝੁਕਿਆ ਪੇਚ ਬੋਰ ਦੇ ਇੱਕ ਪਾਸੇ ਪਹਿਨਦਾ ਹੈ ਅਤੇ ਇੱਕ ਨਵੀਂ ਬੈਰਲ ਨੂੰ ਵੀ ਨਸ਼ਟ ਕਰ ਦੇਵੇਗਾ |
| ਪਦਾਰਥ ਦੀ ਗਿਰਾਵਟ / ਰੰਗੀਨ ਹੋਣਾ | ਪੀਲਾਪਨ, ਖਿਲਾਰਾ, ਭੁਰਭੁਰਾਪਨ, ਗੰਧ | ਰਿਹਾਇਸ਼ ਦਾ ਸਮਾਂ ਬਹੁਤ ਲੰਬਾ (ਬੈਰਲ ਲਈ ਬਹੁਤ ਛੋਟਾ ਗੋਲੀ); ਸ਼ੀਅਰ ਬਹੁਤ ਹਮਲਾਵਰ; ਮਰੇ ਹੋਏ ਚਟਾਕ ਰੱਖਣ ਵਾਲੀ ਸਮੱਗਰੀ | ਸ਼ਾਟ-ਸਾਈਜ਼ ਤੋਂ ਬੈਰਲ-ਸਮਰੱਥਾ ਅਨੁਪਾਤ ਦੀ ਜਾਂਚ ਕਰੋ। ਸ਼ੀਅਰ ਨੂੰ ਘਟਾਓ. ਗਰਮੀ-ਸੰਵੇਦਨਸ਼ੀਲ ਰੇਜ਼ਿਨ 'ਤੇ, ਇੱਕ ਘੱਟ-ਕੰਪਰੈਸ਼ਨ ਪੇਚ ਹੀ ਅਸਲ ਫਿਕਸ ਹੋ ਸਕਦਾ ਹੈ |
| ਅਣ-ਪਿਘਲਦਾ / ਹਿੱਸੇ ਵਿੱਚ ਠੋਸ ਕਣ | ਸਖ਼ਤ ਚਟਾਕ; ਲੈਂਸ ਵਰਗੇ ਨੁਕਸ; ਕਮਜ਼ੋਰ ਚਟਾਕ | ਨਾਕਾਫ਼ੀ ਪਿਘਲਣ ਦੀ ਸਮਰੱਥਾ: L/D ਬਹੁਤ ਛੋਟਾ, ਕੰਪਰੈਸ਼ਨ ਗਲਤ, ਆਉਟਪੁੱਟ ਪਿੱਛੇ ਧੱਕਿਆ ਗਿਆ ਜੋ ਪੇਚ ਪਿਘਲ ਸਕਦਾ ਹੈ, ਜਾਂ ਖਰਾਬ ਕਲੀਅਰੈਂਸ | ਆਉਟਪੁੱਟ ਘਟਾਓ ਜਾਂ ਬੈਰੀਅਰ ਪੇਚ 'ਤੇ ਅੱਪਗ੍ਰੇਡ ਕਰੋ। ਜੇ ਸੈੱਟ ਪਹਿਨਿਆ ਜਾਂਦਾ ਹੈ, ਤਾਂ ਕੋਈ ਸੈਟਿੰਗ ਪਿਘਲਣ ਨੂੰ ਠੀਕ ਨਹੀਂ ਕਰਦੀ |
| ਰੰਗ ਸਟ੍ਰੀਕਿੰਗ / ਖਰਾਬ ਫੈਲਾਅ | ਅਸਮਾਨ ਰੰਗ; ਮਾਸਟਰਬੈਚ ਖਿੱਲਰ ਨਹੀਂ ਰਿਹਾ | ਕੋਈ ਮਿਕਸਿੰਗ ਸੈਕਸ਼ਨ ਨਹੀਂ; ਖਰਾਬ ਪੇਚ ਮਾੜੀ ਮਿਕਸਿੰਗ; ਇੱਕ ਭਰੇ ਜਾਂ ਰੰਗਦਾਰ ਮਿਸ਼ਰਣ ਲਈ ਗਲਤ ਪੇਚ | ਇੱਕ ਮਿਕਸਿੰਗ ਸੈਕਸ਼ਨ (ਮੈਡੌਕ ਜਾਂ ਪਿੰਨ) ਦਿਓ। ਪੁਸ਼ਟੀ ਕਰੋ ਕਿ ਪੇਚ ਸਿਰਫ਼ ਪਹਿਲਾਂ ਖਰਾਬ ਨਹੀਂ ਹੋਇਆ ਹੈ |
ਬਲੈਕ ਸਟ੍ਰੀਕਸ ਜਾਂ ਬਰਨ ਦੇ ਨਿਸ਼ਾਨ
ਡੀਗਰੇਡਡ ਪੋਲੀਮਰ ਕਿਧਰੇ ਰਹਿ ਰਿਹਾ ਹੈ ਅਤੇ ਟੁਕੜਿਆਂ ਵਿੱਚ ਟੁੱਟ ਰਿਹਾ ਹੈ। ਕਲਾਸਿਕ ਲੁਕਣ ਵਾਲੀਆਂ ਥਾਵਾਂ 'ਤੇ ਕਲੀਅਰੈਂਸ, ਸਕੋਰਡ ਬੋਰ, ਖਰਾਬ ਚੈੱਕ ਰਿੰਗ, ਅਤੇ ਕੋਈ ਵੀ ਡੈੱਡ ਸਪਾਟ ਹੈ ਜਿੱਥੇ ਵਹਾਅ ਰੁਕਦਾ ਹੈ।
ਪਹਿਲਾਂ ਡੂੰਘੀ ਸਫਾਈ ਕਰੋ। ਜੇ ਚਟਾਕ ਪੂਰੀ ਤਰ੍ਹਾਂ ਸਾਫ਼ ਕਰਨ ਤੋਂ ਬਾਅਦ ਵਾਪਸ ਆ ਜਾਂਦੇ ਹਨ, ਤਾਂ ਸਮੱਗਰੀ ਸਿਰਫ਼ ਰਹਿੰਦ-ਖੂੰਹਦ ਨਹੀਂ ਹੁੰਦੀ। ਇਹ ਤੁਹਾਡੀ ਮਸ਼ੀਨ ਵਿੱਚ ਇੱਕ ਸਪਾਟ ਦੁਆਰਾ ਲਗਾਤਾਰ ਨਿਰਮਿਤ ਕੀਤਾ ਜਾ ਰਿਹਾ ਹੈ, ਅਤੇ ਤੁਹਾਨੂੰ ਪੇਚ ਨੂੰ ਖਿੱਚਣ ਅਤੇ ਇਸਨੂੰ ਲੱਭਣ ਦੀ ਲੋੜ ਹੈ.
ਅਸੰਗਤ ਸ਼ਾਟ ਆਕਾਰ ਜਾਂ ਛੋਟੇ ਸ਼ਾਟ
ਕਿਸੇ ਸੈਟਿੰਗ ਨੂੰ ਛੂਹਣ ਤੋਂ ਪਹਿਲਾਂ ਰਿੰਗ ਦੀ ਜਾਂਚ ਕਰੋ। ਜਦੋਂ ਨਾਨ-ਰਿਟਰਨ ਵਾਲਵ ਸੀਲਿੰਗ ਬੰਦ ਕਰ ਦਿੰਦਾ ਹੈ, ਤਾਂ ਇੰਜੈਕਸ਼ਨ ਦੌਰਾਨ ਪਿਘਲ ਕੇ ਪਿੱਛੇ ਵੱਲ ਨਿਕਲ ਜਾਂਦਾ ਹੈ, ਅਤੇ ਮਸ਼ੀਨ ਨੇ ਜੋ ਸ਼ਾਟ ਸੋਚਿਆ ਕਿ ਇਹ ਮਾਪਿਆ ਗਿਆ ਹੈ ਉਹ ਸ਼ਾਟ ਨਹੀਂ ਹੈ ਜੋ ਮੋਲਡ ਨੂੰ ਪ੍ਰਾਪਤ ਹੁੰਦਾ ਹੈ।
ਦੇਣ ਵਾਲੀ ਗੱਦੀ ਹੈ। ਇੱਕ ਨਿਰੰਤਰ ਪ੍ਰਕਿਰਿਆ ਇੱਕ ਸਥਿਰ ਗੱਦੀ ਰੱਖਦੀ ਹੈ। ਜਦ ਗੱਦੀ ਨੂੰ ਸ਼ਾਟ ਨੂੰ ਗੋਲੀ ਮਾਰਦਾ ਹੈ, ਪਿਘਲ ਕਿਤੇ ਜਾ ਰਿਹਾ ਹੈ ਇਸ ਨੂੰ ਨਾ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ.
ਪਿਘਲਦਾ ਤਾਪਮਾਨ ਵਧਣਾ ਜਾਂ ਬਹੁਤ ਜ਼ਿਆਦਾ
ਸੈੱਟਪੁਆਇੰਟਾਂ 'ਤੇ ਭਰੋਸਾ ਕਰਨ ਦੀ ਬਜਾਏ ਇੱਕ ਜਾਂਚ ਨਾਲ ਅਸਲ ਪਿਘਲਣ ਨੂੰ ਮਾਪੋ। ਜੇਕਰ ਵਾਸਤਵਿਕ ਪਿਘਲ ਜ਼ੋਨ ਦੇ ਉੱਪਰ ਚੰਗੀ ਤਰ੍ਹਾਂ ਚੱਲਦਾ ਹੈ, ਤਾਂ ਵਾਧੂ ਗਰਮੀ ਸ਼ੀਅਰ ਤੋਂ ਆ ਰਹੀ ਹੈ, ਬੈਂਡਾਂ ਤੋਂ ਨਹੀਂ।
ਸ਼ੀਅਰ ਦੀ ਗਰਮੀ ਉਦੋਂ ਵਧਦੀ ਹੈ ਜਦੋਂ ਕੰਪਰੈਸ਼ਨ ਰਾਲ ਲਈ ਬਹੁਤ ਜ਼ਿਆਦਾ ਹਮਲਾਵਰ ਹੁੰਦਾ ਹੈ, ਜਦੋਂ ਪੇਚ ਦੀ ਗਤੀ ਬਹੁਤ ਜ਼ਿਆਦਾ ਹੁੰਦੀ ਹੈ, ਜਦੋਂ ਪਿੱਛੇ ਦਾ ਦਬਾਅ ਬਹੁਤ ਜ਼ਿਆਦਾ ਹੁੰਦਾ ਹੈ, ਅਤੇ ਜਦੋਂ ਇੱਕ ਖਰਾਬ ਪੇਚ ਨੂੰ ਸਮਾਨ ਸਮੱਗਰੀ ਨੂੰ ਹਿਲਾਉਣ ਲਈ ਸਖ਼ਤ ਮਿਹਨਤ ਕਰਨੀ ਪੈਂਦੀ ਹੈ।
ਹੌਲੀ ਪੇਚ ਰਿਕਵਰੀ / ਲੰਬੇ ਪਲਾਸਟਿਕ ਕਰਨ ਦਾ ਸਮਾਂ
ਹੌਪਰ 'ਤੇ ਸ਼ੁਰੂ ਕਰੋ. ਬ੍ਰਿਜਿੰਗ ਪੈਲੇਟਸ, ਇੱਕ ਓਵਰਹੀਟ ਫੀਡ ਥਰੋਟ, ਅਤੇ ਨਾਕਾਫ਼ੀ ਫੀਡ ਕੂਲਿੰਗ ਸਾਰੇ ਪੇਚ ਅਤੇ ਸਟ੍ਰੈਚ ਰਿਕਵਰੀ ਨੂੰ ਭੁੱਖੇ ਮਾਰਦੇ ਹਨ, ਅਤੇ ਇਹਨਾਂ ਵਿੱਚੋਂ ਕੋਈ ਵੀ ਪੇਚ ਨੁਕਸ ਨਹੀਂ ਹੈ।
ਜੇਕਰ ਫੀਡ ਸਿਹਤਮੰਦ ਹੈ ਅਤੇ ਰਿਕਵਰੀ ਅਜੇ ਵੀ ਹੌਲੀ ਹੈ, ਤਾਂ ਕਲੀਅਰੈਂਸ ਨੂੰ ਮਾਪੋ। ਇੱਕ ਪੇਚ ਜਿਸਨੇ ਪਹਿਨਣ ਲਈ ਆਪਣੀ ਪੰਪਿੰਗ ਕੁਸ਼ਲਤਾ ਗੁਆ ਦਿੱਤੀ ਹੈ, ਉਸੇ ਸ਼ਾਟ ਨੂੰ ਭਰਨ ਵਿੱਚ ਜ਼ਿਆਦਾ ਸਮਾਂ ਲੈਂਦਾ ਹੈ, ਅਤੇ ਚੱਕਰ ਦਾ ਸਮਾਂ ਇਸਨੂੰ ਦਰਸਾਉਂਦਾ ਹੈ।
ਵਧ ਰਿਹਾ ਮੋਟਰ ਲੋਡ ਜਾਂ ਪਿਛਲਾ ਦਬਾਅ
ਲਗਾਤਾਰ ਆਉਟਪੁੱਟ 'ਤੇ amps ਵਧਣ ਦਾ ਮਤਲਬ ਹੈ ਕਿ ਕੁਝ ਵਿਰੋਧ ਕਰ ਰਿਹਾ ਹੈ। ਬੋਰ ਵਿੱਚ ਇੱਕ ਝੁਕੇ ਹੋਏ ਪੇਚ ਨੂੰ ਖਿੱਚਣਾ ਖ਼ਤਰਨਾਕ ਕੇਸ ਹੈ: ਇਹ ਬੈਰਲ ਦੇ ਇੱਕ ਪਾਸੇ ਨੂੰ ਪਹਿਨਦਾ ਹੈ, ਅਤੇ ਉਸ ਗਲਤ ਅਲਾਈਨਮੈਂਟ ਦੇ ਵਿਰੁੱਧ ਲਗਾਇਆ ਗਿਆ ਇੱਕ ਨਵਾਂ ਪੇਚ ਉਸੇ ਸਮਾਂ-ਸਾਰਣੀ ਵਿੱਚ ਉਸੇ ਤਰ੍ਹਾਂ ਪਹਿਨਦਾ ਹੈ।
ਕੁਝ ਵੀ ਆਰਡਰ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਸਿੱਧੀ ਅਤੇ ਅਲਾਈਨਮੈਂਟ ਦੀ ਜਾਂਚ ਕਰੋ। ਇੱਕ-ਪਾਸੜ ਬੋਰ ਵੀਅਰ ਫਿੰਗਰਪ੍ਰਿੰਟ ਹੈ.
ਪਦਾਰਥ ਦਾ ਵਿਗਾੜ ਜਾਂ ਰੰਗੀਨ ਹੋਣਾ
ਦੋ ਕਾਰਨ ਹਾਵੀ ਹਨ: ਸਮੱਗਰੀ ਬਹੁਤ ਗਰਮ ਹੈ, ਜਾਂ ਇਹ ਬਹੁਤ ਲੰਬੇ ਸਮੇਂ ਤੋਂ ਗਰਮ ਹੈ। ਦੂਜਾ ਉਹ ਹੈ ਜਿਸਨੂੰ ਲੋਕ ਯਾਦ ਕਰਦੇ ਹਨ।
ਇੱਕ ਸ਼ਾਟ ਜੋ ਬੈਰਲ ਦੇ ਪੱਤਿਆਂ ਲਈ ਬਹੁਤ ਛੋਟਾ ਹੈ, ਇੱਕ ਚੱਕਰ ਦੇ ਬਾਅਦ ਇੱਕ ਚੱਕਰ ਵਿੱਚ ਬੈਠ ਕੇ ਪਿਘਲ ਜਾਂਦਾ ਹੈ, ਜਦੋਂ ਤੱਕ ਇਹ ਪੀਲਾ ਨਹੀਂ ਹੋ ਜਾਂਦਾ ਹੈ, ਉਦੋਂ ਤੱਕ ਹੌਲੀ-ਹੌਲੀ ਪਕਾਉਂਦਾ ਹੈ। ਕੋਈ ਵੀ ਪੇਚ ਡਿਜ਼ਾਈਨ ਇੱਕ ਵੱਡੇ ਬੈਰਲ ਵਿੱਚ ਇੱਕ ਛੋਟੇ ਆਕਾਰ ਦੇ ਸ਼ਾਟ ਨੂੰ ਠੀਕ ਨਹੀਂ ਕਰਦਾ ਹੈ। ਪੇਚ ਦੇ ਵਿਆਸ ਨੂੰ ਠੀਕ ਕਰੋ, ਜਾਂ ਕੰਮ ਨੂੰ ਇੱਕ ਛੋਟੀ ਮਸ਼ੀਨ ਵਿੱਚ ਭੇਜੋ।
ਇੱਕ ਰਿਪਲੇਸਮੈਂਟ ਸਕ੍ਰੂ ਬੈਰਲ ਦਾ ਆਰਡਰ ਕਿਵੇਂ ਕਰੀਏ
ਕੋਈ ਵੀ ਪ੍ਰਤੀਯੋਗੀ ਇਸ ਨੂੰ ਕਵਰ ਨਹੀਂ ਕਰਦਾ, ਅਤੇ ਇਹ ਉਹ ਹਿੱਸਾ ਹੈ ਜਿਸਦੀ ਖਰੀਦਦਾਰਾਂ ਨੂੰ ਅਸਲ ਵਿੱਚ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਭਾਵੇਂ ਤੁਸੀਂ OEM ਤੋਂ ਆਰਡਰ ਕਰਦੇ ਹੋ ਜਾਂ ਕਿਸੇ ਸੁਤੰਤਰ ਤੋਂਪੇਚ ਬੈਰਲ ਫੈਕਟਰੀ, ਉਹੀ ਜਾਣਕਾਰੀ ਹਵਾਲੇ ਨੂੰ ਚਲਾਉਂਦੀ ਹੈ।
ਮਾਪ ਅਤੇ ਨਿਰਧਾਰਨ ਤੁਹਾਨੂੰ ਪ੍ਰਦਾਨ ਕਰਨੇ ਚਾਹੀਦੇ ਹਨ
- ਮਸ਼ੀਨ ਦਾ ਬ੍ਰਾਂਡ ਅਤੇ ਮਾਡਲ।ਮਾਊਂਟਿੰਗ ਅਤੇ ਡਰਾਈਵ-ਐਂਡ ਮਾਪਾਂ ਦੀ ਪੁਸ਼ਟੀ ਕਰਨ ਲਈ ਇੱਕ ਨੇਮਪਲੇਟ ਫੋਟੋ ਕਾਫੀ ਹੈ।
- ਪੇਚ ਵਿਆਸ ਅਤੇ L/D ਅਨੁਪਾਤ,ਇੱਕ ਡਰਾਇੰਗ ਤੋਂ ਜਾਂ ਸਿੱਧੇ ਮਾਪਿਆ ਗਿਆ।
- ਰਾਲ, ਫਿਲਰ ਸਮੱਗਰੀ ਦੇ ਨਾਲ.ਇਹ ਸੂਚੀ ਵਿੱਚ ਕਿਸੇ ਵੀ ਚੀਜ਼ ਨਾਲੋਂ ਬੇਸ ਸਟੀਲ ਅਤੇ ਸਤਹ ਦੇ ਇਲਾਜ ਨੂੰ ਵਧਾਉਂਦਾ ਹੈ।
- ਸ਼ਾਟ ਦਾ ਆਕਾਰ ਅਤੇ ਨਿਸ਼ਾਨਾ ਚੱਕਰ,ਇਸ ਲਈ ਜਿਓਮੈਟਰੀ ਨੂੰ ਕਾਪੀ ਕਰਨ ਦੀ ਬਜਾਏ ਅਨੁਕੂਲ ਬਣਾਇਆ ਜਾ ਸਕਦਾ ਹੈ।
- ਇੱਕ ਡਰਾਇੰਗ, ਜਾਂ ਇੱਕ ਖਰਾਬ ਨਮੂਨਾ।ਜਾਂ ਤਾਂ ਕੰਮ ਕਰਦਾ ਹੈ। ਖਰਾਬ ਹੋਏ ਹਿੱਸੇ ਨੂੰ ਮਾਪਿਆ ਜਾ ਸਕਦਾ ਹੈ ਅਤੇ ਪੂਰੀ ਜਿਓਮੈਟਰੀ ਦਾ ਪੁਨਰ ਨਿਰਮਾਣ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ।
- ਪਿਛਲੀ ਵਾਰ ਕੀ ਗਲਤ ਹੋਇਆ ਸੀ.ਹਿੱਸੇ ਦੇ ਨਾਲ ਵੀਅਰ ਪੈਟਰਨ ਭੇਜੋ. ਨਿਰਵਿਘਨ ਆਯਾਮ ਦਾ ਨੁਕਸਾਨ ਅਬਰਸ਼ਨ ਕਹਿੰਦਾ ਹੈ। ਪਿਟਿੰਗ ਨੂੰ ਖੋਰ ਕਹਿੰਦੇ ਹਨ. ਇਕ-ਪਾਸੜ ਪਹਿਨਣ ਨੂੰ ਅਲਾਈਨਮੈਂਟ ਕਹਿੰਦੇ ਹਨ, ਜਿਸ ਨੂੰ ਨਵਾਂ ਪੇਚ ਠੀਕ ਨਹੀਂ ਕਰੇਗਾ।
ਉਹ ਆਖਰੀ ਆਈਟਮ ਉਹ ਹੈ ਜੋ ਖਰੀਦਦਾਰ ਭੁੱਲ ਜਾਂਦੇ ਹਨ, ਅਤੇ ਇਹ ਉਹ ਹੈ ਜੋ ਤੁਹਾਨੂੰ ਅਸਫਲਤਾ ਦੀ ਇੱਕ ਵਫ਼ਾਦਾਰ ਕਾਪੀ ਖਰੀਦਣ ਤੋਂ ਰੋਕਦਾ ਹੈ।
OEM-ਮੈਚ ਬਨਾਮ ਕਸਟਮ ਡਿਜ਼ਾਈਨ: ਫ਼ਾਇਦੇ ਅਤੇ ਨੁਕਸਾਨ
ਇੱਕ OEM ਮੈਚਮੂਲ ਜਿਓਮੈਟਰੀ ਨੂੰ ਦੁਬਾਰਾ ਤਿਆਰ ਕਰਦਾ ਹੈ। ਇਹ ਸਹੀ ਕਾਲ ਹੈ ਜਦੋਂ ਅਸਲ ਪੇਚ ਤੁਹਾਡੀ ਪ੍ਰਕਿਰਿਆ ਦੇ ਅਨੁਕੂਲ ਹੁੰਦਾ ਹੈ ਅਤੇ ਬਸ ਖਤਮ ਹੋ ਜਾਂਦਾ ਹੈ। ਅਨੁਮਾਨਯੋਗ, ਡਰਾਇੰਗ ਦੇ ਵਿਰੁੱਧ ਪ੍ਰਮਾਣਿਤ, ਕੋਈ ਪ੍ਰਕਿਰਿਆ ਮੁੜ ਪ੍ਰਮਾਣਿਤ ਨਹੀਂ।
ਇੱਕ ਕਸਟਮ ਡਿਜ਼ਾਈਨਜਿਓਮੈਟਰੀ ਨੂੰ ਫਿੱਟ ਕਰਨ ਲਈ ਬਦਲਦਾ ਹੈ ਜੋ ਤੁਸੀਂ ਅੱਜ ਚਲਾਉਂਦੇ ਹੋ। ਇਹ ਸਹੀ ਕਾਲ ਹੈ ਜਦੋਂ ਪ੍ਰਕਿਰਿਆ ਚਲੀ ਗਈ ਅਤੇ ਪੇਚ ਨਹੀਂ ਚਲਿਆ: ਤੁਸੀਂ ਰੀਗ੍ਰਾਈਂਡ ਜੋੜਿਆ, ਇੱਕ ਭਰੇ ਹੋਏ ਗ੍ਰੇਡ ਵਿੱਚ ਬਦਲਿਆ, ਆਉਟਪੁੱਟ ਟੀਚਿਆਂ ਨੂੰ ਬਦਲਿਆ, ਜਾਂ ਅਸਲ ਪੇਚ ਨੇ ਕਦੇ ਵੀ ਤੁਹਾਡੀ ਰਾਲ ਨੂੰ ਚੰਗੀ ਤਰ੍ਹਾਂ ਨਹੀਂ ਸੰਭਾਲਿਆ।
ਜਦੋਂ ਪ੍ਰਕਿਰਿਆ ਬਦਲ ਗਈ ਹੈ ਤਾਂ ਇੱਕ OEM ਮੈਚ ਦਾ ਆਰਡਰ ਕਰਨਾ ਨਵੇਂ ਸਟੀਲ ਵਿੱਚ ਸਮੱਸਿਆ ਨੂੰ ਦੁਬਾਰਾ ਪੈਦਾ ਕਰਦਾ ਹੈ। ਇੱਕ ਕਸਟਮ ਡਿਜ਼ਾਇਨ ਦਾ ਆਰਡਰ ਕਰਨਾ ਜਦੋਂ ਅਸਲੀ ਵਧੀਆ ਸੀ ਤਾਂ ਲਾਗਤ ਅਤੇ ਪੁਨਰ-ਪ੍ਰਮਾਣਿਕਤਾ ਜੋੜਦੀ ਹੈ। ਪਹਿਨਣ ਦਾ ਪੈਟਰਨ ਤੁਹਾਨੂੰ ਦੱਸਦਾ ਹੈ ਕਿ ਤੁਸੀਂ ਕਿਸ ਸਥਿਤੀ ਵਿੱਚ ਹੋ।
ਚੀਨ ਤੋਂ ਸੋਰਸਿੰਗ ਕਰਨ ਵੇਲੇ ਕੀ ਉਮੀਦ ਕਰਨੀ ਹੈ
ਲੀਡ ਸਮਾਂ ਜਿਓਮੈਟਰੀ, ਸਤਹ ਦੇ ਇਲਾਜ ਅਤੇ ਡਰਾਇੰਗ ਮੌਜੂਦ ਹੈ ਜਾਂ ਨਹੀਂ 'ਤੇ ਨਿਰਭਰ ਕਰਦਾ ਹੈ। ਆਪਣੇ ਹਵਾਲੇ ਦੇ ਨਾਲ ਲਿਖਤੀ ਰੂਪ ਵਿੱਚ ਇਸ ਲਈ ਪੁੱਛੋ, ਅਤੇ ਪੁੱਛੋ ਕਿ ਘੜੀ ਕਿਸ 'ਤੇ ਸ਼ੁਰੂ ਹੁੰਦੀ ਹੈ: ਡਰਾਇੰਗ ਦੀ ਪੁਸ਼ਟੀ, ਜਾਂ ਖਰੀਦ ਆਰਡਰ। ਉਹ ਇੱਕੋ ਤਾਰੀਖ ਨਹੀਂ ਹਨ, ਅਤੇ ਅੰਤਰ ਅਕਸਰ ਇੱਕ ਹਫ਼ਤਾ ਹੁੰਦਾ ਹੈ।
ਵਚਨਬੱਧਤਾ ਤੋਂ ਪਹਿਲਾਂ ਤਿੰਨ ਚੀਜ਼ਾਂ ਨੂੰ ਪਿੰਨ ਕਰਨ ਯੋਗ ਹੈ:
- ਜਦੋਂ ਉਤਪਾਦਨ ਸ਼ੁਰੂ ਹੁੰਦਾ ਹੈ।ਇੱਕ ਖਰਾਬ ਹੋਏ ਨਮੂਨੇ ਨੂੰ ਉਲਟਾ-ਇੰਜੀਨੀਅਰਿੰਗ ਕਰਨ ਨਾਲ ਇੱਕ ਚਿੱਪ ਕੱਟਣ ਤੋਂ ਪਹਿਲਾਂ ਸਮਾਂ ਜੋੜਿਆ ਜਾਂਦਾ ਹੈ। ਇੱਕ ਡਰਾਇੰਗ ਉਸ ਕਦਮ ਨੂੰ ਹਟਾਉਂਦਾ ਹੈ।
- ਸਤਹ ਦਾ ਇਲਾਜ ਕੀ ਜੋੜਦਾ ਹੈ।ਬਾਇਮੈਟਲਿਕ ਸਰਫੇਸਿੰਗ ਅਤੇ ਕਾਰਬਾਈਡ ਛਿੜਕਾਅ ਉਹਨਾਂ ਦੀ ਆਪਣੀ ਕਤਾਰ ਦੇ ਨਾਲ ਵੱਖਰੇ ਪ੍ਰਕਿਰਿਆ ਦੇ ਪੜਾਅ ਹਨ।
- ਸਮੁੰਦਰੀ ਮਾਲ, ਵੱਖਰੇ ਤੌਰ 'ਤੇ।ਇਹ ਮੈਨੂਫੈਕਚਰਿੰਗ ਲੀਡ ਟਾਈਮ ਵਿੱਚ ਨਹੀਂ ਹੈ, ਅਤੇ ਇਹ ਉਹ ਨੰਬਰ ਹੈ ਜੋ ਪਹਿਲੀ ਵਾਰ ਖਰੀਦਦਾਰਾਂ ਨੂੰ ਹੈਰਾਨ ਕਰਦਾ ਹੈ।
ਸਾਡਾ ਆਪਣਾ ਹਵਾਲਾ ਡਿਜ਼ਾਈਨ ਦੁਆਰਾ ਪਾਰਦਰਸ਼ੀ ਹੈ: ਅਸੀਂ ਉਤਪਾਦ, ਸ਼ਿਪਿੰਗ, ਅਤੇ ਚੱਲ ਰਹੇ ਰੱਖ-ਰਖਾਅ ਨੂੰ ਕਵਰ ਕਰਨ ਲਈ ਇੱਕ ਅੰਦਾਜ਼ਨ ਲਾਗਤ ਦਿੰਦੇ ਹਾਂ, ਇਸ ਲਈ ਬਾਅਦ ਵਿੱਚ ਖੋਜਣ ਲਈ ਕੁਝ ਨਹੀਂ ਹੈ। ਤੁਹਾਨੂੰ 12 ਘੰਟਿਆਂ ਦੇ ਅੰਦਰ ਉਹ ਹਵਾਲਾ ਮਿਲ ਜਾਵੇਗਾ।
ਪਹਿਲਾਂ ਦੱਸੇ ਗਏ ਸਪੇਅਰ-ਸੈੱਟ ਰੋਟੇਸ਼ਨ ਦੇ ਨਾਲ ਲੀਡ ਟਾਈਮ ਦੇ ਆਲੇ-ਦੁਆਲੇ ਯੋਜਨਾ ਬਣਾਓ। ਤੁਹਾਡੇ ਅਨੁਸੂਚੀ 'ਤੇ ਪਹਿਨਣ ਵਾਲੇ ਲੌਗ ਜਹਾਜ਼ਾਂ ਤੋਂ ਆਰਡਰ ਕੀਤਾ ਇੱਕ ਸੈੱਟ। ਘੜੀ ਦੇ ਵਿਰੁੱਧ ਇੱਕ ਟੁੱਟਣ ਵਾਲੇ ਸਮੁੰਦਰੀ ਜਹਾਜ਼ਾਂ ਤੋਂ ਆਰਡਰ ਕੀਤਾ ਗਿਆ ਇੱਕ ਸੈੱਟ, ਹਵਾ ਦੁਆਰਾ, ਇੱਕ ਕੀਮਤ 'ਤੇ ਜਿਸ ਨੂੰ ਕੋਈ ਵੀ ਸਮਝਾਉਣ ਦਾ ਅਨੰਦ ਨਹੀਂ ਲੈਂਦਾ।
ਗੁਣਵੱਤਾ ਸਵੀਕ੍ਰਿਤੀ ਮਾਪਦੰਡ ਅਤੇ ਨਿਰੀਖਣ ਬਿੰਦੂ
ਇਹ ਉਹ ਚੈਕ ਹਨ ਜੋ ਇੱਕ ਅਸਲੀ ਸਪਲਾਇਰ ਨੂੰ ਇੱਕ ਸਸਤੇ ਤੋਂ ਵੱਖ ਕਰਦੇ ਹਨ। ਆਰਡਰ ਦੇਣ ਤੋਂ ਪਹਿਲਾਂ ਉਹਨਾਂ ਨੂੰ ਲਿਖਤੀ ਰੂਪ ਵਿੱਚ ਪੁੱਛੋ, ਅਤੇ ਜਦੋਂ ਸੈੱਟ ਆਵੇ ਤਾਂ ਉਹਨਾਂ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ:
- ਹਰੇਕ ਫਲਾਈਟ ਦੇ ਨਾਲ ਕਈ ਬਿੰਦੂਆਂ 'ਤੇ ਬਾਹਰੀ ਵਿਆਸ
- ਬੋਰ ਦਾ ਵਿਆਸ ਅਤੇ ਸਿਲੰਡਰਿਟੀ
- ਸਤਹ ਦੀ ਕਠੋਰਤਾ ਏਮਾਪਿਆ ਮੁੱਲ(HV ਜਾਂ HRC), ਕੈਟਾਲਾਗ ਨਿਰਧਾਰਨ ਨਹੀਂ
- ਨਾਈਟ੍ਰਾਈਡ ਕੇਸ ਡੂੰਘਾਈ, ਜਾਂ ਬਾਇਮੈਟਲਿਕ ਬੋਰ 'ਤੇ ਮਿਸ਼ਰਤ ਪਰਤ ਦੀ ਡੂੰਘਾਈ
- ਇਕਾਗਰਤਾ ਅਤੇ ਸਿੱਧੀ
- ਸਤਹ ਖੁਰਦਰੀ (Ra)
- ਬੇਸ ਸਟੀਲ ਗ੍ਰੇਡ, ਪੁਸ਼ਟੀ ਕੀਤੀ
ਕਠੋਰਤਾ ਅਤੇ ਕੇਸ ਦੀ ਡੂੰਘਾਈ ਉਹ ਦੋ ਹਨ ਜੋ ਸਭ ਤੋਂ ਵੱਧ ਮਹੱਤਵ ਰੱਖਦੇ ਹਨ, ਅਤੇ ਦੋਵੇਂ ਅਕਸਰ ਚੁੱਪ-ਚਾਪ ਡਾਊਨਗ੍ਰੇਡ ਕੀਤੇ ਜਾਂਦੇ ਹਨ। 950–1050 HV ਅਤੇ 0.5–0.8 mm ਡੂੰਘੀ ਤੇ ਇੱਕ ਨਾਈਟ੍ਰਾਈਡ ਪਰਤ ਇੱਕ ਸਪਲਾਇਰ ਹੈ ਜਿਸਨੂੰ ਤੁਸੀਂ ਇੱਕ ਸਪਲਾਇਰ ਰੱਖ ਸਕਦੇ ਹੋ। ਆਪਣੇ ਆਪ 'ਤੇ "Nitrided" ਨਹੀ ਹੈ.
ਜੇ ਕੋਈ ਹਵਾਲਾ ਨਾਟਕੀ ਢੰਗ ਨਾਲ ਦੂਜਿਆਂ ਤੋਂ ਹੇਠਾਂ ਆਉਂਦਾ ਹੈ, ਤਾਂ ਪੁੱਛੋ ਕਿ ਸਟੀਲ ਕੀ ਹੈ ਅਤੇ ਇਲਾਜ ਕਿੰਨਾ ਡੂੰਘਾ ਚੱਲਦਾ ਹੈ। ਇਹ ਲਗਭਗ ਹਮੇਸ਼ਾ ਹੁੰਦਾ ਹੈ ਜਿੱਥੇ ਅੰਤਰ ਛੁਪਦਾ ਹੈ, ਅਤੇ ਤੁਸੀਂ ਇਸਨੂੰ ਸ਼ੁਰੂਆਤੀ ਪਹਿਨਣ ਵਿੱਚ ਵਾਪਸ ਅਦਾ ਕਰਦੇ ਹੋ।
ਸਾਡਾ ਪੂਰਾ ਸੋਰਸਿੰਗ ਵਾਕਥਰੂ ਕਸਟਮ ਪੇਚ ਬੈਰਲ ਆਰਡਰ ਗਾਈਡ ਵਿੱਚ ਬੈਠਦਾ ਹੈ।
ਇੱਕ ਬਦਲਣ ਜਾਂ ਕਸਟਮ ਇੰਜੈਕਸ਼ਨ ਪੇਚ ਬੈਰਲ ਦੀ ਲੋੜ ਹੈ? ਆਪਣੀ ਮਸ਼ੀਨ ਦਾ ਮਾਡਲ, ਡਰਾਇੰਗ, ਜਾਂ ਖਰਾਬ ਹੋਇਆ ਨਮੂਨਾ ਭੇਜੋ। ਅਸੀਂ 12 ਘੰਟਿਆਂ ਦੇ ਅੰਦਰ ਹਵਾਲਾ ਦਿੰਦੇ ਹਾਂ.
ਇੱਕ ਪੇਚ ਬੈਰਲ ਹਵਾਲਾ ਪ੍ਰਾਪਤ ਕਰੋਅਕਸਰ ਪੁੱਛੇ ਜਾਂਦੇ ਸਵਾਲ
ਸਵਾਲ: ਇੱਕ ਇੰਜੈਕਸ਼ਨ ਮੋਲਡਿੰਗ ਪੇਚ ਬੈਰਲ ਕਿੰਨਾ ਚਿਰ ਰਹਿੰਦਾ ਹੈ?
A: PE ਅਤੇ PP ਵਰਗੇ ਗੈਰ-ਖਰੋਸ਼ ਵਾਲੇ ਰੈਜ਼ਿਨਾਂ 'ਤੇ, ਸਾਡੇ ਨਾਈਟ੍ਰਾਈਡ 38CrMoAlA ਇੰਜੈਕਸ਼ਨ ਪੇਚ ਲਗਭਗ 10,000-20,000 ਘੰਟੇ ਚੱਲਦੇ ਹਨ। ਕੱਚ ਨਾਲ ਭਰੇ ਮਿਸ਼ਰਣ, ਪੀਵੀਸੀ, ਅਤੇ ਭਾਰੀ ਰੀਗ੍ਰਾਈਂਡ ਇਸ ਨੂੰ ਘਟਾਉਂਦੇ ਹਨ, ਅਤੇ ਫਿਲਰ ਸਮੱਗਰੀ ਅਤੇ ਆਉਟਪੁੱਟ 'ਤੇ ਕਿੰਨੀ ਦੂਰ ਨਿਰਭਰ ਕਰਦਾ ਹੈ। ਘੜੀ ਅਤੇ ਉਮੀਦ ਨਾ ਚਲਾਓ: ਮਾਪ. ਸਾਲ ਵਿੱਚ ਘੱਟੋ-ਘੱਟ ਇੱਕ ਵਾਰ ਐਬ੍ਰੈਸਿਵ ਡਿਊਟੀ 'ਤੇ ਬਿਲਡ ਡਰਾਇੰਗ ਦੇ ਵਿਰੁੱਧ ਫਲਾਈਟ OD ਅਤੇ ਬੋਰ ID ਦੀ ਜਾਂਚ ਕਰੋ, ਅਤੇ ਰੁਝਾਨ ਨੂੰ ਲੌਗ ਕਰੋ। ਰੁਝਾਨ, ਘੰਟਿਆਂ ਦਾ ਅੰਕੜਾ ਨਹੀਂ, ਤੁਹਾਨੂੰ ਦੱਸਦਾ ਹੈ ਕਿ ਅਗਲਾ ਸੈੱਟ ਕਦੋਂ ਆਰਡਰ ਕਰਨਾ ਹੈ।
ਸਵਾਲ: ਇੱਕ ਪੇਚ ਅਤੇ ਬੈਰਲ ਵਿਚਕਾਰ ਮਿਆਰੀ ਕਲੀਅਰੈਂਸ ਕੀ ਹੈ?
A: ਇੱਥੇ ਕੋਈ ਇੱਕਲਾ ਅੰਕੜਾ ਨਹੀਂ ਹੈ, ਕਿਉਂਕਿ ਕਲੀਅਰੈਂਸ ਸਕੇਲ ਪੇਚ ਵਿਆਸ ਦੇ ਨਾਲ ਹੈ। ਨਵੇਂ ਸੈੱਟ ਲਈ ਉਦਯੋਗਿਕ ਨਿਯਮ ਹਰ ਇੱਕ ਇੰਚ ਪੇਚ ਵਿਆਸ ਲਈ ਪ੍ਰਤੀ ਸਾਈਡ ਲਗਭਗ 0.001 ਇੰਚ ਰੇਡੀਅਲ ਕਲੀਅਰੈਂਸ ਹੈ, ਇਸਲਈ ਇੱਕ 60 mm ਪੇਚ ਪ੍ਰਤੀ ਸਾਈਡ 0.06 mm ਦੇ ਨੇੜੇ ਆਉਂਦਾ ਹੈ। ਤੁਹਾਡੀ ਬਿਲਡ ਡਰਾਇੰਗ ਅਥਾਰਟੀ ਹੈ। ਇੱਕ ਵਿਹਾਰਕ ਸੇਵਾ ਸੀਮਾ ਦੇ ਤੌਰ 'ਤੇ, ਜਦੋਂ ਮਾਪਿਆ ਗਿਆ ਕਲੀਅਰੈਂਸ ਬਿਲਡ ਮੁੱਲ ਤੋਂ ਲਗਭਗ ਦੁੱਗਣਾ ਹੋ ਗਿਆ ਹੈ, ਜਾਂ ਉਸੇ ਪੇਚ ਦੀ ਗਤੀ 'ਤੇ ਆਉਟਪੁੱਟ ਧਿਆਨ ਨਾਲ ਘਟ ਗਈ ਹੈ, ਤਾਂ ਬਦਲਣ ਦੀ ਯੋਜਨਾ ਬਣਾਓ।
ਸਵਾਲ: ਕੀ ਮੈਂ ਕਈ ਵੱਖ-ਵੱਖ ਰੈਜ਼ਿਨਾਂ ਲਈ ਇੱਕ ਪੇਚ ਦੀ ਵਰਤੋਂ ਕਰ ਸਕਦਾ ਹਾਂ?
A: ਇੱਕ ਪਰਿਵਾਰ ਦੇ ਅੰਦਰ, ਹਾਂ। ਇੱਕ ਆਮ-ਉਦੇਸ਼ ਵਾਲਾ ਪੇਚ PE, PP, PS, ਅਤੇ ABS ਨੂੰ ਸਵੀਕਾਰਯੋਗ ਤੌਰ 'ਤੇ ਹੈਂਡਲ ਕਰਦਾ ਹੈ, ਇਸ ਲਈ ਮਸ਼ੀਨ ਨਿਰਮਾਤਾ ਇਸਨੂੰ ਮਿਆਰੀ ਵਜੋਂ ਭੇਜਦੇ ਹਨ। ਪਰਿਵਾਰਾਂ ਵਿੱਚ, ਨੰ. ਸਖ਼ਤ ਪੀਵੀਸੀ 'ਤੇ ਇੱਕ GP ਪੇਚ ਸਮੱਗਰੀ ਨੂੰ ਘਟਾਉਂਦਾ ਹੈ ਅਤੇ ਸਟੀਲ ਨੂੰ ਖਰਾਬ ਕਰਦਾ ਹੈ। ਕੱਚ ਨਾਲ ਭਰੇ ਨਾਈਲੋਨ 'ਤੇ ਇੱਕ GP ਪੇਚ ਤੇਜ਼ੀ ਨਾਲ ਖਤਮ ਹੋ ਜਾਂਦਾ ਹੈ। ਅਤੇ ਇੱਕ ਸ਼ਾਟ ਵਾਲੀਅਮ ਲਈ ਇੱਕ ਪੇਚ ਦਾ ਆਕਾਰ ਇੱਕ ਅਜਿਹਾ ਕੰਮ ਨਹੀਂ ਕਰ ਸਕਦਾ ਜੋ ਸਮੱਗਰੀ ਨੂੰ ਪਕਾਏ ਬਿਨਾਂ ਬੈਰਲ ਦੇ ਇੱਕ ਛੋਟੇ ਹਿੱਸੇ ਦੀ ਵਰਤੋਂ ਕਰਦਾ ਹੈ। ਜੇਕਰ ਤੁਹਾਡੀਆਂ ਰੇਜ਼ਿਨ ਉਹਨਾਂ ਅੰਤਰਾਲਾਂ ਨੂੰ ਫੈਲਾਉਂਦੀਆਂ ਹਨ, ਤਾਂ ਤੁਹਾਨੂੰ ਇੱਕ ਤੋਂ ਵੱਧ ਪੇਚਾਂ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ, ਜਾਂ ਇੱਕ ਪੇਚ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ ਜੋ ਸਭ ਤੋਂ ਔਖੇ ਕੇਸ ਲਈ ਤਿਆਰ ਕੀਤਾ ਗਿਆ ਹੋਵੇ।
ਸਵਾਲ: ਮੈਂ ਕਿਵੇਂ ਦੱਸ ਸਕਦਾ ਹਾਂ ਕਿ ਕੀ ਮੇਰਾ ਇੰਜੈਕਸ਼ਨ ਮੋਲਡਿੰਗ ਪੇਚ ਪਹਿਨਿਆ ਹੋਇਆ ਹੈ?
A: ਮਸ਼ੀਨ ਤੁਹਾਨੂੰ ਪਹਿਲਾਂ ਦੱਸਦੀ ਹੈ, ਅਤੇ ਮਾਈਕ੍ਰੋਮੀਟਰ ਇਸਦੀ ਪੁਸ਼ਟੀ ਕਰਦਾ ਹੈ। ਉਸੇ ਪੇਚ ਦੀ ਗਤੀ 'ਤੇ ਆਉਟਪੁੱਟ ਡਿੱਗਣ, ਰਿਕਵਰੀ ਟਾਈਮ ਸਟ੍ਰੈਚਿੰਗ, ਅਸਥਿਰ ਸੈੱਟਪੁਆਇੰਟਾਂ 'ਤੇ ਪਿਘਲਣ ਵਾਲੇ ਤਾਪਮਾਨ 'ਤੇ ਚੜ੍ਹਨ, ਸਫ਼ਾਈ ਤੋਂ ਬਾਅਦ ਵਾਪਸ ਆਉਣ ਵਾਲੇ ਕਾਲੇ ਧੱਬੇ, ਅਤੇ ਸ਼ਾਟ ਆਕਾਰ ਦੇ ਵਹਿਣ ਲਈ ਦੇਖੋ। ਇਹਨਾਂ ਵਿੱਚੋਂ ਕੋਈ ਵੀ ਪੇਚ ਨੂੰ ਖਿੱਚਣ ਨੂੰ ਜਾਇਜ਼ ਠਹਿਰਾਉਂਦਾ ਹੈ. ਫਿਰ ਫਲਾਇਟ OD ਨੂੰ ਮਾਈਕ੍ਰੋਮੀਟਰ ਨਾਲ ਮਾਪੋ ਅਤੇ ਬੋਰ ਗੇਜ ਨਾਲ ਬੋਰ ਆਈਡੀ, ਮੇਲ ਖਾਂਦੀਆਂ ਸਥਿਤੀਆਂ 'ਤੇ, ਅਤੇ ਰੇਡੀਅਲ ਕਲੀਅਰੈਂਸ ਦੀ ਡਰਾਇੰਗ ਨਾਲ ਤੁਲਨਾ ਕਰੋ। ਲੱਛਣ ਸੁਝਾਅ ਦਿੰਦੇ ਹਨ; ਮਾਪ ਪੁਸ਼ਟੀ ਕਰਦਾ ਹੈ.
ਸਵਾਲ: ਇੱਕ ਬਾਈਮੈਟੈਲਿਕ ਪੇਚ ਬੈਰਲ ਕੀ ਹੈ ਅਤੇ ਮੈਨੂੰ ਇਸਦੀ ਕਦੋਂ ਲੋੜ ਹੈ?
A: ਇੱਕ ਬਾਈਮੈਟੈਲਿਕ ਬੈਰਲ ਇੱਕ ਮਿਸ਼ਰਤ-ਸਟੀਲ ਬਾਡੀ ਰੱਖਦਾ ਹੈ ਅਤੇ ਬੋਰ ਵਿੱਚ ਇੱਕ ਸਖ਼ਤ ਵਿਅਰ ਅਲਾਏ ਨੂੰ ਫਿਊਜ਼ ਕਰਦਾ ਹੈ। ਸਾਡੇ ਬੈਰਲਾਂ 'ਤੇ ਅਸੀਂ ਬੋਰ ਦੇ ਵਿਅਰ ਜ਼ੋਨ ਦੇ ਆਲੇ ਦੁਆਲੇ ਪੂਰੇ ਚੱਕਰ 'ਤੇ ਹਾਰਡ ਅਲਾਏ ਦਾ ਛਿੜਕਾਅ ਕਰਦੇ ਹਾਂ, ਜਿਸ ਨਾਲ ਅੰਦਰਲੀ ਕਠੋਰਤਾ 62 HRC ਤੱਕ ਪਹੁੰਚ ਜਾਂਦੀ ਹੈ। ਲਾਈਨ ਖਿੱਚਣੀ ਆਸਾਨ ਹੈ:ਨਾਈਟ੍ਰਾਈਡ 38CrMoAlA ਸੈੱਟ 'ਤੇ 30% ਤੱਕ ਦਾ ਗਲਾਸ ਫਾਈਬਰ ਵਧੀਆ ਚੱਲਦਾ ਹੈ. 30% ਗਲਾਸ ਤੋਂ ਉੱਪਰ, ਖਣਿਜ ਫਿਲਰ ਜਾਂ ਫਲੇਮ ਰਿਟਾਰਡੈਂਟ ਨਾਲ, ਜਾਂ ਖਰਾਬ ਰਾਲ 'ਤੇ, ਬਾਈਮੈਟਲਿਕ ਜਾਓ। ਨਾਈਟ੍ਰਾਈਡ ਕੇਸ ਇੱਕ 0.5–0.8 ਮਿਲੀਮੀਟਰ ਦੀ ਫੈਲਾਅ ਪਰਤ ਹੈ, ਅਤੇ ਭਾਰੀ ਫਿਲਰ ਹੇਠਾਂ ਸਟੀਲ ਦੇ ਮੁਕੰਮਲ ਹੋਣ ਤੋਂ ਬਹੁਤ ਪਹਿਲਾਂ ਇਸ ਵਿੱਚੋਂ ਕੱਟਦਾ ਹੈ।
ਸਵਾਲ: ਕੀ ਪੇਚ ਡਿਜ਼ਾਈਨ ਇੰਜੈਕਸ਼ਨ ਮੋਲਡਿੰਗ ਵਿੱਚ ਹਿੱਸੇ ਦੀ ਗੁਣਵੱਤਾ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰਦਾ ਹੈ?
A: ਸਿੱਧੇ ਤੌਰ 'ਤੇ, ਅਤੇ ਜ਼ਿਆਦਾਤਰ ਪ੍ਰਕਿਰਿਆ ਸੈਟਿੰਗਾਂ ਤੋਂ ਵੱਧ। ਪੇਚ ਜਿਓਮੈਟਰੀ ਇਹ ਨਿਰਧਾਰਤ ਕਰਦੀ ਹੈ ਕਿ ਸਮੱਗਰੀ ਕਿੰਨੀ ਪੂਰੀ ਤਰ੍ਹਾਂ ਪਿਘਲਦੀ ਹੈ, ਪਿਘਲਣ ਦਾ ਤਾਪਮਾਨ ਕਿੰਨਾ ਇਕਸਾਰ ਹੈ, ਰੰਗ ਅਤੇ ਫਿਲਰ ਕਿੰਨੀ ਚੰਗੀ ਤਰ੍ਹਾਂ ਫੈਲਦਾ ਹੈ, ਅਤੇ ਸ਼ਾਟ ਕਿੰਨੀ ਇਕਸਾਰ ਹੈ। ਅਨਮੇਲਟਸ, ਸਟ੍ਰੀਕਸ, ਸਪਲੇਅ, ਡਿਗਰੇਡੇਸ਼ਨ, ਅਤੇ ਸ਼ਾਟ ਵੇਰੀਏਸ਼ਨ ਸਾਰੇ ਪੇਚ ਡਿਜ਼ਾਇਨ ਜਾਂ ਪੇਚ ਦੇ ਪਹਿਨਣ ਲਈ ਘੱਟ ਤੋਂ ਘੱਟ ਜਿੰਨੀ ਵਾਰ ਕੰਟਰੋਲਰ ਨੂੰ ਵਾਪਸ ਟਰੇਸ ਕਰਦੇ ਹਨ। ਜਦੋਂ ਕੋਈ ਨੁਕਸ ਤੁਹਾਡੇ ਦੁਆਰਾ ਕੀਤੀ ਗਈ ਹਰ ਸੈਟਿੰਗ ਤਬਦੀਲੀ ਦਾ ਵਿਰੋਧ ਕਰਦਾ ਹੈ, ਤਾਂ ਜਿਓਮੈਟਰੀ ਜਾਂ ਪਹਿਨਣ ਦਾ ਕਾਰਨ ਆਮ ਤੌਰ 'ਤੇ ਹੁੰਦਾ ਹੈ।
ਸਵਾਲ: ਇੱਕ ਇੰਜੈਕਸ਼ਨ ਪੇਚ ਅਤੇ ਇੱਕ ਐਕਸਟਰਿਊਸ਼ਨ ਪੇਚ ਵਿੱਚ ਕੀ ਅੰਤਰ ਹੈ?
A: ਇੱਕ ਐਕਸਟਰਿਊਸ਼ਨ ਪੇਚ ਲਗਾਤਾਰ ਘੁੰਮਦਾ ਹੈ ਅਤੇ ਪੰਪ ਬਿਨਾਂ ਰੁਕੇ ਅੱਗੇ ਪਿਘਲ ਜਾਂਦਾ ਹੈ। ਇੱਕ ਟੀਕਾ ਲਗਾਉਣ ਵਾਲਾ ਪੇਚ ਦੋ ਕੰਮ ਕਰਦਾ ਹੈ: ਇਹ ਇੱਕ ਸ਼ਾਟ ਨੂੰ ਪਲਾਸਟਿਕ ਬਣਾਉਣ ਲਈ ਘੁੰਮਦਾ ਹੈ, ਫਿਰ ਘੁੰਮਣਾ ਬੰਦ ਕਰ ਦਿੰਦਾ ਹੈ ਅਤੇ ਇਸਨੂੰ ਇੰਜੈਕਟ ਕਰਨ ਲਈ ਪਲੰਜਰ ਵਾਂਗ ਅੱਗੇ ਵਧਦਾ ਹੈ। ਇਹ ਪਰਸਪਰ ਪ੍ਰਭਾਵੀ ਕਿਰਿਆ ਇਹ ਹੈ ਕਿ ਇੰਜੈਕਸ਼ਨ ਪੇਚ ਸਿਰੇ 'ਤੇ ਇੱਕ ਚੈਕ ਰਿੰਗ ਕਿਉਂ ਰੱਖਦੇ ਹਨ, ਅਤੇ ਉਹ ਛੋਟੇ L/D ਅਨੁਪਾਤ ਕਿਉਂ ਚਲਾਉਂਦੇ ਹਨ, ਖਾਸ ਤੌਰ 'ਤੇ 18:1 ਤੋਂ 25:1, ਐਕਸਟਰਿਊਸ਼ਨ ਪੇਚਾਂ ਨਾਲੋਂ। ਸਮੱਗਰੀ ਸ਼ਾਟਾਂ ਦੇ ਵਿਚਕਾਰ ਇੱਕ ਟੀਕੇ ਦੇ ਬੈਰਲ ਵਿੱਚ ਵੀ ਬੈਠਦੀ ਹੈ, ਜੋ ਨਿਵਾਸ ਸਮਾਂ ਅਤੇ ਸ਼ਾਟ ਦੇ ਆਕਾਰ ਨੂੰ ਮਹੱਤਵਪੂਰਣ ਬਣਾਉਂਦਾ ਹੈ।
ਸਵਾਲ: ਕੀ ਇੱਕ ਪੇਚ ਬੈਰਲ ਨਿਰਮਾਤਾ ਮੇਰੇ ਪੇਚ ਨੂੰ ਬਿਨਾਂ ਡਰਾਇੰਗ ਦੇ ਕਾਪੀ ਕਰ ਸਕਦਾ ਹੈ?
ਉ: ਹਾਂ। ਖਰਾਬ ਹੋਏ ਹਿੱਸੇ ਨੂੰ ਭੇਜੋ ਅਤੇ ਜਿਓਮੈਟਰੀ ਨੂੰ ਮਾਪਿਆ ਅਤੇ ਪੁਨਰਗਠਿਤ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ: ਵਿਆਸ, ਆਕਾਰ ਅਨੁਪਾਤ, ਚੈਨਲ ਦੀ ਡੂੰਘਾਈ, ਅਤੇ ਡਰਾਈਵ ਦੇ ਸਿਰੇ 'ਤੇ ਫਿੱਟ ਮਾਪ। ਅਸੀਂ ਟੀਕੇ ਦੇ ਪੇਚਾਂ ਨੂੰ ±0.001 mm ਤੱਕ ਰੱਖਦੇ ਹਾਂ। ਦੱਸਣ ਯੋਗ ਇੱਕ ਸਾਵਧਾਨੀ: ਇੱਕ ਖਰਾਬ ਪੇਚ ਫੈਕਟਰੀ ਤੋਂ ਬਾਹਰ ਨਿਕਲਣ ਤੋਂ ਛੋਟਾ ਮਾਪਦਾ ਹੈ, ਇਸਲਈ ਬਦਲਣ ਨੂੰ ਖਰਾਬ ਮਾਪਾਂ ਦੀ ਬਜਾਏ ਅਸਲੀ ਡਿਜ਼ਾਈਨ ਦੇ ਇਰਾਦੇ ਨਾਲ ਬਣਾਇਆ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ। ਹਿੱਸੇ ਦੇ ਨਾਲ ਵਿਅਰ ਪੈਟਰਨ ਭੇਜੋ, ਅਤੇ ਨਵਾਂ ਪੇਚ ਇਸ ਨੂੰ ਵਿਰਾਸਤ ਵਿੱਚ ਪ੍ਰਾਪਤ ਕਰਨ ਦੀ ਬਜਾਏ ਅਸਫਲਤਾ ਦੇ ਵਿਰੁੱਧ ਨਿਰਧਾਰਤ ਕੀਤਾ ਜਾਂਦਾ ਹੈ।
ਸਿੱਟਾ
ਤਿੰਨ ਵਿਚਾਰ ਪੂਰੇ ਗਾਈਡ ਨੂੰ ਲੈ ਕੇ ਜਾਂਦੇ ਹਨ।
ਚੋਣ ਰਾਲ ਦੀ ਪਾਲਣਾ ਕਰਦੀ ਹੈ.ਜਿਓਮੈਟਰੀ (L/D, ਕੰਪਰੈਸ਼ਨ ਅਨੁਪਾਤ, ਪੇਚ ਦੀ ਕਿਸਮ) ਤੁਹਾਡੇ ਪੌਲੀਮਰ ਦੇ ਪਿਘਲਣ ਦੇ ਤਰੀਕੇ ਨਾਲ ਮੇਲ ਖਾਂਦੀ ਹੈ। ਸਤਹ ਦਾ ਇਲਾਜ ਮੇਲ ਖਾਂਦਾ ਹੈ ਕਿ ਤੁਹਾਡੀ ਫੀਡ ਕਿੰਨੀ ਗੰਦਾ ਹੈ। ਸਾਫ਼ ਰੈਜ਼ਿਨ ਨਾਈਟ੍ਰਾਈਡ 38CrMoAlA 'ਤੇ ਖੁਸ਼ੀ ਨਾਲ ਚੱਲਦੇ ਹਨ। ਘਬਰਾਹਟ ਅਤੇ ਖਰਾਬ ਫੀਡਾਂ ਨੂੰ ਬਾਈਮੈਟੈਲਿਕ ਬੋਰ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ, ਅਤੇ ਨਵੇਂ ਸੈੱਟ ਦੇ ਛੇਤੀ ਮਰਨ ਦਾ ਸਭ ਤੋਂ ਆਮ ਤਰੀਕਾ ਹੈ ਸਾਫ਼ ਕੇਸ ਨਿਰਧਾਰਤ ਕਰਨਾ।
ਰੱਖ-ਰਖਾਵ ਸਾਲ ਖਰੀਦਦਾ ਹੈ, ਅਤੇ ਡੇਟਾ ਯੋਜਨਾਬੰਦੀ ਖਰੀਦਦਾ ਹੈ।ਹਰ ਸਟਾਪ ਤੋਂ ਪਹਿਲਾਂ ਸਾਫ਼ ਕਰੋ, ਸਟੀਲ ਦੀ ਬਜਾਏ ਪਿੱਤਲ ਨਾਲ ਸਾਫ਼ ਕਰੋ, ਅਤੇ ਹਰ ਵਾਰ ਪੇਚ ਦੇ ਬਾਹਰ ਹੋਣ 'ਤੇ ਕਲੀਅਰੈਂਸ ਨੂੰ ਮਾਪੋ। ਇੱਕ ਵੀਅਰ ਲੌਗ ਬਦਲਦਾ ਹੈ "ਕੀ ਇਹ ਪਹਿਨਿਆ ਹੋਇਆ ਹੈ?" "ਇਹ ਲਾਈਨ ਕਦੋਂ ਪਾਰ ਕਰੇਗੀ?" ਵਿੱਚ, ਜੋ ਕਿ ਇੱਕ ਯੋਜਨਾਬੱਧ ਤਬਦੀਲੀ ਅਤੇ ਬੰਦ ਵਿੱਚ ਅੰਤਰ ਹੈ।
ਪ੍ਰਕਿਰਿਆ ਨੂੰ ਟਿਊਨ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਮਸ਼ੀਨ ਦੀ ਜਾਂਚ ਕਰੋ।ਜਦੋਂ ਆਉਟਪੁੱਟ ਘਟਦੀ ਹੈ, ਚੱਕਰ ਖਿੱਚਦੇ ਹਨ, ਗੱਦੀ ਭਟਕਦੀ ਹੈ, ਜਾਂ ਸਫਾਈ ਕਰਨ ਤੋਂ ਬਾਅਦ ਚਟਾਕ ਵਾਪਸ ਆਉਂਦੇ ਹਨ, ਪਲਾਸਟਿਕਾਈਜ਼ਿੰਗ ਯੂਨਿਟ ਗੱਲ ਕਰ ਰਹੀ ਹੈ। ਸੈਟਿੰਗਾਂ ਗੁੰਮ ਹੋਈ ਕਲੀਅਰੈਂਸ ਨੂੰ ਬਹਾਲ ਨਹੀਂ ਕਰ ਸਕਦੀਆਂ ਜਾਂ ਖਰਾਬ ਹੋਈ ਚੈੱਕ ਰਿੰਗ ਨੂੰ ਰੀਸੀਲ ਨਹੀਂ ਕਰ ਸਕਦੀਆਂ। ਪੇਚ ਨੂੰ ਖਿੱਚੋ ਅਤੇ ਇਸ ਨੂੰ ਮਾਪੋ.
ਨਨਹਈਆ ਨੇ ਵੀਹ ਸਾਲਾਂ ਤੋਂ ਪੇਚ ਅਤੇ ਬੈਰਲ ਬਣਾਏ ਹਨ ਅਤੇ ਦੁਨੀਆ ਭਰ ਵਿੱਚ 500+ ਗਾਹਕਾਂ ਦੀ ਸੇਵਾ ਕਰਦੇ ਹਨ। ਸਾਡੇ ਇੰਜੈਕਸ਼ਨ ਪੇਚਾਂ ਨੂੰ 38CrMoAlA ਤੋਂ ਮਸ਼ੀਨ ਕੀਤਾ ਜਾਂਦਾ ਹੈ, ਬੁਝਾਇਆ ਜਾਂਦਾ ਹੈ ਅਤੇ ਟੈਂਪਰਡ ਕੀਤਾ ਜਾਂਦਾ ਹੈ, ਫਿਰ 500–560 °C ਤੇ 0.5–0.8 mm ਕੇਸ 950–1050 HV ਤੇ ਗੈਸ ਨਾਈਟ੍ਰਾਈਡ ਕੀਤਾ ਜਾਂਦਾ ਹੈ, ±0.001 mm ਦੀ ਸਹਿਣਸ਼ੀਲਤਾ ਵਿੱਚ ਰੱਖਿਆ ਜਾਂਦਾ ਹੈ, ਅਤੇ 0-0, 0, 0-0 ਘੰਟੇ ਲਈ ਰੇਟ ਕੀਤਾ ਜਾਂਦਾ ਹੈ। ਗੈਰ-ਖੋਰੀ ਰਾਜ਼. ਜਿੱਥੇ ਫੀਡ ਸਖ਼ਤ ਹੁੰਦੀ ਹੈ, ਅਸੀਂ ਬੋਰ ਦੇ ਵਿਅਰ ਜ਼ੋਨ ਦੇ ਆਲੇ ਦੁਆਲੇ ਪੂਰੇ ਚੱਕਰ 'ਤੇ ਹਾਰਡ ਐਲੋਏ ਦਾ ਛਿੜਕਾਅ ਕਰਦੇ ਹਾਂ ਅਤੇ ਅੰਦਰਲੀ ਕਠੋਰਤਾ ਨੂੰ 62 HRC ਤੱਕ ਲੈ ਜਾਂਦੇ ਹਾਂ।
ਤੁਹਾਡੇ ਆਰਡਰ ਦੇਣ ਤੋਂ ਪਹਿਲਾਂ, ਸਾਡੇ ਇੰਜੀਨੀਅਰ ਤੁਹਾਡੇ ਨਾਲ ਪੈਰਾਮੀਟਰਾਂ ਰਾਹੀਂ ਕੰਮ ਕਰਦੇ ਹਨ: ਵਿਆਸ, ਆਕਾਰ ਅਨੁਪਾਤ, ਪੇਚ ਚੈਨਲ ਦੀ ਡੂੰਘਾਈ, ਅਤੇ 38CrMoAlA ਅਤੇ ਡੁਪਲੈਕਸ ਅਲਾਏ ਵਿਚਕਾਰ ਸਮੱਗਰੀ ਦੀ ਚੋਣ। ਉਹ ਸਲਾਹ-ਮਸ਼ਵਰਾ ਮੁਫ਼ਤ ਹੈ, ਅਤੇ ਇਸ ਤੋਂ ਬਾਅਦ ਦਿੱਤੇ ਗਏ ਹਵਾਲੇ ਵਿੱਚ ਉਤਪਾਦ, ਸ਼ਿਪਿੰਗ, ਅਤੇ ਸੰਭਾਵਿਤ ਰੱਖ-ਰਖਾਅ ਦੀ ਲਾਗਤ ਸ਼ਾਮਲ ਹੈ, ਇਸਲਈ ਬਾਅਦ ਵਿੱਚ ਕੁਝ ਵੀ ਦਿਖਾਈ ਨਹੀਂ ਦਿੰਦਾ ਜੋ ਪੰਨੇ 'ਤੇ ਨਹੀਂ ਸੀ।
ਡਿਲੀਵਰੀ ਤੋਂ ਬਾਅਦ, ਸਾਡੇ ਤਕਨੀਸ਼ੀਅਨ ਸਥਾਪਨਾ ਅਤੇ ਕਮਿਸ਼ਨਿੰਗ ਦਾ ਸਮਰਥਨ ਕਰਦੇ ਹਨ, ਵਾਰੰਟੀ ਇਕਰਾਰਨਾਮੇ ਤੱਕ ਚਲਦੀ ਹੈ (ਆਮ ਤੌਰ 'ਤੇ ਇੱਕ ਤੋਂ ਦੋ ਸਾਲ), ਅਤੇ ਕਿਸੇ ਵੀ ਵਿਕਰੀ ਤੋਂ ਬਾਅਦ ਦੇ ਮੁੱਦੇ ਨੂੰ 24 ਘੰਟਿਆਂ ਦੇ ਅੰਦਰ ਜਵਾਬ ਮਿਲਦਾ ਹੈ ਅਤੇ 48 ਦੇ ਅੰਦਰ ਇੱਕ ਹੱਲ ਹੁੰਦਾ ਹੈ।
ਸਾਨੂੰ ਆਪਣਾ ਮਸ਼ੀਨ ਮਾਡਲ, ਰਾਲ, ਅਤੇ ਸਮੱਸਿਆ ਭੇਜੋ ਜਿਸ ਨੂੰ ਤੁਸੀਂ ਹੱਲ ਕਰਨ ਦੀ ਕੋਸ਼ਿਸ਼ ਕਰ ਰਹੇ ਹੋ। ਤੁਹਾਡੇ ਕੋਲ ਬਾਰਾਂ ਘੰਟਿਆਂ ਦੇ ਅੰਦਰ ਇੱਕ ਨਿਰਧਾਰਨ ਅਤੇ ਇੱਕ ਹਵਾਲਾ ਹੋਵੇਗਾ।
ਸਾਨੂੰ ਦੱਸੋ ਕਿ ਤੁਹਾਡੀ ਮਸ਼ੀਨ, ਤੁਹਾਡੀ ਰਾਲ, ਅਤੇ ਪਿਛਲੀ ਵਾਰ ਕੀ ਗਲਤ ਹੋਇਆ ਸੀ। ਅਸੀਂ ਉਸ ਸੈੱਟ ਨੂੰ ਨਿਸ਼ਚਿਤ ਕਰਾਂਗੇ ਜੋ ਇਸਨੂੰ ਠੀਕ ਕਰਦਾ ਹੈ, ਨਾ ਕਿ ਉਹ ਜੋ ਇਸਨੂੰ ਦੁਹਰਾਉਂਦਾ ਹੈ।
ਹਵਾਲੇ ਲਈ ਨਨਹਈਆ ਨਾਲ ਸੰਪਰਕ ਕਰੋ