ਇੱਕ ਹੌਲੀ ਰਿਕਵਰੀ ਟਾਈਮਰ ਇੱਕ ਫੀਡਿੰਗ ਸਮੱਸਿਆ, ਇੱਕ ਬਦਲੀ ਹੋਈ ਪ੍ਰਕਿਰਿਆ ਜਾਂ ਖਰਾਬ ਹਾਰਡਵੇਅਰ ਵੱਲ ਇਸ਼ਾਰਾ ਕਰ ਸਕਦਾ ਹੈ। ਲਾਭਦਾਇਕ ਨਿਦਾਨ ਤੁਹਾਨੂੰ ਦੱਸਦਾ ਹੈ ਕਿ ਕਿਹੜਾ, ਅਤੇ ਕੀ ਇਹ ਅਸਲ ਵਿੱਚ ਤੁਹਾਡੇ ਸਾਈਕਲ ਦੇ ਸਮੇਂ ਨੂੰ ਖਰਚ ਰਿਹਾ ਹੈ।
ਜੇਕਰ ਇੰਜੈਕਸ਼ਨ ਮੋਲਡਿੰਗ ਪੇਚ ਰਿਕਵਰੀ ਵਿੱਚ ਬਹੁਤ ਸਮਾਂ ਲੱਗਦਾ ਹੈ, ਤਾਂ ਪਹਿਲਾਂ ਪੁਸ਼ਟੀ ਕਰੋ ਕਿ ਇਹ ਚੱਕਰ ਵਿੱਚ ਦੇਰੀ ਕਰਦਾ ਹੈ। ਫਿਰ ਇੱਕ ਸਥਿਰ ਸੰਦਰਭ ਰਨ ਦੇ ਵਿਰੁੱਧ ਫੀਡ ਨਿਰੰਤਰਤਾ, ਅਸਲ ਪੇਚ ਦੀ ਗਤੀ, ਬੈਕ ਪ੍ਰੈਸ਼ਰ ਅਤੇ ਤਾਪਮਾਨ ਦੀ ਜਾਂਚ ਕਰੋ। ਜਿਓਮੈਟਰੀ ਦੀ ਜਾਂਚ ਕਰੋ ਅਤੇ ਪਹਿਨੋ ਜਦੋਂ ਉਹ ਜਾਂਚਾਂ ਨੁਕਸਾਨ ਦੀ ਵਿਆਖਿਆ ਨਹੀਂ ਕਰਦੀਆਂ। ਸੀਮਿਤ ਫੰਕਸ਼ਨ ਦੀ ਪਛਾਣ ਕਰਨ ਤੋਂ ਬਾਅਦ ਹੀ ਭਾਗਾਂ ਨੂੰ ਬਦਲੋ।

ਪਹਿਲਾਂ, ਇਹ ਸਥਾਪਿਤ ਕਰੋ ਕਿ ਕੀ ਰਿਕਵਰੀ ਚੱਕਰ ਦੇ ਨਾਜ਼ੁਕ ਮਾਰਗ 'ਤੇ ਹੈ
ਪੇਚ ਰਿਕਵਰੀ ਪਲਾਸਟਿਕਾਈਜ਼ਿੰਗ ਅਤੇ ਮੀਟਰਿੰਗ ਪੜਾਅ ਹੈ: ਪੇਚ ਘੁੰਮਦਾ ਹੈ, ਅਗਲਾ ਸ਼ਾਟ ਤਿਆਰ ਕਰਦਾ ਹੈ ਅਤੇ ਪਿਘਲਣ ਦੇ ਨਾਲ ਹੀ ਪਿੱਛੇ ਮੁੜਦਾ ਹੈ। ਇਹ ਇੰਜੈਕਸ਼ਨ ਤੋਂ ਵੱਖਰਾ ਹੁੰਦਾ ਹੈ, ਜਦੋਂ ਪੇਚ ਉਸ ਸ਼ਾਟ ਨੂੰ ਦੇਣ ਲਈ ਅੱਗੇ ਵਧਦਾ ਹੈ। ਆਪਣੇ ਕੰਟਰੋਲਰ ਦੀ ਟਾਈਮਰ ਪਰਿਭਾਸ਼ਾ ਦੀ ਜਾਂਚ ਕਰੋ, ਖਾਸ ਤੌਰ 'ਤੇ ਕੀ ਇਸ ਵਿੱਚ ਦੇਰੀ ਜਾਂ ਡੀਕੰਪ੍ਰੇਸ਼ਨ ਸ਼ਾਮਲ ਹੈ।
ਰਿਕਵਰੀ ਅਕਸਰ ਕੂਲਿੰਗ ਕ੍ਰਮ ਦੇ ਹਿੱਸੇ ਨੂੰ ਓਵਰਲੈਪ ਕਰਦੀ ਹੈ। ਇਸ ਲਈ ਕੁੱਲ ਚੱਕਰ ਦੇ ਸਮੇਂ 'ਤੇ ਇਸਦਾ ਪ੍ਰਭਾਵ ਇਸ ਗੱਲ 'ਤੇ ਨਿਰਭਰ ਕਰਦਾ ਹੈ ਕਿ ਰਿਕਵਰੀ ਕਦੋਂ ਸ਼ੁਰੂ ਹੁੰਦੀ ਹੈ ਅਤੇ ਕਿਹੜੀ ਮਸ਼ੀਨ ਦੀ ਕਾਰਵਾਈ ਨੂੰ ਇਸ ਦੇ ਖਤਮ ਹੋਣ ਦੀ ਉਡੀਕ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ। ਇਹ ਮੰਨਣ ਦੀ ਬਜਾਏ ਕਿ ਰਿਕਵਰੀ ਤੋਂ ਹਟਾਇਆ ਗਿਆ ਹਰ ਸਕਿੰਟ ਚੱਕਰ ਤੋਂ ਇੱਕ ਸਕਿੰਟ ਨੂੰ ਹਟਾਉਂਦਾ ਹੈ, ਇਸ ਦੀ ਬਜਾਏ ਕ੍ਰਮ ਟਰੇਸ ਨੂੰ ਪੜ੍ਹੋ।
| ਰਿਕਵਰੀ ਦੀ ਮਿਆਦ | ਖਿੜਕੀ ਤੋਂ ਪਰੇ ਉਡੀਕ ਕਰੋ | ਤਬਦੀਲੀ ਦਾ ਕੀ ਮਤਲਬ ਹੈ |
|---|---|---|
| 12 ਸਕਿੰਟ | 2 ਸਕਿੰਟ | ਰਿਕਵਰੀ ਅਗਲੀ ਕਾਰਵਾਈ ਵਿੱਚ ਦੇਰੀ ਕਰ ਰਹੀ ਹੈ। |
| 9 ਸਕਿੰਟ | 0 ਸਕਿੰਟ | 3-ਸਕਿੰਟ ਦਾ ਰਿਕਵਰੀ ਸੁਧਾਰ 2 ਸਕਿੰਟਾਂ ਦੀ ਉਡੀਕ ਨੂੰ ਹਟਾ ਦਿੰਦਾ ਹੈ। |
| 7 ਸਕਿੰਟ | 0 ਸਕਿੰਟ | ਹੋਰ 2 ਸਕਿੰਟ ਦੀ ਰਿਕਵਰੀ ਇਸ ਉਦਾਹਰਣ ਵਿੱਚ ਕੋਈ ਹੋਰ ਚੱਕਰ ਵਿੱਚ ਕਮੀ ਨਹੀਂ ਲਿਆਉਂਦੀ ਹੈ। |
ਸਾਡਾ ਪਹਿਲਾ ਸਵਾਲ ਇਹ ਹੈ ਕਿ ਕੀ ਮਸ਼ੀਨ ਪਿਘਲਣ ਦੀ ਉਡੀਕ ਕਰ ਰਹੀ ਹੈ ਜਾਂ ਸਿਰਫ਼ ਉਸ ਨੰਬਰ ਦੀ ਰਿਪੋਰਟ ਕਰ ਰਹੀ ਹੈ ਜਿਸ ਨੂੰ ਤੁਸੀਂ ਘਟਾਉਣਾ ਚਾਹੁੰਦੇ ਹੋ। ਜੇਕਰ ਰਿਕਵਰੀ ਪਹਿਲਾਂ ਹੀ ਉਪਲਬਧ ਵਿੰਡੋ ਦੇ ਅੰਦਰ ਆਰਾਮ ਨਾਲ ਫਿੱਟ ਹੋ ਜਾਂਦੀ ਹੈ, ਤਾਂ ਅਸੀਂ ਉੱਚ-ਆਉਟਪੁੱਟ ਪੇਚ ਦੀ ਸਿਫ਼ਾਰਸ਼ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਇਕਸਾਰਤਾ ਅਤੇ ਪਿਘਲਣ ਦੀ ਗੁਣਵੱਤਾ 'ਤੇ ਧਿਆਨ ਕੇਂਦਰਤ ਕਰਾਂਗੇ।
ਅਸੈਂਬਲੀ ਦੀ ਵਿਆਪਕ ਵਿਆਖਿਆ ਲਈ, ਸਾਡਾ ਵੇਖੋਇੰਜੈਕਸ਼ਨ ਮੋਲਡਿੰਗ ਪੇਚ ਬੈਰਲ ਗਾਈਡ. ਇੱਥੇ, ਉਦੇਸ਼ ਛੋਟਾ ਹੈ: ਇਹ ਸਥਾਪਿਤ ਕਰੋ ਕਿ ਰਿਕਵਰੀ ਕਿਉਂ ਬਦਲ ਗਈ ਹੈ ਅਤੇ ਸਬੂਤ ਕਿਸ ਕਾਰਵਾਈ ਦਾ ਸਮਰਥਨ ਕਰਦੇ ਹਨ।
ਇੱਕ ਅਚਾਨਕ ਤਬਦੀਲੀ ਅਤੇ ਇੱਕ ਹੌਲੀ-ਹੌਲੀ ਗਿਰਾਵਟ ਨੂੰ ਵੱਖ-ਵੱਖ ਸ਼ੁਰੂਆਤੀ ਬਿੰਦੂਆਂ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ
ਮਸ਼ੀਨ ਨੂੰ ਐਡਜਸਟ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਇੱਕ ਹਵਾਲਾ ਸੁਰੱਖਿਅਤ ਕਰੋ। ਉਸੇ ਰੈਜ਼ਿਨ ਗ੍ਰੇਡ, ਰੀਗ੍ਰਾਈਂਡ ਅਨੁਪਾਤ, ਸ਼ਾਟ ਸੈਟਿੰਗ, ਉੱਲੀ ਅਤੇ ਤਾਪਮਾਨ ਸਥਿਤੀ ਦੀ ਤੁਲਨਾ ਕਰੋ। ਵਿਅਕਤੀਗਤ ਚੱਕਰ ਦੇ ਨਾਲ ਨਾਲ ਔਸਤ ਰਿਕਾਰਡ ਕਰੋ; ਕਦੇ-ਕਦਾਈਂ ਬਹੁਤ ਹੌਲੀ ਰਿਕਵਰੀ ਉਤਪਾਦਨ ਵਿੱਚ ਵਿਘਨ ਪਾ ਸਕਦੀ ਹੈ ਭਾਵੇਂ ਔਸਤ ਸਵੀਕਾਰਯੋਗ ਦਿਖਾਈ ਦੇਵੇ।
| ਦੇਖਿਆ ਪੈਟਰਨ | ਪਹਿਲਾਂ ਜਾਂਚ ਕਰੋ | ਰਿਕਾਰਡਿੰਗ ਦੇ ਯੋਗ ਸਬੂਤ |
|---|---|---|
| ਸਮੱਗਰੀ ਜਾਂ ਵਿਅੰਜਨ ਬਦਲਣ ਤੋਂ ਬਾਅਦ ਅਚਾਨਕ ਵਾਧਾ | ਫੀਡ ਫਾਰਮ, ਰੀਗ੍ਰਾਈਂਡ, ਸੁਕਾਉਣ ਦੀ ਸਥਿਤੀ ਅਤੇ ਟ੍ਰਾਂਸਫਰ ਕੀਤੀਆਂ ਸੈਟਿੰਗਾਂ | ਮਟੀਰੀਅਲ ਲਾਟ, ਮਿਸ਼ਰਣ ਅਨੁਪਾਤ, ਕਣਾਂ ਦੀ ਸਥਿਤੀ ਅਤੇ ਪ੍ਰਕਿਰਿਆ ਦੇ ਰਿਕਾਰਡ ਤੋਂ ਪਹਿਲਾਂ/ਬਾਅਦ |
| ਉਹਨਾਂ ਵਿਚਕਾਰ ਆਮ ਚੱਕਰਾਂ ਦੇ ਨਾਲ ਰੁਕ-ਰੁਕ ਕੇ ਹੌਲੀ ਚੱਕਰ | ਫੀਡ ਰੁਕਾਵਟ, ਬ੍ਰਿਜਿੰਗ ਅਤੇ ਅਸਲ-ਗਤੀ ਪਰਿਵਰਤਨ | ਰਿਕਵਰੀ ਟਰੇਸ, ਲੋਡਰ ਗਤੀਵਿਧੀ ਅਤੇ ਉਸੇ ਚੱਕਰ ਲਈ ਅਸਲ RPM |
| ਸਥਿਰ ਡਿਊਟੀ ਦੇ ਤਹਿਤ ਰਿਕਵਰੀ ਹੌਲੀ-ਹੌਲੀ ਖਰਾਬ ਹੋ ਜਾਂਦੀ ਹੈ | ਓਪਰੇਟਿੰਗ ਹਾਲਤਾਂ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ, ਫਿਰ ਪਹਿਨਣ ਦੀ ਜਾਂਚ ਕਰੋ | ਇਤਿਹਾਸਕ ਰਿਕਵਰੀ ਡੇਟਾ ਅਤੇ ਮਾਪਿਆ ਪੇਚ/ਬੈਰਲ ਮਾਪ |
| ਕਮਾਂਡ ਦੇ ਹੇਠਾਂ ਉੱਚ ਲੋਡ ਅਤੇ ਅਸਲ RPM | ਮਸ਼ੀਨ ਡਰਾਈਵ, ਟਾਰਕ ਸੀਮਾ ਅਤੇ ਥਰਮਲ ਸਥਿਤੀ | ਅਸਲ ਬਨਾਮ ਕਮਾਂਡਡ RPM, ਲੋਡ ਰੁਝਾਨ ਅਤੇ ਮਸ਼ੀਨ ਅਲਾਰਮ |
| ਕੰਪੋਨੈਂਟ ਬਦਲਣ ਤੋਂ ਤੁਰੰਤ ਬਾਅਦ ਸਮੱਸਿਆ ਸ਼ੁਰੂ ਹੋ ਜਾਂਦੀ ਹੈ | ਸਥਾਪਿਤ ਭਾਗ ਪਛਾਣ, ਮਾਪ, ਜਿਓਮੈਟਰੀ ਅਤੇ ਅਸੈਂਬਲੀ | ਡਰਾਇੰਗ ਸੰਸ਼ੋਧਨ, ਫਿੱਟ ਕੀਤੇ ਹਿੱਸੇ ਅਤੇ ਕਮਿਸ਼ਨਿੰਗ ਸੈਟਿੰਗਾਂ ਨੂੰ ਮਨਜ਼ੂਰੀ ਦਿੱਤੀ ਗਈ |
ਇਹ ਪੈਟਰਨ ਜਾਂਚ ਦੇ ਆਦੇਸ਼ ਦਾ ਫੈਸਲਾ ਕਰਦੇ ਹਨ; ਕੋਈ ਵੀ ਆਪਣੇ ਆਪ ਵਿੱਚ ਸਬੂਤ ਨਹੀਂ ਹੈ। ਸ਼ੋਰ, ਸਕੋਰਿੰਗ ਜਾਂ ਅਸਧਾਰਨ ਲੋਡ ਦੇ ਨਾਲ ਇੱਕ ਅਚਾਨਕ ਨੁਕਸ ਲਈ ਤੁਰੰਤ ਮਸ਼ੀਨ-ਸੇਵਾ ਧਿਆਨ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ, ਭਾਵੇਂ ਸਮਾਂ ਸ਼ੁਰੂ ਵਿੱਚ ਇੱਕ ਪ੍ਰਕਿਰਿਆ ਸਮੱਸਿਆ ਵਰਗਾ ਹੋਵੇ।
ਪੁਸ਼ਟੀ ਕਰੋ ਕਿ ਗੋਲੀਆਂ ਲਗਾਤਾਰ ਪੇਚ ਤੱਕ ਪਹੁੰਚਦੀਆਂ ਹਨ
ਇੱਕ ਪੂਰਾ ਹੌਪਰ ਇਹ ਸਥਾਪਿਤ ਨਹੀਂ ਕਰਦਾ ਹੈ ਕਿ ਪੇਚ ਨੂੰ ਖੁਆਇਆ ਜਾ ਰਿਹਾ ਹੈ। ਲੋਡਰ, ਸ਼ੱਟਆਫ ਸਲਾਈਡ, ਮਟੀਰੀਅਲ ਪਾਥ ਅਤੇ ਫੀਡ-ਥਰੋਟ ਕੂਲਿੰਗ ਦੀ ਜਾਂਚ ਕਰੋ। ਕੰਪਰੈਸ਼ਨ ਸੈਕਸ਼ਨ ਨੂੰ ਬਦਲਣ ਜਾਂ ਇੱਕ ਨਵਾਂ ਪੇਚ ਆਰਡਰ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਇੱਕ ਰੁਕਾਵਟ ਦੀ ਭਾਲ ਕਰੋ ਜੋ ਹੌਲੀ ਚੱਕਰਾਂ ਨਾਲ ਮੇਲ ਖਾਂਦਾ ਹੈ।
ਅਸਹਿ ਕੈਸੇ ਦੀਫੀਡ-ਥਰੋਟ ਬ੍ਰਿਜਿੰਗ 'ਤੇ ਅਸਕਲੀਨ ਮਾਰਗਦਰਸ਼ਨਦੱਸਦਾ ਹੈ ਕਿ ਕਿਵੇਂ ਪਿਛਲੇ ਬੈਰਲ ਜ਼ੋਨ ਦੇ ਨੇੜੇ ਗਰਮੀ ਸਮੇਂ ਤੋਂ ਪਹਿਲਾਂ ਗੋਲੀਆਂ ਨੂੰ ਨਰਮ ਕਰ ਸਕਦੀ ਹੈ। ਪੈਲਟਸ ਗੁੰਝਲਦਾਰ ਹੋ ਸਕਦੇ ਹਨ ਅਤੇ ਰਸਤੇ ਵਿੱਚ ਰੁਕਾਵਟ ਪਾ ਸਕਦੇ ਹਨ, ਜਿਸ ਨਾਲ ਪੇਚ ਸਮੱਗਰੀ ਦੀ ਕਮੀ ਰਹਿ ਜਾਂਦੀ ਹੈ ਭਾਵੇਂ ਰਾਲ ਇਸਦੇ ਉੱਪਰ ਰਹਿੰਦੀ ਹੈ।
ਜਾਂਚ ਕਰੋ ਕਿ ਫੀਡ ਵਿੱਚ ਕੀ ਬਦਲਿਆ ਹੈ। ਇੱਕ ਵੱਖਰਾ ਰੀਗ੍ਰਾਈਂਡ ਅਨੁਪਾਤ, ਵਧੇਰੇ ਜੁਰਮਾਨੇ ਜਾਂ ਅਨਿਯਮਿਤ ਕਣ ਧਿਆਨ ਦੇ ਹੱਕਦਾਰ ਹਨ। ਸੇਲੇਨੀਜ਼ ਖਾਸ ਤੌਰ 'ਤੇ ਇਸ ਵਿੱਚ ਫੀਡਿੰਗ ਅਤੇ ਰਿਕਵਰੀ ਮੁੱਦਿਆਂ ਨਾਲ ਰੀਗ੍ਰਿੰਡ ਕਣਾਂ ਦੀ ਗੁਣਵੱਤਾ ਨੂੰ ਜੋੜਦਾ ਹੈVectra® LCP ਪ੍ਰੋਸੈਸਿੰਗ ਗਾਈਡ. ਇਸ ਦੀਆਂ ਸਿਫ਼ਾਰਿਸ਼ਾਂ ਸਮੱਗਰੀ-ਵਿਸ਼ੇਸ਼ ਹਨ, ਪਰ ਉਹ ਸਿਰਫ਼ ਰਾਲ ਦੇ ਨਾਮ ਦੀ ਬਜਾਏ ਕਣਾਂ ਦੀ ਸਥਿਤੀ ਨੂੰ ਰਿਕਾਰਡ ਕਰਨ ਲਈ ਇੱਕ ਠੋਸ ਕਾਰਨ ਪ੍ਰਦਾਨ ਕਰਦੀਆਂ ਹਨ।
ਜੇਕਰ ਰੀਗ੍ਰਾਈਂਡ ਤਬਦੀਲੀ ਤੋਂ ਬਾਅਦ ਰਿਕਵਰੀ ਵਿਗੜਦੀ ਹੈ, ਤਾਂ ਅਸੀਂ ਹਾਰਡਵੇਅਰ ਨੂੰ ਬਦਲਣ ਤੋਂ ਪਹਿਲਾਂ ਇੱਕ ਪ੍ਰਵਾਨਿਤ ਹਵਾਲਾ ਫੀਡ ਨਾਲ ਇਸਦੀ ਤੁਲਨਾ ਕਰਾਂਗੇ। ਜੇਕਰ ਪੁਰਾਣਾ ਰਿਕਵਰੀ ਵਿਵਹਾਰ ਵਾਪਸ ਆਉਂਦਾ ਹੈ, ਤਾਂ ਫੀਡ ਜਾਂਚ ਨੇ ਤਰਜੀਹ ਪ੍ਰਾਪਤ ਕੀਤੀ ਹੈ। ਇਹ ਨਤੀਜਾ ਫੈਕਟਰੀ ਨੂੰ "ਤੇਜ਼ ਪੇਚ" ਲਈ ਬੇਨਤੀ ਨਾਲੋਂ ਬਹੁਤ ਵਧੀਆ ਦਿਸ਼ਾ ਦਿੰਦਾ ਹੈ।
ਸੁਕਾਉਣ ਲਈ ਅਜੇ ਵੀ ਰਾਲ ਸਪਲਾਇਰ ਦੀਆਂ ਲੋੜਾਂ ਪੂਰੀਆਂ ਕਰਨ ਦੀ ਲੋੜ ਹੈ। ਇਹ ਨਾ ਸੋਚੋ ਕਿ ਨਮੀ ਹਰ ਸਮੇਂ ਦੀ ਸਮੱਸਿਆ ਦੀ ਵਿਆਖਿਆ ਹੈ, ਜਾਂ ਇਹ ਸਵੀਕਾਰਯੋਗ ਰਿਕਵਰੀ ਸਾਬਤ ਕਰਦੀ ਹੈ ਕਿ ਰਾਲ ਕਾਫ਼ੀ ਸੁੱਕੀ ਹੈ। ਪ੍ਰਕਿਰਿਆਯੋਗਤਾ ਅਤੇ ਅੰਤਮ ਭਾਗ ਦੀ ਗੁਣਵੱਤਾ ਲਈ ਵੱਖਰੀ ਜਾਂਚ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ।
ਅਸਲ ਗਤੀ, ਬੈਕ ਪ੍ਰੈਸ਼ਰ ਅਤੇ ਪਿਘਲਣ ਵਾਲੇ ਤਾਪਮਾਨ ਨੂੰ ਇਕੱਠੇ ਚੈੱਕ ਕਰੋ
ਅਸਲ RPM ਪੜ੍ਹੋ, ਨਾ ਕਿ ਸਿਰਫ਼ ਸੈੱਟਪੁਆਇੰਟ
ਜੇਕਰ ਕਮਾਂਡ ਬਦਲੀ ਨਹੀਂ ਹੈ ਪਰ ਪੇਚ ਹੋਰ ਹੌਲੀ ਹੋ ਰਿਹਾ ਹੈ, ਤਾਂ ਮਸ਼ੀਨ ਦੀ ਓਪਰੇਟਿੰਗ ਸੀਮਾਵਾਂ ਅਤੇ ਡਰਾਈਵ ਵਿਵਹਾਰ ਦੀ ਜਾਂਚ ਕਰੋ। ਇੱਕ ਜਿਓਮੈਟਰੀ ਸਿਫ਼ਾਰਿਸ਼ ਬੇਨਤੀ ਕੀਤੀ ਅਤੇ ਡਿਲੀਵਰ ਕੀਤੀ ਗਤੀ ਦੇ ਵਿਚਕਾਰ ਇੱਕ ਅਣਜਾਣ ਪਾੜੇ ਨੂੰ ਹੱਲ ਨਹੀਂ ਕਰ ਸਕਦੀ। ਰਿਕਵਰੀ ਸਟ੍ਰੋਕ ਰਾਹੀਂ ਅਸਲ ਗਤੀ ਰਿਕਾਰਡ ਕਰੋ, ਖਾਸ ਕਰਕੇ ਜਿੱਥੇ ਹੌਲੀ-ਹੌਲੀ ਸ਼ੁਰੂ ਹੁੰਦੀ ਹੈ।
RPM ਨੂੰ ਬਹੁਤ ਜ਼ਿਆਦਾ ਮਤਲਬ ਲਈ ਪੇਚ ਵਿਆਸ ਦੀ ਵੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਸਾਡਾਇੰਜੈਕਸ਼ਨ ਮੋਲਡਿੰਗ ਪੇਚ ਸੀਮਾ30 ਤੋਂ 170 ਮਿਲੀਮੀਟਰ ਤੱਕ ਵਿਆਸ ਸ਼ਾਮਲ ਕਰਦਾ ਹੈ। ਵੱਖ-ਵੱਖ ਵਿਆਸ ਦੇ ਵਿਚਕਾਰ ਇੱਕ ਰੋਟੇਸ਼ਨਲ-ਸਪੀਡ ਸੈਟਿੰਗ ਨੂੰ ਟ੍ਰਾਂਸਫਰ ਕਰਨ ਨਾਲ ਪੇਚ ਦੀ ਸਤ੍ਹਾ 'ਤੇ ਪੈਰੀਫਿਰਲ ਸਪੀਡ ਬਦਲ ਜਾਂਦੀ ਹੈ।
ਪੈਰੀਫਿਰਲ ਸਪੀਡ, m/s = π × ਵਿਆਸ, mm × RPM ÷ 60,000
100 RPM 'ਤੇ, ਇੱਕ 40 mm ਪੇਚ ਦੀ ਪੈਰੀਫਿਰਲ ਸਪੀਡ ਲਗਭਗ 0.209 m/s ਹੁੰਦੀ ਹੈ; ਇੱਕ 60 mm ਪੇਚ ਲਗਭਗ 0.314 m/s ਤੱਕ ਪਹੁੰਚਦਾ ਹੈ। ਇਹ ਗਣਨਾ ਕੀਤੀਆਂ ਉਦਾਹਰਨਾਂ ਹਨ, ਸਿਫ਼ਾਰਸ਼ ਕੀਤੀਆਂ ਸੈਟਿੰਗਾਂ ਜਾਂ ਪਿਘਲਣ ਦੀ ਦਰ ਦੀ ਸਿੱਧੀ ਗਣਨਾ ਨਹੀਂ।
ਗਤੀ ਦਾ ਨਿਰਣਾ ਕਰਨ ਲਈ ਅਸਲ ਰਾਲ ਗ੍ਰੇਡ ਦੀ ਪ੍ਰੋਸੈਸਿੰਗ ਮਾਰਗਦਰਸ਼ਨ ਅਤੇ ਮਸ਼ੀਨ ਸੀਮਾਵਾਂ ਦੀ ਵਰਤੋਂ ਕਰੋ। RPM ਨੂੰ ਵਧਾਉਣਾ ਤਾਂ ਹੀ ਲਾਭਦਾਇਕ ਹੈ ਜੇਕਰ ਮਸ਼ੀਨ ਇਸਨੂੰ ਪ੍ਰਦਾਨ ਕਰ ਸਕਦੀ ਹੈ ਅਤੇ ਨਤੀਜੇ ਵਜੋਂ ਪਿਘਲਣਾ ਸਵੀਕਾਰਯੋਗ ਰਹਿੰਦਾ ਹੈ।
ਪਤਾ ਕਰੋ ਕਿ ਪਿੱਠ ਦਾ ਦਬਾਅ ਕਿੱਥੇ ਸੈੱਟ ਕੀਤਾ ਗਿਆ ਹੈ
ਪਿਛਲਾ ਦਬਾਅ ਰਿਕਵਰੀ ਦੇ ਦੌਰਾਨ ਪੇਚ ਦੇ ਪਿੱਛੇ ਹਟਣ ਦਾ ਵਿਰੋਧ ਕਰਦਾ ਹੈ ਅਤੇ ਇਹ ਪ੍ਰਭਾਵਿਤ ਕਰਦਾ ਹੈ ਕਿ ਸਮੱਗਰੀ ਨੂੰ ਕਿਵੇਂ ਪਲਾਸਟਿਕ ਕੀਤਾ ਜਾਂਦਾ ਹੈ। ਜੇਕਰ ਇਹ ਮਿਕਸਿੰਗ ਜਾਂ ਮੀਟਰਿੰਗ ਸੰਬੰਧੀ ਚਿੰਤਾ ਨੂੰ ਠੀਕ ਕਰਨ ਲਈ ਵਧਾਇਆ ਗਿਆ ਸੀ, ਤਾਂ ਟਾਈਮਰ ਨੂੰ ਬਿਹਤਰ ਬਣਾਉਣ ਲਈ ਇਸਨੂੰ ਘਟਾਉਣ ਨਾਲ ਗੁਣਵੱਤਾ ਦੀ ਸਮੱਸਿਆ ਵਾਪਸ ਆ ਸਕਦੀ ਹੈ। ਮਸ਼ੀਨਾਂ ਦੀ ਤੁਲਨਾ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਪੁਸ਼ਟੀ ਕਰੋ ਕਿ ਪ੍ਰਦਰਸ਼ਿਤ ਦਬਾਅ ਹਾਈਡ੍ਰੌਲਿਕ ਹੈ ਜਾਂ ਖਾਸ ਪਲਾਸਟਿਕ ਦਾ ਦਬਾਅ।
ਇੱਕ ਯੂਨੀਵਰਸਲ ਬੈਕ-ਪ੍ਰੈਸ਼ਰ ਸਿਫ਼ਾਰਿਸ਼ ਖਾਸ ਤੌਰ 'ਤੇ ਲਾਹੇਵੰਦ ਹੈ। ਵੈਕਟਰਾ ਐਲਸੀਪੀ ਲਈ,ਸੇਲੇਨੀਜ਼ ਘੱਟ ਤੋਂ ਘੱਟ ਪਿੱਠ ਦੇ ਦਬਾਅ ਨੂੰ ਦਰਸਾਉਂਦਾ ਹੈ, 5-15 ਬਾਰ ਖਾਸ, ਅਤੇ ਬਹੁਤ ਜ਼ਿਆਦਾ ਦਬਾਅ ਨਾਲ ਓਵਰਹੀਟਿੰਗ ਅਤੇ ਫਾਈਬਰ ਦੇ ਨੁਕਸਾਨ ਬਾਰੇ ਚੇਤਾਵਨੀ ਦਿੰਦਾ ਹੈ। ਇਹ ਵੈਕਟਰਾ ਲਈ ਮਾਰਗਦਰਸ਼ਨ ਹੈ, ਨਾ ਕਿ ਇੱਕ PP, ABS ਜਾਂ PC ਪ੍ਰਕਿਰਿਆ ਵਿੱਚ ਕਾਪੀ ਕਰਨ ਲਈ ਸੈਟਿੰਗ।
ਤੇਜ਼ ਸੈਟਿੰਗ ਨੂੰ ਸਵੀਕਾਰ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਪਿਘਲਣ ਦੀ ਜਾਂਚ ਕਰੋ
ਬੈਰਲ ਸੈੱਟਪੁਆਇੰਟ ਪਿਘਲਣ ਦੀ ਥਰਮਲ ਸਥਿਤੀ ਦਾ ਪੂਰੀ ਤਰ੍ਹਾਂ ਵਰਣਨ ਨਹੀਂ ਕਰਦੇ ਹਨ। ਇੱਕ ਪ੍ਰਵਾਨਿਤ ਪਿਘਲ-ਤਾਪਮਾਨ ਮਾਪਣ ਦੀ ਪ੍ਰਕਿਰਿਆ ਦਾ ਪਾਲਣ ਕਰੋ, ਹੀਟਰ ਅਤੇ ਸੈਂਸਰ ਸਿਸਟਮ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ, ਅਤੇ ਇੱਕ ਨਿਯੰਤਰਿਤ ਤਬਦੀਲੀ ਤੋਂ ਬਾਅਦ ਭਾਗ ਦੀ ਗੁਣਵੱਤਾ ਦੀ ਤੁਲਨਾ ਕਰੋ। ਵਿਗਾੜਨ, ਪਿਘਲੀ ਹੋਈ ਸਮੱਗਰੀ ਜਾਂ ਘਟੀਆ ਇਕਸਾਰਤਾ ਦੇ ਨਾਲ ਇੱਕ ਛੋਟਾ ਰਿਕਵਰੀ ਸਮਾਂ ਇੱਕ ਸਫਲ ਸਮਾਯੋਜਨ ਨਹੀਂ ਹੈ।
ਇੱਕ ਸਮੇਂ ਵਿੱਚ ਇੱਕ ਸੰਬੰਧਿਤ ਵੇਰੀਏਬਲ ਨੂੰ ਬਦਲੋ ਅਤੇ ਪ੍ਰਕਿਰਿਆ ਨੂੰ ਸਥਿਰ ਹੋਣ ਦਿਓ। ਦਵੈਕਟਰਾ ਸਮੱਸਿਆ ਨਿਪਟਾਰਾ ਮਾਰਗਦਰਸ਼ਨਇਸੇ ਪੜਾਅਵਾਰ ਪਹੁੰਚ ਦੀ ਵਰਤੋਂ ਕਰਦਾ ਹੈ। ਤੁਹਾਡੇ ਦੁਆਰਾ ਅਸਲ ਵਿੱਚ ਚਲਾਈ ਜਾਣ ਵਾਲੀ ਸਮੱਗਰੀ ਲਈ ਪਰਖ ਨੂੰ ਪ੍ਰਵਾਨਿਤ ਓਪਰੇਟਿੰਗ ਵਿੰਡੋ ਦੇ ਅੰਦਰ ਰੱਖੋ।
ਲੀਕ ਹੋਣ ਵਾਲੀ ਚੈਕ ਰਿੰਗ ਤੋਂ ਇੱਕ ਖਰਾਬ ਪਹੁੰਚਾਉਣ ਵਾਲੇ ਭਾਗ ਨੂੰ ਵੱਖ ਕਰੋ
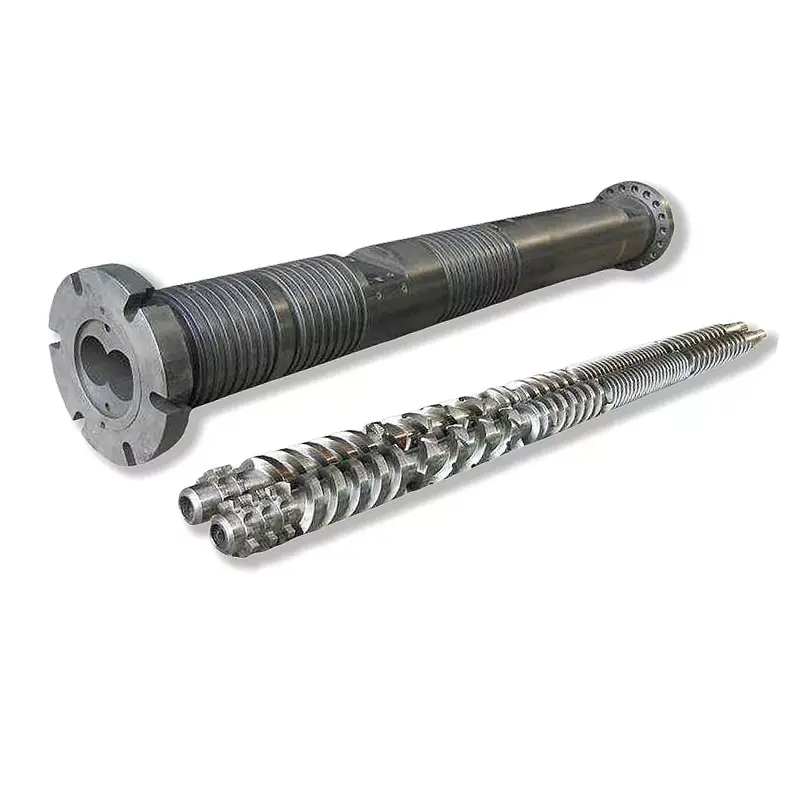
ਜਦੋਂ ਫੀਡਿੰਗ ਅਤੇ ਓਪਰੇਟਿੰਗ ਹਾਲਤਾਂ ਤੁਲਨਾਤਮਕ ਹੁੰਦੀਆਂ ਹਨ ਪਰ ਰਿਕਵਰੀ ਲਗਾਤਾਰ ਵਿਗੜਦੀ ਰਹਿੰਦੀ ਹੈ, ਤਾਂ ਪੇਚ ਅਤੇ ਬੈਰਲ ਦੀ ਸਥਿਤੀ ਜਾਂਚ ਦੇ ਹੱਕਦਾਰ ਹੈ। ਡਰਾਇੰਗ ਜਾਂ ਸਥਾਪਿਤ ਨਿਰੀਖਣ ਸੀਮਾਵਾਂ ਦੇ ਵਿਰੁੱਧ ਪਰਿਭਾਸ਼ਿਤ ਸਥਿਤੀਆਂ 'ਤੇ ਵਿਆਸ ਅਤੇ ਬੈਰਲ ਬੋਰ ਤੋਂ ਬਾਹਰ ਦੀ ਉਡਾਣ ਨੂੰ ਮਾਪੋ। ਸਤਹ ਦੇ ਨੁਕਸਾਨ ਦੇ ਨਾਲ-ਨਾਲ ਮਾਪਾਂ ਦੀ ਜਾਂਚ ਕਰੋ।
ਪੇਚ-ਸਾਹਮਣੇ ਅਸੈਂਬਲੀ ਨੂੰ ਇੱਕ ਵੱਖਰੇ ਟੈਸਟ ਦੀ ਲੋੜ ਹੈ। ਰਿਕਵਰੀ ਦੇ ਦੌਰਾਨ, ਗੈਰ-ਵਾਪਸੀ ਵਾਲਵ ਪਿਘਲਣ ਨੂੰ ਅੱਗੇ ਵਧਣ ਦੀ ਇਜਾਜ਼ਤ ਦਿੰਦਾ ਹੈ; ਟੀਕੇ ਦੇ ਦੌਰਾਨ, ਇਸ ਨੂੰ ਪਿੱਛੇ ਵੱਲ ਵਹਾਅ ਦੇ ਵਿਰੁੱਧ ਸੀਲ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ. ਇੱਕ ਲੀਕ ਵਾਲਵ ਸ਼ਾਟ ਦੀ ਇਕਸਾਰਤਾ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰ ਸਕਦਾ ਹੈ, ਪਰ ਇਹ ਇਹ ਸਥਾਪਿਤ ਨਹੀਂ ਕਰਦਾ ਹੈ ਕਿ ਪੇਚ ਦਾ ਪਲਾਸਟਿਕਾਈਜ਼ਿੰਗ ਸੈਕਸ਼ਨ ਖਰਾਬ ਹੋ ਗਿਆ ਹੈ।


ਜੇਕਰ ਕੁਸ਼ਨ ਜਾਂ ਸ਼ਾਟ ਦਾ ਭਾਰ ਵੀ ਵੱਖਰਾ ਹੁੰਦਾ ਹੈ, ਤਾਂ ਜਾਂਚ ਵਿੱਚ ਮਸ਼ੀਨ ਨਿਰਮਾਤਾ ਦੇ ਗੈਰ-ਰਿਟਰਨ-ਵਾਲਵ ਟੈਸਟ ਨੂੰ ਸ਼ਾਮਲ ਕਰੋ। ਸਾਡਾਪੇਚ ਟਿਪ ਚੋਣ ਗਾਈਡਰਿੰਗ, ਸੀਟ ਅਤੇ ਮੇਲਣ ਦੇ ਮਾਪਾਂ ਨੂੰ ਵਧੇਰੇ ਵਿਸਥਾਰ ਨਾਲ ਕਵਰ ਕਰਦਾ ਹੈ।
ਅਸੀਂ ਇਕੱਲੇ ਹੌਲੀ ਟਾਈਮਰ 'ਤੇ ਪੂਰੇ ਪੇਚ-ਅਤੇ-ਬੈਰਲ ਬਦਲਣ ਦਾ ਅਧਿਕਾਰ ਨਹੀਂ ਦੇਵਾਂਗੇ। ਇਸਦੇ ਉਲਟ, ਇੱਕ ਨਵਾਂ ਪੇਚ ਨਤੀਜੇ ਵਜੋਂ ਫਿੱਟ ਦੀ ਜਾਂਚ ਕੀਤੇ ਬਿਨਾਂ ਇੱਕ ਖਰਾਬ ਬੈਰਲ ਵਿੱਚ ਨਹੀਂ ਜਾਣਾ ਚਾਹੀਦਾ। ਇੱਕ ਅਯਾਮੀ ਰਿਪੋਰਟ ਲਈ ਪੁੱਛੋ ਜੋ ਸਿਫਾਰਸ਼ ਤੱਕ ਪਹੁੰਚਣ ਲਈ ਮਾਪ ਦੀਆਂ ਸਥਿਤੀਆਂ ਅਤੇ ਪਹਿਨਣ ਦੀਆਂ ਸੀਮਾਵਾਂ ਦੀ ਪਛਾਣ ਕਰਦੀ ਹੈ।
ਇੱਕ ਵੱਖਰਾ ਪੇਚ ਡਿਜ਼ਾਈਨ ਕਦੋਂ ਅਰਥ ਰੱਖਦਾ ਹੈ?
ਇੱਕ ਡਿਜ਼ਾਇਨ ਸਮੀਖਿਆ ਲਾਭਦਾਇਕ ਬਣ ਜਾਂਦੀ ਹੈ ਜਦੋਂ ਮੌਜੂਦਾ ਜਿਓਮੈਟਰੀ ਸਵੀਕਾਰਯੋਗ ਓਪਰੇਟਿੰਗ ਹਾਲਤਾਂ ਦੇ ਅੰਦਰ ਇੱਛਤ ਡਿਊਟੀ ਨੂੰ ਪੂਰਾ ਨਹੀਂ ਕਰ ਸਕਦੀ। ਇਹ ਇੱਕ ਰਾਲ ਤਬਦੀਲੀ, ਇੱਕ ਵੱਡੇ ਸ਼ਾਟ ਦੀ ਲੋੜ ਜਾਂ ਇੱਕ ਛੋਟੀ ਉਪਲਬਧ ਰਿਕਵਰੀ ਵਿੰਡੋ ਦੀ ਪਾਲਣਾ ਕਰ ਸਕਦਾ ਹੈ। ਇਸਨੂੰ ਪਿਛਲੀ ਸਫਲ ਪ੍ਰਕਿਰਿਆ ਨੂੰ ਬਹਾਲ ਕਰਨ ਤੋਂ ਵੱਖ ਰੱਖੋ ਜੋ ਬਸ ਵਿਗੜ ਗਈ ਹੈ।
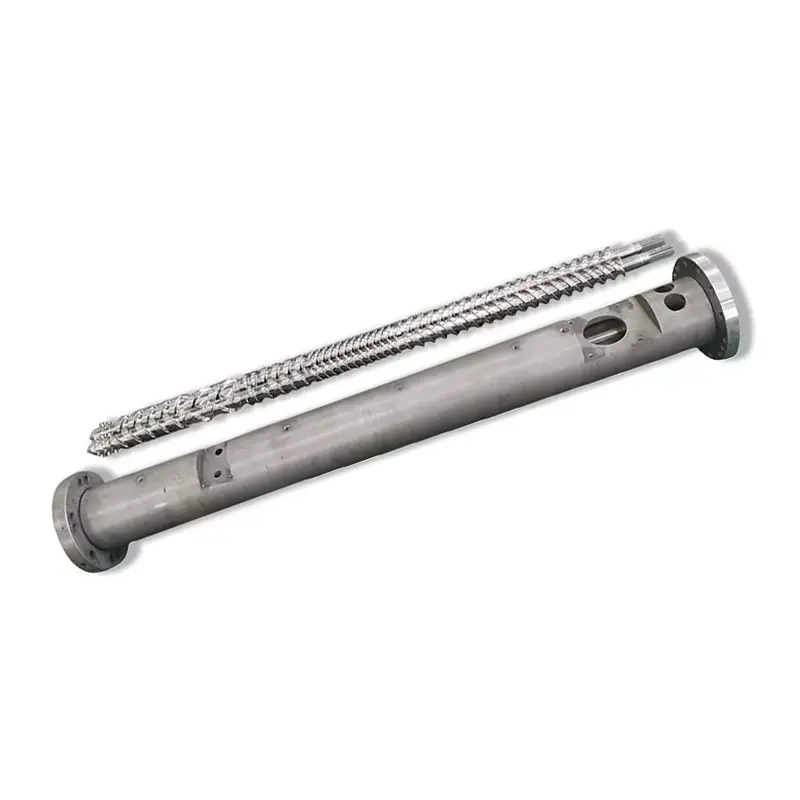
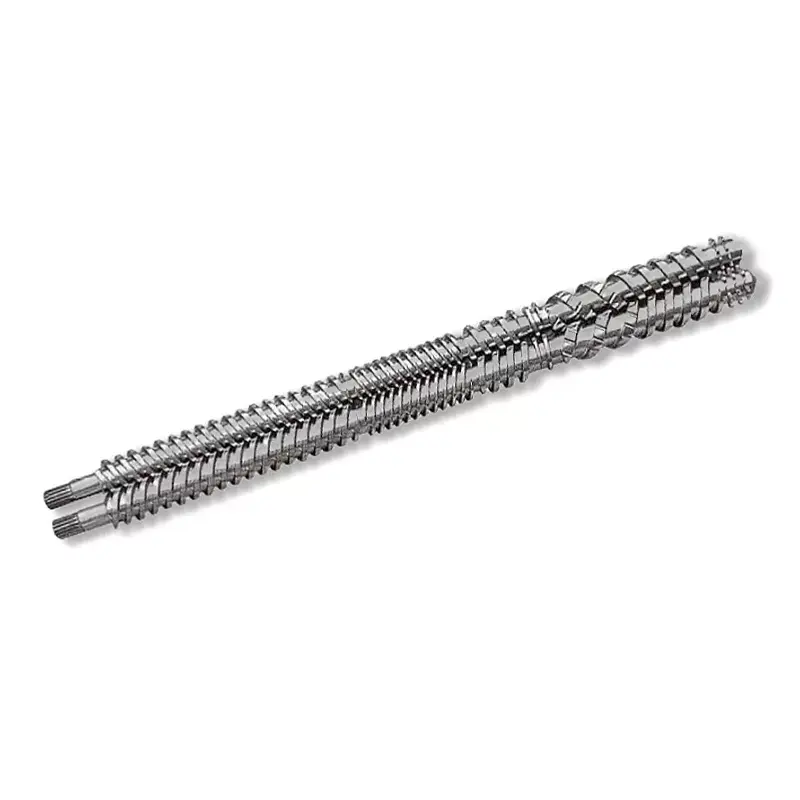
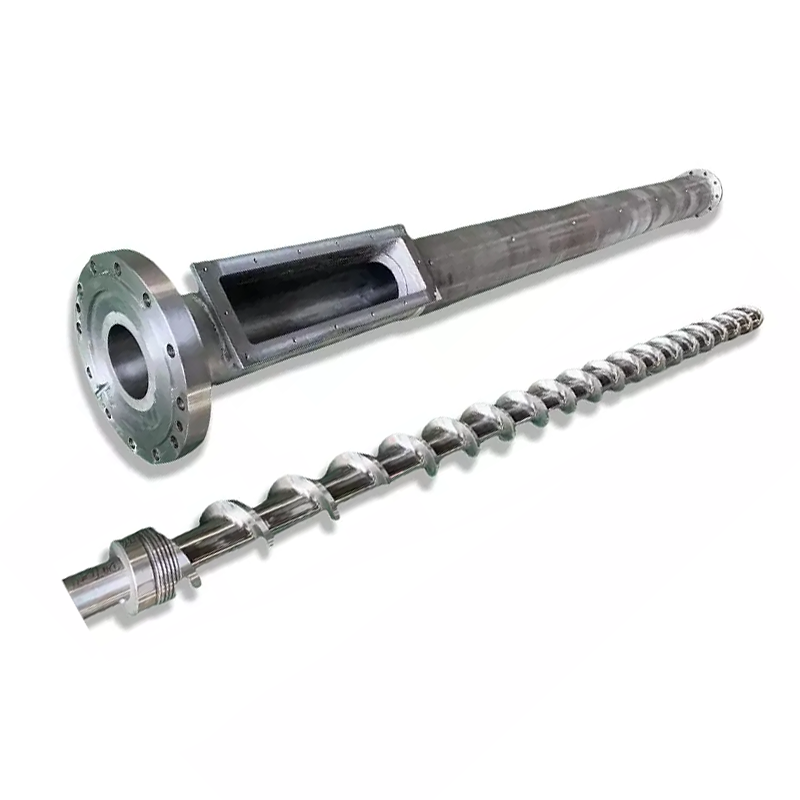
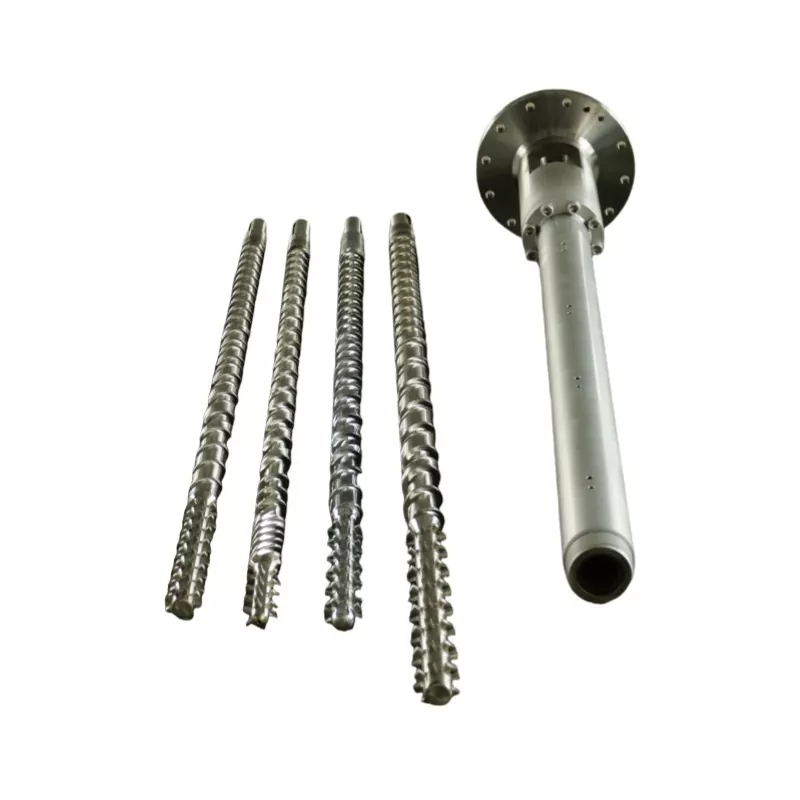
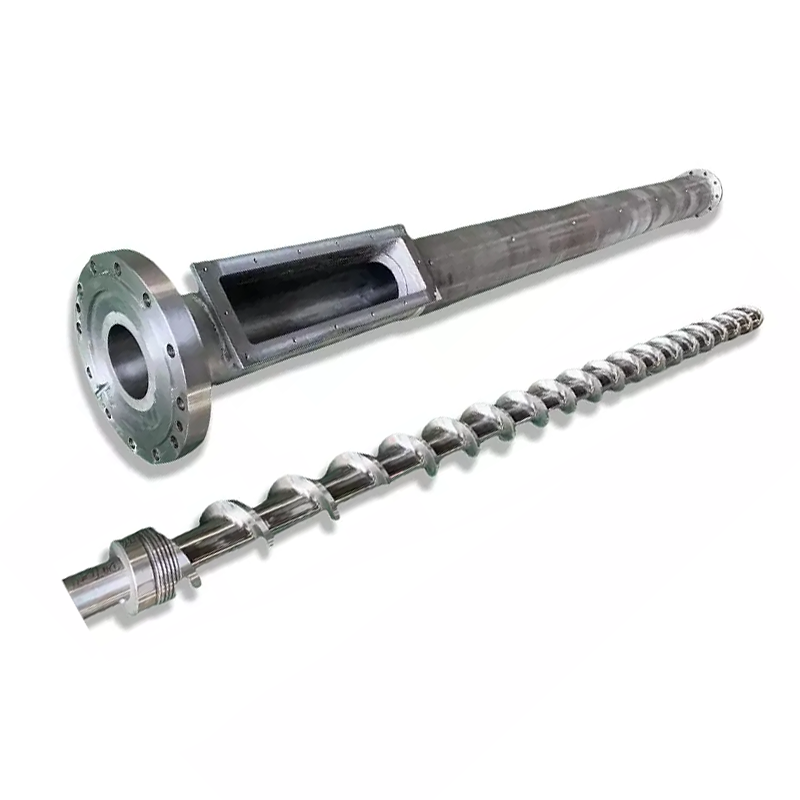
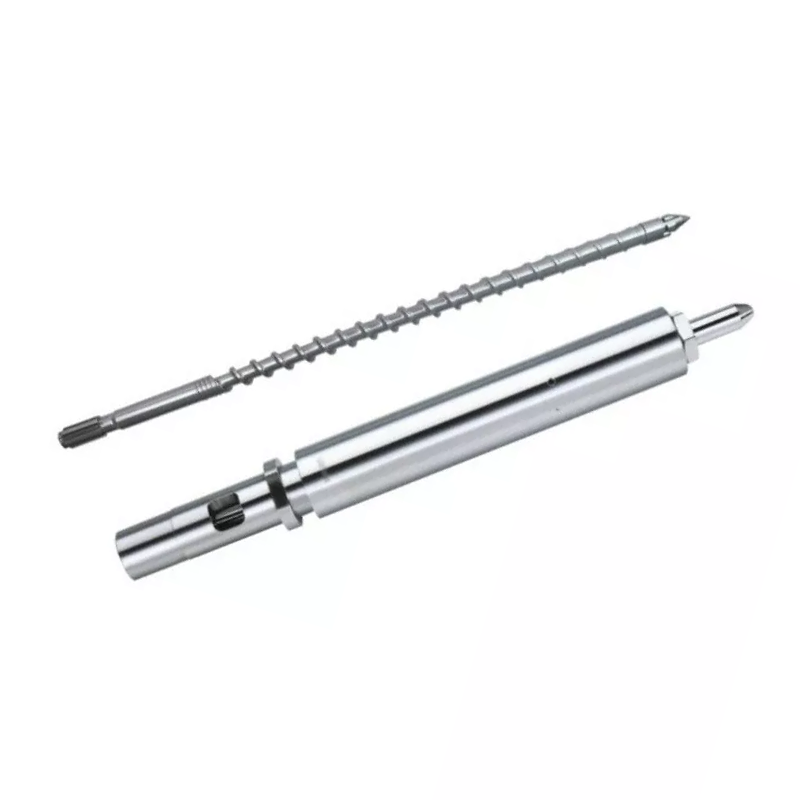
ਸਾਡੇ ਦੋ ਇੰਜੈਕਸ਼ਨ ਪੇਚ ਉਤਪਾਦ ਪਰਿਵਾਰ ਇੱਕ ਢੁਕਵੇਂ ਡਿਜ਼ਾਈਨ ਵਿਕਲਪ ਨੂੰ ਦਰਸਾਉਂਦੇ ਹਨ:
| ਨਨ੍ਹਈਆ ਡਿਜ਼ਾਈਨ | ਕੰਪਰੈਸ਼ਨ ਭਾਗ | ਅਸੀਂ ਸਮੀਖਿਆ ਵਿੱਚ ਇਸਦੀ ਵਰਤੋਂ ਕਿਵੇਂ ਕਰਾਂਗੇ |
|---|---|---|
| ਹੌਲੀ-ਹੌਲੀ ਇੰਜੈਕਸ਼ਨ ਮੋਲਡਿੰਗ ਪੇਚ | ਆਮ ਤੌਰ 'ਤੇ ਕੁੱਲ ਪੇਚ ਦੀ ਲੰਬਾਈ ਦਾ 40% -60%, ਉਤਪਾਦ ਵਰਣਨ ਵਿੱਚ ਲਗਭਗ 50% | ਫਰਜ਼ਾਂ ਲਈ ਚੈਨਲ ਦੀ ਡੂੰਘਾਈ ਵਿੱਚ ਇੱਕ ਲੰਮੀ, ਹੌਲੀ-ਹੌਲੀ ਕਮੀ ਜਿਸ ਨੂੰ ਨਿਯੰਤਰਿਤ ਪਲਾਸਟਿਕੀਕਰਨ ਦੀ ਲੋੜ ਹੈ। ਸਹੀ ਰਾਲ, ਸ਼ਾਟ ਅਤੇ ਥਰਮਲ ਵਿਵਹਾਰ ਦਾ ਮੁਲਾਂਕਣ ਕਰੋ। |
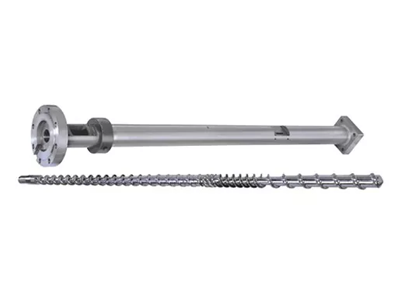
| ਮਿਊਟੈਂਟ ਇੰਜੈਕਸ਼ਨ ਮੋਲਡਿੰਗ ਪੇਚ(ਅਚਾਨਕ-ਸੰਕੁਚਨ ਡਿਜ਼ਾਈਨ) | ਕੁੱਲ ਪੇਚ ਦੀ ਲੰਬਾਈ ਦਾ ਲਗਭਗ 5% -15% | ਚੈਨਲ ਦੀ ਡੂੰਘਾਈ ਵਿੱਚ ਤਿੱਖੀ ਕਮੀ ਦੇ ਨਾਲ ਇੱਕ ਛੋਟਾ ਪਰਿਵਰਤਨ। ਸਮਰੱਥਾ ਸੀਮਾ ਨੂੰ ਹੱਲ ਕਰਨ ਲਈ ਇਸਨੂੰ ਚੁਣਨ ਤੋਂ ਪਹਿਲਾਂ ਪਿਘਲਣ ਦੀ ਡਿਊਟੀ ਅਤੇ ਥਰਮਲ ਇਕਸਾਰਤਾ ਦਾ ਮੁਲਾਂਕਣ ਕਰੋ। |
ਸਾਡਾ ਹੌਲੀ-ਹੌਲੀ ਡਿਜ਼ਾਈਨ PS, PC ਅਤੇ ABS ਸਮੇਤ ਐਪਲੀਕੇਸ਼ਨਾਂ ਨੂੰ ਕਵਰ ਕਰਦਾ ਹੈ; ਅਚਾਨਕ-ਕੰਪਰੈਸ਼ਨ ਪਰਿਵਾਰ ਵਿੱਚ PE ਅਤੇ PP ਵਰਗੀਆਂ ਐਪਲੀਕੇਸ਼ਨ ਸ਼ਾਮਲ ਹਨ। ਇਹ ਉਤਪਾਦ ਰੂਟ ਚਰਚਾ ਸ਼ੁਰੂ ਕਰਨ ਵਿੱਚ ਮਦਦ ਕਰਦੇ ਹਨ। ਉਹ ਰਾਲ-ਗਰੇਡ ਅਤੇ ਮਸ਼ੀਨ ਸਮੀਖਿਆ ਨੂੰ ਨਹੀਂ ਬਦਲਦੇ, ਖਾਸ ਤੌਰ 'ਤੇ ਫਿਲਰਾਂ, ਰੀਗ੍ਰਾਈਂਡ ਜਾਂ ਮੰਗ ਕਰਨ ਵਾਲੇ ਗੁਣਵੱਤਾ ਨਿਰਧਾਰਨ ਨਾਲ.

ਸਰਫੇਸ ਟ੍ਰੀਟਮੈਂਟ ਪਤੇ ਪਹਿਨਦੇ ਹਨ, ਨਾ ਕਿ ਬਲੌਕ ਕੀਤੇ ਫੀਡ ਥਰੋਟ
ਦੋਵੇਂ ਉਤਪਾਦ ਪਰਿਵਾਰ 38CrMoAlA ਸਟੀਲ ਦੀ ਵਰਤੋਂ ਕਰਦੇ ਹਨ। ਉਹਨਾਂ ਦੇ ਉਤਪਾਦ-ਵੇਰਵਿਆਂ ਦੀਆਂ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਵਿੱਚ ਨਿਮਨਲਿਖਤ ਇਲਾਜ ਵਿਕਲਪ ਸ਼ਾਮਲ ਹੁੰਦੇ ਹਨ, ਜੋ ਬਦਲਣ ਦੀ ਚਰਚਾ ਵਿੱਚ ਸ਼ਾਮਲ ਹੁੰਦੇ ਹਨ ਜਦੋਂ ਨਿਰੀਖਣ ਪਹਿਨਣ ਦੀ ਪਛਾਣ ਕਰਦਾ ਹੈ:
| ਜਾਇਦਾਦ | ਉਤਪਾਦ-ਵੇਰਵੇ ਮੁੱਲ | ਪੁੱਛਗਿੱਛ ਲਈ ਇਸਦਾ ਕੀ ਅਰਥ ਹੈ |
|---|---|---|
| ਨਾਈਟ੍ਰਾਈਡਿੰਗ ਕਠੋਰਤਾ | HV900-1100 | ਇਲਾਜ ਕੀਤੀਆਂ ਸਤਹਾਂ ਅਤੇ ਨਿਰੀਖਣ ਲੋੜਾਂ ਨੂੰ ਨਿਸ਼ਚਿਤ ਕਰੋ। |
| ਨਾਈਟ੍ਰਾਈਡਿੰਗ ਡੂੰਘਾਈ | 0.5-0.8 ਮਿਲੀਮੀਟਰ | ਚੁਣੇ ਗਏ ਇਲਾਜ ਦੀ ਪਛਾਣ ਕਰੋ; ਇਕੱਲੇ ਡੂੰਘਾਈ ਤੋਂ ਸੇਵਾ ਜੀਵਨ ਦਾ ਅੰਦਾਜ਼ਾ ਨਾ ਲਗਾਓ। |
| ਨਿੱਕਲ-ਟੰਗਸਟਨ ਮਿਸ਼ਰਤ ਕਠੋਰਤਾ | HRC55-62 | ਅਸਲ ਰਾਲ, ਫਿਲਰ ਅਤੇ ਪਹਿਨਣ ਦੇ ਪੈਟਰਨ ਨਾਲ ਮਿਸ਼ਰਤ ਦੀ ਸਮੀਖਿਆ ਕਰੋ। |
| ਮਿਸ਼ਰਤ ਪਰਤ ਡੂੰਘਾਈ | 0.8-2.0 ਮਿਲੀਮੀਟਰ | ਸਹਿਮਤ ਹੋਏ ਕੰਪੋਨੈਂਟ ਸਪੈਸੀਫਿਕੇਸ਼ਨ 'ਤੇ ਮਜਬੂਤ ਖੇਤਰਾਂ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਕਰੋ। |
ਸਾਡਾਹੌਲੀ-ਹੌਲੀ ਪੇਚ ਉਤਪਾਦ ਵੇਰਵੇਨਿੱਕਲ-ਟੰਗਸਟਨ ਮਿਸ਼ਰਤ ਨਾਲ ਕਮਜ਼ੋਰ ਖੇਤਰਾਂ ਦੀ ਮਜ਼ਬੂਤੀ ਦਾ ਵਰਣਨ ਕਰੋ। ਫੈਕਟਰੀ ਦੇ ਦ੍ਰਿਸ਼ਟੀਕੋਣ ਤੋਂ, ਅਸੀਂ ਚਾਹੁੰਦੇ ਹਾਂ ਕਿ ਪ੍ਰਸਤਾਵਿਤ ਸੁਰੱਖਿਆ ਮਾਪੇ ਗਏ ਪਹਿਨਣ ਦੇ ਅਨੁਸਾਰੀ ਹੋਵੇ। ਇੱਕ ਵਧੇਰੇ ਮਹਿੰਗੀ ਸਤਹ ਨਾਕਾਫ਼ੀ ਖੁਰਾਕ ਦੀ ਮੁਰੰਮਤ ਨਹੀਂ ਕਰਦੀ ਜਾਂ ਇਹ ਸਥਾਪਿਤ ਨਹੀਂ ਕਰਦੀ ਕਿ ਪੇਚ ਜਿਓਮੈਟਰੀ ਰਾਲ ਦੇ ਅਨੁਕੂਲ ਹੈ।


ਨਿਦਾਨ ਨੂੰ ਇੱਕ ਖਾਸ ਕਾਰਵਾਈ ਵਿੱਚ ਬਦਲੋ
ਸਿਫ਼ਾਰਸ਼ ਨੂੰ ਓਨਾ ਹੀ ਤੰਗ ਰੱਖੋ ਜਿੰਨਾ ਸਬੂਤ ਇਜਾਜ਼ਤ ਦਿੰਦਾ ਹੈ। ਇੱਕ ਫੀਡ ਰੁਕਾਵਟ ਇੱਕ ਫੀਡ-ਸਿਸਟਮ ਸੁਧਾਰ ਦੀ ਮੰਗ ਕਰਦੀ ਹੈ। ਇੱਕ ਸਪੀਡ ਕਮਾਂਡ ਮਸ਼ੀਨ ਮਸ਼ੀਨ ਸਮੀਖਿਆ ਲਈ ਕਾਲਾਂ ਨੂੰ ਬਰਕਰਾਰ ਨਹੀਂ ਰੱਖ ਸਕਦੀ। ਪੁਸ਼ਟੀ ਕੀਤੀ ਵਾਲਵ ਲੀਕੇਜ ਇੱਕ ਵਾਲਵ ਅਤੇ ਇੰਟਰਫੇਸ ਮੁਲਾਂਕਣ ਦੀ ਮੰਗ ਕਰਦਾ ਹੈ। ਮਾਪਿਆ ਪੇਚ ਜਾਂ ਬੈਰਲ ਵੀਅਰ ਇੱਕ ਕੰਪੋਨੈਂਟ ਬਦਲਣ ਜਾਂ ਇੱਕ ਯੋਗ ਨਵੀਨੀਕਰਨ ਮੁਲਾਂਕਣ ਦਾ ਸਮਰਥਨ ਕਰਦਾ ਹੈ।
ਜੇ ਅਸੈਂਬਲੀ ਸਵੀਕਾਰਯੋਗ ਸਥਿਤੀ ਵਿੱਚ ਹੈ ਪਰ ਨਵੀਂ ਉਤਪਾਦਨ ਡਿਊਟੀ ਇਸਦੀ ਵਿਹਾਰਕ ਪਲਾਸਟਿਕਾਈਜ਼ਿੰਗ ਸਮਰੱਥਾ ਤੋਂ ਵੱਧ ਹੈ, ਤਾਂ ਡਿਜ਼ਾਈਨ ਸੰਖੇਪ ਭੇਜੋ। ਨਨਹਈਆ ਕਸਟਮ ਪੇਚ ਡਿਜ਼ਾਈਨ, ਮਸ਼ੀਨਿੰਗ ਅਤੇ ਅਲੌਏ ਸਪਰੇਅ ਵੈਲਡਿੰਗ ਪ੍ਰਦਾਨ ਕਰਦਾ ਹੈ। ਸਾਡਾਉਤਪਾਦਨ ਦੇ ਸਾਮਾਨ6 ਮੀਟਰ ਲੰਬੇ ਵਰਕਪੀਸ ਲਈ CNC ਖਰਾਦ ਅਤੇ ਗੁੰਝਲਦਾਰ ਉਡਾਣਾਂ ਅਤੇ ਫਲੈਂਜ ਢਾਂਚੇ ਲਈ ਪੰਜ-ਧੁਰੀ ਮਸ਼ੀਨਾਂ ਸ਼ਾਮਲ ਹਨ।

ਰਿਕਾਰਡ ਭੇਜੋ ਜੋ ਸਮੱਸਿਆ ਦੀ ਵਿਆਖਿਆ ਕਰਦਾ ਹੈ
- ਮਸ਼ੀਨ ਮੇਕਰ ਅਤੇ ਮਾਡਲ, ਪੇਚ ਵਿਆਸ, ਅਸੈਂਬਲੀ ਡਰਾਇੰਗ ਅਤੇ ਫਿੱਟ ਕੀਤੇ ਪੇਚ-ਟਿਪ ਵੇਰਵੇ।
- ਰੈਜ਼ਿਨ ਗ੍ਰੇਡ, ਫਿਲਰ ਲੋਡਿੰਗ, ਰੀਗ੍ਰਾਈਂਡ ਅਨੁਪਾਤ ਅਤੇ ਕਣਾਂ ਦੀ ਸਥਿਤੀ.
- ਚੱਕਰ ਦੁਆਰਾ ਰਿਕਵਰੀ ਸਮਾਂ, ਅਸਲ ਅਤੇ ਕਮਾਂਡਡ RPM, ਇਸਦੇ ਦਬਾਅ ਦੇ ਅਧਾਰ ਦੇ ਨਾਲ ਬੈਕ ਪ੍ਰੈਸ਼ਰ, ਅਤੇ ਲੋਡ ਜਾਂ ਅਲਾਰਮ ਰਿਕਾਰਡ।
- ਸ਼ਾਟ ਸੈਟਿੰਗ, ਕੁਸ਼ਨ, ਭਾਗ ਅਤੇ ਦੌੜਾਕ ਦਾ ਭਾਰ, ਤਾਪਮਾਨ ਰਿਕਾਰਡ ਅਤੇ ਉਪਲਬਧ ਰਿਕਵਰੀ ਵਿੰਡੋ।
- ਪਹਿਲਾਂ ਹੀ ਪਰਖ ਕੀਤੀਆਂ ਗਈਆਂ ਤਬਦੀਲੀਆਂ, ਭਾਗ ਦੀ ਗੁਣਵੱਤਾ 'ਤੇ ਉਹਨਾਂ ਦਾ ਪ੍ਰਭਾਵ, ਅਤੇ ਕਿਸੇ ਵੀ ਅਯਾਮੀ ਵੀਅਰ ਰਿਪੋਰਟ।
ਕਮਿਸ਼ਨਿੰਗ ਲਈ, ਰਾਲ, ਸ਼ਾਟ, ਓਪਰੇਟਿੰਗ ਵਿੰਡੋ ਅਤੇ ਸਵੀਕਾਰਯੋਗ ਹਿੱਸੇ ਦੀ ਗੁਣਵੱਤਾ 'ਤੇ ਸਹਿਮਤ ਹੋਵੋ। ਫਿਰ ਰਿਕਵਰੀ ਦੁਹਰਾਉਣਯੋਗਤਾ ਅਤੇ ਅਸਲ ਕੁੱਲ ਚੱਕਰ ਸਮੇਂ ਦੀ ਤੁਲਨਾ ਕਰੋ। ਇੱਕ ਤੇਜ਼ ਅਲੱਗ-ਥਲੱਗ ਪਲਾਸਟਿਕਾਈਜ਼ਿੰਗ ਟੈਸਟ ਨਾਕਾਫ਼ੀ ਹੈ ਜੇਕਰ ਉਤਪਾਦਨ ਮੋਲਡ ਅਜੇ ਵੀ ਉਡੀਕ ਕਰਦਾ ਹੈ ਜਾਂ ਹਿੱਸੇ ਜਾਂਚ ਵਿੱਚ ਅਸਫਲ ਹੋ ਜਾਂਦੇ ਹਨ।

ਪੁਸ਼ਟੀ ਕੀਤੀ ਰਿਕਵਰੀ ਸੀਮਾ ਲਈ ਇੱਕ ਪੇਚ ਜਾਂ ਬੈਰਲ ਪ੍ਰਸਤਾਵ ਦੀ ਲੋੜ ਹੈ?
ਨਨਹਈਆ ਨੂੰ ਡਰਾਇੰਗ ਅਤੇ ਓਪਰੇਟਿੰਗ ਰਿਕਾਰਡ ਭੇਜੋ, ਜਿਸ ਵਿੱਚ ਕੀ ਬਦਲਿਆ ਗਿਆ ਹੈ ਅਤੇ ਤੁਹਾਡੀ ਲਾਈਨ ਨੂੰ ਕੀ ਪ੍ਰਾਪਤ ਕਰਨ ਦੀ ਲੋੜ ਹੈ। ਸਾਨੂੰ ਦੱਸੋ ਕਿ ਕੀ ਤੁਸੀਂ ਅਸਲ ਡਿਊਟੀ ਨੂੰ ਬਹਾਲ ਕਰ ਰਹੇ ਹੋ ਜਾਂ ਕਿਸੇ ਵੱਖਰੀ ਸਮੱਗਰੀ ਜਾਂ ਚੱਕਰ ਦੀ ਲੋੜ ਲਈ ਤਿਆਰੀ ਕਰ ਰਹੇ ਹੋ।
ਆਪਣੀ ਡਰਾਇੰਗ ਅਤੇ ਪ੍ਰਕਿਰਿਆ ਡੇਟਾ ਭੇਜੋਇੰਜੈਕਸ਼ਨ ਮੋਲਡਿੰਗ ਪੇਚ ਦੇਖੋਵਟਸਐਪ 'ਤੇ ਚਰਚਾ ਕਰੋ
Zhoushan Nanhaiya ਪਲਾਸਟਿਕ ਮਸ਼ੀਨਰੀ ਕੰ., ਲਿਮਿਟੇਡ
ਈਮੇਲ:info@nhyscrew.com
ਫ਼ੋਨ:+86-13505809643| ਮੋਬਾਈਲ:+86-13587082002
ਬਲਾਕ ਸੀ, ਨੰ. 2 ਵੈਸਟ ਸੈਕਸ਼ਨ, ਜ਼ਿੰਗਜ਼ੌ ਐਵੇਨਿਊ, ਡਿੰਗਾਈ ਜ਼ਿਲ੍ਹਾ, ਜ਼ੌਸ਼ਾਨ ਸਿਟੀ, ਝੇਜਿਆਂਗ ਪ੍ਰਾਂਤ, ਚੀਨ।
ਨਨ੍ਹਈਆ ਨਾਲ ਸੰਪਰਕ ਕਰੋ
ਅਕਸਰ ਪੁੱਛੇ ਜਾਂਦੇ ਸਵਾਲ
ਇੱਕ ਆਮ ਇੰਜੈਕਸ਼ਨ ਮੋਲਡਿੰਗ ਪੇਚ ਰਿਕਵਰੀ ਸਮਾਂ ਕੀ ਹੈ?
ਕੋਈ ਯੂਨੀਵਰਸਲ ਨੰਬਰ ਨਹੀਂ ਹੈ। ਰਿਕਵਰੀ ਸਮਾਂ ਰਾਲ, ਸ਼ਾਟ ਦੀ ਲੋੜ, ਪੇਚ ਜਿਓਮੈਟਰੀ, ਮਸ਼ੀਨ ਦੀ ਸਮਰੱਥਾ ਅਤੇ ਓਪਰੇਟਿੰਗ ਸੈਟਿੰਗਾਂ 'ਤੇ ਨਿਰਭਰ ਕਰਦਾ ਹੈ। ਅਸਲ ਮਸ਼ੀਨ ਕ੍ਰਮ ਵਿੱਚ ਉਪਲਬਧ ਸਮੇਂ ਨਾਲ ਅਤੇ ਉਸੇ ਸਮੱਗਰੀ ਅਤੇ ਸ਼ਾਟ ਦੀ ਵਰਤੋਂ ਕਰਕੇ ਇੱਕ ਸਥਿਰ ਸੰਦਰਭ ਦੇ ਨਾਲ ਇਸਦੀ ਤੁਲਨਾ ਕਰੋ।
ਕੀ ਤੇਜ਼ ਪੇਚ ਰਿਕਵਰੀ ਹਮੇਸ਼ਾ ਚੱਕਰ ਦੇ ਸਮੇਂ ਨੂੰ ਘਟਾਉਂਦੀ ਹੈ?
ਨਹੀਂ। ਇਹ ਚੱਕਰ ਨੂੰ ਉਦੋਂ ਹੀ ਛੋਟਾ ਕਰਦਾ ਹੈ ਜਦੋਂ ਅਧੂਰੀ ਰਿਕਵਰੀ ਮਸ਼ੀਨ ਦੀ ਅਗਲੀ ਕਾਰਵਾਈ ਵਿੱਚ ਦੇਰੀ ਕਰ ਰਹੀ ਹੈ। ਜੇਕਰ ਰਿਕਵਰੀ ਉਪਲਬਧ ਓਵਰਲੈਪ ਵਿੰਡੋ ਦੇ ਅੰਦਰ ਪਹਿਲਾਂ ਹੀ ਖਤਮ ਹੋ ਜਾਂਦੀ ਹੈ, ਤਾਂ ਇਸਨੂੰ ਤੇਜ਼ ਕਰਨ ਨਾਲ ਕੁੱਲ ਚੱਕਰ ਸਮਾਂ ਬਦਲਿਆ ਨਹੀਂ ਜਾ ਸਕਦਾ ਹੈ।
ਪੇਚ ਕਿਉਂ ਘੁੰਮਦਾ ਹੈ ਪਰ ਬਹੁਤ ਹੌਲੀ ਹੌਲੀ ਪਿੱਛੇ ਮੁੜਦਾ ਹੈ?
ਜਾਂਚ ਕਰੋ ਕਿ ਕੀ ਰਾਲ ਪੇਚ ਤੱਕ ਪਹੁੰਚ ਰਹੀ ਹੈ, ਕੀ ਪਿੱਛੇ ਦਾ ਦਬਾਅ ਬਦਲਿਆ ਗਿਆ ਹੈ, ਅਤੇ ਕੀ ਅਸਲ ਪੇਚ ਦੀ ਗਤੀ ਕਮਾਂਡ ਨਾਲ ਮੇਲ ਖਾਂਦੀ ਹੈ। ਫੀਡ ਬ੍ਰਿਜਿੰਗ, ਅਸੰਗਤ ਰੀਗ੍ਰਾਈਂਡ, ਪ੍ਰਕਿਰਿਆ ਦੀਆਂ ਸਥਿਤੀਆਂ ਅਤੇ ਖਰਾਬ ਹੋਏ ਹਿੱਸੇ ਜਾਂਚ ਲਈ ਸੰਭਵ ਸ਼ਾਖਾਵਾਂ ਹਨ। ਇਕੱਲਾ ਰੋਟੇਸ਼ਨ ਇਹ ਸਾਬਤ ਨਹੀਂ ਕਰਦਾ ਕਿ ਪੇਚ ਕਾਫ਼ੀ ਸਮੱਗਰੀ ਪਹੁੰਚਾ ਰਿਹਾ ਹੈ।
ਕੀ ਮੈਨੂੰ ਹੌਲੀ ਰਿਕਵਰੀ ਨੂੰ ਠੀਕ ਕਰਨ ਲਈ RPM ਵਧਾਉਣਾ ਚਾਹੀਦਾ ਹੈ?
ਕੇਵਲ ਫੀਡਿੰਗ, ਅਸਲ ਗਤੀ, ਪਿੱਠ ਦੇ ਦਬਾਅ ਅਤੇ ਰਾਲ ਦੀ ਪ੍ਰੋਸੈਸਿੰਗ ਸੀਮਾਵਾਂ ਦੀ ਜਾਂਚ ਕਰਨ ਤੋਂ ਬਾਅਦ. ਪਿਘਲਣ ਦੀ ਗੁਣਵੱਤਾ, ਅਸਲ ਪਿਘਲਣ ਦੇ ਤਾਪਮਾਨ ਅਤੇ ਦੁਹਰਾਉਣਯੋਗਤਾ ਦੇ ਨਾਲ-ਨਾਲ ਰਿਕਵਰੀ ਸਮੇਂ ਦੁਆਰਾ ਕਿਸੇ ਵੀ ਤਬਦੀਲੀ ਦਾ ਨਿਰਣਾ ਕਰੋ। ਅਣਸੁਲਝੇ ਹੋਏ ਫੀਡਿੰਗ ਜਾਂ ਪਹਿਨਣ ਦੀ ਸਮੱਸਿਆ ਨੂੰ ਛੁਪਾਉਣ ਲਈ ਜ਼ਿਆਦਾ ਗਤੀ ਦੀ ਵਰਤੋਂ ਨਾ ਕਰੋ।
ਕੀ ਲੀਕ ਹੋਈ ਚੈੱਕ ਰਿੰਗ ਸਾਬਤ ਕਰਦੀ ਹੈ ਕਿ ਸਾਰਾ ਪੇਚ ਪਹਿਨਿਆ ਹੋਇਆ ਹੈ?
ਨੰਬਰ ਚੈੱਕ-ਰਿੰਗ ਸੀਲਿੰਗ ਅਤੇ ਪੇਚ-ਬੈਰਲ ਪਹੁੰਚਾਉਣ ਦੇ ਵੱਖ-ਵੱਖ ਕਾਰਜ ਹਨ। ਮਸ਼ੀਨ ਨਿਰਮਾਤਾ ਦੇ ਵਾਲਵ ਟੈਸਟ ਦੇ ਨਾਲ ਕੁਸ਼ਨ ਜਾਂ ਸ਼ਾਟ-ਵਜ਼ਨ ਦੀ ਭਿੰਨਤਾ ਦੀ ਜਾਂਚ ਕਰੋ, ਅਤੇ ਪੇਚ ਅਤੇ ਬੈਰਲ ਵੀਅਰ ਸਥਾਪਤ ਕਰਨ ਲਈ ਅਯਾਮੀ ਨਿਰੀਖਣ ਦੀ ਵਰਤੋਂ ਕਰੋ।
ਨਨਹਈਆ ਨੂੰ ਬਦਲੀ ਦਾ ਮੁਲਾਂਕਣ ਕਰਨ ਦੀ ਕੀ ਲੋੜ ਹੈ?
ਮਸ਼ੀਨ ਦਾ ਮਾਡਲ, ਪੇਚ ਦਾ ਵਿਆਸ ਅਤੇ ਡਰਾਇੰਗ, ਰੈਜ਼ਿਨ ਗ੍ਰੇਡ ਅਤੇ ਫਿਲਰ, ਰੀਗ੍ਰਾਈਂਡ ਵੇਰਵੇ, ਅਸਲ ਰਿਕਵਰੀ ਰਿਕਾਰਡ, ਪੇਚ ਦੀ ਗਤੀ ਅਤੇ ਬੈਕ-ਪ੍ਰੈਸ਼ਰ ਸੈਟਿੰਗਜ਼, ਤਾਪਮਾਨ ਰਿਕਾਰਡ, ਅਤੇ ਕੋਈ ਵੀ ਵੀਅਰ ਮਾਪ ਭੇਜੋ। ਲੋੜੀਂਦੇ ਚੱਕਰ ਅਤੇ ਅੰਸ਼ਕ-ਗੁਣਵੱਤਾ ਦੇ ਮਾਪਦੰਡ ਸ਼ਾਮਲ ਕਰੋ ਤਾਂ ਕਿ ਬਦਲੀ ਦੀ ਇੱਕ ਪਰਿਭਾਸ਼ਿਤ ਨੌਕਰੀ ਹੋਵੇ।
ਦੇ ਨਾਲ ਜਾਰੀ ਰੱਖੋਇੰਜੈਕਸ਼ਨ ਮੋਲਡਿੰਗ ਪੇਚ ਬੈਰਲ ਚੋਣ ਗਾਈਡ, ਜਾਂ ਜਾਂਚ ਕਰੋਪੇਚ ਟਿਪ ਅਤੇ ਚੈੱਕ-ਰਿੰਗ ਬਦਲਣ ਦੀ ਜਾਂਚ ਸੂਚੀਜੇਕਰ ਸਬੂਤ ਫਰੰਟ-ਐਂਡ ਅਸੈਂਬਲੀ ਵੱਲ ਇਸ਼ਾਰਾ ਕਰਦੇ ਹਨ।