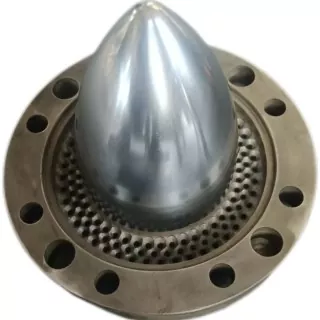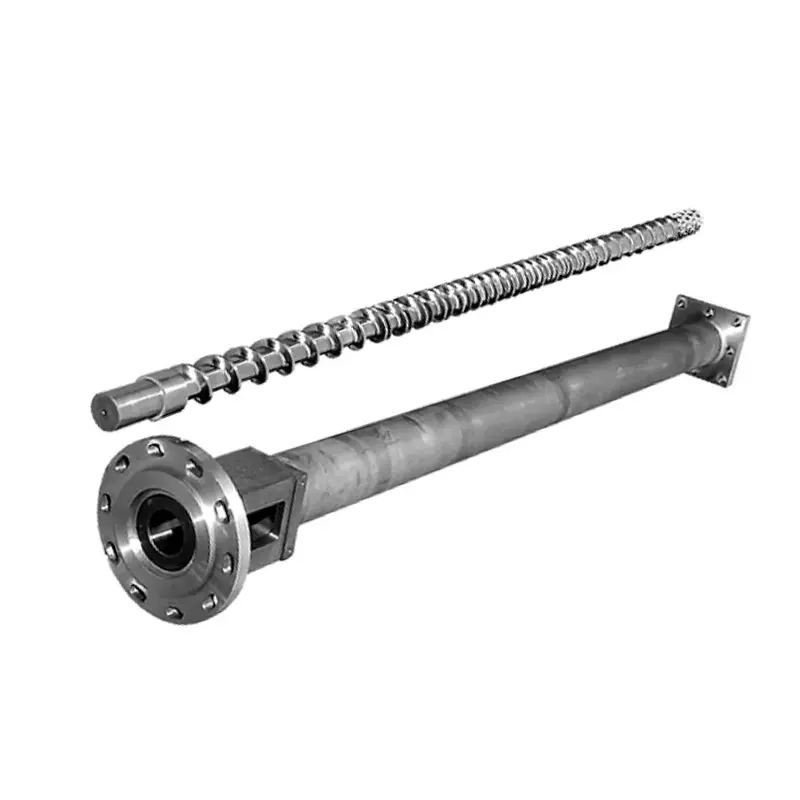
ਇੱਕ ਪੇਚ ਦੀ ਟਿਪ ਇੰਨੀ ਛੋਟੀ ਹੁੰਦੀ ਹੈ ਕਿ ਇੱਕ ਵਾਧੂ ਹਿੱਸੇ ਦੀ ਤਰ੍ਹਾਂ ਵਿਵਹਾਰ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ, ਫਿਰ ਵੀ ਇਹ ਫੈਸਲਾ ਕਰਨ ਲਈ ਕਾਫ਼ੀ ਸਟੀਕ ਹੁੰਦਾ ਹੈ ਕਿ ਕੀ ਹਰ ਸ਼ਾਟ ਪਿਘਲਣ ਦੀ ਸਮਾਨ ਮਾਤਰਾ ਨਾਲ ਸ਼ੁਰੂ ਹੁੰਦਾ ਹੈ। ਇਸਨੂੰ ਇੱਕ ਮੇਲ ਖਾਂਦੇ ਪ੍ਰਵਾਹ ਅਤੇ ਸੀਲਿੰਗ ਅਸੈਂਬਲੀ ਦੇ ਤੌਰ 'ਤੇ ਖਰੀਦੋ, ਨਾ ਕਿ ਥਰਿੱਡਡ ਮੈਟਲ ਪੁਆਇੰਟ ਵਜੋਂ।


ਤੇਜ਼ ਜਵਾਬ
ਚਾਰ ਚੀਜ਼ਾਂ ਦੁਆਰਾ ਇੱਕ ਇੰਜੈਕਸ਼ਨ ਮੋਲਡਿੰਗ ਸਕ੍ਰੂ ਟਿਪ ਦੀ ਚੋਣ ਕਰੋ: ਗੈਰ-ਰਿਟਰਨ ਵਾਲਵ ਡਿਜ਼ਾਈਨ, ਸਹੀ ਪੇਚ ਅਤੇ ਬੈਰਲ ਇੰਟਰਫੇਸ, ਪ੍ਰੋਸੈਸਡ ਰਾਲ ਅਤੇ ਫਿਲਰ, ਅਤੇ ਮੌਜੂਦਾ ਅਸੈਂਬਲੀ ਦਾ ਪਹਿਨਣ ਦਾ ਪੈਟਰਨ। ਜਦੋਂ ਸੰਸਕਰਣ, ਪਿਛਲੀ ਮੁਰੰਮਤ ਜਾਂ ਗੈਰ-ਮਿਆਰੀ ਪੇਚ ਮੌਜੂਦ ਹੋ ਸਕਦੇ ਹਨ ਤਾਂ ਇਕੱਲੇ ਮਸ਼ੀਨ ਮਾਡਲ ਹੀ ਕਾਫ਼ੀ ਨਹੀਂ ਹੈ।
ਬਦਲੀ ਦੇ ਆਰਡਰ ਲਈ, ਉਪਲਬਧ ਹੋਣ 'ਤੇ ਅਸਲੀ ਡਰਾਇੰਗ ਭੇਜੋ, ਫਿਰ ਅਸਲ ਮਸ਼ੀਨ ਦੇ ਵਿਰੁੱਧ ਥਰਿੱਡ, ਮੋਢੇ, ਟਿਪ ਦੀ ਲੰਬਾਈ, ਰਿੰਗ ਯਾਤਰਾ, ਸੀਟ, ਬਾਹਰੀ ਵਿਆਸ ਅਤੇ ਪਿਘਲਣ ਵਾਲੇ ਪੈਸਿਆਂ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ। ਇੱਕ ਚੰਗਾ ਹਵਾਲਾ ਜਿਓਮੈਟਰੀ ਨਾਲ ਸ਼ੁਰੂ ਹੁੰਦਾ ਹੈ। ਸਮੱਗਰੀ ਅਤੇ ਸਤਹ ਦਾ ਇਲਾਜ ਅੱਗੇ ਆਉਂਦਾ ਹੈ.
ਪੇਚ ਟਿਪ ਦੋਵਾਂ ਦਿਸ਼ਾਵਾਂ ਵਿੱਚ ਵਹਾਅ ਨੂੰ ਨਿਯੰਤਰਿਤ ਕਰਦਾ ਹੈ
ਪੇਚ ਰਿਕਵਰੀ ਦੇ ਦੌਰਾਨ, ਨਾਨ-ਰਿਟਰਨ ਵਾਲਵ ਖੁੱਲ੍ਹਦਾ ਹੈ ਅਤੇ ਪਿਘਲੇ ਹੋਏ ਪੋਲੀਮਰ ਨੂੰ ਪੇਚ ਦੇ ਅਗਲੇ ਪਾਸੇ ਵੱਲ ਜਾਣ ਦਿੰਦਾ ਹੈ। ਇੰਜੈਕਸ਼ਨ ਦੀ ਸ਼ੁਰੂਆਤ 'ਤੇ, ਇਹ ਬੰਦ ਹੋ ਜਾਂਦਾ ਹੈ ਇਸਲਈ ਪੇਚ ਦੇ ਨਾਲ ਪਿਘਲਣ ਨੂੰ ਪਿੱਛੇ ਵੱਲ ਧੱਕਣ ਦੀ ਬਜਾਏ ਸ਼ਾਟ 'ਤੇ ਪੇਚ ਅੰਦੋਲਨ ਅਤੇ ਦਬਾਅ ਦਾ ਕੰਮ ਕਰਦਾ ਹੈ।
ਇਹੀ ਕਾਰਨ ਹੈ ਕਿ ਪੇਚ ਟਿਪ, ਚੈੱਕ ਰਿੰਗ ਅਤੇ ਸੀਟ ਪ੍ਰਕਿਰਿਆ ਨਾਲ ਸਬੰਧਤ ਹਨ, ਨਾ ਕਿ ਸਿਰਫ ਰੱਖ-ਰਖਾਅ ਨਾਲ.ENGEL ਦਾ ਗੈਰ-ਰਿਟਰਨ ਵਾਲਵ ਟਿਊਟੋਰਿਅਲਉਹੀ ਦੋ ਓਪਰੇਟਿੰਗ ਸਥਿਤੀਆਂ ਦਾ ਵਰਣਨ ਕਰਦਾ ਹੈ ਅਤੇ ਬੰਦ ਹੋਣ ਵਾਲੇ ਵਿਵਹਾਰ ਨੂੰ ਸਿੱਧਾ ਟੀਕੇ ਦੀ ਦੁਹਰਾਉਣਯੋਗਤਾ ਨਾਲ ਜੋੜਦਾ ਹੈ।
ਸਾਡਾ ਫੈਕਟਰੀ ਦ੍ਰਿਸ਼:ਸਭ ਤੋਂ ਮਹਿੰਗੀ ਪੇਚ-ਟਿਪ ਗਲਤੀ ਸ਼ਾਇਦ ਹੀ ਦੋ ਸਮੱਗਰੀ ਗ੍ਰੇਡਾਂ ਵਿੱਚ ਅੰਤਰ ਹੈ। ਇਹ ਇੱਕ ਅਜਿਹਾ ਹਿੱਸਾ ਹੈ ਜੋ ਪੇਚ 'ਤੇ ਥਰਿੱਡ ਕਰਦਾ ਹੈ ਪਰ ਯਾਤਰਾ ਨਹੀਂ ਕਰਦਾ, ਸੀਲ ਨਹੀਂ ਕਰਦਾ ਜਾਂ ਸਹੀ ਢੰਗ ਨਾਲ ਅਲਾਈਨ ਨਹੀਂ ਕਰਦਾ। ਇੱਕ ਸਫਲ ਫਿੱਟ ਟੈਸਟ ਵਿਕਰੀ ਵਿਸ਼ੇਸ਼ਣਾਂ ਦੀ ਇੱਕ ਲੰਬੀ ਸੂਚੀ ਨਾਲੋਂ ਵਧੇਰੇ ਕੀਮਤੀ ਹੈ।
ਮੋਲਡਿੰਗ ਡਿਊਟੀ ਦੇ ਆਲੇ ਦੁਆਲੇ ਅਸੈਂਬਲੀ ਦੀ ਚੋਣ ਕਰੋ
ਸਹੀ ਡਿਜ਼ਾਇਨ ਨੂੰ ਰਿਕਵਰੀ ਦੇ ਦੌਰਾਨ ਸੁਤੰਤਰ ਤੌਰ 'ਤੇ ਖੁੱਲ੍ਹਣਾ ਚਾਹੀਦਾ ਹੈ, ਟੀਕੇ ਦੇ ਦੌਰਾਨ ਅਨੁਮਾਨਤ ਤੌਰ 'ਤੇ ਬੰਦ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ ਅਤੇ ਪਿਘਲਣ ਵਾਲੇ ਮਾਰਗ ਵਿੱਚ ਬਹੁਤ ਜ਼ਿਆਦਾ ਪਾਬੰਦੀਆਂ ਤੋਂ ਬਚਣਾ ਚਾਹੀਦਾ ਹੈ। ਇਸ ਨੂੰ ਇਸਦੇ ਮੇਲਣ ਵਾਲੀਆਂ ਸਤਹਾਂ ਨੂੰ ਨੁਕਸਾਨ ਪਹੁੰਚਾਏ ਬਿਨਾਂ ਰਾਲ ਦੇ ਘਸਣ ਵਾਲੇ, ਚਿਪਕਣ ਵਾਲੇ ਅਤੇ ਖੋਰ ਵਾਲੇ ਲੋਡ ਤੋਂ ਵੀ ਬਚਣਾ ਚਾਹੀਦਾ ਹੈ।
| ਖਰੀਦਦਾਰੀ ਸਵਾਲ | ਇਹ ਪੇਚ ਦੀ ਨੋਕ ਨੂੰ ਕਿਉਂ ਬਦਲਦਾ ਹੈ | ਸਪਲਾਇਰ ਨੂੰ ਕੀ ਭੇਜਣਾ ਹੈ |
|---|---|---|
| ਕਿਹੜੀ ਰਾਲ ਨੂੰ ਢਾਲਿਆ ਜਾ ਰਿਹਾ ਹੈ? | ਲੇਸਦਾਰਤਾ, ਲੁਬਰੀਸਿਟੀ, ਡਿਗਰੇਡੇਸ਼ਨ ਸੰਵੇਦਨਸ਼ੀਲਤਾ ਅਤੇ ਖੋਰ ਡਿਊਟੀ ਵਹਾਅ ਦੇ ਰਸਤੇ, ਸਮੱਗਰੀ ਅਤੇ ਸਤਹ ਦੇ ਇਲਾਜ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰਦੇ ਹਨ। | ਸਹੀ ਰਾਲ ਗ੍ਰੇਡ, ਰੰਗ ਪ੍ਰਣਾਲੀ, ਲਾਟ ਰਿਟਾਰਡੈਂਟ ਅਤੇ ਆਮ ਪ੍ਰੋਸੈਸਿੰਗ ਰੇਂਜ. |
| ਕੀ ਰਾਲ ਮਜਬੂਤ ਜਾਂ ਭਰੀ ਹੋਈ ਹੈ? | ਗਲਾਸ ਫਾਈਬਰ, ਖਣਿਜ ਫਿਲਰ ਅਤੇ ਮੁੜ-ਪ੍ਰਾਪਤ ਗੰਦਗੀ ਰਿੰਗ, ਸੀਟ ਅਤੇ ਪਿਘਲਣ ਵਾਲੇ ਰਸਤਿਆਂ 'ਤੇ ਘ੍ਰਿਣਾਯੋਗ ਪਹਿਨਣ ਨੂੰ ਤੇਜ਼ ਕਰ ਸਕਦੀ ਹੈ। | ਫਿਲਰ ਦੀ ਕਿਸਮ, ਭਾਰ ਪ੍ਰਤੀਸ਼ਤ ਅਤੇ ਕੀ ਇਹ ਉਤਪਾਦ ਦੁਆਰਾ ਬਦਲਦਾ ਹੈ। |
| ਸ਼ਾਟ ਕਿੰਨੀ ਸਹੀ ਹੋਣੀ ਚਾਹੀਦੀ ਹੈ? | ਪਤਲੀ-ਕੰਧ, ਮਲਟੀ-ਕੈਵਿਟੀ ਅਤੇ ਤੰਗ-ਭਾਰ ਵਾਲੇ ਹਿੱਸੇ ਵਾਲਵ ਦੇ ਬੰਦ ਹੋਣ ਅਤੇ ਲੀਕੇਜ ਵਿੱਚ ਛੋਟੀਆਂ ਤਬਦੀਲੀਆਂ ਦਾ ਪਰਦਾਫਾਸ਼ ਕਰਦੇ ਹਨ। | ਭਾਗ ਦਾ ਭਾਰ, ਕੈਵਿਟੀ ਕਾਉਂਟ, ਸ਼ਾਟ-ਵੇਟ ਸਹਿਣਸ਼ੀਲਤਾ ਅਤੇ ਤਾਜ਼ਾ ਰੁਝਾਨ ਡੇਟਾ। |
| ਮੌਜੂਦਾ ਵਾਲਵ ਸ਼ੈਲੀ ਕੀ ਹੈ? | ਸਲਾਈਡਿੰਗ ਰਿੰਗ, ਬਾਲ-ਚੈੱਕ ਅਤੇ ਹੋਰ ਡਿਜ਼ਾਈਨਾਂ ਦੇ ਵੱਖ-ਵੱਖ ਪ੍ਰਵਾਹ ਖੇਤਰ, ਯਾਤਰਾ ਅਤੇ ਬੰਦ ਹੋਣ ਦਾ ਵਿਵਹਾਰ ਹੁੰਦਾ ਹੈ। | ਅਸਲ ਭਾਗ ਨੰਬਰ, ਡਰਾਇੰਗ, ਫੋਟੋਆਂ ਅਤੇ ਪੂਰੀ ਹਟਾਈ ਗਈ ਅਸੈਂਬਲੀ। |
| ਕੀ ਪੇਚ ਨੂੰ ਪਹਿਲਾਂ ਬਦਲਿਆ ਗਿਆ ਹੈ? | ਇੱਕ ਮਸ਼ੀਨ ਮਾਡਲ ਹੁਣ ਸਥਾਪਤ ਥਰਿੱਡ, ਟਿਪ ਦੀ ਲੰਬਾਈ ਜਾਂ ਸੀਟ ਜਿਓਮੈਟਰੀ ਦੀ ਪਛਾਣ ਨਹੀਂ ਕਰ ਸਕਦਾ ਹੈ। | ਮੌਜੂਦਾ ਪੇਚ ਡਰਾਇੰਗ ਅਤੇ ਸਿੱਧੇ ਮਾਪ, ਨਾ ਸਿਰਫ ਮਸ਼ੀਨ ਨੇਮਪਲੇਟ. |
| ਹਿੱਸਾ ਕਿਉਂ ਬਦਲਿਆ ਜਾ ਰਿਹਾ ਹੈ? | ਟੁੱਟਿਆ ਹੋਇਆ ਧਾਗਾ, ਟੁੱਟਿਆ ਹੋਇਆ ਵਹਾਅ ਮਾਰਗ ਅਤੇ ਲੀਕ ਰਿੰਗ ਇੱਕੋ ਸੁਧਾਰਾਤਮਕ ਕਾਰਵਾਈ ਵੱਲ ਇਸ਼ਾਰਾ ਨਹੀਂ ਕਰਦੇ ਹਨ। | ਫੋਟੋਆਂ, ਪ੍ਰਕਿਰਿਆ ਦੇ ਲੱਛਣ, ਰੱਖ-ਰਖਾਅ ਦਾ ਇਤਿਹਾਸ ਅਤੇ ਅਸਫਲ ਮਾਪ ਪਹਿਨੋ। |
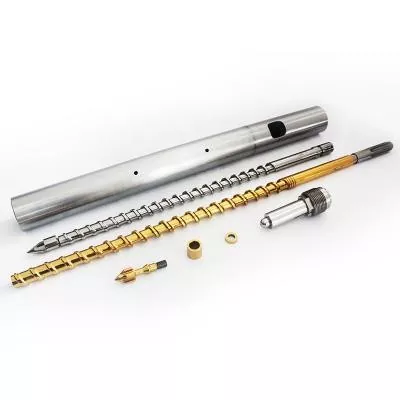
ਨਨਹਈਆ ਸਟੈਂਡਰਡ ਅਤੇ ਕਸਟਮਾਈਜ਼ਡ ਥਰਿੱਡ ਪੈਟਰਨ ਦੀ ਪੇਸ਼ਕਸ਼ ਕਰਦਾ ਹੈ, ਨਾਲ ਹੀ ਵਿਸ਼ੇਸ਼ ਪੌਲੀਮਰਾਂ ਲਈ ਰਿਵਰਸ-ਫਲੋ ਟਿਪ ਵਿਕਲਪ। ਚੁਣੇ ਹੋਏ ਹਿੱਸੇ ਨੂੰ ਇੱਕ ਨਾਲ ਮਿਲਾਇਆ ਜਾ ਸਕਦਾ ਹੈਇੰਜੈਕਸ਼ਨ ਮੋਲਡਿੰਗ ਪੇਚਜਾਂ ਵਿਆਪਕ ਦੇ ਹਿੱਸੇ ਵਜੋਂ ਸਪਲਾਈ ਕੀਤਾ ਜਾਂਦਾ ਹੈਇੰਜੈਕਸ਼ਨ ਮੋਲਡਿੰਗ ਅਤੇ ਐਕਸਟਰਿਊਸ਼ਨ ਸਪੇਅਰ-ਪਾਰਟਸ ਦੀ ਰੇਂਜ.


ਅਸੈਂਬਲੀ ਨੂੰ ਹਟਾਉਣ ਤੋਂ ਪਹਿਲਾਂ ਪ੍ਰਕਿਰਿਆ ਦੇ ਸੰਕੇਤਾਂ ਨੂੰ ਪੜ੍ਹੋ
ਇੱਕ ਵੇਰੀਏਬਲ ਕੁਸ਼ਨ, ਡਰਿਫਟਿੰਗ ਸ਼ਾਟ ਵੇਟ ਜਾਂ ਖਰਾਬ ਟ੍ਰਾਂਸਫਰ ਰੀਪੀਟਬਿਲਟੀ ਵਾਲਵ ਲੀਕੇਜ ਵੱਲ ਇਸ਼ਾਰਾ ਕਰ ਸਕਦੀ ਹੈ, ਪਰ ਇਹਨਾਂ ਵਿੱਚੋਂ ਕੋਈ ਵੀ ਇਸ ਨੂੰ ਇਕੱਲੇ ਸਾਬਤ ਨਹੀਂ ਕਰਦਾ। ਰਾਲ ਵਿੱਚ ਤਬਦੀਲੀਆਂ, ਫੀਡ ਅਸਥਿਰਤਾ, ਤਾਪਮਾਨ ਨਿਯੰਤਰਣ, ਬੈਰਲ ਪਹਿਨਣ, ਪਿਘਲਣ ਵਿੱਚ ਹਵਾ, ਦਬਾਅ ਸੈਟਿੰਗਾਂ ਅਤੇ ਉੱਲੀ ਦੀਆਂ ਸਥਿਤੀਆਂ ਸਮਾਨ ਲੱਛਣ ਪੈਦਾ ਕਰ ਸਕਦੀਆਂ ਹਨ।
ENGEL ਗੈਰ-ਰਿਟਰਨ ਵਾਲਵ, ਪੇਚ ਅਤੇ ਪਲਾਸਟਿਕਾਈਜ਼ਿੰਗ ਬੈਰਲ ਦੀ ਜਾਂਚ ਕਰਨ ਦੀ ਸਿਫਾਰਸ਼ ਕਰਦਾ ਹੈਜਦੋਂ ਪਿਘਲੇ ਹੋਏ ਗੱਦੇ ਵਿੱਚ ਉਤਰਾਅ-ਚੜ੍ਹਾਅ ਆਉਂਦਾ ਹੈ। ਉਹੀ ਸਮੱਸਿਆ-ਨਿਪਟਾਰਾ ਮਾਰਗਦਰਸ਼ਨ ਕੁਸ਼ਨ ਅਤੇ ਸ਼ਾਟ-ਵਜ਼ਨ ਪਰਿਵਰਤਨ ਨੂੰ ਪ੍ਰਕਿਰਿਆ ਸੈਟਿੰਗਾਂ ਅਤੇ ਕੰਪੋਨੈਂਟ ਵੀਅਰ ਨਾਲ ਜੋੜਦਾ ਹੈ।
| ਦੇਖਿਆ ਗਿਆ ਸਿਗਨਲ | ਸੰਭਵ ਪੇਚ-ਟਿਪ ਕਨੈਕਸ਼ਨ | ਆਰਡਰ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਜਾਂਚ ਕਰੋ |
|---|---|---|
| ਕੁਸ਼ਨ ਦੀ ਸਥਿਤੀ ਸ਼ਾਟ ਤੋਂ ਸ਼ਾਟ ਤੱਕ ਵੱਖਰੀ ਹੁੰਦੀ ਹੈ | ਰਿੰਗ ਕਿਸੇ ਵੱਖਰੇ ਬਿੰਦੂ 'ਤੇ ਬੰਦ ਹੋ ਸਕਦੀ ਹੈ ਜਾਂ ਬੈਠਣ ਤੋਂ ਬਾਅਦ ਲੀਕ ਹੋ ਸਕਦੀ ਹੈ। | ਇੱਕ ਸਥਿਰ ਪ੍ਰਕਿਰਿਆ ਦੇ ਅਧੀਨ ਰੁਝਾਨ ਅਸਲ ਸਥਿਤੀ, ਦਬਾਅ ਅਤੇ ਸ਼ਾਟ ਵਜ਼ਨ। |
| ਸੈਟਿੰਗਾਂ ਸਥਿਰ ਰਹਿਣ ਦੌਰਾਨ ਭਾਗ ਦਾ ਭਾਰ ਵਧਦਾ ਹੈ | ਬੈਕਫਲੋ ਮੋਲਡ ਨੂੰ ਦਿੱਤੇ ਗਏ ਪ੍ਰਭਾਵਸ਼ਾਲੀ ਵਾਲੀਅਮ ਨੂੰ ਘਟਾ ਸਕਦਾ ਹੈ। | ਫੀਡ, ਤਾਪਮਾਨ, ਸਮੱਗਰੀ ਅਤੇ ਉੱਲੀ-ਖੋਹ ਦੇ ਕਾਰਨਾਂ ਨੂੰ ਰੱਦ ਕਰੋ। |
| ਛੋਟੇ ਸ਼ਾਟ ਰੁਕ-ਰੁਕ ਕੇ ਦਿਖਾਈ ਦਿੰਦੇ ਹਨ | ਹੋ ਸਕਦਾ ਹੈ ਕਿ ਵਾਲਵ ਵਾਰ-ਵਾਰ ਸੀਲ ਨਾ ਹੋਵੇ, ਖਾਸ ਕਰਕੇ ਰਿਕਵਰੀ ਤਬਦੀਲੀਆਂ ਤੋਂ ਬਾਅਦ। | ਟ੍ਰਾਂਸਫਰ ਜਵਾਬ ਦੀ ਤੁਲਨਾ ਕਰੋ ਅਤੇ ਮਸ਼ੀਨ ਨਿਰਮਾਤਾ ਦੁਆਰਾ ਪ੍ਰਵਾਨਿਤ ਵਾਲਵ ਟੈਸਟ ਚਲਾਓ। |
| ਰਿਕਵਰੀ ਸੀਮਤ ਹੋ ਜਾਂਦੀ ਹੈ | ਇੱਕ ਖਰਾਬ ਰਿੰਗ, ਡਿਪਾਜ਼ਿਟ ਜਾਂ ਘੱਟ ਆਕਾਰ ਵਾਲਾ ਵਹਾਅ ਮਾਰਗ ਪਿਘਲਣ ਦੇ ਪ੍ਰਵਾਹ ਦਾ ਵਿਰੋਧ ਕਰ ਸਕਦਾ ਹੈ। | ਮੁਫਤ ਅੰਦੋਲਨ, ਜਮ੍ਹਾ, ਗੈਲਿੰਗ ਅਤੇ ਲੰਘਣ ਦੀ ਰੁਕਾਵਟ ਲਈ ਮੁਆਇਨਾ ਕਰੋ। |
| ਕਾਲੇ ਧੱਬੇ ਇੱਕ ਪਦਾਰਥਕ ਤਬਦੀਲੀ ਦਾ ਪਾਲਣ ਕਰਦੇ ਹਨ | ਮਰੇ ਹੋਏ ਧੱਬੇ ਜਾਂ ਖਰਾਬ ਸਤਹ ਡੀਗਰੇਡ ਪੋਲੀਮਰ ਨੂੰ ਬਰਕਰਾਰ ਰੱਖ ਸਕਦੇ ਹਨ ਅਤੇ ਛੱਡ ਸਕਦੇ ਹਨ। | ਪੂਰੇ ਪਿਘਲਣ ਵਾਲੇ ਮਾਰਗ, ਨੋਜ਼ਲ, ਪੇਚ ਫਰੰਟ ਅਤੇ ਸਫਾਈ ਪ੍ਰਕਿਰਿਆ ਦੀ ਜਾਂਚ ਕਰੋ। |
| ਧਾਤੂ ਸ਼ੋਰ ਜਾਂ ਰਿੰਗ ਦਾ ਦੌਰਾ | ਗੈਲਿੰਗ, ਵਿਗਾੜ, ਗਲਤ ਅਲਾਈਨਮੈਂਟ ਜਾਂ ਵਿਦੇਸ਼ੀ ਸਮੱਗਰੀ ਮੌਜੂਦ ਹੋ ਸਕਦੀ ਹੈ। | ਮਸ਼ੀਨ ਨਿਰਮਾਤਾ ਦੀ ਸੁਰੱਖਿਅਤ ਰੱਖ-ਰਖਾਅ ਪ੍ਰਕਿਰਿਆ ਦੇ ਤਹਿਤ ਰੋਕੋ ਅਤੇ ਨਿਰੀਖਣ ਕਰੋ। |
ਅਸੈਂਬਲੀ ਨੂੰ ਹਟਾਏ ਜਾਣ ਤੋਂ ਬਾਅਦ, ਚੈੱਕ ਰਿੰਗ ਦੇ ਬਾਹਰਲੇ ਵਿਆਸ, ਦੋਵੇਂ ਸਿਰੇ ਦੇ ਚਿਹਰੇ, ਬੈਠਣ ਦੀ ਸਤਹ, ਟਿਪ ਬਾਡੀ, ਪਿਘਲੇ ਹੋਏ ਪੈਸਿਆਂ ਅਤੇ ਧਾਗੇ ਦੀ ਜਾਂਚ ਕਰੋ। ਐਨਆਰਬਰਗ ਤਕਨੀਕੀ ਲੇਖਪਹਿਨਣ ਦੇ ਤੰਤਰ ਦੇ ਤੌਰ 'ਤੇ ਘਸਣ, ਚਿਪਕਣ ਅਤੇ ਖੋਰ ਦੀ ਪਛਾਣ ਕਰਦਾ ਹੈ ਅਤੇ ਦਿਖਾਉਂਦਾ ਹੈ ਕਿ ਰਿੰਗ ਦੇ ਵਿਆਸ, ਸਿਰੇ ਦੇ ਚਿਹਰੇ ਅਤੇ ਸੀਲਿੰਗ ਸੀਟ 'ਤੇ ਪਹਿਨਣ ਨਾਲ ਰਿੰਗ ਦੀ ਯਾਤਰਾ ਅਤੇ ਗੱਦੀ ਦੀ ਸਥਿਰਤਾ ਬਦਲ ਸਕਦੀ ਹੈ।
ਜਦੋਂ ਤੱਕ ਹਿੱਸਾ ਭਰ ਨਹੀਂ ਜਾਂਦਾ ਉਦੋਂ ਤੱਕ ਹੋਲਡ ਪ੍ਰੈਸ਼ਰ ਨੂੰ ਜੋੜ ਕੇ ਚੈਕ ਰਿੰਗ ਦਾ ਨਿਦਾਨ ਨਾ ਕਰੋ।ਇੱਕ ਸੈਟਿੰਗ ਤਬਦੀਲੀ ਇਸ ਨੂੰ ਠੀਕ ਕੀਤੇ ਬਿਨਾਂ ਲੀਕੇਜ ਨੂੰ ਲੁਕਾ ਸਕਦੀ ਹੈ। ਇੱਕ ਸਥਿਰ ਬੇਸਲਾਈਨ ਨੂੰ ਕੈਪਚਰ ਕਰੋ, ਮਸ਼ੀਨ ਨਿਰਮਾਤਾ ਦੁਆਰਾ ਪ੍ਰਵਾਨਿਤ ਟੈਸਟ ਵਿਧੀ ਦੀ ਪਾਲਣਾ ਕਰੋ ਅਤੇ ਬਦਲਣ ਦੇ ਨਿਰਧਾਰਨ ਨੂੰ ਬਦਲਣ ਤੋਂ ਪਹਿਲਾਂ ਹਾਰਡਵੇਅਰ ਦੀ ਜਾਂਚ ਕਰੋ।
ਇੱਕ ਹਿੱਸੇ ਨੂੰ ਉਦੋਂ ਹੀ ਬਦਲੋ ਜਦੋਂ ਮੇਲ ਕਰਨ ਵਾਲੇ ਹਿੱਸੇ ਅਜੇ ਵੀ ਚੰਗੇ ਹੋਣ
ਇੱਕ ਚੈਕ ਰਿੰਗ ਨੂੰ ਆਪਣੇ ਆਪ ਬਦਲਿਆ ਜਾ ਸਕਦਾ ਹੈ ਜਦੋਂ ਇਸਦੀ ਮੇਲਣ ਦੀ ਟਿਪ ਅਤੇ ਸੀਟ ਪ੍ਰਵਾਨਿਤ ਮਾਪਾਂ ਦੇ ਅੰਦਰ ਰਹਿੰਦੀ ਹੈ, ਸੀਲਿੰਗ ਸਤਹ ਸਹੀ ਹੁੰਦੀਆਂ ਹਨ, ਅਤੇ ਨਵੀਂ ਰਿੰਗ ਆਪਣੀ ਪੂਰੀ ਯਾਤਰਾ ਦੌਰਾਨ ਸੁਤੰਤਰ ਰੂਪ ਵਿੱਚ ਘੁੰਮ ਸਕਦੀ ਹੈ। ਇਹ ਘੱਟ ਲਾਗਤ ਵਾਲੀ ਮੁਰੰਮਤ ਹੈ, ਪਰ ਸਿਰਫ਼ ਉਦੋਂ ਜਦੋਂ ਜਾਂਚ ਇਸਦਾ ਸਮਰਥਨ ਕਰਦੀ ਹੈ।
ਮੇਲ ਖਾਂਦੀ ਟਿਪ, ਰਿੰਗ ਅਤੇ ਸੀਟ ਨੂੰ ਬਦਲੋ ਜਦੋਂ ਕਈ ਸਤਹਾਂ ਪਹਿਨਣ ਨੂੰ ਦਿਖਾਉਂਦੀਆਂ ਹਨ, ਇੱਕ ਰਿੰਗ ਕਿਸੇ ਹੋਰ ਕੰਪੋਨੈਂਟ ਦੇ ਵਿਰੁੱਧ ਜ਼ਬਤ ਹੋ ਜਾਂਦੀ ਹੈ ਜਾਂ ਗਲੇ ਹੁੰਦੀ ਹੈ, ਪੁਰਾਣੇ ਹਿੱਸੇ ਮਸ਼ੀਨਾਂ ਵਿੱਚ ਮਿਲਾਏ ਜਾਂਦੇ ਹਨ, ਜਾਂ ਕੋਈ ਭਰੋਸੇਯੋਗ ਅਸਲੀ ਮਾਪ ਨਹੀਂ ਬਚਦਾ ਹੈ। ਇੱਕ ਨਵੇਂ ਸੀਲਿੰਗ ਹਿੱਸੇ ਨੂੰ ਦੋ ਖਰਾਬ ਮੇਲਣ ਵਾਲੇ ਹਿੱਸਿਆਂ ਦੇ ਨਾਲ ਜੋੜਨਾ ਇੱਕ ਨਵਾਂ ਲੀਕੇਜ ਮਾਰਗ ਬਣਾ ਸਕਦਾ ਹੈ।
ਸਾਡਾ ਫੈਕਟਰੀ ਦ੍ਰਿਸ਼:ਇੱਕ ਖਰਾਬ ਨਮੂਨਾ ਸਬੂਤ ਹੈ, ਮਾਸਟਰ ਡਰਾਇੰਗ ਨਹੀਂ। ਜੇਕਰ ਅਸੀਂ ਖਰਾਬ ਹੋਈ ਸੀਟ, ਛੋਟੀ ਹੋਈ ਰਿੰਗ ਜਾਂ ਖਰਾਬ ਹੋਏ ਧਾਗੇ ਦੀ ਬਿਲਕੁਲ ਨਕਲ ਕਰਦੇ ਹਾਂ, ਤਾਂ ਨਵਾਂ ਹਿੱਸਾ ਪੁਰਾਣੀ ਸਮੱਸਿਆ ਨੂੰ ਸਾਫ਼-ਸੁਥਰੀ ਸਤ੍ਹਾ ਨਾਲ ਦੁਬਾਰਾ ਪੈਦਾ ਕਰ ਸਕਦਾ ਹੈ। ਅਸੀਂ ਡਰਾਇੰਗ, ਮੇਲਣ ਦੇ ਭਾਗਾਂ ਅਤੇ ਅਣਪਛਾਤੇ ਸੰਦਰਭ ਬਿੰਦੂਆਂ ਤੋਂ ਇੱਛਤ ਸਬੰਧਾਂ ਦਾ ਪੁਨਰਗਠਨ ਕਰਦੇ ਹਾਂ।


ਨਨਹਈਆ ਇੰਜੈਕਸ਼ਨ ਮੋਲਡਿੰਗ ਪੇਚ ਟਿਪ ਡੇਟਾ
ਦਨਨਹਈਆ ਇੰਜੈਕਸ਼ਨ ਮੋਲਡਿੰਗ ਪੇਚ ਟਿਪਪੇਚ ਅਤੇ ਨੋਜ਼ਲ-ਸਾਈਡ ਪਿਘਲਣ ਵਾਲੇ ਮਾਰਗ ਦੇ ਵਿਚਕਾਰ ਇੰਟਰਫੇਸ ਵਜੋਂ ਬਣਾਇਆ ਗਿਆ ਹੈ। ਇਹ ਵੱਖ-ਵੱਖ ਪੇਚ ਵਿਆਸ ਅਤੇ ਇੰਜੈਕਸ਼ਨ ਮਸ਼ੀਨ ਬ੍ਰਾਂਡਾਂ ਲਈ, ਕਸਟਮ ਥਰਿੱਡਾਂ ਅਤੇ ਬਦਲਣ ਦੇ ਕੰਮ ਲਈ ਕੰਪੋਨੈਂਟ ਜਿਓਮੈਟਰੀ ਦੇ ਨਾਲ ਉਪਲਬਧ ਹੈ।
| ਨਿਰਧਾਰਨ | ਨਨਹਈਆ ਉਤਪਾਦ ਡੇਟਾ | ਖਰੀਦਦਾਰੀ ਪ੍ਰਸੰਗਿਕਤਾ |
|---|---|---|
| ਅਧਾਰ ਸਮੱਗਰੀ | D2 | ਹਵਾਲੇ ਅਤੇ ਨਿਰੀਖਣ ਦਸਤਾਵੇਜ਼ਾਂ 'ਤੇ ਅਸਲ ਸਮੱਗਰੀ ਨੂੰ ਰਿਕਾਰਡ ਕਰੋ। |
| ਕਠੋਰਤਾ | HRC45-62 | ਚੁਣਿਆ ਗਿਆ ਮੁੱਲ ਗਰਮੀ ਦੇ ਇਲਾਜ, ਪਹਿਨਣ ਦੀ ਡਿਊਟੀ ਅਤੇ ਮੇਲਣ ਸਮੱਗਰੀ ਨਾਲ ਮੇਲ ਖਾਂਦਾ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ। |
| ਸਿੱਧੀ | 0.02 ਮਿਲੀਮੀਟਰ/ਮੀ | ਸਕ੍ਰੂ-ਫਰੰਟ ਇੰਟਰਫੇਸ 'ਤੇ ਜਿਓਮੈਟਰੀ ਅਤੇ ਅਲਾਈਨਮੈਂਟ ਮਾਮਲਾ। |
| ਬਖਤਰਬੰਦ ਚਿਹਰਾ | ਬਾਇਮੈਟਲਿਕ | ਖੁੱਲ੍ਹੀਆਂ ਕੰਮ ਕਰਨ ਵਾਲੀਆਂ ਸਤਹਾਂ 'ਤੇ ਪਹਿਨਣ-ਰੋਧਕ ਵਿਕਲਪ ਪ੍ਰਦਾਨ ਕਰਦਾ ਹੈ। |
| ਗਲਾਸ-ਫਾਈਬਰ ਸੰਰਚਨਾਵਾਂ | 30% / 60% | RFQ ਵਿੱਚ ਅਸਲ ਕੱਚ-ਫਾਈਬਰ ਪ੍ਰਤੀਸ਼ਤਤਾ ਅਤੇ ਰਾਲ ਦਾ ਦਰਜਾ ਦੱਸੋ। |
| ਭਾਗ ਭਾਰ | 1 ਕਿਲੋ | ਉਤਪਾਦ-ਪੰਨਾ ਹਵਾਲਾ ਮੁੱਲ; ਅੰਤਿਮ ਭਾਰ ਪ੍ਰਵਾਨਿਤ ਜਿਓਮੈਟਰੀ ਦੀ ਪਾਲਣਾ ਕਰਦਾ ਹੈ। |
| ਨਿਰਮਾਣ ਰੂਟ | ਸੀਐਨਸੀ ਮਸ਼ੀਨਿੰਗ, ਗਰਮੀ ਦਾ ਇਲਾਜ ਅਤੇ ਸ਼ੁੱਧਤਾ ਪਾਲਿਸ਼ਿੰਗ | ਇਹ ਓਪਰੇਸ਼ਨ ਕੰਟਰੋਲ ਫਾਰਮ, ਸਤਹ ਸਥਿਤੀ ਅਤੇ ਮੁਕੰਮਲ ਫਿੱਟ. |
| ਮਿਆਰੀ ਐਪਲੀਕੇਸ਼ਨ | PE, PP, ABS ਅਤੇ PVC ਥਰਮੋਪਲਾਸਟਿਕ ਮੋਲਡਿੰਗ | ਐਡੀਟਿਵ, ਰੰਗੀਨ, ਰੀਸਾਈਕਲ ਕੀਤੀ ਸਮੱਗਰੀ ਅਤੇ ਫਿਲਰ ਡੇਟਾ ਵੀ ਭੇਜੋ। |
ਪੂਰੀ ਪਲਾਸਟਿਕਾਈਜ਼ਿੰਗ ਯੂਨਿਟ ਲਈ, ਨਨ੍ਹਈਆ ਵੀ ਤਿਆਰ ਕਰਦਾ ਹੈਮਿਊਟੈਂਟ ਇੰਜੈਕਸ਼ਨ ਮੋਲਡਿੰਗ ਪੇਚ, ਹੌਲੀ-ਹੌਲੀ ਇੰਜੈਕਸ਼ਨ ਮੋਲਡਿੰਗ ਪੇਚਅਤੇ ਮੇਲਣ ਵਾਲੇ ਬਦਲਵੇਂ ਬੈਰਲ। ਨਾਲ ਲੱਗਦੇਟੀਕਾ ਨੋਜ਼ਲਉਸੇ ਸਮੇਂ ਸਮੀਖਿਆ ਕੀਤੀ ਜਾ ਸਕਦੀ ਹੈ ਜਦੋਂ ਲੀਕੇਜ, ਅਲਾਈਨਮੈਂਟ ਜਾਂ ਪਿਘਲਣ-ਪ੍ਰਵਾਹ ਦੀਆਂ ਸਮੱਸਿਆਵਾਂ ਪੇਚ ਦੀ ਨੋਕ ਤੋਂ ਅੱਗੇ ਵਧਦੀਆਂ ਹਨ।
ਮਾਪ ਜੋ ਇਹ ਫੈਸਲਾ ਕਰਦੇ ਹਨ ਕਿ ਕੀ ਹਿੱਸਾ ਫਿੱਟ ਹੋਵੇਗਾ
ਇੱਕ ਮਸ਼ੀਨ ਨਿਰਮਾਤਾ ਅਤੇ ਮਾਡਲ ਖੋਜ ਨੂੰ ਸੰਕੁਚਿਤ ਕਰ ਸਕਦਾ ਹੈ, ਪਰ ਇਹ ਇੱਕ ਡਰਾਇੰਗ ਨੂੰ ਬਦਲ ਨਹੀਂ ਸਕਦਾ। ਮਾਡਲ ਪਰਿਵਾਰ ਕਈ ਇੰਜੈਕਸ਼ਨ-ਯੂਨਿਟ ਆਕਾਰਾਂ ਦੀ ਵਰਤੋਂ ਕਰ ਸਕਦੇ ਹਨ, ਅਤੇ ਇੱਕ ਮਸ਼ੀਨ ਪਹਿਲਾਂ ਤੋਂ ਹੀ ਇੱਕ ਬਦਲਣ ਵਾਲਾ ਪੇਚ ਲੈ ਸਕਦੀ ਹੈ ਜੋ ਇਸਦੇ ਮੂਲ ਬਿਲਡ ਤੋਂ ਵੱਖਰਾ ਹੈ।
- ਸਥਾਪਿਤ ਪੇਚ ਦੀ ਪਛਾਣ ਕਰੋ।ਰਿਕਾਰਡ ਮਸ਼ੀਨ ਮੇਕਰ, ਮਾਡਲ, ਇੰਜੈਕਸ਼ਨ-ਯੂਨਿਟ ਅਹੁਦਾ, ਪੇਚ ਵਿਆਸ, ਸੀਰੀਅਲ ਜਾਣਕਾਰੀ ਅਤੇ ਕੋਈ ਵੀ ਪਿਛਲਾ ਪੇਚ ਬਦਲਣਾ।
- ਥਰਿੱਡ ਨੂੰ ਪੂਰੀ ਤਰ੍ਹਾਂ ਪਰਿਭਾਸ਼ਿਤ ਕਰੋ.ਮੁੱਖ ਅਤੇ ਮਾਮੂਲੀ ਵਿਆਸ, ਪਿੱਚ, ਧਾਗੇ ਦੀ ਦਿਸ਼ਾ, ਧਾਗੇ ਦੀ ਲੰਬਾਈ, ਸ਼ੁਰੂਆਤੀ ਸਥਿਤੀ, ਰਾਹਤ ਅਤੇ ਮੋਢੇ ਦੀ ਸਥਿਤੀ ਸ਼ਾਮਲ ਕਰੋ।
- ਧੁਰੀ ਸਟੈਕ ਨੂੰ ਮਾਪੋ.ਟਿਪ ਦੀ ਸਮੁੱਚੀ ਲੰਬਾਈ, ਰਿੰਗ ਦੀ ਲੰਬਾਈ, ਸੀਟ ਦੀ ਲੰਬਾਈ, ਰਿੰਗ ਯਾਤਰਾ ਅਤੇ ਹਰ ਮੋਢੇ ਨੂੰ ਰਿਕਾਰਡ ਕਰੋ ਜੋ ਬੰਦ ਹੋਣ ਦੀ ਸਥਿਤੀ ਨੂੰ ਨਿਯੰਤਰਿਤ ਕਰਦਾ ਹੈ।
- ਰੇਡੀਅਲ ਇੰਟਰਫੇਸਾਂ ਨੂੰ ਮਾਪੋ।ਟਿਪ ਬਾਡੀ ਵਿਆਸ, ਰਿੰਗ ਦੇ ਬਾਹਰ ਅਤੇ ਅੰਦਰ ਦਾ ਵਿਆਸ, ਸੀਟ ਦਾ ਵਿਆਸ, ਬੈਰਲ ਬੋਰ ਦਾ ਹਵਾਲਾ ਅਤੇ ਲੋੜੀਂਦੀ ਕੰਮਕਾਜੀ ਕਲੀਅਰੈਂਸ ਰਿਕਾਰਡ ਕਰੋ।
- ਪਿਘਲਣ ਵਾਲੇ ਰਸਤੇ ਦਾ ਨਕਸ਼ਾ ਬਣਾਓ।ਬੰਸਰੀ ਦੀ ਗਿਣਤੀ, ਲੰਘਣ ਦੀ ਚੌੜਾਈ, ਬੀਤਣ ਦੀ ਡੂੰਘਾਈ, ਨੱਕ ਦੀ ਪ੍ਰੋਫਾਈਲ ਅਤੇ ਕੋਈ ਵੀ ਘੇਰਾ ਦਿਖਾਓ ਜੋ ਪ੍ਰਵਾਹ ਜਾਂ ਸਫਾਈ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰਦਾ ਹੈ।
- ਸੀਲਿੰਗ ਨੂੰ ਮਾਰਕ ਕਰੋ ਅਤੇ ਸਤਹਾਂ ਨੂੰ ਪਹਿਨੋ।ਪਛਾਣ ਕਰੋ ਕਿ ਬੰਦ ਹੋਣ ਦੇ ਦੌਰਾਨ ਕਿਹੜੇ ਚਿਹਰੇ ਸੰਪਰਕ ਹਨ ਅਤੇ ਕਿਹੜੇ ਮਾਪ ਅਣਪਛਾਤੇ ਸੰਦਰਭਾਂ ਤੋਂ ਮਾਪਦੇ ਹਨ।
ਇੱਕ ਸਹਿਣਸ਼ੀਲਤਾ ਦੇ ਅੰਦਰ ਅਨਿਸ਼ਚਿਤਤਾ ਨੂੰ ਨਾ ਲੁਕਾਓ.ਜੇ ਪੁਰਾਣੀ ਸਤਹ ਪਹਿਨੀ ਹੋਈ ਹੈ, ਤਾਂ ਮਾਪਿਆ ਮੁੱਲ ਨੂੰ ਅਸਲ ਪਹਿਨੇ ਹੋਏ ਮਾਪ ਵਜੋਂ ਲੇਬਲ ਕਰੋ। ਪ੍ਰਸਤਾਵਿਤ ਮੁਕੰਮਲ ਮਾਪ ਨੂੰ ਵੱਖ ਰੱਖੋ। ਇਹ ਅੰਤਰ ਇੰਜਨੀਅਰਿੰਗ ਨੂੰ ਨੁਕਸਾਨ ਦੀ ਸਟੀਕ ਕਾਪੀ ਨੂੰ ਮਨਜ਼ੂਰੀ ਦੇਣ ਦੀ ਬਜਾਏ ਹਿੱਸੇ ਨੂੰ ਠੀਕ ਕਰਨ ਦਿੰਦਾ ਹੈ।
ਉਤਪਾਦਨ ਵਿੱਚ ਦਾਖਲ ਹੋਣ ਤੋਂ ਪਹਿਲਾਂ ਬਦਲਣ ਦੀ ਜਾਂਚ ਕਰੋ
ਅਸੈਂਬਲੀ ਨੂੰ ਗਰਮੀ ਅਤੇ ਦਬਾਅ ਦੇ ਸੰਪਰਕ ਵਿੱਚ ਆਉਣ ਤੋਂ ਪਹਿਲਾਂ ਆਉਣ ਵਾਲੇ ਨਿਰੀਖਣ ਨੂੰ ਪਛਾਣ, ਮਾਪ ਅਤੇ ਗਤੀ ਦੀ ਪੁਸ਼ਟੀ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ। ਪ੍ਰਵਾਨਿਤ ਡਰਾਇੰਗ, ਸਮੱਗਰੀ ਰਿਕਾਰਡ ਅਤੇ ਨਿਰੀਖਣ ਨਤੀਜੇ ਨੂੰ ਉਸੇ ਭਾਗ ਨੰਬਰ ਦੇ ਹੇਠਾਂ ਰੱਖੋ।
- ਭਾਗ ਨੰਬਰ ਅਤੇ ਡਰਾਇੰਗ ਸੰਸ਼ੋਧਨ ਖਰੀਦ ਆਰਡਰ ਨਾਲ ਮੇਲ ਖਾਂਦੇ ਹਨ
- ਸਮੱਗਰੀ ਅਤੇ ਗਰਮੀ-ਇਲਾਜ ਦੇ ਰਿਕਾਰਡ ਹਵਾਲੇ ਨਾਲ ਮੇਲ ਖਾਂਦੇ ਹਨ
- ਨਾਜ਼ੁਕ ਵਿਆਸ ਅਤੇ ਧੁਰੀ ਲੰਬਾਈ ਡਰਾਇੰਗ ਸਹਿਣਸ਼ੀਲਤਾ ਦੇ ਅੰਦਰ ਹਨ
- ਥਰਿੱਡ ਗੇਜ ਜਾਂ ਮੇਟਿੰਗ ਜਾਂਚਾਂ ਕੁਨੈਕਸ਼ਨ ਦੀ ਪੁਸ਼ਟੀ ਕਰਦੀਆਂ ਹਨ
- ਬਿਨਾਂ ਦਿਸਣ ਵਾਲੇ ਰੌਕਿੰਗ ਜਾਂ ਦੌਰੇ ਦੇ ਬਿਨਾਂ ਰਿੰਗ ਦੀ ਯਾਤਰਾ ਦੀ ਸੁਤੰਤਰ ਤੌਰ 'ਤੇ ਜਾਂਚ ਕਰੋ
- ਰਿੰਗ ਅਤੇ ਸੀਟ ਇੱਛਤ ਸੀਲਿੰਗ ਸਤਹਾਂ ਨਾਲ ਸੰਪਰਕ ਕਰੋ
- ਪਿਘਲੇ ਹੋਏ ਰਸਤੇ ਸਾਫ਼, ਨਿਰਵਿਘਨ ਅਤੇ ਬਰਰਾਂ ਤੋਂ ਮੁਕਤ ਹੁੰਦੇ ਹਨ
- ਪਾਲਿਸ਼ ਕੀਤੀਆਂ ਸਤਹਾਂ ਕੋਈ ਹੈਂਡਲਿੰਗ ਨੁਕਸਾਨ ਜਾਂ ਕੋਟਿੰਗ ਨੁਕਸ ਨਹੀਂ ਦਿਖਾਉਂਦੀਆਂ
- ਅਸੈਂਬਲੀ ਦਿਸ਼ਾ ਅਤੇ ਕੰਪੋਨੈਂਟ ਆਰਡਰ ਦਸਤਾਵੇਜ਼ੀ ਹਨ
- ਬੇਸਲਾਈਨ ਸ਼ਾਟ ਵਜ਼ਨ ਅਤੇ ਕੁਸ਼ਨ ਇੰਸਟਾਲੇਸ਼ਨ ਤੋਂ ਬਾਅਦ ਰਿਕਾਰਡ ਕੀਤੇ ਜਾਂਦੇ ਹਨ
ਇੰਸਟਾਲੇਸ਼ਨ ਤੋਂ ਬਾਅਦ, ਇੱਕ ਪ੍ਰਵਾਨਿਤ ਸ਼ੁਰੂਆਤੀ ਪ੍ਰਕਿਰਿਆ ਦੀ ਵਰਤੋਂ ਕਰੋ ਅਤੇ ਪ੍ਰਕਿਰਿਆ ਦੀ ਬਰਕਰਾਰ ਬੇਸਲਾਈਨ ਨਾਲ ਤੁਲਨਾ ਕਰੋ। ਇੱਕ ਨਵੀਂ ਟਿਪ ਰਿਕਵਰੀ, ਡੀਕੰਪ੍ਰੇਸ਼ਨ ਪ੍ਰਤੀਕਿਰਿਆ ਜਾਂ ਵਾਲਵ ਬੰਦ ਕਰਨ ਦੇ ਵਿਵਹਾਰ ਨੂੰ ਬਦਲ ਸਕਦੀ ਹੈ, ਇਸਲਈ ਇਹ ਨਾ ਸੋਚੋ ਕਿ ਹਰ ਪੁਰਾਣੀ ਸੈਟਿੰਗ ਨੂੰ ਅਛੂਤ ਰਹਿਣਾ ਚਾਹੀਦਾ ਹੈ।
ਫੈਕਟਰੀ ਨੂੰ ਕੀ ਕੰਟਰੋਲ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ
ਪੇਚ-ਟਿਪ ਦੀ ਗੁਣਵੱਤਾ ਹਿੱਸਿਆਂ ਦੇ ਵਿਚਕਾਰ ਸਬੰਧਾਂ ਤੋਂ ਆਉਂਦੀ ਹੈ। ਧਾਗੇ ਦੀ ਇਕਾਗਰਤਾ, ਮੋਢੇ ਦੀ ਸਥਿਤੀ, ਰਿੰਗ ਟ੍ਰੈਵਲ, ਸੀਲਿੰਗ-ਫੇਸ ਜਿਓਮੈਟਰੀ, ਫਲੋ-ਪਾਥ ਫਿਨਿਸ਼ ਅਤੇ ਹੀਟ-ਟਰੀਟਮੈਂਟ ਸਥਿਤੀ ਨੂੰ ਇਕੱਠੇ ਕੰਮ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ। ਇੱਕ ਪ੍ਰਭਾਵਸ਼ਾਲੀ ਕਠੋਰਤਾ ਨੰਬਰ ਇੱਕ ਗਲਤ ਸਟੈਕ ਲੰਬਾਈ ਜਾਂ ਮੋਟੇ ਸੀਲਿੰਗ ਸਤਹ ਲਈ ਮੁਆਵਜ਼ਾ ਨਹੀਂ ਦੇ ਸਕਦਾ।
ਨਨ੍ਹਈਆ ਦਾਉਤਪਾਦਨ ਦੇ ਸਾਮਾਨਇਸ ਵਿੱਚ 0.1 ਮਿਲੀਮੀਟਰ ਜਾਂ ਇਸ ਤੋਂ ਹੇਠਾਂ ਫੀਡ ਗਲਤੀ ਵਾਲੇ ਸੀਐਨਸੀ ਆਰੇ, 6 ਮੀਟਰ ਤੱਕ ਦੇ ਵਰਕਪੀਸ ਲਈ ਸੀਐਨਸੀ ਖਰਾਦ, ਅਤੇ 0.02 ਮਿਲੀਮੀਟਰ ਸਥਿਤੀ ਸ਼ੁੱਧਤਾ ਵਾਲੇ ਡ੍ਰਿਲਿੰਗ ਅਤੇ ਮਿਲਿੰਗ ਉਪਕਰਣ ਸ਼ਾਮਲ ਹਨ। ਪੰਜ-ਧੁਰੀ ਮਸ਼ੀਨਿੰਗ ਅਨਿਯਮਿਤ ਉਡਾਣਾਂ ਅਤੇ ਵਿਸ਼ੇਸ਼ ਫਲੈਂਜ ਬਣਤਰਾਂ ਲਈ ਵਰਤੀ ਜਾਂਦੀ ਹੈ।

ਖਰੀਦਦਾਰਾਂ ਲਈ, ਵਿਹਾਰਕ ਸਵਾਲ ਇਹ ਨਹੀਂ ਹੈ ਕਿ ਕੀ ਸਪਲਾਇਰ ਮਸ਼ੀਨ ਟੂਲ ਦਾ ਮਾਲਕ ਹੈ। ਪੁੱਛੋ ਕਿ ਡਰਾਇੰਗ ਦੀ ਸਮੀਖਿਆ ਕਿਵੇਂ ਕੀਤੀ ਜਾਂਦੀ ਹੈ, ਕਿਹੜੇ ਮਾਪਾਂ ਦਾ ਨਿਰੀਖਣ ਕੀਤਾ ਜਾਂਦਾ ਹੈ, ਸਮੱਗਰੀ ਅਤੇ ਗਰਮੀ ਦੇ ਇਲਾਜ ਦਾ ਪਤਾ ਕਿਵੇਂ ਲਗਾਇਆ ਜਾਂਦਾ ਹੈ, ਅਤੇ ਮੁਕੰਮਲ ਰਿੰਗ ਦੀ ਗਤੀ ਦੀ ਜਾਂਚ ਕਿਵੇਂ ਕੀਤੀ ਜਾਂਦੀ ਹੈ। ਨਨਹਈਆ ਆਪਣੇ ਦੁਆਰਾ ਪ੍ਰੀ-ਸੇਲ ਡਰਾਇੰਗ ਸਮੀਖਿਆ ਅਤੇ ਤਕਨੀਕੀ ਸਹਾਇਤਾ ਪ੍ਰਦਾਨ ਕਰਦਾ ਹੈਸੇਵਾ ਟੀਮ.
ਇੱਕ ਬਦਲਣ ਵਾਲੇ ਪੇਚ ਟਿਪ ਲਈ RFQ ਚੈੱਕਲਿਸਟ
ਅੰਸ਼ਕ ਸੰਦੇਸ਼ਾਂ ਦੀ ਲੜੀ ਦੀ ਬਜਾਏ ਇੱਕ ਸਪਸ਼ਟ ਪੈਕੇਜ ਭੇਜੋ। ਨਿਮਨਲਿਖਤ ਜਾਣਕਾਰੀ ਸਪਲਾਇਰ ਨੂੰ ਇਹ ਫੈਸਲਾ ਕਰਨ ਦਿੰਦੀ ਹੈ ਕਿ ਕੀ ਨੌਕਰੀ ਇੱਕ ਮਿਆਰੀ ਬਦਲੀ ਹੈ, ਇੱਕ ਰਿਵਰਸ-ਇੰਜੀਨੀਅਰ ਕੰਪੋਨੈਂਟ ਜਾਂ ਇੱਕ ਰੀਡਿਜ਼ਾਈਨ ਹੈ।
- ਮਸ਼ੀਨ ਮੇਕਰ, ਮਾਡਲ, ਸੀਰੀਅਲ ਨੰਬਰ ਅਤੇ ਇੰਜੈਕਸ਼ਨ-ਯੂਨਿਟ ਦਾ ਆਕਾਰ
- ਸਥਾਪਤ ਪੇਚ ਵਿਆਸ ਅਤੇ ਪੇਚ ਡਰਾਇੰਗ
- ਅਸਲੀ ਪੇਚ-ਟਿਪ ਭਾਗ ਨੰਬਰ ਅਤੇ ਡਰਾਇੰਗ ਸੰਸ਼ੋਧਨ
- ਕ੍ਰਮ ਵਿੱਚ ਰੱਖੇ ਹਿੱਸਿਆਂ ਦੇ ਨਾਲ ਪੁਰਾਣੀ ਅਸੈਂਬਲੀ ਨੂੰ ਪੂਰਾ ਕਰੋ
- ਸਾਹਮਣੇ, ਪਾਸੇ, ਧਾਗਾ ਅਤੇ ਸੀਲਿੰਗ ਚਿਹਰਿਆਂ ਤੋਂ ਫੋਟੋਆਂ
- ਥਰਿੱਡ, ਮੋਢੇ, ਰਿੰਗ, ਸੀਟ ਅਤੇ ਬੀਤਣ ਦੇ ਮਾਪ
- ਰਾਲ ਗ੍ਰੇਡ, ਫਿਲਰ ਕਿਸਮ ਅਤੇ ਫਿਲਰ ਪ੍ਰਤੀਸ਼ਤਤਾ
- ਰੰਗੀਨ, ਰੀਸਾਈਕਲ ਕੀਤੀ ਸਮੱਗਰੀ ਅਤੇ ਖਰਾਬ ਕਰਨ ਵਾਲੇ ਐਡਿਟਿਵ
- ਆਮ ਪਿਘਲਣ ਦਾ ਤਾਪਮਾਨ ਅਤੇ ਸ਼ਾਟ ਦਾ ਆਕਾਰ
- ਭਾਗ ਦਾ ਭਾਰ, ਕੈਵਿਟੀ ਗਿਣਤੀ ਅਤੇ ਸਵੀਕਾਰ ਕੀਤੀ ਪਰਿਵਰਤਨ
- ਹਟਾਉਣ ਤੋਂ ਪਹਿਲਾਂ ਕੁਸ਼ਨ, ਟ੍ਰਾਂਸਫਰ ਅਤੇ ਰਿਕਵਰੀ ਰੁਝਾਨ
- ਦੇਖਿਆ ਗਿਆ ਪਹਿਨਣ, ਅਸਫਲਤਾ ਮੋਡ ਅਤੇ ਲੋੜੀਂਦੀ ਮਾਤਰਾ
ਜੇਕਰ ਡਰਾਇੰਗ ਗੁੰਮ ਹੈ, ਤਾਂ ਹਰ ਮਾਪੀ ਗਈ ਸਤ੍ਹਾ 'ਤੇ ਨਿਸ਼ਾਨ ਲਗਾਓ ਅਤੇ ਮਾਪ ਸੈੱਟਅੱਪ ਦੀ ਫੋਟੋ ਲਓ। ਇੱਕ ਵੀ ਬਾਹਰੀ ਵਿਆਸ ਨਾ ਭੇਜੋ ਅਤੇ ਫੈਕਟਰੀ ਨੂੰ ਇਸ ਤੋਂ ਥਰਿੱਡ, ਸੀਟ ਅਤੇ ਯਾਤਰਾ ਦਾ ਅਨੁਮਾਨ ਲਗਾਉਣ ਲਈ ਕਹੋ।
ਅਕਸਰ ਪੁੱਛੇ ਜਾਂਦੇ ਸਵਾਲ
ਇੱਕ ਇੰਜੈਕਸ਼ਨ ਮੋਲਡਿੰਗ ਪੇਚ ਟਿਪ ਕੀ ਕਰਦੀ ਹੈ?
ਪੇਚ ਟਿਪ ਅਸੈਂਬਲੀ ਵਿੱਚ ਇੱਕ ਗੈਰ-ਰਿਟਰਨ ਵਾਲਵ ਹੁੰਦਾ ਹੈ। ਇਹ ਪੇਚ ਰਿਕਵਰੀ ਦੇ ਦੌਰਾਨ ਖੁੱਲ੍ਹਦਾ ਹੈ ਤਾਂ ਕਿ ਪਿਘਲ ਕੇ ਪੇਚ ਦੇ ਸਾਹਮਣੇ ਜਾ ਸਕੇ, ਫਿਰ ਬੈਕਫਲੋ ਨੂੰ ਸੀਮਿਤ ਕਰਨ ਅਤੇ ਦਬਾਅ ਨੂੰ ਮੋਲਡ ਵਿੱਚ ਟ੍ਰਾਂਸਫਰ ਕਰਨ ਲਈ ਟੀਕੇ ਦੇ ਦੌਰਾਨ ਬੰਦ ਹੋ ਜਾਂਦਾ ਹੈ।
ਖਰਾਬ ਚੈੱਕ ਰਿੰਗ ਜਾਂ ਪੇਚ ਟਿਪ ਦੇ ਕੀ ਸੰਕੇਤ ਹਨ?
ਆਮ ਪ੍ਰਕਿਰਿਆ ਦੇ ਸੰਕੇਤਾਂ ਵਿੱਚ ਇੱਕ ਪਰਿਵਰਤਨਸ਼ੀਲ ਪਿਘਲਣ ਵਾਲਾ ਗੱਦਾ, ਅਸੰਗਤ ਸ਼ਾਟ ਭਾਰ, ਕਮਜ਼ੋਰ ਦਬਾਅ ਦੁਹਰਾਉਣਯੋਗਤਾ, ਹੋਰ ਕਾਰਨਾਂ ਨੂੰ ਬਾਹਰ ਰੱਖੇ ਜਾਣ ਤੋਂ ਬਾਅਦ ਛੋਟੇ ਸ਼ਾਟ, ਅਤੇ ਇੱਕ ਲੰਬਾ ਜਾਂ ਘੱਟ ਸਥਿਰ ਟ੍ਰਾਂਸਫਰ ਜਵਾਬ ਸ਼ਾਮਲ ਹੁੰਦਾ ਹੈ। ਨਿਯੰਤਰਿਤ ਲੀਕ ਟੈਸਟ ਅਤੇ ਅਯਾਮੀ ਨਿਰੀਖਣ ਨਾਲ ਪਹਿਨਣ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ।
ਕੀ ਮੈਂ ਸਿਰਫ਼ ਮਸ਼ੀਨ ਮਾਡਲ ਦੁਆਰਾ ਬਦਲੀ ਪੇਚ ਟਿਪ ਦਾ ਆਰਡਰ ਕਰ ਸਕਦਾ ਹਾਂ?
ਮਸ਼ੀਨ ਨਿਰਮਾਤਾ ਅਤੇ ਮਾਡਲ ਲਾਭਦਾਇਕ ਸ਼ੁਰੂਆਤੀ ਬਿੰਦੂ ਹਨ, ਪਰ ਇੱਕ ਭਰੋਸੇਯੋਗ ਬਦਲੀ ਆਰਡਰ ਵਿੱਚ ਪੇਚ ਦਾ ਵਿਆਸ, ਧਾਗਾ ਅਤੇ ਮੋਢੇ ਦੇ ਮਾਪ, ਟਿਪ ਦੀ ਲੰਬਾਈ, ਚੈੱਕ ਰਿੰਗ ਅਤੇ ਸੀਟ ਦੇ ਮਾਪ, ਪ੍ਰਵਾਹ ਮਾਰਗ, ਰਾਲ, ਫਿਲਰ ਸਮੱਗਰੀ, ਡਰਾਇੰਗ ਅਤੇ ਸਪਸ਼ਟ ਫੋਟੋਆਂ ਸ਼ਾਮਲ ਹੋਣੀਆਂ ਚਾਹੀਦੀਆਂ ਹਨ।
ਕੀ ਮੈਨੂੰ ਸਿਰਫ਼ ਚੈੱਕ ਰਿੰਗ ਜਾਂ ਪੂਰੀ ਪੇਚ ਟਿਪ ਅਸੈਂਬਲੀ ਨੂੰ ਬਦਲਣਾ ਚਾਹੀਦਾ ਹੈ?
ਸਿਰਫ ਖਰਾਬ ਹੋਏ ਹਿੱਸੇ ਨੂੰ ਬਦਲੋ ਜਦੋਂ ਮੇਲਣ ਦੀ ਟਿਪ, ਸੀਟ ਅਤੇ ਧਾਗਾ ਪ੍ਰਵਾਨਿਤ ਮਾਪਾਂ ਅਤੇ ਸਤਹ ਦੀ ਸਥਿਤੀ ਦੇ ਅੰਦਰ ਰਹਿੰਦਾ ਹੈ। ਮੇਲ ਖਾਂਦੀ ਅਸੈਂਬਲੀ ਨੂੰ ਬਦਲੋ ਜਦੋਂ ਕਈ ਸੀਲਿੰਗ ਸਤਹਾਂ ਪਹਿਨੀਆਂ ਜਾਂਦੀਆਂ ਹਨ, ਮਾਪ ਅਨਿਸ਼ਚਿਤ ਹੁੰਦੇ ਹਨ, ਜਾਂ ਮਿਕਸਡ ਪੁਰਾਣੇ ਅਤੇ ਨਵੇਂ ਹਿੱਸੇ ਭਰੋਸੇਯੋਗ ਅੰਦੋਲਨ ਅਤੇ ਸੀਲਿੰਗ ਪੈਦਾ ਨਹੀਂ ਕਰ ਸਕਦੇ ਹਨ।
ਨਨ੍ਹਈਆ ਇੰਜੈਕਸ਼ਨ ਮੋਲਡਿੰਗ ਪੇਚ ਟਿਪਸ ਲਈ ਕਿਹੜੀ ਸਮੱਗਰੀ ਦੀ ਵਰਤੋਂ ਕਰਦਾ ਹੈ?
ਨਨਹਈਆ HRC45-62 ਦੀ ਪ੍ਰਕਾਸ਼ਿਤ ਕਠੋਰਤਾ ਰੇਂਜ, 0.02 mm/m ਸਿੱਧੀਤਾ ਅਤੇ ਇੱਕ ਬਾਇਮੈਟਲਿਕ ਆਰਮਰਡ-ਫੇਸ ਵਿਕਲਪ ਦੇ ਨਾਲ D2 ਇੰਜੈਕਸ਼ਨ ਮੋਲਡਿੰਗ ਪੇਚ ਸੁਝਾਅ ਪੇਸ਼ ਕਰਦਾ ਹੈ। ਅੰਤਮ ਸੰਰਚਨਾ ਰਾਲ, ਫਿਲਰ, ਮਸ਼ੀਨ ਇੰਟਰਫੇਸ ਅਤੇ ਵੀਅਰ ਡਿਊਟੀ ਨਾਲ ਮੇਲ ਖਾਂਦੀ ਹੈ.
ਕੀ ਇੱਕ ਸਖ਼ਤ ਪੇਚ ਟਿਪ ਹਮੇਸ਼ਾ ਲੰਬੇ ਸਮੇਂ ਤੱਕ ਰਹਿੰਦੀ ਹੈ?
ਨਹੀਂ। ਕਠੋਰਤਾ ਪਹਿਨਣ ਦੀ ਕਾਰਗੁਜ਼ਾਰੀ ਦਾ ਸਿਰਫ਼ ਇੱਕ ਹਿੱਸਾ ਹੈ। ਮਿਸ਼ਰਤ ਰਸਾਇਣ, ਗਰਮੀ ਦਾ ਇਲਾਜ, ਖੋਰ ਪ੍ਰਤੀਰੋਧ, ਮੇਲ ਕਰਨ ਵਾਲੀ ਸਮੱਗਰੀ, ਸਤਹ ਫਿਨਿਸ਼, ਅਲਾਈਨਮੈਂਟ, ਕਲੀਅਰੈਂਸ ਅਤੇ ਪ੍ਰੋਸੈਸਡ ਰਾਲ ਸਾਰੇ ਸੇਵਾ ਜੀਵਨ ਨੂੰ ਪ੍ਰਭਾਵਤ ਕਰਦੇ ਹਨ।
ਮੈਂ ਨਨ੍ਹਈਆ ਨੂੰ ਪੇਚ ਟਿਪ ਹਵਾਲੇ ਲਈ ਕੀ ਭੇਜਾਂ?
ਮਸ਼ੀਨ ਮੇਕਰ ਅਤੇ ਮਾਡਲ, ਪੇਚ ਵਿਆਸ, ਰਾਲ ਅਤੇ ਫਿਲਰ ਪ੍ਰਤੀਸ਼ਤ, ਅਸਲੀ ਭਾਗ ਨੰਬਰ ਜਾਂ ਡਰਾਇੰਗ, ਸੰਪੂਰਨ ਮੇਲਣ ਮਾਪ, ਕਈ ਕੋਣਾਂ ਤੋਂ ਫੋਟੋਆਂ, ਪਹਿਨਣ ਦੇ ਲੱਛਣ, ਸ਼ਾਟ-ਵਜ਼ਨ ਦਾ ਰੁਝਾਨ ਅਤੇ ਲੋੜੀਂਦੀ ਮਾਤਰਾ ਭੇਜੋ।
ਵਪਾਰਕ ਖੁਲਾਸਾ: ਨਨਹਈਆ ਇਸ ਗਾਈਡ ਵਿੱਚ ਜੁੜੇ ਇੰਜੈਕਸ਼ਨ ਮੋਲਡਿੰਗ ਪੇਚ ਟਿਪਸ ਅਤੇ ਸੰਬੰਧਿਤ ਹਿੱਸੇ ਬਣਾਉਂਦਾ ਹੈ। ਮਸ਼ੀਨ ਨਿਰਮਾਤਾ ਦੀਆਂ ਸੁਰੱਖਿਆ ਪ੍ਰਕਿਰਿਆਵਾਂ ਅਤੇ ਪ੍ਰਵਾਨਿਤ ਪ੍ਰੋਜੈਕਟ ਡਰਾਇੰਗ ਦੇ ਨਾਲ ਤਕਨੀਕੀ ਸਿਫ਼ਾਰਿਸ਼ਾਂ ਲਾਗੂ ਕੀਤੀਆਂ ਜਾਣੀਆਂ ਚਾਹੀਦੀਆਂ ਹਨ।