ਇੱਕ ਪਾਈਪ ਡਾਈ ਹੈੱਡ ਇੱਕ ਮਾਮੂਲੀ ਵਿਆਸ ਤੋਂ ਵੱਧ ਫਿੱਟ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ। ਇਸ ਨੂੰ ਪੌਲੀਮਰ, ਫਾਰਮੂਲੇਸ਼ਨ, ਪਾਈਪ ਸਟੈਂਡਰਡ, ਆਉਟਪੁੱਟ, ਐਕਸਟਰੂਡਰ ਕਨੈਕਸ਼ਨ, ਕੈਲੀਬ੍ਰੇਸ਼ਨ ਸਿਸਟਮ ਅਤੇ ਤੁਹਾਡੇ ਓਪਰੇਟਰਾਂ ਦੇ ਆਕਾਰ ਬਦਲਣ ਦੇ ਤਰੀਕੇ ਨਾਲ ਮੇਲ ਕਰਨਾ ਹੁੰਦਾ ਹੈ। ਇਹ ਗਾਈਡ ਉਹਨਾਂ ਇਨਪੁਟਸ ਨੂੰ PVC, PE, CPVC, PP ਅਤੇ PPR ਪਾਈਪ ਉਤਪਾਦਨ ਲਈ ਖਰੀਦ ਨਿਰਧਾਰਨ ਵਿੱਚ ਬਦਲ ਦਿੰਦੀ ਹੈ।


ਖਰੀਦਣ ਲਈ ਏਪਾਈਪ ਐਕਸਟਰਿਊਸ਼ਨ ਡਾਈ ਸਿਰ, ਸਪਲਾਇਰ ਨੂੰ ਪੰਜ ਮੇਲ ਖਾਂਦਾ ਡਾਟਾ ਸੈੱਟ ਭੇਜੋ: ਸਮੱਗਰੀ ਅਤੇ ਫਾਰਮੂਲੇਸ਼ਨ; ਪਾਈਪ ਮਿਆਰੀ, ਵਿਆਸ ਅਤੇ ਕੰਧ ਸੀਮਾ; ਆਉਟਪੁੱਟ ਅਤੇ ਲਾਈਨ ਦੀ ਗਤੀ; ਐਕਸਟਰੂਡਰ ਫਲੈਂਜ ਅਤੇ ਪਿਘਲ-ਇਨਲੇਟ ਇੰਟਰਫੇਸ; ਅਤੇ ਡਾਊਨਸਟ੍ਰੀਮ ਕੈਲੀਬ੍ਰੇਟਰ, ਵੈਕਿਊਮ, ਕੂਲਿੰਗ ਅਤੇ ਹੌਲ-ਆਫ ਪ੍ਰਬੰਧ। ਇੱਕ ਬੇਨਤੀ ਜੋ ਸਿਰਫ "PVC ਪਾਈਪ, 110 mm" ਦਿੰਦੀ ਹੈ, ਇੰਜੀਨੀਅਰਿੰਗ ਲਈ ਤਿਆਰ ਨਹੀਂ ਹੈ।
ਸਭ ਤੋਂ ਮਹੱਤਵਪੂਰਨ ਇਕਰਾਰਨਾਮਾ ਬਿੰਦੂ ਸਵੀਕ੍ਰਿਤੀ ਦੀ ਸ਼ਰਤ ਹੈ. ਅਸਲ ਉਤਪਾਦਨ ਸਮੱਗਰੀ, ਪਾਈਪ ਦਾ ਆਕਾਰ, ਸਥਿਰ ਆਉਟਪੁੱਟ, ਲਾਈਨ ਸਪੀਡ, ਹੀਟਿੰਗ ਅਤੇ ਸੈਂਸਰ ਸੈੱਟਅੱਪ, ਮਨਜ਼ੂਰਸ਼ੁਦਾ ਕੰਧ ਪਰਿਵਰਤਨ, ਬਾਹਰੀ ਵਿਆਸ, ਅੰਡਾਕਾਰਤਾ, ਸਤਹ ਦੀ ਸਥਿਤੀ ਅਤੇ ਲੋੜੀਂਦੇ ਉਤਪਾਦ ਟੈਸਟਾਂ ਦਾ ਨਾਮ ਦੱਸੋ। ਡਾਈ ਹੈੱਡ ਗਰਮ ਪਿਘਲਣ ਨੂੰ ਆਕਾਰ ਦਿੰਦਾ ਹੈ, ਪਰ ਇਹ ਆਪਣੇ ਆਪ ਹੀ ਅੰਤਮ ਠੰਢੀ ਪਾਈਪ ਦੀ ਗਰੰਟੀ ਨਹੀਂ ਦੇ ਸਕਦਾ।
ਪਹਿਲਾ ਫੈਸਲਾ ਮਰਨ ਵਿਆਸ ਨਹੀਂ ਹੈ
ਪਹਿਲਾ ਫੈਸਲਾ ਉਤਪਾਦਨ ਲਿਫਾਫਾ ਹੈ. ਇੱਕ ਸਿਰ ਬਦਲਣਯੋਗ ਡਾਈਜ਼ ਅਤੇ ਮੈਂਡਰਲ ਦੇ ਨਾਲ ਨੇੜਲੇ ਆਕਾਰ ਦੇ ਇੱਕ ਸਮੂਹ ਨੂੰ ਚਲਾ ਸਕਦਾ ਹੈ। ਇੱਕ ਬਹੁਤ ਹੀ ਵਿਆਪਕ ਆਕਾਰ ਦੀ ਰੇਂਜ ਪ੍ਰਵਾਹ, ਨਿਵਾਸ ਸਮਾਂ, ਵਿਵਸਥਾ, ਸਿਰ ਦੇ ਦਬਾਅ ਅਤੇ ਤਬਦੀਲੀ ਦੇ ਕੰਮ ਵਿੱਚ ਸਮਝੌਤਾ ਪੈਦਾ ਕਰ ਸਕਦੀ ਹੈ। ਸਹੀ ਸੀਮਾ ਸਮੱਗਰੀ ਅਤੇ ਦਰ 'ਤੇ ਨਿਰਭਰ ਕਰਦੀ ਹੈ, ਨਾ ਸਿਰਫ ਇਸ 'ਤੇ ਕਿ ਕਿਹੜੀਆਂ ਸੰਮਿਲਨ ਸਰੀਰ ਦੇ ਅੰਦਰ ਸਰੀਰਕ ਤੌਰ 'ਤੇ ਫਿੱਟ ਹੋ ਸਕਦੀਆਂ ਹਨ।
ਅਸੀਂ ਹਰ ਪੁੱਛਗਿੱਛ ਨੂੰ ਤਿੰਨ ਸੀਮਾਵਾਂ ਵਿੱਚ ਵੰਡਦੇ ਹਾਂ। ਉਤਪਾਦ ਦੀ ਸੀਮਾ ਪਾਈਪ ਸਮੱਗਰੀ, ਮਿਆਰੀ, ਵਿਆਸ ਅਤੇ ਕੰਧ ਨੂੰ ਕਵਰ ਕਰਦੀ ਹੈ। ਪ੍ਰਕਿਰਿਆ ਦੀ ਸੀਮਾ ਆਉਟਪੁੱਟ, ਗਤੀ, ਤਾਪਮਾਨ ਅਤੇ ਦਬਾਅ ਨੂੰ ਕਵਰ ਕਰਦੀ ਹੈ। ਮਕੈਨੀਕਲ ਸੀਮਾ ਫਲੈਂਜ, ਸੈਂਟਰਲਾਈਨ, ਹੀਟਰ, ਸੈਂਸਰ, ਲਿਫਟਿੰਗ ਅਤੇ ਡਾਊਨਸਟ੍ਰੀਮ ਸਥਿਤੀ ਨੂੰ ਕਵਰ ਕਰਦੀ ਹੈ।
| ਖਰੀਦਦਾਰ ਇੰਪੁੱਟ | ਇਹ ਡਾਈ ਸਿਰ ਕਿਉਂ ਬਦਲਦਾ ਹੈ | ਭੇਜਣ ਲਈ ਸਬੂਤ |
|---|---|---|
| ਪੌਲੀਮਰ ਅਤੇ ਸੰਪੂਰਨ ਫਾਰਮੂਲਾ | ਲੇਸਦਾਰਤਾ, ਗਰਮੀ ਸੰਵੇਦਨਸ਼ੀਲਤਾ, ਸਲਿੱਪ, ਪਹਿਨਣ, ਖੋਰ ਦਾ ਜੋਖਮ, ਨਿਵਾਸ-ਸਮਾਂ ਸੀਮਾ ਅਤੇ ਸਫਾਈ ਵਿਧੀ ਨੂੰ ਬਦਲਦਾ ਹੈ | ਰੈਜ਼ਿਨ ਗ੍ਰੇਡ ਡੇਟਾ ਸ਼ੀਟ, ਫਾਰਮੂਲੇਸ਼ਨ ਪ੍ਰਤੀਸ਼ਤ ਅਤੇ ਨਮੂਨਾ |
| ਪਾਈਪ ਮਿਆਰੀ ਅਤੇ ਕਾਰਜ | ਤਿਆਰ ਉਤਪਾਦ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਕਰਦਾ ਹੈ ਜੋ ਲਾਈਨ ਨੂੰ ਪੈਦਾ ਕਰਨਾ ਅਤੇ ਟੈਸਟ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ | ਸਟੀਕ ਸਟੈਂਡਰਡ ਨੰਬਰ, ਐਡੀਸ਼ਨ, ਮਾਰਕੀਟ ਅਤੇ ਅੰਦਰੂਨੀ ਡਰਾਇੰਗ |
| OD, ਕੰਧ, SDR ਜਾਂ ਅਨੁਸੂਚੀ ਸੀਮਾ | ਐਨੁਲਰ ਵਹਾਅ ਖੇਤਰ, ਟੂਲਿੰਗ ਪਰਿਵਾਰ ਅਤੇ ਵਿਹਾਰਕ ਤਬਦੀਲੀ-ਭਾਗ ਰੇਂਜ ਸੈੱਟ ਕਰਦਾ ਹੈ | ਘੱਟੋ-ਘੱਟ, ਆਮ ਅਤੇ ਵੱਧ ਤੋਂ ਵੱਧ ਉਤਪਾਦਾਂ ਦੇ ਨਾਲ ਆਕਾਰ ਦੀ ਸਾਰਣੀ |
| ਨੈੱਟ ਆਉਟਪੁੱਟ ਅਤੇ ਲਾਈਨ ਸਪੀਡ | ਵਹਾਅ ਦੀ ਗਤੀ, ਦਬਾਅ, ਹੀਟਿੰਗ ਲੋਡ, ਨਿਵਾਸ ਸਮਾਂ ਅਤੇ ਡਾਊਨਸਟ੍ਰੀਮ ਕੂਲਿੰਗ ਦੀ ਮੰਗ ਨੂੰ ਬਦਲਦਾ ਹੈ | ਹਰੇਕ ਨਾਜ਼ੁਕ ਆਕਾਰ ਲਈ ਸਥਿਰ ਵਿਕਰੀਯੋਗ kg/h |
| ਐਕਸਟਰੂਡਰ ਅਤੇ ਅਡਾਪਟਰ ਇੰਟਰਫੇਸ | ਇਨਲੇਟ ਜਿਓਮੈਟਰੀ, ਬੋਲਟ ਪੈਟਰਨ, ਰਜਿਸਟਰ, ਸੀਲ, ਕੇਂਦਰ ਦੀ ਉਚਾਈ ਅਤੇ ਸਮਰਥਨ ਨਿਰਧਾਰਤ ਕਰਦਾ ਹੈ | ਮੌਜੂਦਾ ਮਸ਼ੀਨ ਦੀਆਂ ਨਿਯੰਤਰਿਤ ਡਰਾਇੰਗ ਅਤੇ ਮਾਪੀਆਂ ਫੋਟੋਆਂ |
| ਕੈਲੀਬ੍ਰੇਸ਼ਨ ਅਤੇ ਕੂਲਿੰਗ ਸਿਸਟਮ | ਡਰਾਅਡਾਊਨ, ਫਾਈਨਲ OD, ਅੰਡਾਕਾਰਤਾ, ਕੰਧ ਦੀ ਵੰਡ ਅਤੇ ਸ਼ੁਰੂਆਤੀ ਵਿਵਹਾਰ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰਦਾ ਹੈ | ਕੈਲੀਬ੍ਰੇਟਰ ਡਰਾਇੰਗ, ਵੈਕਿਊਮ ਟੈਂਕ ਡੇਟਾ, ਕੂਲਿੰਗ ਲੰਬਾਈ ਅਤੇ ਢੋਣ-ਆਫ ਸਥਿਤੀ |
| ਤਬਦੀਲੀ ਦੀ ਯੋਜਨਾ | ਇਹ ਨਿਰਧਾਰਤ ਕਰਦਾ ਹੈ ਕਿ ਕਿਹੜੇ ਹਿੱਸੇ ਹਟਾਉਣਯੋਗ ਹਨ, ਉਹ ਕਿਵੇਂ ਕੇਂਦਰਿਤ ਹਨ ਅਤੇ ਓਪਰੇਟਰ ਉਹਨਾਂ ਨੂੰ ਕਿਵੇਂ ਸੁਰੱਖਿਅਤ ਢੰਗ ਨਾਲ ਸੰਭਾਲਦੇ ਹਨ | ਬਾਰੰਬਾਰਤਾ, ਸਫਾਈ ਵਿਧੀ, ਕਰੇਨ ਸਮਰੱਥਾ ਅਤੇ ਟਾਰਗੇਟ ਡਾਊਨਟਾਈਮ ਬਦਲੋ |
ਸਾਡਾ ਫੈਕਟਰੀ ਦ੍ਰਿਸ਼:ਅਸੀਂ ਇੱਕ ਮਾਮੂਲੀ ਪਾਈਪ ਵਿਆਸ ਨੂੰ ਲੋੜੀਂਦੇ ਡਾਈ-ਹੈੱਡ ਸਪੈਸੀਫਿਕੇਸ਼ਨ ਵਜੋਂ ਨਹੀਂ ਮੰਨਦੇ ਹਾਂ। ਜੇਕਰ ਕੋਈ ਖਰੀਦਦਾਰ ਸਾਨੂੰ ਸਿਰਫ਼ ਰਾਲ ਦਾ ਨਾਮ ਅਤੇ OD ਦਿੰਦਾ ਹੈ, ਤਾਂ ਅਸੀਂ ਪ੍ਰਵਾਹ ਮਾਰਗ ਨੂੰ ਫਿਕਸ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਕੰਧ ਦੀ ਲੜੀ, ਫਾਰਮੂਲਾ, ਆਉਟਪੁੱਟ, ਐਕਸਟਰੂਡਰ ਇੰਟਰਫੇਸ ਅਤੇ ਆਕਾਰ ਦੇ ਢੰਗ ਦੀ ਮੰਗ ਕਰਦੇ ਹਾਂ। ਗੁੰਮ ਇਨਪੁਟਸ 'ਤੇ ਆਧਾਰਿਤ ਇੱਕ ਤੇਜ਼ ਹਵਾਲਾ ਆਮ ਤੌਰ 'ਤੇ ਜਵਾਬ ਨਾ ਦਿੱਤੇ ਸਵਾਲਾਂ ਨੂੰ ਕਮਿਸ਼ਨਿੰਗ ਵਿੱਚ ਲੈ ਜਾਂਦਾ ਹੈ।



ਮੁਕੰਮਲ ਪਾਈਪ ਮਿਆਰ ਨਾਲ ਸ਼ੁਰੂ ਕਰੋ
ਇੱਕ ਡਾਈ ਹੈਡ ਉਤਪਾਦਨ ਟੂਲਿੰਗ ਹੈ। ਇਹ ਪਾਈਪ ਪ੍ਰਮਾਣੀਕਰਣ ਨਹੀਂ ਹੈ। ਖਰੀਦਦਾਰ ਨੂੰ ਸਹੀ ਉਤਪਾਦ ਮਿਆਰ ਅਤੇ ਸੰਸਕਰਣ ਦੀ ਪਛਾਣ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ, ਜਦੋਂ ਕਿ ਸਪਲਾਇਰ ਨੂੰ ਪਾਈਪ ਲਿਫਾਫੇ ਨੂੰ ਇੱਕ ਪ੍ਰਵਾਹ ਮਾਰਗ, ਟੂਲਿੰਗ ਸੈੱਟ ਅਤੇ ਐਡਜਸਟਮੈਂਟ ਵਿਧੀ ਵਿੱਚ ਅਨੁਵਾਦ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ। ਅੰਤਮ ਪਾਲਣਾ ਇਸ ਦੇ ਮਾਰਕੀਟ ਅਤੇ ਐਪਲੀਕੇਸ਼ਨ ਲਈ ਲੋੜੀਂਦੇ ਟੈਸਟਾਂ ਦੁਆਰਾ ਤਿਆਰ ਪਾਈਪ 'ਤੇ ਸਾਬਤ ਹੁੰਦੀ ਹੈ।
ਆਮ ਵਾਟਰ-ਪਾਈਪ ਪ੍ਰੋਜੈਕਟਾਂ ਲਈ, ਤਿੰਨ ਉਪਯੋਗੀ ਅਧਿਕਾਰਤ ਹਵਾਲੇ ਹਨਪੀਵੀਸੀ-ਯੂ ਪਾਈਪਾਂ ਲਈ ISO 1452-2:2009, PE ਪਾਈਪਾਂ ਲਈ ISO 4427-2:2019ਅਤੇISO 15874-2:2013 ਗਰਮ ਅਤੇ ਠੰਡੇ ਪਾਣੀ ਦੀਆਂ ਸਥਾਪਨਾਵਾਂ ਵਿੱਚ ਵਰਤੀਆਂ ਜਾਂਦੀਆਂ ਪੀਪੀ ਪਾਈਪਾਂ ਲਈ. ਮੌਜੂਦਾ ਸੰਸਕਰਣ, ਸੋਧਾਂ ਅਤੇ ਰਾਸ਼ਟਰੀ ਗੋਦ ਲੈਣ ਦੀ ਜਾਂਚ ਕਰੋ ਜਦੋਂ ਇਕਰਾਰਨਾਮਾ ਤਿਆਰ ਕੀਤਾ ਜਾਂਦਾ ਹੈ।
| ਪਾਈਪ ਪਰਿਵਾਰ | ਅਧਿਕਾਰਤ ਸ਼ੁਰੂਆਤੀ ਹਵਾਲਾ | ਡਾਈ-ਹੈੱਡ RFQ ਨੂੰ ਅਜੇ ਵੀ ਲੋੜੀਂਦੀ ਜਾਣਕਾਰੀ |
|---|---|---|
| ਪੀਵੀਸੀ-ਯੂ ਦਬਾਅ ਪਾਈਪ | ISO 1452-2 ਜਾਂ ਲੋੜੀਂਦਾ ਰਾਸ਼ਟਰੀ ਬਰਾਬਰ | ਪੀਵੀਸੀ ਡਰਾਈ-ਬਲੇਂਡ ਫਾਰਮੂਲਾ, ਪਾਈਪ ਸੀਰੀਜ਼, ਨਾਮਾਤਰ OD, ਵਾਲ ਟੇਬਲ, ਸਾਕੇਟਿੰਗ ਭੱਤਾ, ਆਉਟਪੁੱਟ, ਲਾਈਨ ਸਪੀਡ ਅਤੇ ਸਤਹ ਦੀਆਂ ਲੋੜਾਂ |
| PE ਦਬਾਅ ਪਾਈਪ | ISO 4427-2 ਜਾਂ ਲੋੜੀਂਦਾ ਰਾਸ਼ਟਰੀ ਬਰਾਬਰ | ਸਹੀ PE ਕੰਪਾਊਂਡ, SDR ਰੇਂਜ, OD ਰੇਂਜ, ਠੋਸ ਜਾਂ ਕੋ-ਐਕਸਟ੍ਰੂਡ ਕੰਸਟ੍ਰਕਸ਼ਨ, ਸਟ੍ਰਿਪ ਜਾਂ ਲੇਅਰ ਵਿਵਸਥਾ, ਆਉਟਪੁੱਟ ਅਤੇ ਕੂਲਿੰਗ ਸਿਸਟਮ |
| PP ਜਾਂ PPR ਗਰਮ ਅਤੇ ਠੰਡੇ ਪਾਣੀ ਦੀ ਪਾਈਪ | ISO 15874-2 ਜਾਂ ਲੋੜੀਂਦਾ ਰਾਸ਼ਟਰੀ ਬਰਾਬਰ | ਸਟੀਕ ਪੀਪੀ ਗ੍ਰੇਡ, ਪਾਈਪ ਮਾਪ ਸ਼੍ਰੇਣੀ, ਸੇਵਾ ਐਪਲੀਕੇਸ਼ਨ, ਲੇਅਰ ਨਿਰਮਾਣ, ਵਿਆਸ ਅਤੇ ਕੰਧ ਦੀ ਰੇਂਜ, ਆਉਟਪੁੱਟ ਅਤੇ ਕੈਲੀਬ੍ਰੇਸ਼ਨ ਵਿਧੀ |
| ਇਲੈਕਟ੍ਰੀਕਲ ਕੰਡਿਊਟ ਜਾਂ ਉਦਯੋਗਿਕ ਟਿਊਬਿੰਗ | ਖਰੀਦਦਾਰ ਦਾ ਲਾਗੂ ਰਾਸ਼ਟਰੀ, ਉਦਯੋਗ ਜਾਂ ਗਾਹਕ ਨਿਰਧਾਰਨ | ਪਦਾਰਥਕ ਫਾਰਮੂਲਾ, ਕਠੋਰਤਾ ਜਾਂ ਕਾਰਜਸ਼ੀਲ ਟੀਚਾ, ਜਿਓਮੈਟਰੀ, ਰੰਗ, ਪ੍ਰਿੰਟ ਜਾਂ ਸਟ੍ਰਿਪ, ਟੈਸਟ ਪਲਾਨ ਅਤੇ ਮਨਜ਼ੂਰ ਸਤਹ ਦੇ ਨੁਕਸ |
RFQ ਵਿੱਚ "ਅੰਤਰਰਾਸ਼ਟਰੀ ਮਿਆਰ ਦੇ ਅਨੁਸਾਰ" ਨਾ ਲਿਖੋ।ਦਸਤਾਵੇਜ਼, ਭਾਗ, ਸੰਸਕਰਨ ਅਤੇ ਸਥਾਨਕ ਗੋਦ ਲੈਣ ਦਾ ਨਾਮ ਦਿਓ। ਫਿਰ ਆਪਣੀ ਮੁਕੰਮਲ ਪਾਈਪ ਡਰਾਇੰਗ ਅਤੇ ਨਿਰੀਖਣ ਯੋਜਨਾ ਨੂੰ ਨੱਥੀ ਕਰੋ। ਸਮਾਨ ਨਾਮਾਤਰ ਆਕਾਰਾਂ ਵਿੱਚ ਵੱਖ-ਵੱਖ ਕੰਧ ਰੇਂਜ, ਟੈਸਟ ਦੀਆਂ ਸਥਿਤੀਆਂ ਅਤੇ ਪਛਾਣ ਲੋੜਾਂ ਹੋ ਸਕਦੀਆਂ ਹਨ।
ਇੱਕ ਹੋਰ ਵਿਛੋੜਾ ਮਾਇਨੇ ਰੱਖਦਾ ਹੈ। ਪੀਣ ਯੋਗ-ਪਾਣੀ ਦੀ ਪ੍ਰਵਾਨਗੀ ਮੁਕੰਮਲ ਪਾਈਪਿੰਗ ਉਤਪਾਦ ਅਤੇ ਇਸਦੀ ਗਿੱਲੀ ਸਮੱਗਰੀ ਨਾਲ ਸਬੰਧਤ ਹੈ। ਨਨ੍ਹਈਆ ਤੋਂ ਡਾਈ ਹੈੱਡ ਮੰਗਵਾਉਣ ਨਾਲ ਪੀਣ ਵਾਲੇ ਪਾਣੀ ਦੀ ਮਨਜ਼ੂਰੀ ਖਰੀਦਦਾਰ ਦੀ ਪਾਈਪ ਵਿੱਚ ਤਬਦੀਲ ਨਹੀਂ ਹੁੰਦੀ। ਰਾਲ ਦੀ ਪ੍ਰਵਾਨਗੀ, ਮਿਸ਼ਰਿਤ ਨਿਯੰਤਰਣ, ਉਤਪਾਦਨ ਰਿਕਾਰਡ ਅਤੇ ਤੀਜੀ-ਧਿਰ ਪ੍ਰਮਾਣੀਕਰਣ ਪਾਈਪ ਨਿਰਮਾਤਾ ਦੀ ਪਾਲਣਾ ਪ੍ਰਣਾਲੀ ਦਾ ਹਿੱਸਾ ਬਣੇ ਹੋਏ ਹਨ।
ਅਸਲ ਫਾਰਮੂਲਾ ਨਿਰਧਾਰਤ ਕਰੋ, ਨਾ ਕਿ ਸਿਰਫ਼ PVC ਜਾਂ PE
ਨਨ੍ਹਈਆ ਦਾਪਾਈਪ ਐਕਸਟਰਿਊਸ਼ਨ ਡਾਈ ਸਿਰਐਡੀਟਿਵ, PE, CPVC ਅਤੇ PP ਦੇ ਨਾਲ ਪੀਵੀਸੀ ਲਈ ਪੇਸ਼ਕਸ਼ ਕੀਤੀ ਜਾਂਦੀ ਹੈ। ਉਹ ਨਾਂ ਪਦਾਰਥਕ ਪਰਿਵਾਰਾਂ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਕਰਦੇ ਹਨ। ਉਹ ਸਾਨੂੰ ਪਿਘਲਣ ਵਾਲੀ ਲੇਸ, ਫਿਲਰ ਲੋਡਿੰਗ, ਸਟੈਬੀਲਾਈਜ਼ਰ ਸਿਸਟਮ, ਰੀਸਾਈਕਲ ਕੀਤੀ ਸਮੱਗਰੀ, ਪ੍ਰੋਸੈਸਿੰਗ ਵਿੰਡੋ ਜਾਂ ਪਲੇਟ ਬਾਹਰ ਕਰਨ ਦੀ ਪ੍ਰਵਿਰਤੀ ਨਹੀਂ ਦੱਸਦੇ ਹਨ।
ਪੀਵੀਸੀ ਲਈ, ਭਾਰ ਅਤੇ ਮਿਕਸਿੰਗ ਸਥਿਤੀ ਦੁਆਰਾ ਪੂਰੀ ਡ੍ਰਾਈ-ਬਲੇਂਡ ਰੈਸਿਪੀ ਭੇਜੋ। ਕੈਲਸ਼ੀਅਮ ਕਾਰਬੋਨੇਟ ਦਾ ਪੱਧਰ ਅਤੇ ਕਣਾਂ ਦਾ ਇਲਾਜ, ਲੁਬਰੀਕੈਂਟ ਸੰਤੁਲਨ, ਸਟੈਬੀਲਾਈਜ਼ਰ ਸਿਸਟਮ, ਪ੍ਰਭਾਵ ਮੋਡੀਫਾਇਰ, ਪ੍ਰੋਸੈਸਿੰਗ ਸਹਾਇਤਾ, ਪਿਗਮੈਂਟ ਅਤੇ ਰੀਵਰਕ ਪ੍ਰਤੀਸ਼ਤ ਸਾਰੇ ਕੰਧ ਦੀ ਦਿੱਖ, ਸਿਰ ਦੇ ਦਬਾਅ ਅਤੇ ਜਮ੍ਹਾਂ ਵਿਵਹਾਰ ਨੂੰ ਬਦਲ ਸਕਦੇ ਹਨ।
PE ਜਾਂ PPR ਲਈ, ਸਹੀ ਮਿਸ਼ਰਿਤ ਗ੍ਰੇਡ ਅਤੇ ਮੌਜੂਦਾ ਸਪਲਾਇਰ ਡੇਟਾ ਸ਼ੀਟ ਭੇਜੋ। ਉਸ ਗ੍ਰੇਡ, ਘਣਤਾ, ਐਡਿਟਿਵਜ਼, ਕਾਰਬਨ-ਬਲੈਕ ਜਾਂ ਕਲਰ ਸਿਸਟਮ, ਰੀਗ੍ਰਾਈਂਡ ਸੀਮਾ ਅਤੇ ਕੀ ਪਛਾਣ ਦੀਆਂ ਪੱਟੀਆਂ ਜਾਂ ਫੰਕਸ਼ਨਲ ਪਰਤਾਂ ਸਹਿ-ਬਾਹਰ ਕੀਤੀਆਂ ਗਈਆਂ ਹਨ, ਲਈ ਪ੍ਰਕਾਸ਼ਿਤ ਕੀਤੀ ਗਈ ਮੈਲਟ ਪੁੰਜ-ਪ੍ਰਵਾਹ ਜਾਂ ਲੇਸਦਾਰਤਾ ਜਾਣਕਾਰੀ ਸ਼ਾਮਲ ਕਰੋ।
ਪੀਵੀਸੀ ਅਤੇ ਸੀਪੀਵੀਸੀ
ਗਰਮੀ ਦਾ ਇਤਿਹਾਸ ਅਤੇ ਨਿਵਾਸ ਸਮਾਂ ਨਜ਼ਦੀਕੀ ਧਿਆਨ ਦੇ ਹੱਕਦਾਰ ਹੈ। ਪ੍ਰਵਾਹ ਮਾਰਗ ਨੂੰ ਬੇਲੋੜੀ ਹੋਲਡ-ਅੱਪ ਤੋਂ ਬਚਣਾ ਚਾਹੀਦਾ ਹੈ, ਅਤੇ ਹੀਟਿੰਗ ਪਲਾਨ ਨੂੰ ਨਿਯੰਤਰਿਤ ਸ਼ੁਰੂਆਤ ਅਤੇ ਸਫਾਈ ਦਾ ਸਮਰਥਨ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ। ਨਿਰਮਾਣ ਤੋਂ ਪਹਿਲਾਂ ਫਾਰਮੂਲਾ ਤਬਦੀਲੀਆਂ ਦਾ ਖੁਲਾਸਾ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ।
ਪੀ.ਈ
ਗ੍ਰੇਡ, ਪਿਘਲਣ ਦੀ ਤਾਕਤ, ਆਉਟਪੁੱਟ ਅਤੇ ਕੂਲਿੰਗ ਸਮਰੱਥਾ ਇਕੱਠੇ ਕੰਮ ਕਰਦੇ ਹਨ। ਇੱਕ ਉੱਚ-ਆਉਟਪੁੱਟ PE ਹੈੱਡ ਨੂੰ ਸਥਿਰ ਘੇਰੇ ਵਾਲੇ ਵਹਾਅ ਅਤੇ ਇੱਕ ਢੁਕਵੇਂ ਆਕਾਰ ਪ੍ਰਣਾਲੀ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ, ਨਾ ਕਿ ਸਿਰਫ਼ ਇੱਕ ਵੱਡੇ ਐਨੁਲਰ ਗੈਪ ਦੀ।
PP ਅਤੇ PPR
ਸਹੀ ਰਾਲ ਅਤੇ ਸੇਵਾ ਉਤਪਾਦ ਦੱਸੋ। ਗਰਮ ਅਤੇ ਠੰਡੇ ਪਾਣੀ ਦੀ ਪਾਈਪ, ਉਦਯੋਗਿਕ ਟਿਊਬ ਅਤੇ ਮਲਟੀਲੇਅਰ ਨਿਰਮਾਣ ਲਈ ਵੱਖ-ਵੱਖ ਟੂਲਿੰਗ, ਕੂਲਿੰਗ ਅਤੇ ਸਵੀਕ੍ਰਿਤੀ ਦੀਆਂ ਸਥਿਤੀਆਂ ਦੀ ਲੋੜ ਹੋ ਸਕਦੀ ਹੈ।
ਸਾਡਾ ਫੈਕਟਰੀ ਦ੍ਰਿਸ਼:ਜਦੋਂ ਇੱਕ ਉਤਪਾਦਨ ਟੀਮ ਟੂਲਿੰਗ ਮਨਜ਼ੂਰ ਹੋਣ ਤੋਂ ਬਾਅਦ ਫਿਲਰ, ਰੈਜ਼ਿਨ ਗ੍ਰੇਡ ਜਾਂ ਰੀਸਾਈਕਲ ਕੀਤੀ ਪ੍ਰਤੀਸ਼ਤ ਨੂੰ ਬਦਲਦੀ ਹੈ, ਤਾਂ ਡਾਈ ਅਚਾਨਕ ਗਲਤ ਨਹੀਂ ਹੋ ਜਾਂਦੀ ਹੈ। ਪ੍ਰਕਿਰਿਆ ਇੰਪੁੱਟ ਬਦਲ ਗਿਆ ਹੈ। ਅਸੀਂ ਤਕਨੀਕੀ ਇਕਰਾਰਨਾਮੇ 'ਤੇ ਹਵਾਲਾ ਫਾਰਮੂਲੇ ਨੂੰ ਰਿਕਾਰਡ ਕਰਦੇ ਹਾਂ ਤਾਂ ਜੋ ਭਵਿੱਖ ਦੀ ਸਮੱਸਿਆ ਦਾ ਨਿਪਟਾਰਾ ਕਿਸੇ ਜਾਣੀ-ਪਛਾਣੀ ਸਥਿਤੀ ਤੋਂ ਸ਼ੁਰੂ ਹੋਵੇ।

ਡਾਈ ਓਪਨਿੰਗ ਅੰਤਮ ਪਾਈਪ ਦਾ ਆਕਾਰ ਨਹੀਂ ਹੈ
ਇੱਕ ਗਰਮ ਐਨੁਲਰ ਪਿਘਲਣਾ ਡਾਈ ਨੂੰ ਨਹੀਂ ਛੱਡਦਾ ਅਤੇ ਜਿਓਮੈਟ੍ਰਿਕ ਤੌਰ 'ਤੇ ਸਥਿਰ ਰਹਿੰਦਾ ਹੈ। ਇਹ ਬਾਹਰ ਨਿਕਲਣ 'ਤੇ ਸੁੱਜ ਸਕਦਾ ਹੈ, ਹੌਲ-ਆਫ ਦੇ ਹੇਠਾਂ ਹੇਠਾਂ ਖਿੱਚ ਸਕਦਾ ਹੈ, ਕੈਲੀਬ੍ਰੇਟਰ ਨਾਲ ਸੰਪਰਕ ਕਰ ਸਕਦਾ ਹੈ, ਠੰਢਾ ਹੋਣ ਦੇ ਦੌਰਾਨ ਸੁੰਗੜ ਸਕਦਾ ਹੈ ਅਤੇ ਤਾਪਮਾਨ ਦੇ ਬਰਾਬਰ ਹੋਣ 'ਤੇ ਬਦਲਦਾ ਰਹਿੰਦਾ ਹੈ। ਇਸ ਲਈ ਇੱਕ ਨਾਮਾਤਰ 110 ਮਿਲੀਮੀਟਰ ਪਾਈਪ ਆਪਣੇ ਆਪ 110 ਮਿਲੀਮੀਟਰ ਡਾਈ ਓਪਨਿੰਗ ਦੀ ਵਰਤੋਂ ਨਹੀਂ ਕਰਦੀ ਹੈ।
ਅੰਤਮ ਨਤੀਜਾ ਇੱਕ ਸਿਸਟਮ ਤੋਂ ਆਉਂਦਾ ਹੈ: ਐਕਸਟਰੂਡਰ ਆਉਟਪੁੱਟ, ਪਿਘਲਣ ਦਾ ਤਾਪਮਾਨ ਅਤੇ ਦਬਾਅ, ਡਾਈ ਅਤੇ ਮੈਂਡਰਲ ਜਿਓਮੈਟਰੀ, ਘੇਰਾਬੰਦੀ ਗਰਮੀ ਸੰਤੁਲਨ, ਸੈਂਟਰਿੰਗ, ਏਅਰ ਪਾਥ, ਕੈਲੀਬ੍ਰੇਟਰ, ਵੈਕਿਊਮ, ਕੂਲਿੰਗ ਅਤੇ ਹੌਲ-ਆਫ ਸਪੀਡ। ਜੇਕਰ ਇਹ ਹਿੱਸੇ ਵੱਖ-ਵੱਖ ਸਪਲਾਇਰਾਂ ਤੋਂ ਖਰੀਦੇ ਜਾਂਦੇ ਹਨ, ਤਾਂ ਖਰੀਦਦਾਰ ਨੂੰ ਇੱਕ ਨਿਯੰਤਰਿਤ ਇੰਟਰਫੇਸ ਡਰਾਇੰਗ ਅਤੇ ਇੱਕ ਸਵੀਕ੍ਰਿਤੀ ਜ਼ਿੰਮੇਵਾਰੀ ਮੈਟ੍ਰਿਕਸ ਨਿਰਧਾਰਤ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ।
| ਕੰਟਰੋਲ ਤੱਤ | ਕੀ ਇਹ ਸਿੱਧੇ ਤੌਰ 'ਤੇ ਪ੍ਰਭਾਵਿਤ ਕਰਦਾ ਹੈ | ਕੀ ਇਹ ਇਕੱਲੇ ਸਾਬਤ ਨਹੀਂ ਕਰ ਸਕਦਾ |
|---|---|---|
| ਮਰੋ ਅਤੇ mandrel ਵਹਾਅ ਮਾਰਗ | ਐਨੁਲਰ ਪਿਘਲਣ ਦੀ ਵੰਡ, ਦਬਾਅ ਦਾ ਨੁਕਸਾਨ, ਨਿਵਾਸ ਵਿਵਹਾਰ ਅਤੇ ਸ਼ੁਰੂਆਤੀ ਟਿਊਬ ਸ਼ਕਲ | ਅੰਤਮ ਠੰਡੇ OD, ਕੰਧ, ਅੰਡਾਕਾਰਤਾ ਜਾਂ ਦਬਾਅ ਪ੍ਰਦਰਸ਼ਨ |
| ਮੈਂਡਰਲ ਸੈਂਟਰਿੰਗ ਵਿਵਸਥਾ | ਸ਼ੁਰੂਆਤੀ ਘੇਰੇ ਵਾਲਾ ਪਾੜਾ ਅਤੇ ਕੰਧ ਦੀ ਵੰਡ ਦਾ ਸੁਧਾਰ | ਇੱਕ ਸਥਿਰ ਨਤੀਜਾ ਜਦੋਂ ਤਾਪਮਾਨ, ਵਹਾਅ ਜਾਂ ਡਾਊਨਸਟ੍ਰੀਮ ਅਲਾਈਨਮੈਂਟ ਲਗਾਤਾਰ ਵਧਦੀ ਰਹਿੰਦੀ ਹੈ |
| ਹੀਟਰ-ਜ਼ੋਨ ਪ੍ਰਬੰਧ | ਸਿਰ ਦੇ ਆਲੇ ਦੁਆਲੇ ਅਤੇ ਨਾਲ ਥਰਮਲ ਕੰਟਰੋਲ | ਇੱਕ ਪਰਿਭਾਸ਼ਿਤ ਮਾਪ ਵਿਧੀ ਤੋਂ ਬਿਨਾਂ ਅਸਲ ਪਿਘਲਿਆ ਤਾਪਮਾਨ |
| ਕੈਲੀਬ੍ਰੇਟਰ ਅਤੇ ਵੈਕਿਊਮ ਟੈਂਕ | ਬਾਹਰੀ ਆਕਾਰ, ਛੇਤੀ ਕੂਲਿੰਗ ਅਤੇ ਸ਼ਕਲ ਸਮਰਥਨ | ਇਕਸਾਰ ਕੰਧ ਜਦੋਂ ਆਉਣ ਵਾਲੀ ਪਿਘਲਣ ਵਾਲੀ ਟਿਊਬ ਅਸਥਿਰ ਹੁੰਦੀ ਹੈ |
| ਕੂਲਿੰਗ ਸਿਸਟਮ | ਠੋਸਤਾ ਦਰ, ਅਯਾਮੀ ਸਥਿਰਤਾ ਅਤੇ ਬਕਾਇਆ ਗਰਮੀ ਨੂੰ ਹਟਾਉਣਾ | ਚੰਗੀ ਜਿਓਮੈਟਰੀ ਜਦੋਂ ਪਾਣੀ ਦਾ ਤਾਪਮਾਨ ਜਾਂ ਵਹਾਅ ਬੇਕਾਬੂ ਹੁੰਦਾ ਹੈ |
| ਢੋਈ—ਬੰਦ | ਲਾਈਨ ਦੀ ਗਤੀ, ਡਰਾਅਡਾਊਨ ਅਤੇ ਸਥਿਰ ਆਵਾਜਾਈ | ਸਹੀ ਮਾਪ ਜਦੋਂ ਖਿੱਚਣ ਵਾਲਾ ਗਲਤ ਅਲਾਈਨ ਹੁੰਦਾ ਹੈ ਜਾਂ ਗਤੀ ਵਿੱਚ ਉਤਰਾਅ-ਚੜ੍ਹਾਅ ਹੁੰਦਾ ਹੈ |
ਉਪਯੋਗੀ ਆਕਾਰ ਦਾ ਨਿਯਮ:ਸਭ ਤੋਂ ਛੋਟੀ ਅਤੇ ਸਭ ਤੋਂ ਵੱਡੀ ਪਾਈਪ ਨਿਸ਼ਚਿਤ ਕਰੋ, ਪਰ ਔਖੇ ਓਪਰੇਟਿੰਗ ਕੋਨਿਆਂ ਦੇ ਆਲੇ ਦੁਆਲੇ ਇੰਜੀਨੀਅਰ ਕਰੋ। ਇਹ ਅਕਸਰ ਉੱਚ ਆਉਟਪੁੱਟ 'ਤੇ ਸਭ ਤੋਂ ਵੱਡੀ ਪਾਈਪ, ਹਾਈ ਲਾਈਨ ਸਪੀਡ 'ਤੇ ਸਭ ਤੋਂ ਪਤਲੀ ਕੰਧ, ਘੱਟ-ਆਉਟਪੁੱਟ ਛੋਟਾ ਆਕਾਰ ਜੋ ਰਿਹਾਇਸ਼ ਦੇ ਸਮੇਂ ਨੂੰ ਵਧਾਉਂਦਾ ਹੈ, ਅਤੇ ਸਭ ਤੋਂ ਤੰਗ ਕੰਧ ਜਾਂ ਸਤਹ ਦੀ ਲੋੜ ਵਾਲਾ ਉਤਪਾਦ ਹੁੰਦਾ ਹੈ।


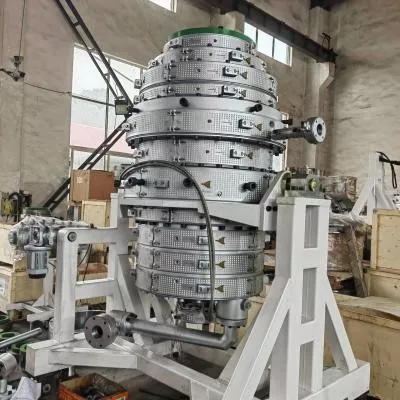
ਨਨਹਈਆ ਆਪਣੀ ਪਾਈਪ ਡਾਈ-ਹੈੱਡ ਰੇਂਜ 'ਤੇ ਅਡਜੱਸਟੇਬਲ ਮੈਂਡਰਲ, ਕੂਲਿੰਗ-ਚੈਨਲ ਵਿਕਲਪ ਅਤੇ ਬਦਲਣਯੋਗ ਲਾਈਨਰ ਦੀ ਪੇਸ਼ਕਸ਼ ਕਰਦਾ ਹੈ। ਇੱਕ ਪਰਿਭਾਸ਼ਿਤ ਕਾਰਨ ਲਈ ਉਹਨਾਂ ਵਿਕਲਪਾਂ ਦੀ ਵਰਤੋਂ ਕਰੋ। ਅਡਜਸਟਮੈਂਟ ਉਦੋਂ ਲਾਭਦਾਇਕ ਹੁੰਦਾ ਹੈ ਜਦੋਂ ਓਪਰੇਟਰਾਂ ਕੋਲ ਦੁਹਰਾਉਣ ਯੋਗ ਸੈਂਟਰਿੰਗ ਵਿਧੀ ਹੁੰਦੀ ਹੈ। ਬਦਲਣਯੋਗ ਪਹਿਨਣ ਵਾਲੇ ਹਿੱਸੇ ਉਪਯੋਗੀ ਹੁੰਦੇ ਹਨ ਜਦੋਂ ਉਹਨਾਂ ਦਾ ਦਾਇਰਾ, ਵਾਧੂ ਮਾਤਰਾ ਅਤੇ ਬਦਲਣ ਦੀ ਪ੍ਰਕਿਰਿਆ ਸਪੱਸ਼ਟ ਹੁੰਦੀ ਹੈ।
ਮਸ਼ੀਨਿੰਗ ਸ਼ੁਰੂ ਹੋਣ ਤੋਂ ਪਹਿਲਾਂ ਐਕਸਟਰੂਡਰ ਇੰਟਰਫੇਸ ਨੂੰ ਲਾਕ ਕਰੋ
ਇੱਕ ਪਾਈਪ ਡਾਈ ਵਿੱਚ ਇੱਕ ਸ਼ਾਨਦਾਰ ਅੰਦਰੂਨੀ ਪ੍ਰਵਾਹ ਮਾਰਗ ਹੋ ਸਕਦਾ ਹੈ ਅਤੇ ਫਿਰ ਵੀ ਸਥਾਪਤ ਕਰਨ ਵਿੱਚ ਅਸਫਲ ਹੋ ਸਕਦਾ ਹੈ ਕਿਉਂਕਿ ਇਨਲੇਟ, ਰਜਿਸਟਰ, ਬੋਲਟ ਪੈਟਰਨ, ਸੀਲ ਜਾਂ ਕੇਂਦਰ ਦੀ ਉਚਾਈ ਮੰਨੀ ਗਈ ਸੀ। ਰਿਪਲੇਸਮੈਂਟ ਪ੍ਰੋਜੈਕਟ ਖਾਸ ਤੌਰ 'ਤੇ ਕਮਜ਼ੋਰ ਹੁੰਦੇ ਹਨ ਕਿਉਂਕਿ ਮਸ਼ੀਨ ਡਰਾਇੰਗ ਪੁਰਾਣੇ, ਸੋਧੇ ਜਾਂ ਅਣਉਪਲਬਧ ਹੋ ਸਕਦੇ ਹਨ।
ਅਸੀਂ ਸਬੂਤ ਦੇ ਤਿੰਨ ਰੂਪਾਂ ਨੂੰ ਤਰਜੀਹ ਦਿੰਦੇ ਹਾਂ: ਅਸਲ ਨਿਯੰਤਰਿਤ ਡਰਾਇੰਗ, ਤਾਜ਼ਾ ਮਾਪ ਅਤੇ ਇੱਕ ਸਕੇਲ ਸੰਦਰਭ ਦੇ ਨਾਲ ਸਪਸ਼ਟ ਫੋਟੋਆਂ। ਜੇ ਤਿੰਨ ਅਸਹਿਮਤ ਹਨ, ਤਾਂ ਨਿਰਮਾਣ ਡਰਾਇੰਗ ਜਾਰੀ ਹੋਣ ਤੋਂ ਪਹਿਲਾਂ ਵਿਵਾਦ ਨੂੰ ਹੱਲ ਕਰੋ।
- ਐਕਸਟਰੂਡਰ ਮੇਕ, ਮਾਡਲ ਅਤੇ ਪੇਚ ਕੌਂਫਿਗਰੇਸ਼ਨ
- ਪੇਚ ਵਿਆਸ ਅਤੇ ਰੇਟ ਕੀਤੀ ਆਉਟਪੁੱਟ ਸੀਮਾ
- ਡਿਸਚਾਰਜ ਜਾਂ ਅਡਾਪਟਰ ਫਲੈਂਜ ਡਰਾਇੰਗ
- ਵਿਆਸ, ਡੂੰਘਾਈ ਅਤੇ ਸਹਿਣਸ਼ੀਲਤਾ ਨੂੰ ਰਜਿਸਟਰ ਕਰੋ
- ਬੋਲਟ ਦੀ ਮਾਤਰਾ, ਧਾਗਾ, ਪਿੱਚ ਚੱਕਰ ਅਤੇ ਸਥਿਤੀ
- ਸੀਲਿੰਗ-ਚਿਹਰੇ ਦੀ ਜਿਓਮੈਟਰੀ ਅਤੇ ਗੈਸਕੇਟ ਵਿਧੀ
- ਪਿਘਲ-ਇਨਲੇਟ ਵਿਆਸ ਅਤੇ ਪਰਿਵਰਤਨ ਦੀ ਲੰਬਾਈ
- ਲੋੜੀਂਦਾ ਬ੍ਰੇਕਰ ਪਲੇਟ ਜਾਂ ਸਕ੍ਰੀਨ ਇੰਟਰਫੇਸ
- ਪ੍ਰੈਸ਼ਰ-ਸੈਂਸਰ ਪੋਰਟ ਦਾ ਆਕਾਰ ਅਤੇ ਸਥਾਨ
- ਪਿਘਲ-ਤਾਪਮਾਨ ਸੂਚਕ ਦੀ ਕਿਸਮ ਅਤੇ ਸੰਮਿਲਨ
- ਹੀਟਰ ਵੋਲਟੇਜ, ਬਾਰੰਬਾਰਤਾ, ਪਾਵਰ ਅਤੇ ਕਨੈਕਟਰ
- Thermocouple ਕਿਸਮ ਅਤੇ ਕੰਟਰੋਲਰ ਅਨੁਕੂਲਤਾ
- ਡਾਈ-ਹੈੱਡ ਸੈਂਟਰ ਦੀ ਉਚਾਈ ਅਤੇ ਵਹਾਅ ਦੀ ਦਿਸ਼ਾ
- ਸਪੋਰਟ ਫਰੇਮ, ਪਹੀਏ, ਰੇਲ ਜਾਂ ਲਿਫਟਿੰਗ ਪੁਆਇੰਟ
- ਉਪਲਬਧ ਸਥਾਪਨਾ ਅਤੇ ਰੱਖ-ਰਖਾਅ ਕਲੀਅਰੈਂਸ
- ਕੈਲੀਬ੍ਰੇਟਰ ਅਤੇ ਅਲਾਈਨਮੈਂਟ ਸੰਦਰਭ ਦੀ ਦੂਰੀ
ਨਨਹਈਆ ਕਸਟਮਾਈਜ਼ਬਲ ਬਣਾਉਂਦਾ ਹੈਬੈਰਲ flangesਅਤੇ ਡਾਈ-ਹੈੱਡ ਕੰਪੋਨੈਂਟ, ਇਸਲਈ ਅਡਾਪਟਰ ਨੂੰ ਇੰਸਟਾਲੇਸ਼ਨ ਸਰਪ੍ਰਾਈਜ਼ ਵਜੋਂ ਖੱਬੇ ਪਾਸੇ ਦੀ ਬਜਾਏ ਸਿਰ ਨਾਲ ਵਿਚਾਰਿਆ ਜਾ ਸਕਦਾ ਹੈ। ਇੱਕ ਪੂਰੀ ਲਾਈਨ ਪ੍ਰੋਜੈਕਟ ਲਈ, ਡਾਈ ਇੰਟਰਫੇਸ ਨੂੰ ਚੁਣੇ ਗਏ ਨਾਲ ਅਲਾਈਨ ਕਰੋਪਲਾਸਟਿਕ extruder ਮਸ਼ੀਨ, ਨਿਯੰਤਰਣ ਅਤੇ ਡਾਊਨਸਟ੍ਰੀਮ ਉਪਕਰਣ।
ਸਾਡਾ ਫੈਕਟਰੀ ਦ੍ਰਿਸ਼:ਇੱਕ ਫਲੈਂਜ ਦੀ ਇੱਕ ਫੋਨ ਫੋਟੋ ਲੇਆਉਟ ਨੂੰ ਸਮਝਣ ਵਿੱਚ ਸਾਡੀ ਮਦਦ ਕਰਦੀ ਹੈ, ਪਰ ਇਹ ਇੱਕ ਬੋਲਟ ਸਰਕਲ ਜਾਂ ਰਜਿਸਟਰ ਫਿਟ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਨਹੀਂ ਕਰਦੀ ਹੈ। ਅਸੀਂ ਸਵਾਲ ਲੱਭਣ ਲਈ ਫੋਟੋ ਦੀ ਵਰਤੋਂ ਕਰਦੇ ਹਾਂ। ਅਸੀਂ ਧਾਤ ਨੂੰ ਕੱਟਣ ਲਈ ਇੱਕ ਹਸਤਾਖਰਿਤ ਡਰਾਇੰਗ ਦੀ ਵਰਤੋਂ ਕਰਦੇ ਹਾਂ। ਇਹ ਅੰਤਰ ਇੱਕ ਛੋਟੀ ਇੰਟਰਫੇਸ ਗਲਤੀ ਨੂੰ ਪੂਰੀ ਇੰਸਟਾਲੇਸ਼ਨ ਵਿੱਚ ਦੇਰੀ ਕਰਨ ਤੋਂ ਰੋਕਦਾ ਹੈ।


ਸਮੱਗਰੀ ਅਤੇ ਸਫਾਈ ਡਿਊਟੀ ਦੇ ਆਲੇ-ਦੁਆਲੇ ਉਸਾਰੀ ਦੀ ਚੋਣ ਕਰੋ
ਨਨਹਈਆ ਦਾ ਸਮਰਪਿਤ ਪਾਈਪ ਡਾਈ ਹੈਡ ਸਖ਼ਤ ਸਤ੍ਹਾ ਦੇ ਨਾਲ ਉੱਚ-ਸ਼ਕਤੀ ਵਾਲੇ ਅਲਾਏ ਸਟੀਲ ਦੀ ਵਰਤੋਂ ਕਰਦਾ ਹੈ ਅਤੇ ਸ਼ੁੱਧਤਾ CNC ਮਸ਼ੀਨਿੰਗ ਅਤੇ ਗਰਮੀ ਦੇ ਇਲਾਜ ਦੁਆਰਾ ਤਿਆਰ ਕੀਤਾ ਜਾਂਦਾ ਹੈ। ਇਸ ਦੇ ਜਨਰਲਬਾਹਰ ਕੱਢਣ ਵਾਲਾ ਮਰਨ ਸਿਰਪੰਨਾ 38CrMoAl, ਨਾਈਟ੍ਰਾਈਡਿੰਗ ਅਤੇ HV950 ਤੋਂ HV1000 ਦੀ ਸਤਹ ਕਠੋਰਤਾ ਦੀ ਸੂਚੀ ਦਿੰਦਾ ਹੈ।
ਉਹ ਮੁੱਲ ਲਾਭਦਾਇਕ ਸ਼ੁਰੂਆਤੀ ਡੇਟਾ ਹਨ, ਪਰ ਪ੍ਰਵਾਨਿਤ ਨਿਰਧਾਰਨ ਨੂੰ ਅਜੇ ਵੀ ਸਹੀ ਕੰਪੋਨੈਂਟ ਸਮੱਗਰੀ, ਇਲਾਜ ਦੇ ਦਾਇਰੇ, ਮੁਕੰਮਲ ਕਠੋਰਤਾ ਮਾਪਦੰਡ, ਵਹਾਅ-ਸਤਹ ਦੀ ਸਮਾਪਤੀ, ਅਯਾਮੀ ਨਿਰੀਖਣ ਅਤੇ ਕਿਸੇ ਵੀ ਖੋਰ ਦੀ ਲੋੜ ਦੀ ਪਛਾਣ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ। ਇੱਕ ਕੰਪੋਨੈਂਟ 'ਤੇ ਕਠੋਰਤਾ ਮੁੱਲ ਨੂੰ ਹਰੇਕ ਫਾਸਟਨਰ, ਹੀਟਰ ਕਵਰ ਜਾਂ ਸਟ੍ਰਕਚਰਲ ਹਿੱਸੇ 'ਤੇ ਕਾਪੀ ਨਹੀਂ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ।
| ਸੇਵਾ ਦੀ ਸਥਿਤੀ | ਖਰੀਦ ਦੀ ਚਿੰਤਾ | ਹਵਾਲੇ ਵਿੱਚ ਕੀ ਪਰਿਭਾਸ਼ਿਤ ਕਰਨਾ ਹੈ |
|---|---|---|
| ਭਰਿਆ ਪੀਵੀਸੀ | ਘਬਰਾਹਟ ਵਾਲੇ ਖਣਿਜ ਫਿਲਰ, ਡਿਪਾਜ਼ਿਟ ਅਤੇ ਸਫਾਈ ਦੀ ਬਾਰੰਬਾਰਤਾ | ਫਾਰਮੂਲਾ, ਫਿਲਰ ਪੱਧਰ, ਗਿੱਲੀ-ਕੰਪੋਨੈਂਟ ਸਮੱਗਰੀ ਅਤੇ ਇਲਾਜ, ਬਦਲਣਯੋਗ-ਪਹਿਣਨ ਦਾ ਸਕੋਪ ਅਤੇ ਸਫਾਈ ਵਿਧੀ |
| CPVC ਜਾਂ ਗਰਮੀ-ਸੰਵੇਦਨਸ਼ੀਲ ਮਿਸ਼ਰਣ | ਥਰਮਲ ਇਤਿਹਾਸ, ਹੋਲਡ-ਅੱਪ ਅਤੇ ਸਮੱਗਰੀ ਦੀ ਗਿਰਾਵਟ | ਪ੍ਰੋਸੈਸਿੰਗ ਵਿੰਡੋ, ਫਲੋ-ਪਾਥ ਸੰਕਲਪ, ਹੀਟਿੰਗ ਜ਼ੋਨ, ਸੈਂਸਰ ਪੁਆਇੰਟ, ਸਟਾਰਟ-ਅੱਪ ਅਤੇ ਬੰਦ ਪ੍ਰਕਿਰਿਆ |
| ਕਾਰਬਨ-ਕਾਲਾ PE | ਸਥਿਰ ਵੰਡ, ਸਤਹ ਦੀ ਗੁਣਵੱਤਾ ਅਤੇ ਲੰਬੀ ਦੌੜ | ਕੰਪਾਊਂਡ ਗ੍ਰੇਡ, ਆਉਟਪੁੱਟ ਰੇਂਜ, ਪ੍ਰੈਸ਼ਰ ਵਿੰਡੋ, ਹੀਟਰ ਦੀ ਵਿਵਸਥਾ ਅਤੇ ਸਫਾਈ ਪਹੁੰਚ |
| ਰੀਸਾਈਕਲ ਕੀਤੀ ਸਮੱਗਰੀ | ਗੰਦਗੀ, ਲੇਸਦਾਰਤਾ ਪਰਿਵਰਤਨ ਅਤੇ ਘਸਣ ਵਾਲੇ ਕਣ | ਸਰੋਤ, ਅਧਿਕਤਮ ਪ੍ਰਤੀਸ਼ਤ, ਫਿਲਟਰੇਸ਼ਨ ਯੋਜਨਾ, ਨਮੂਨਾ, ਸੰਭਾਵਿਤ ਪਰਿਵਰਤਨ ਅਤੇ ਸਵੀਕ੍ਰਿਤੀ ਸੀਮਾਵਾਂ |
| ਵਾਰ ਵਾਰ ਰੰਗ ਤਬਦੀਲੀ | ਹੋਲਡ-ਅੱਪ, ਐਕਸੈਸ, ਬਦਲਾਅ-ਪਾਰਟ ਹੈਂਡਲਿੰਗ ਅਤੇ ਸਕ੍ਰੈਪ | ਰੰਗ ਦੀ ਤਰਤੀਬ, ਸਫਾਈ ਸਮੱਗਰੀ, ਬਦਲਣ ਦਾ ਸਮਾਂ, ਸਾਫ਼ ਕਰਨ ਦੀ ਪ੍ਰਕਿਰਿਆ ਅਤੇ ਹਟਾਉਣਯੋਗ ਹਿੱਸੇ |
ਔਖਾ ਇੱਕ ਸੰਪੂਰਨ ਪਦਾਰਥਕ ਰਣਨੀਤੀ ਨਹੀਂ ਹੈ।ਸਤਹ ਦੀ ਕਠੋਰਤਾ, ਕੇਸ ਦੀ ਡੂੰਘਾਈ, ਘਟਾਓਣਾ ਕਠੋਰਤਾ, ਖੋਰ ਦਾ ਵਿਵਹਾਰ, ਮੁਕੰਮਲ ਅਤੇ ਮੁਰੰਮਤ ਦਾ ਤਰੀਕਾ ਕੰਪੋਨੈਂਟ ਅਤੇ ਪ੍ਰਕਿਰਿਆ ਦੇ ਅਨੁਕੂਲ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ। ਸਪਲਾਇਰ ਨੂੰ ਸੂਚੀਬੱਧ ਕਰਨ ਲਈ ਕਹੋ ਕਿ ਕੀ ਇਲਾਜ ਕੀਤਾ ਜਾਂਦਾ ਹੈ, ਇਸਦੀ ਪੁਸ਼ਟੀ ਕਿਵੇਂ ਕੀਤੀ ਜਾਂਦੀ ਹੈ ਅਤੇ ਆਰਡਰ ਦੇ ਨਾਲ ਕਿਹੜਾ ਨਿਰੀਖਣ ਰਿਕਾਰਡ ਆਉਂਦਾ ਹੈ।


ਨਨ੍ਹਈਆ ਦੀ ਸਮੀਖਿਆ ਕਰੋਉਤਪਾਦਨ ਦੇ ਸਾਮਾਨ, ਸਰਟੀਫਿਕੇਟਅਤੇਤਕਨੀਕੀ ਸੇਵਾਸਪਲਾਇਰ ਯੋਗਤਾ ਦੇ ਦੌਰਾਨ. ਸਥਾਪਨਾ ਮਾਰਗਦਰਸ਼ਨ ਅਤੇ ਲੰਬੇ ਸਮੇਂ ਦੇ ਰੱਖ-ਰਖਾਅ ਦੀ ਸਲਾਹ ਨੂੰ ਸਹਿਮਤ ਸਮਰਥਨ ਦਾਇਰੇ ਵਿੱਚ ਸ਼ਾਮਲ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ।
ਆਕਾਰ ਬਦਲਣ ਨੂੰ ਖਰੀਦ ਗਣਨਾ ਦਾ ਹਿੱਸਾ ਬਣਾਓ
ਇੱਕ ਘੱਟ ਟੂਲਿੰਗ ਕੀਮਤ ਮਹਿੰਗੀ ਹੋ ਸਕਦੀ ਹੈ ਜੇਕਰ ਹਰ ਬਦਲਾਅ ਇੱਕ ਕ੍ਰੇਨ ਨੂੰ ਜੋੜਦਾ ਹੈ, ਹੀਟਰਾਂ ਨੂੰ ਨੁਕਸਾਨ ਪਹੁੰਚਾਉਂਦਾ ਹੈ ਜਾਂ ਵਾਰ-ਵਾਰ ਅਜ਼ਮਾਇਸ਼-ਅਤੇ-ਐਰਰ ਸੈਂਟਰਿੰਗ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਪੁੱਛੋ ਕਿ ਡਾਈ ਅਤੇ ਮੈਂਡਰਲ ਨੂੰ ਕਿਵੇਂ ਹਟਾਇਆ ਜਾਂਦਾ ਹੈ, ਗਰਮ ਹਿੱਸੇ ਕਿੱਥੇ ਰੱਖੇ ਜਾਂਦੇ ਹਨ, ਕਿਹੜੇ ਫਾਸਟਨਰ ਨੂੰ ਸੰਭਾਲਿਆ ਜਾਂਦਾ ਹੈ, ਅਲਾਈਨਮੈਂਟ ਕਿਵੇਂ ਬਹਾਲ ਕੀਤੀ ਜਾਂਦੀ ਹੈ ਅਤੇ ਕਿਹੜੀਆਂ ਸੀਲਾਂ ਜਾਂ ਖਪਤਕਾਰਾਂ ਨੂੰ ਬਦਲਿਆ ਜਾਂਦਾ ਹੈ।
| ਤਬਦੀਲੀ ਦਾ ਸਵਾਲ | ਖਰੀਦਦਾਰ ਨੂੰ ਪਰਵਾਹ ਕਿਉਂ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ | ਕੰਟਰੈਕਟ ਆਉਟਪੁੱਟ |
|---|---|---|
| ਕਿਹੜੇ ਆਕਾਰ ਇੱਕ ਸਰੀਰ ਨੂੰ ਸਾਂਝਾ ਕਰਦੇ ਹਨ? | ਸਿਰਾਂ ਦੀ ਅਸਲ ਸੰਖਿਆ ਅਤੇ ਪਰਿਵਰਤਨ-ਭਾਗ ਸੈੱਟ ਦਿਖਾਉਂਦਾ ਹੈ | ਪਾਈਪ OD, ਕੰਧ ਰੇਂਜ ਅਤੇ ਸਮੱਗਰੀ ਦੁਆਰਾ ਅਨੁਕੂਲਤਾ ਮੈਟ੍ਰਿਕਸ |
| ਹਟਾਉਣ ਤੋਂ ਪਹਿਲਾਂ ਕੀ ਠੰਢਾ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ? | ਡਾਊਨਟਾਈਮ ਅਤੇ ਸੰਭਾਲਣ ਦੀ ਸੁਰੱਖਿਆ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰਦਾ ਹੈ | ਲਿਖਤੀ ਤਾਪਮਾਨ ਅਤੇ ਹੈਂਡਲਿੰਗ ਪ੍ਰਕਿਰਿਆ |
| ਡਾਈ ਅਤੇ ਮੈਂਡਰਲ ਕੇਂਦਰਿਤ ਕਿਵੇਂ ਹਨ? | ਸਟਾਰਟ-ਅੱਪ ਸਕ੍ਰੈਪ ਅਤੇ ਕੰਧ ਸੁਧਾਰ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰਦਾ ਹੈ | ਐਡਜਸਟਮੈਂਟ ਡਾਇਗਰਾਮ, ਹਵਾਲਾ ਸਥਿਤੀਆਂ ਅਤੇ ਸਿਖਲਾਈ |
| ਕਿਹੜੇ ਟੂਲ ਅਤੇ ਲਿਫਟਿੰਗ ਡਿਵਾਈਸਾਂ ਦੀ ਲੋੜ ਹੈ? | ਅਸੁਰੱਖਿਅਤ ਸੁਧਾਰੀ ਹੈਂਡਲਿੰਗ ਨੂੰ ਰੋਕਦਾ ਹੈ | ਟੂਲ ਲਿਸਟ, ਪਾਰਟ ਵਜ਼ਨ, ਲਿਫਟਿੰਗ ਪੁਆਇੰਟ ਅਤੇ ਫਿਕਸਚਰ ਡਰਾਇੰਗ |
| ਕਿਹੜੇ ਹਿੱਸੇ ਰੁਟੀਨ ਸਪੇਅਰਜ਼ ਹਨ? | ਥਰਿੱਡ, ਸੀਲ, ਹੀਟਰ ਜਾਂ ਸੈਂਸਰ ਦੇ ਨੁਕਸਾਨ ਤੋਂ ਬਾਅਦ ਡਾਊਨਟਾਈਮ ਨੂੰ ਘਟਾਉਂਦਾ ਹੈ | ਆਈਟਮ ਦੁਆਰਾ ਕੀਮਤ ਵਾਲੀ ਦੋ-ਸਾਲ ਦੀ ਸਿਫਾਰਸ਼ ਕੀਤੀ ਵਾਧੂ ਸੂਚੀ |
| ਪ੍ਰਵਾਹ ਮਾਰਗ ਨੂੰ ਕਿਵੇਂ ਸਾਫ਼ ਕੀਤਾ ਜਾਂਦਾ ਹੈ? | ਲੇਬਰ, ਸਤਹ ਜੋਖਮ ਅਤੇ ਰੰਗ-ਬਦਲਣ ਵਾਲੇ ਸਕ੍ਰੈਪ ਨੂੰ ਬਦਲਦਾ ਹੈ | ਮਨਜ਼ੂਰਸ਼ੁਦਾ ਸਫਾਈ ਸੰਦ, ਸਮੱਗਰੀ ਅਤੇ ਵੱਖ-ਵੱਖ ਕਦਮ |
ਮਿਸ਼ਰਤ ਉਤਪਾਦ ਅਨੁਸੂਚੀ ਲਈ, ਘੰਟਿਆਂ, ਲੇਬਰ ਅਤੇ ਸਟਾਰਟ-ਅੱਪ ਸਕ੍ਰੈਪ ਦੁਆਰਾ ਤਬਦੀਲੀ ਦੀ ਲਾਗਤ ਦੀ ਗਣਨਾ ਕਰੋ। ਜੇਕਰ ਇੱਕ ਪੌਦਾ ਦੋ ਦੂਰੀ ਵਾਲੇ ਪਾਈਪਾਂ ਦੇ ਆਕਾਰਾਂ ਵਿੱਚ ਹਫ਼ਤੇ ਵਿੱਚ ਕਈ ਵਾਰ ਬਦਲਦਾ ਹੈ, ਤਾਂ ਦੋ ਸੰਪੂਰਨ ਸਿਰ ਕਈ ਸੰਮਿਲਨਾਂ ਦੇ ਨਾਲ ਇੱਕ ਸਰੀਰ ਨਾਲੋਂ ਵੱਧ ਉਤਪਾਦਨ ਦੇ ਸਮੇਂ ਦੀ ਰੱਖਿਆ ਕਰ ਸਕਦੇ ਹਨ। ਜੇਕਰ ਤਬਦੀਲੀਆਂ ਕਦੇ-ਕਦਾਈਂ ਹੁੰਦੀਆਂ ਹਨ ਅਤੇ ਸੀਮਾ ਸੰਖੇਪ ਹੈ, ਤਾਂ ਇੱਕ ਸਾਂਝਾ ਸਰੀਰ ਸਮਝਦਾਰ ਹੋ ਸਕਦਾ ਹੈ।
ਸਾਡਾ ਫੈਕਟਰੀ ਦ੍ਰਿਸ਼:ਅਸੀਂ ਪੁੱਛਦੇ ਹਾਂ ਕਿ ਟੂਲਿੰਗ ਕੌਣ ਬਦਲੇਗਾ ਅਤੇ ਲਿਫਟਿੰਗ ਉਪਕਰਣ ਉਪਲਬਧ ਹਨ। ਇੱਕ ਡਿਜ਼ਾਈਨ ਜੋ ਇੱਕ ਸਾਫ਼ ਅਸੈਂਬਲੀ ਬੈਂਚ 'ਤੇ ਕੰਮ ਕਰਦਾ ਹੈ, ਇੱਕ ਗਰਮ ਐਕਸਟਰੂਡਰ ਅਤੇ ਇੱਕ ਵੈਕਿਊਮ ਟੈਂਕ ਦੇ ਕੋਲ ਅਜੀਬ ਹੋ ਸਕਦਾ ਹੈ। ਆਪਰੇਟਰ ਪਹੁੰਚ ਇੱਕ ਇੰਜੀਨੀਅਰਿੰਗ ਇਨਪੁਟ ਹੈ, ਨਾ ਕਿ ਵਿਕਰੀ ਤੋਂ ਬਾਅਦ ਦਾ ਵੇਰਵਾ।

ਜ਼ਿੰਮੇਵਾਰ ਪ੍ਰਕਿਰਿਆ ਜ਼ੋਨ ਦਾ ਪਤਾ ਲਗਾਉਣ ਲਈ ਪਾਈਪ ਦੇ ਨੁਕਸ ਦੀ ਵਰਤੋਂ ਕਰੋ
ਜਦੋਂ ਇੱਕ ਪਾਈਪ ਸਪੈਸੀਫਿਕੇਸ਼ਨ ਬੰਦ ਹੋ ਜਾਂਦੀ ਹੈ, ਤਾਂ ਓਪਰੇਟਰ ਅਕਸਰ ਪਹਿਲਾਂ ਡਾਈ ਨੂੰ ਐਡਜਸਟ ਕਰਦੇ ਹਨ ਕਿਉਂਕਿ ਇਸਦੇ ਸੈਂਟਰਿੰਗ ਬੋਲਟ ਦਿਖਾਈ ਦਿੰਦੇ ਹਨ। ਇਹ ਤਾਪਮਾਨ, ਐਕਸਟਰੂਡਰ ਜਾਂ ਡਾਊਨਸਟ੍ਰੀਮ ਸਮੱਸਿਆ ਨੂੰ ਲੁਕਾਉਣ ਵੇਲੇ ਇੱਕ ਰੀਡਿੰਗ ਨੂੰ ਅਸਥਾਈ ਤੌਰ 'ਤੇ ਸੁਧਾਰ ਸਕਦਾ ਹੈ। ਇੱਕ ਵਾਰ ਵਿੱਚ ਕਈ ਬਦਲਾਅ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਘੇਰੇ ਦੇ ਦੁਆਲੇ ਅਤੇ ਪਾਈਪ ਦੀ ਲੰਬਾਈ ਦੇ ਨਾਲ ਨੁਕਸ ਨੂੰ ਰਿਕਾਰਡ ਕਰੋ।
| ਦੇਖਿਆ ਨੁਕਸ | ਮਰਨ ਦੇ ਸਿਰ ਦੀ ਜਾਂਚ | ਅੱਪਸਟਰੀਮ ਅਤੇ ਡਾਊਨਸਟ੍ਰੀਮ ਜਾਂਚਾਂ | ਸਬਕ ਖਰੀਦਣਾ |
|---|---|---|---|
| ਇੱਕ ਪਾਸੇ ਲਗਾਤਾਰ ਮੋਟਾ | ਮੈਂਡਰਲ ਸੈਂਟਰਿੰਗ, ਫਲੋ-ਪਾਥ ਡਿਪਾਜ਼ਿਟ, ਨੁਕਸਾਨ, ਹੀਟਰ ਸੰਤੁਲਨ ਅਤੇ ਅਸੈਂਬਲੀ ਅਲਾਈਨਮੈਂਟ | ਐਕਸਟਰੂਡਰ ਸਰਜਿੰਗ, ਕੈਲੀਬ੍ਰੇਟਰ ਅਲਾਈਨਮੈਂਟ, ਵੈਕਿਊਮ ਡਿਸਟ੍ਰੀਬਿਊਸ਼ਨ, ਕੂਲਿੰਗ ਅਤੇ ਹੌਲ-ਆਫ ਅਲਾਈਨਮੈਂਟ | ਪਹੁੰਚਯੋਗ ਕੇਂਦਰੀਕਰਨ, ਤਾਪਮਾਨ ਜ਼ੋਨ ਅਤੇ ਇੱਕ ਅਲਾਈਨਮੈਂਟ ਸੰਦਰਭ ਦੀ ਲੋੜ ਹੈ |
| ਪਾਈਪ ਦੇ ਆਲੇ-ਦੁਆਲੇ ਅਤੇ ਨਾਲ-ਨਾਲ ਕੰਧ ਬਦਲਦੀ ਹੈ | ਢਿੱਲੀ ਵਿਵਸਥਾ, ਥਰਮਲ ਸਾਈਕਲਿੰਗ, ਅਸਥਿਰ ਦਬਾਅ ਜਾਂ ਅਸਮਾਨ ਵਹਾਅ | ਫੀਡਿੰਗ, ਪੇਚ ਆਉਟਪੁੱਟ, ਲਾਈਨ-ਸਪੀਡ ਕੰਟਰੋਲ, ਵੈਕਿਊਮ ਅਤੇ ਪਾਣੀ-ਤਾਪਮਾਨ ਸਥਿਰਤਾ | ਇੱਕ ਸਥਿਰ ਓਪਰੇਟਿੰਗ ਵਿੰਡੋ ਨੂੰ ਸਵੀਕਾਰ ਕਰੋ, ਨਾਪ ਦਾ ਇੱਕ ਛੋਟਾ ਸੈੱਟ ਨਹੀਂ |
| ਲੰਬੀਆਂ ਸਤਹ ਲਾਈਨਾਂ | ਗੰਦਗੀ, ਜਮ੍ਹਾ, ਸਕ੍ਰੈਚ ਜਾਂ ਖਰਾਬ ਡਾਈ-ਲਿਪ ਸਤਹ | ਪਿਘਲੇ ਹੋਏ ਕਣ, ਫਿਲਟਰੇਸ਼ਨ, ਕੈਲੀਬ੍ਰੇਟਰ ਨੁਕਸਾਨ ਅਤੇ ਹੈਂਡਲਿੰਗ ਦੇ ਨਿਸ਼ਾਨ | ਸਫਾਈ ਸੰਦ, ਫਿਲਟਰ ਯੋਜਨਾ, ਸਤਹ ਨਿਰੀਖਣ ਅਤੇ ਵਾਧੂ ਟੂਲਿੰਗ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਕਰੋ |
| ਪੀਲੀਆਂ, ਭੂਰੀਆਂ ਜਾਂ ਕਾਲੀਆਂ ਧਾਰੀਆਂ | ਡੈੱਡ ਜ਼ੋਨ, ਡਿਪਾਜ਼ਿਟ, ਬਹੁਤ ਜ਼ਿਆਦਾ ਸਥਾਨਕ ਗਰਮੀ ਅਤੇ ਲੰਬੇ ਨਿਵਾਸ ਸਮਾਂ | ਦੂਸ਼ਿਤ ਫੀਡ, ਬੈਰਲ ਡਿਪਾਜ਼ਿਟ, ਪੇਚ ਵੀਅਰ ਅਤੇ ਬੰਦ ਅਭਿਆਸ | ਪੁਰਾਣੀ ਜਿਓਮੈਟਰੀ ਦੀ ਨਕਲ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਪੂਰੇ ਪਿਘਲਣ ਵਾਲੇ ਮਾਰਗ ਅਤੇ ਸਫਾਈ ਰੁਟੀਨ ਦੀ ਸਮੀਖਿਆ ਕਰੋ |
| ਉੱਚ ਸਿਰ ਦਾ ਦਬਾਅ | ਪ੍ਰਤਿਬੰਧਿਤ ਐਨੁਲਰ ਗੈਪ, ਘੱਟ ਤਾਪਮਾਨ, ਰੁਕਾਵਟ ਜਾਂ ਅਣਉਚਿਤ ਵਹਾਅ ਮਾਰਗ | ਸਕ੍ਰੀਨ ਪਾਬੰਦੀ, ਸਮੱਗਰੀ ਦੀ ਲੇਸ, ਆਉਟਪੁੱਟ ਦੀ ਮੰਗ ਅਤੇ ਸੈਂਸਰ ਦੀ ਸਥਿਤੀ | ਨਿਰਧਾਰਨ ਵਿੱਚ ਦਬਾਅ ਮਾਪਣ ਬਿੰਦੂ ਅਤੇ ਓਪਰੇਟਿੰਗ ਸੀਮਾ ਦੱਸੋ |
| ਪਾਈਪ ਅੰਡਾਕਾਰਤਾ | ਅਸਮਾਨ ਨਿਕਾਸ ਪ੍ਰਵਾਹ ਜਾਂ ਸ਼ੁਰੂਆਤੀ ਟਿਊਬ ਸਥਿਤੀ | ਕੈਲੀਬ੍ਰੇਟਰ ਵੀਅਰ, ਵੈਕਿਊਮ, ਕੂਲਿੰਗ ਬੈਲੇਂਸ, ਸਪੋਰਟ ਅਤੇ ਹੌਲ-ਆਫ ਅਲਾਈਨਮੈਂਟ | ਅੰਤਮ ਅੰਡਾਕਾਰ ਸੰਪੂਰਨ-ਲਾਈਨ ਸਵੀਕ੍ਰਿਤੀ ਟੈਸਟ ਨਾਲ ਸਬੰਧਤ ਹੈ |
| ਕੱਚੀ ਅੰਦਰੂਨੀ ਸਤ੍ਹਾ | ਮੈਂਡਰਲ ਫਿਨਿਸ਼, ਡਿਪਾਜ਼ਿਟ, ਤਾਪਮਾਨ ਅਤੇ ਪ੍ਰਵਾਹ ਵਿਵਹਾਰ | ਪਦਾਰਥ ਦੀ ਨਮੀ, ਫੈਲਾਅ, ਪਤਨ ਅਤੇ ਆਉਟਪੁੱਟ ਸਥਿਰਤਾ | ਨਮੂਨੇ ਦੀ ਪ੍ਰਵਾਨਗੀ ਵਿੱਚ ਅੰਦਰੂਨੀ ਅਤੇ ਬਾਹਰੀ ਸਤਹ ਮਾਪਦੰਡ ਸ਼ਾਮਲ ਕਰੋ |
ਇੱਕ-ਤਬਦੀਲੀ ਨਿਯਮ:ਬੇਸਲਾਈਨ ਨੂੰ ਰਿਕਾਰਡ ਕਰੋ, ਇੱਕ ਨਿਯੰਤਰਿਤ ਵੇਰੀਏਬਲ ਬਦਲੋ, ਸਮੱਗਰੀ ਦੇ ਲਾਈਨ ਵਿੱਚੋਂ ਲੰਘਣ ਦੀ ਉਡੀਕ ਕਰੋ, ਪ੍ਰਭਾਵਿਤ ਪਾਈਪ ਨੂੰ ਚਿੰਨ੍ਹਿਤ ਕਰੋ ਅਤੇ ਦੁਬਾਰਾ ਮਾਪੋ। ਤਾਪਮਾਨ, ਸੈਂਟਰਿੰਗ, ਵੈਕਿਊਮ ਅਤੇ ਹੋਲ-ਆਫ ਦਾ ਇੱਕੋ ਸਮੇਂ ਬੇਤਰਤੀਬ ਸਮਾਯੋਜਨ ਕਾਰਨ ਦੀ ਪਛਾਣ ਕਰਨ ਲਈ ਲੋੜੀਂਦੇ ਸਬੂਤ ਨੂੰ ਨਸ਼ਟ ਕਰ ਦਿੰਦਾ ਹੈ।
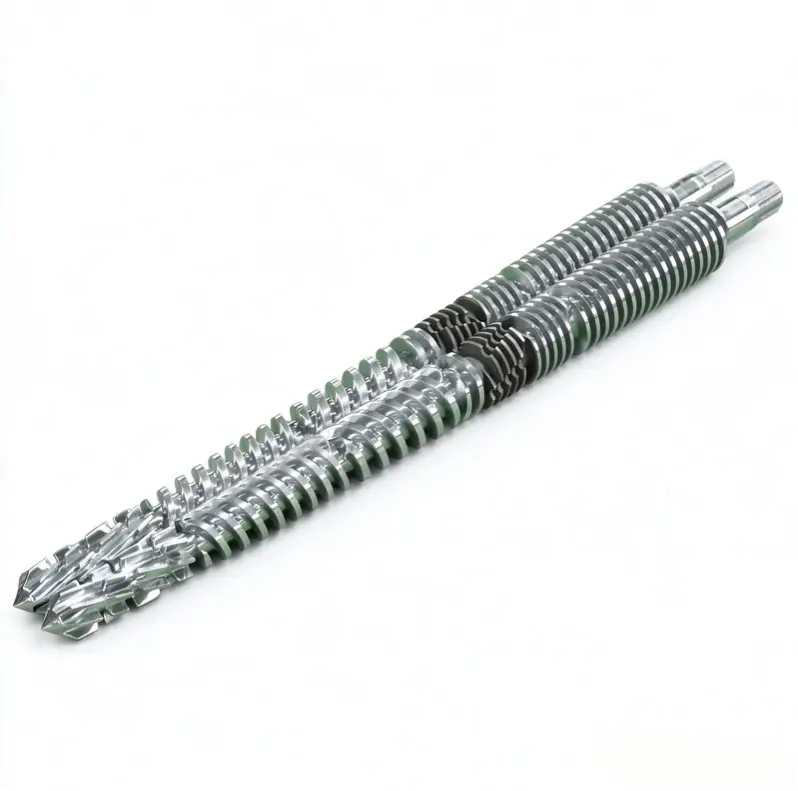
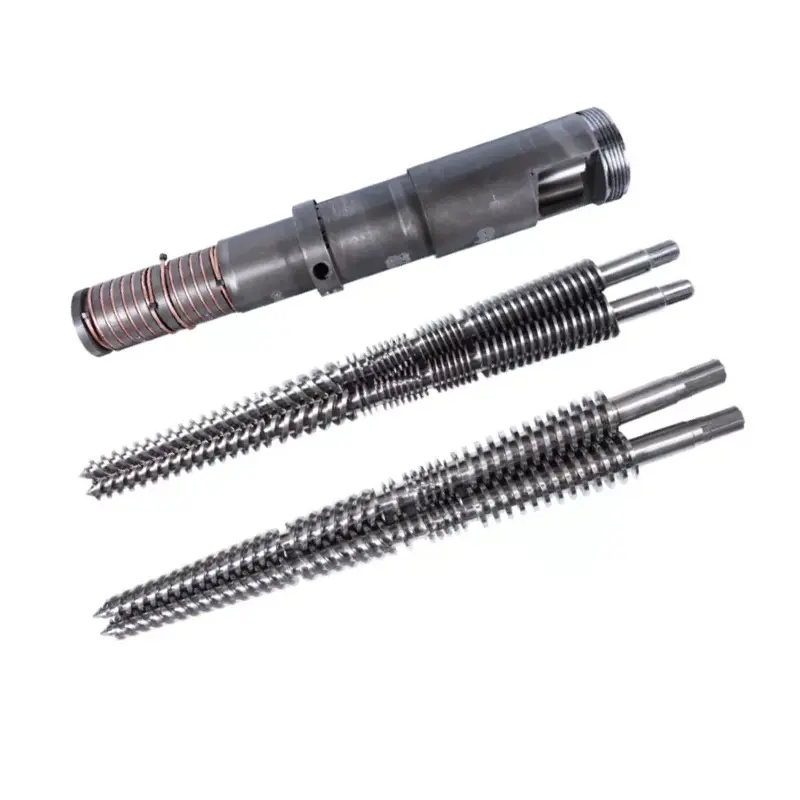
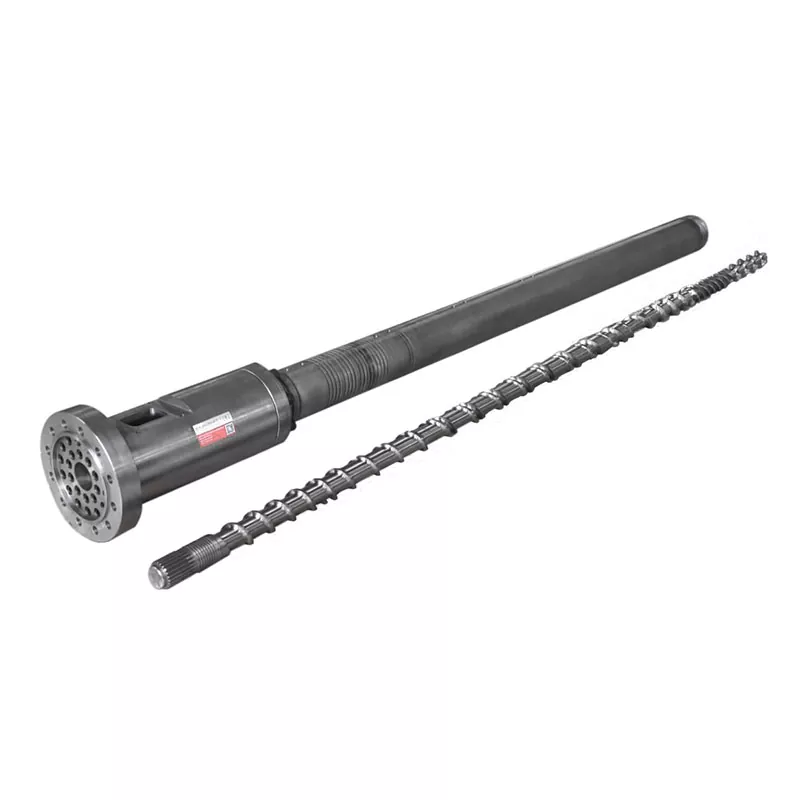
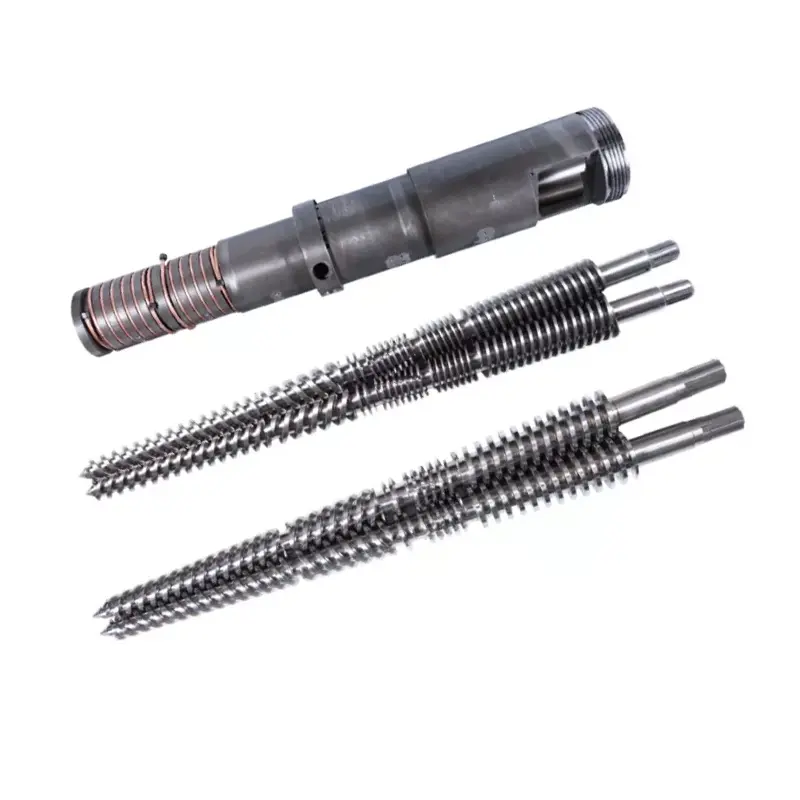
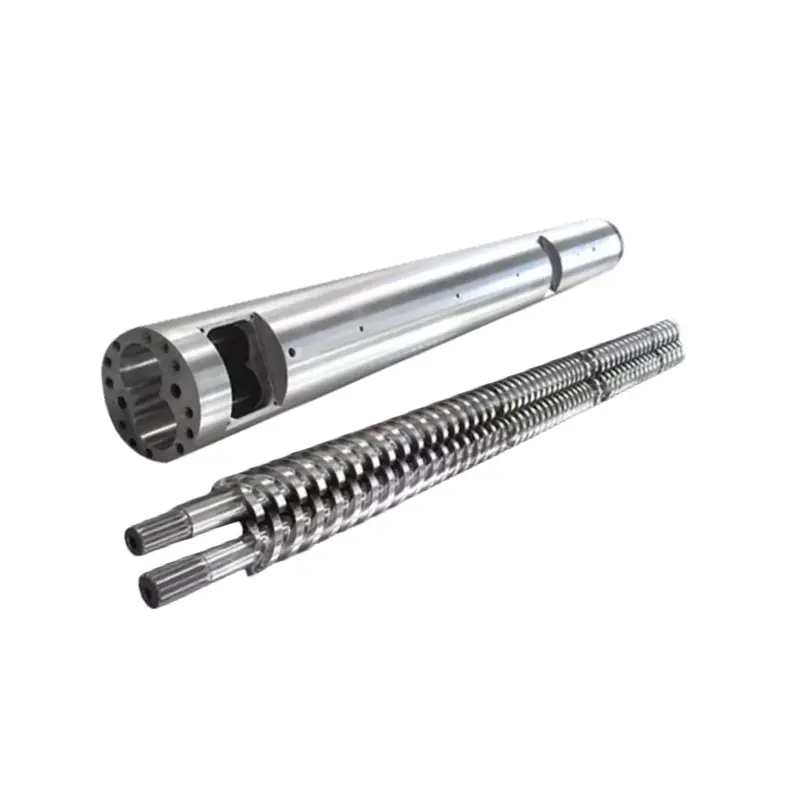
ਜੇਕਰ ਸਿਰ ਤੋਂ ਪਹਿਲਾਂ ਆਉਟਪੁੱਟ ਜਾਂ ਪਿਘਲਣ ਦਾ ਦਬਾਅ ਅਸਥਿਰ ਹੈ, ਤਾਂ ਪੇਚ ਅਤੇ ਬੈਰਲ ਦੀ ਵੀ ਜਾਂਚ ਕਰੋ। ਨਨ੍ਹਈਆ ਸਪਲਾਈ ਕਰਦਾ ਹੈਪੀਵੀਸੀ ਪਾਈਪ ਸਿੰਗਲ ਪੇਚ, ਪੀਵੀਸੀ ਪਾਈਪ ਪੈਰਲਲ ਪੇਚ ਬੈਰਲਅਤੇਪੀਵੀਸੀ ਪਾਈਪ ਕੋਨਿਕਲ ਟਵਿਨ-ਸਕ੍ਰੂ ਬੈਰਲ. ਖਰਾਬ ਜਾਂ ਅਣਉਚਿਤ ਪਲਾਸਟਿਕਾਈਜ਼ਿੰਗ ਸੈਕਸ਼ਨ ਲਈ ਮੁਆਵਜ਼ਾ ਦੇਣ ਲਈ ਡਾਈ ਨੂੰ ਦੁਬਾਰਾ ਡਿਜ਼ਾਈਨ ਨਹੀਂ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ।

ਪਾਈਪ ਐਕਸਟਰਿਊਸ਼ਨ ਡਾਈ ਹੈਡ RFQ ਚੈਕਲਿਸਟ
ਇੱਕ ਸੰਪੂਰਨ RFQ ਖਰੀਦਦਾਰ ਨੂੰ ਇੱਕ ਸੰਮਲਿਤ ਹਵਾਲਾ ਦੇ ਨਾਲ ਇੱਕ ਘੱਟ ਅਧਾਰ ਕੀਮਤ ਦੀ ਤੁਲਨਾ ਕਰਨ ਦੀ ਬਜਾਏ ਇੰਜੀਨੀਅਰਿੰਗ ਦੇ ਦਾਇਰੇ ਦੀ ਤੁਲਨਾ ਕਰਨ ਦਿੰਦਾ ਹੈ। ਹੇਠ ਲਿਖੀਆਂ ਆਈਟਮਾਂ ਨੂੰ ਇੱਕ ਸੰਸ਼ੋਧਨ-ਨਿਯੰਤਰਿਤ ਪੈਕੇਜ ਵਿੱਚ ਰੱਖੋ।
- ਉਤਪਾਦਾਂ ਦੀ ਪਛਾਣ ਕਰੋ।ਹਰੇਕ ਪਾਈਪ OD, ਕੰਧ ਦੀ ਰੇਂਜ, SDR ਜਾਂ ਸਮਾਂ-ਸਾਰਣੀ, ਪਰਤ ਨਿਰਮਾਣ, ਰੰਗ ਅਤੇ ਐਪਲੀਕੇਸ਼ਨ ਦੀ ਸੂਚੀ ਬਣਾਓ। ਆਮ ਉਤਪਾਦ ਅਤੇ ਸਭ ਤੋਂ ਔਖੇ ਆਕਾਰ ਨੂੰ ਚਿੰਨ੍ਹਿਤ ਕਰੋ।
- ਸਟੈਂਡਰਡ ਦਾ ਨਾਮ ਦਿਓ।ਸਹੀ ਮਿਆਰ, ਭਾਗ, ਸੰਸਕਰਨ, ਰਾਸ਼ਟਰੀ ਗੋਦ ਲੈਣ ਅਤੇ ਅੰਦਰੂਨੀ ਡਰਾਇੰਗ ਦਿਓ। ਮੁਕੰਮਲ ਪਾਈਪ ਨਿਰੀਖਣ ਯੋਜਨਾ ਨੱਥੀ ਕਰੋ।
- ਸਮੱਗਰੀ ਦਾ ਖੁਲਾਸਾ ਕਰੋ.ਪੂਰਾ PVC ਫਾਰਮੂਲਾ ਜਾਂ ਸਹੀ PE, PP ਜਾਂ PPR ਗ੍ਰੇਡ, ਐਡਿਟਿਵ, ਫਿਲਰ, ਪਿਗਮੈਂਟ, ਰੀਸਾਈਕਲ ਕੀਤੀ ਸਮੱਗਰੀ ਅਤੇ ਸਪਲਾਇਰ ਡੇਟਾ ਸ਼ੀਟਾਂ ਪ੍ਰਦਾਨ ਕਰੋ।
- ਦਰ ਪਰਿਭਾਸ਼ਿਤ ਕਰੋ।ਹਰੇਕ ਨਾਜ਼ੁਕ ਉਤਪਾਦ ਲਈ ਸ਼ੁੱਧ ਵਿਕਰੀਯੋਗ ਆਉਟਪੁੱਟ ਅਤੇ ਲਾਈਨ ਸਪੀਡ ਦਿਓ, ਨਾਲ ਹੀ ਉਪਲਬਧ ਕੂਲਿੰਗ ਸਮਰੱਥਾ ਅਤੇ ਆਮ ਓਪਰੇਟਿੰਗ ਸਮਾਂ-ਸਾਰਣੀ।
- ਐਕਸਟਰੂਡਰ ਦਾ ਵਰਣਨ ਕਰੋ।ਰਾਜ ਸਿੰਗਲ, ਪੈਰਲਲ ਟਵਿਨ ਜਾਂ ਕੋਨਿਕਲ ਟਵਿਨ ਪੇਚ; ਪੇਚ ਵਿਆਸ; ਮੋਟਰ ਦੀ ਸ਼ਕਤੀ; ਆਮ ਪਿਘਲਣ ਦਾ ਦਬਾਅ ਅਤੇ ਤਾਪਮਾਨ; ਅਡਾਪਟਰ ਲੇਆਉਟ; ਅਤੇ ਮੌਜੂਦਾ ਪ੍ਰਕਿਰਿਆ ਸੀਮਾਵਾਂ।
- ਇੰਟਰਫੇਸ ਨੂੰ ਕੰਟਰੋਲ ਕਰੋ.ਫਲੈਂਜ, ਰਜਿਸਟਰ, ਬੋਲਟ ਸਰਕਲ, ਸੀਲਿੰਗ ਫੇਸ, ਪਿਘਲਣ ਵਾਲੇ ਇਨਲੇਟ, ਸੈਂਟਰ ਦੀ ਉਚਾਈ, ਸੈਂਸਰ-ਪੋਰਟ ਅਤੇ ਸਪੋਰਟ ਡਰਾਇੰਗ ਅਟੈਚ ਕਰੋ।
- ਬਿਜਲੀ ਦੇ ਵੇਰਵੇ ਦਿਓ।ਹੀਟਰ ਦੀ ਵੋਲਟੇਜ ਅਤੇ ਬਾਰੰਬਾਰਤਾ, ਥਰਮੋਕਪਲ ਦੀ ਕਿਸਮ, ਕਨੈਕਟਰ ਸਟੈਂਡਰਡ, ਕੰਟਰੋਲਰ ਅਨੁਕੂਲਤਾ, ਕੇਬਲ ਦੀ ਲੰਬਾਈ ਅਤੇ ਖਤਰਨਾਕ-ਖੇਤਰ ਲੋੜਾਂ ਦੀ ਸੂਚੀ ਬਣਾਓ ਜੇਕਰ ਲਾਗੂ ਹੋਵੇ।
- ਡਾਊਨਸਟ੍ਰੀਮ ਲਾਈਨ ਦਿਖਾਓ।ਕੈਲੀਬ੍ਰੇਟਰ ਦੇ ਮਾਪ, ਵੈਕਿਊਮ ਟੈਂਕ, ਕੂਲਿੰਗ ਲੰਬਾਈ, ਸਪਰੇਅ ਜਾਂ ਇਮਰਸ਼ਨ ਵਿਵਸਥਾ, ਢੋਣ-ਆਫ ਦੀ ਕਿਸਮ, ਸੈਂਟਰਲਾਈਨ ਅਤੇ ਡਾਈ ਐਗਜ਼ਿਟ ਤੋਂ ਦੂਰੀ ਸ਼ਾਮਲ ਕਰੋ।
- ਤਬਦੀਲੀ ਦਾ ਘੇਰਾ ਚੁਣੋ।ਪਰਿਵਰਤਨ-ਪਾਰਟ ਸੈੱਟ, ਵਾਧੂ ਹੀਟਰ ਅਤੇ ਸੈਂਸਰ, ਸੀਲਾਂ, ਫਾਸਟਨਰ, ਹੈਂਡਲਿੰਗ ਟੂਲ, ਸਟੋਰੇਜ਼ ਰੈਕ ਅਤੇ ਲੋੜੀਂਦੇ ਆਕਾਰ-ਬਦਲਣ ਦੀ ਪ੍ਰਕਿਰਿਆ ਦੀ ਸੂਚੀ ਬਣਾਓ।
- ਦਸਤਾਵੇਜ਼ਾਂ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਕਰੋ।ਅਸੈਂਬਲੀ ਅਤੇ ਪਾਰਟ ਡਰਾਇੰਗ, ਸਮੱਗਰੀ ਦੇ ਬਿੱਲ, ਸਮੱਗਰੀ ਅਤੇ ਗਰਮੀ-ਇਲਾਜ ਦੇ ਰਿਕਾਰਡ, ਅਯਾਮੀ ਨਿਰੀਖਣ, ਇਲੈਕਟ੍ਰੀਕਲ ਸੂਚੀ, ਸੰਚਾਲਨ ਨਿਰਦੇਸ਼ਾਂ ਅਤੇ ਸਪੇਅਰ-ਪਾਰਟਸ ਦੀ ਸੂਚੀ ਦੀ ਬੇਨਤੀ ਕਰੋ।
- ਸਵੀਕ੍ਰਿਤੀ ਟੈਸਟ ਲਿਖੋ।ਰਾਲ, ਫਾਰਮੂਲਾ, ਪਾਈਪ ਦਾ ਆਕਾਰ, ਚੱਲਣ ਦੀ ਮਿਆਦ, ਆਉਟਪੁੱਟ, ਲਾਈਨ ਸਪੀਡ, ਪ੍ਰਕਿਰਿਆ ਰਿਕਾਰਡ, ਮਾਪ ਨਮੂਨਾ ਅਤੇ ਪਾਸ/ਫੇਲ ਮਾਪਦੰਡ ਦਾ ਨਾਮ ਦੱਸੋ।
- ਸਮਰਥਨ ਨੂੰ ਸਪੱਸ਼ਟ ਕਰੋ.ਇੰਸਟਾਲੇਸ਼ਨ ਮਾਰਗਦਰਸ਼ਨ, ਕਮਿਸ਼ਨਿੰਗ ਜ਼ਿੰਮੇਵਾਰੀ, ਆਪਰੇਟਰ ਸਿਖਲਾਈ, ਰਿਮੋਟ ਸਹਾਇਤਾ ਅਤੇ ਡਾਈ-ਹੈੱਡ ਅਤੇ ਪੂਰੀ-ਲਾਈਨ ਪ੍ਰਦਰਸ਼ਨ ਵਿਚਕਾਰ ਸੀਮਾ 'ਤੇ ਸਹਿਮਤ ਹੋਵੋ।
ਬਦਲੀ ਚੇਤਾਵਨੀ:ਇੱਕ ਖਰਾਬ ਡਾਈ ਹੁਣ ਇਸਦੇ ਅਸਲ ਮਾਪਾਂ ਨੂੰ ਸੁਰੱਖਿਅਤ ਨਹੀਂ ਰੱਖ ਸਕਦੀ ਹੈ। ਮਸ਼ੀਨ ਇੰਟਰਫੇਸ ਅਤੇ ਇੱਕ ਚੰਗੀ ਬਣਾਈ ਪਾਈਪ ਨੂੰ ਮਾਪੋ, ਕੋਈ ਅਸਲੀ ਡਰਾਇੰਗ ਲੱਭੋ ਅਤੇ ਦੱਸੋ ਕਿ ਪੁਰਾਣੇ ਸਿਰ ਨੂੰ ਕਿਉਂ ਬਦਲਿਆ ਜਾ ਰਿਹਾ ਹੈ। ਹਰ ਖਰਾਬ ਹੋਏ ਮਾਪ ਦੀ ਨਕਲ ਕਰਨਾ ਉਸੇ ਪ੍ਰਵਾਹ ਜਾਂ ਅਲਾਈਨਮੈਂਟ ਸਮੱਸਿਆ ਨੂੰ ਦੁਬਾਰਾ ਪੈਦਾ ਕਰ ਸਕਦਾ ਹੈ।
ਪੇਚ ਦੀ ਸੰਰਚਨਾ ਵੀ ਸਮੱਗਰੀ ਡਿਊਟੀ ਨਾਲ ਮੇਲ ਖਾਂਦੀ ਹੋਣੀ ਚਾਹੀਦੀ ਹੈ। ਨਨ੍ਹਈਆ ਨੂੰ ਬ੍ਰਾਊਜ਼ ਕਰੋਸਿੰਗਲ ਪੇਚ, ਪੈਰਲਲ ਦੋ ਪੇਚਅਤੇਕੋਨਿਕਲ ਟਵਿਨ-ਸਕ੍ਰੂ ਬੈਰਲਜਦੋਂ ਪੁੱਛਗਿੱਛ ਪੂਰੇ ਪਲਾਸਟਿਕਾਈਜ਼ਿੰਗ ਸੈਕਸ਼ਨ ਨੂੰ ਕਵਰ ਕਰਦੀ ਹੈ। ਸਹਾਇਕ ਉਪਕਰਣ ਅਤੇ ਕਨੈਕਟ ਕੀਤੇ ਟੂਲਿੰਗ ਲਈ, ਦੀ ਵਰਤੋਂ ਕਰੋਐਕਸਟਰਿਊਸ਼ਨ ਸਪੇਅਰ-ਪਾਰਟਸ ਸੀਮਾ ਹੈ.
ਉਤਪਾਦਨ ਦੀ ਸਥਿਤੀ 'ਤੇ ਸਿਰ ਨੂੰ ਸਵੀਕਾਰ ਕਰੋ ਜੋ ਤੁਸੀਂ ਵੇਚਣ ਦੀ ਯੋਜਨਾ ਬਣਾ ਰਹੇ ਹੋ
ਅਯਾਮੀ ਨਿਰੀਖਣ ਸਾਬਤ ਕਰਦਾ ਹੈ ਕਿ ਨਿਰਮਿਤ ਹਿੱਸੇ ਡਰਾਇੰਗ ਨਾਲ ਮੇਲ ਖਾਂਦੇ ਹਨ। ਇਹ ਸਾਬਤ ਨਹੀਂ ਕਰਦਾ ਕਿ ਇੱਕ ਖਾਸ ਮਿਸ਼ਰਣ ਪੂਰੀ ਲਾਈਨ ਵਿੱਚੋਂ ਕਿਵੇਂ ਵਹਿ ਜਾਵੇਗਾ। ਇੱਕ ਆਵਾਜ਼ ਸਵੀਕ੍ਰਿਤੀ ਯੋਜਨਾ ਦੇ ਦੋ ਭਾਗ ਹਨ: ਕੰਪੋਨੈਂਟ ਤਸਦੀਕ ਅਤੇ ਇੱਕ ਉਤਪਾਦਨ ਰਨ।
| ਸਵੀਕ੍ਰਿਤੀ ਪੜਾਅ | ਕੀ ਤਸਦੀਕ ਕਰਨਾ ਹੈ | ਰੱਖਣ ਲਈ ਰਿਕਾਰਡ |
|---|---|---|
| ਦਸਤਾਵੇਜ਼ ਸਮੀਖਿਆ | ਪ੍ਰਵਾਨਿਤ ਡਰਾਇੰਗ ਸੰਸ਼ੋਧਨ, ਸਮੱਗਰੀ ਦਾ ਬਿੱਲ, ਪਰਿਵਰਤਨ-ਪਾਰਟ ਮੈਟ੍ਰਿਕਸ, ਹੀਟਰ ਅਤੇ ਸੈਂਸਰ ਸੂਚੀ, ਮੈਨੂਅਲ ਅਤੇ ਵਾਧੂ ਸਕੋਪ | ਦਸਤਖਤ ਕੀਤੇ ਦਸਤਾਵੇਜ਼ ਰਜਿਸਟਰ |
| ਕੰਪੋਨੈਂਟ ਨਿਰੀਖਣ | ਨਾਜ਼ੁਕ ਇੰਟਰਫੇਸ, ਕੇਂਦਰਿਤ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ, ਸੀਲਿੰਗ ਫੇਸ, ਫਾਸਟਨਰ, ਬੰਦਰਗਾਹਾਂ, ਸਮੱਗਰੀ, ਇਲਾਜ ਅਤੇ ਦਿਖਾਈ ਦੇਣ ਵਾਲੀ ਪ੍ਰਵਾਹ-ਸਤਹ ਸਥਿਤੀ | ਕ੍ਰਮ ਵਿੱਚ ਨਿਰਦਿਸ਼ਟ ਅਯਾਮੀ ਅਤੇ ਸਮੱਗਰੀ ਜਾਂ ਇਲਾਜ ਦੇ ਰਿਕਾਰਡ |
| ਅਸੈਂਬਲੀ ਜਾਂਚ | ਫਿੱਟ, ਸਥਿਤੀ, ਹੀਟਰ ਇੰਸਟਾਲੇਸ਼ਨ, ਸੈਂਸਰ ਸੰਮਿਲਨ, ਸੈਂਟਰਿੰਗ ਮੂਵਮੈਂਟ, ਸਪੋਰਟ, ਲਿਫਟਿੰਗ ਅਤੇ ਐਕਸੈਸ | ਫੋਟੋਆਂ ਦੇ ਨਾਲ ਅਸੈਂਬਲੀ ਚੈੱਕਲਿਸਟ |
| ਹੀਟ-ਅੱਪ ਚੈੱਕ | ਜ਼ੋਨ ਪਛਾਣ, ਕੰਟਰੋਲਰ ਜਵਾਬ, ਸੈਂਸਰ ਰੀਡਿੰਗ, ਮੌਜੂਦਾ ਡਰਾਅ ਅਤੇ ਥਰਮਲ ਸਥਿਰਤਾ | ਜ਼ੋਨ ਦਾ ਨਕਸ਼ਾ ਅਤੇ ਸਥਿਰ ਰੀਡਿੰਗ |
| ਉਤਪਾਦਨ ਰਨ | ਸਹਿਮਤੀ ਵਾਲੀ ਸਮੱਗਰੀ, ਪਾਈਪ ਦਾ ਆਕਾਰ, ਆਉਟਪੁੱਟ, ਲਾਈਨ ਦੀ ਗਤੀ, ਤਾਪਮਾਨ, ਪਿਘਲਣ ਦਾ ਦਬਾਅ, ਮੋਟਰ ਲੋਡ, ਵੈਕਿਊਮ ਅਤੇ ਕੂਲਿੰਗ ਹਾਲਤਾਂ | ਸਮਾਂ-ਅਧਾਰਿਤ ਪ੍ਰਕਿਰਿਆ ਸ਼ੀਟ ਅਤੇ ਬਰਕਰਾਰ ਨਮੂਨੇ |
| ਪਾਈਪ ਨਿਰੀਖਣ | OD, ਕਈ ਘੜੀ ਦੀਆਂ ਸਥਿਤੀਆਂ 'ਤੇ ਕੰਧ, ਅੰਡਾਕਾਰਤਾ, ਪੁੰਜ ਪ੍ਰਤੀ ਲੰਬਾਈ, ਅੰਦਰੂਨੀ ਅਤੇ ਬਾਹਰੀ ਸਤਹ, ਸਿੱਧੀ ਅਤੇ ਲੋੜੀਂਦੇ ਮਿਆਰੀ ਟੈਸਟ | ਨਿਰੀਖਣ ਰਿਪੋਰਟ ਨਮੂਨੇ ਦੀ ਸਥਿਤੀ ਅਤੇ ਉਤਪਾਦਨ ਦੇ ਸਮੇਂ ਨਾਲ ਜੁੜੀ ਹੋਈ ਹੈ |
| ਰੁਟੀਨ ਕਾਰਵਾਈ | ਸਟਾਰਟ-ਅੱਪ, ਸੈਂਟਰਿੰਗ ਸੁਧਾਰ, ਇੱਕ ਸਧਾਰਣ ਸਟਾਪ, ਸੁਰੱਖਿਅਤ ਡਿਸਅਸੈਂਬਲੀ ਜਾਂ ਇੱਕ ਸਹਿਮਤ ਆਕਾਰ ਵਿੱਚ ਤਬਦੀਲੀ | ਓਪਰੇਟਰ ਸਾਈਨ-ਆਫ ਅਤੇ ਓਪਨ-ਆਈਟਮ ਸੂਚੀ |
ਵਿਹਾਰਕ ਹੋਣ 'ਤੇ ਖਰੀਦਦਾਰ ਦੇ ਸਧਾਰਨ ਫਾਰਮੂਲੇ ਦੀ ਵਰਤੋਂ ਕਰੋ। ਜੇਕਰ ਕਿਸੇ ਬਦਲ ਸਮੱਗਰੀ ਦੀ ਲੋੜ ਹੈ, ਤਾਂ ਅੰਤਰ ਨੂੰ ਰਿਕਾਰਡ ਕਰੋ ਅਤੇ ਟੈਸਟ ਜੋ ਸਾਬਤ ਕਰਦਾ ਹੈ ਉਸ ਨੂੰ ਸੀਮਤ ਕਰੋ। ਇੱਕ ਸਫਲ PE ਰਨ ਇੱਕ PVC ਫਾਰਮੂਲੇ ਨੂੰ ਪ੍ਰਮਾਣਿਤ ਨਹੀਂ ਕਰਦਾ ਹੈ, ਅਤੇ ਇੱਕ ਮੋਟੀ-ਦੀਵਾਰ ਘੱਟ-ਸਪੀਡ ਉਤਪਾਦ ਇੱਕ ਪਤਲੀ-ਦੀਵਾਰ ਹਾਈ-ਸਪੀਡ ਸਥਿਤੀ ਨੂੰ ਸਾਬਤ ਨਹੀਂ ਕਰਦਾ ਹੈ।
ਸਾਡਾ ਫੈਕਟਰੀ ਦ੍ਰਿਸ਼:ਅਸੀਂ ਅਧਿਕਤਮ ਆਉਟਪੁੱਟ 'ਤੇ ਇੱਕ ਸੰਖੇਪ ਡਿਸਪਲੇ ਦੇ ਨਾਲ ਟਰੇਸਯੋਗ ਮਾਪਾਂ ਦੇ ਨਾਲ ਇੱਕ ਸਥਿਰ ਦੌੜ ਨੂੰ ਤਰਜੀਹ ਦਿੰਦੇ ਹਾਂ। ਦਬਾਅ ਸੈਟਲ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ, ਕੰਧ ਦੀ ਰੀਡਿੰਗ ਨਿਯੰਤਰਿਤ ਹੋਣੀ ਚਾਹੀਦੀ ਹੈ, ਹੀਟਰ ਅਸਧਾਰਨ ਤੌਰ 'ਤੇ ਚੱਕਰ ਨਹੀਂ ਲਗਾਉਣੇ ਚਾਹੀਦੇ ਅਤੇ ਠੰਢੇ ਪਾਈਪ ਨੂੰ ਸਹਿਮਤੀ ਨਾਲ ਨਿਰੀਖਣ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ। ਇਹ ਨਤੀਜਾ ਦੋਵਾਂ ਧਿਰਾਂ ਨੂੰ ਇੱਕ ਲਾਭਦਾਇਕ ਹੈਂਡਓਵਰ ਪੁਆਇੰਟ ਦਿੰਦਾ ਹੈ।


ਅਕਸਰ ਪੁੱਛੇ ਜਾਂਦੇ ਸਵਾਲ
ਪਾਈਪ ਐਕਸਟਰਿਊਸ਼ਨ ਡਾਈ ਹੈਡ ਦਾ ਹਵਾਲਾ ਦੇਣ ਲਈ ਕਿਹੜੀ ਜਾਣਕਾਰੀ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ?
ਪੌਲੀਮਰ ਗ੍ਰੇਡ ਅਤੇ ਫਾਰਮੂਲਾ, ਪਾਈਪ ਸਟੈਂਡਰਡ, ਪੂਰਾ ਆਕਾਰ ਅਤੇ ਕੰਧ ਰੇਂਜ, ਟੀਚਾ ਆਉਟਪੁੱਟ ਅਤੇ ਲਾਈਨ ਸਪੀਡ, ਐਕਸਟਰੂਡਰ ਦੀ ਕਿਸਮ, ਪਿਘਲਣ ਵਾਲੇ ਇਨਲੇਟ ਅਤੇ ਫਲੈਂਜ ਡਰਾਇੰਗ, ਹੀਟਰ ਵੋਲਟੇਜ, ਸੈਂਸਰ ਲੋੜਾਂ, ਡਾਊਨਸਟ੍ਰੀਮ ਕੈਲੀਬ੍ਰੇਸ਼ਨ ਵੇਰਵੇ, ਤਰਜੀਹੀ ਤਬਦੀਲੀ ਦੇ ਹਿੱਸੇ ਅਤੇ ਇੱਕ ਸਵੀਕ੍ਰਿਤੀ ਯੋਜਨਾ ਭੇਜੋ। ਮੌਜੂਦਾ ਕਨੈਕਸ਼ਨ ਦੀਆਂ ਫੋਟੋਆਂ ਅਤੇ ਮਾਪੀਆਂ ਗਈਆਂ ਡਰਾਇੰਗਾਂ ਨੂੰ ਬਦਲਣ ਵਾਲੇ ਪ੍ਰੋਜੈਕਟਾਂ ਲਈ ਵੀ ਲਾਭਦਾਇਕ ਹਨ।
ਕੀ ਇੱਕ ਪਾਈਪ ਡਾਈ ਹੈਡ ਪੀਵੀਸੀ, ਪੀਈ ਅਤੇ ਪੀਪੀਆਰ ਨੂੰ ਚਲਾ ਸਕਦਾ ਹੈ?
ਇੱਕ ਸੰਖੇਪ ਪਰਿਭਾਸ਼ਿਤ ਪ੍ਰੋਜੈਕਟ ਵਿੱਚ ਇੱਕ ਸਾਂਝਾ ਬਾਹਰੀ ਸਰੀਰ ਤਕਨੀਕੀ ਤੌਰ 'ਤੇ ਸੰਭਵ ਹੋ ਸਕਦਾ ਹੈ, ਪਰ ਪੀਵੀਸੀ, ਪੀਈ ਅਤੇ ਪੀਪੀਆਰ ਇੱਕੋ ਪ੍ਰਵਾਹ, ਥਰਮਲ ਜਾਂ ਆਕਾਰ ਦੀਆਂ ਸਥਿਤੀਆਂ ਨਹੀਂ ਬਣਾਉਂਦੇ ਹਨ। ਅਸੀਂ ਪਹਿਲਾਂ ਪੂਰੇ ਫਾਰਮੂਲੇ, ਆਉਟਪੁੱਟ, ਆਕਾਰ ਦੀ ਰੇਂਜ, ਵਹਾਅ-ਪਾਥ ਦੀਆਂ ਜ਼ਰੂਰਤਾਂ ਅਤੇ ਸਫਾਈ ਵਿਧੀ ਦੀ ਤੁਲਨਾ ਕਰਦੇ ਹਾਂ। ਵੱਖਰਾ ਟੂਲਿੰਗ ਜਾਂ ਇੱਕ ਵੱਖਰਾ ਸਿਰ ਸੁਰੱਖਿਅਤ ਉਤਪਾਦਨ ਵਿਕਲਪ ਹੋ ਸਕਦਾ ਹੈ।
ਕੀ ਪਾਈਪ ਡਾਈ ਵਿਆਸ ਅੰਤਮ ਪਾਈਪ ਵਿਆਸ ਦੇ ਬਰਾਬਰ ਹੈ?
ਆਮ ਤੌਰ 'ਤੇ ਨਹੀਂ. ਡਾਈ ਛੱਡਣ ਤੋਂ ਬਾਅਦ ਗਰਮ ਟਿਊਬ ਬਦਲ ਜਾਂਦੀ ਹੈ ਕਿਉਂਕਿ ਪਿਘਲਦਾ ਹੈ, ਹੇਠਾਂ ਖਿੱਚਦਾ ਹੈ, ਕੈਲੀਬ੍ਰੇਟਰ ਵਿੱਚ ਦਾਖਲ ਹੁੰਦਾ ਹੈ ਅਤੇ ਠੰਢਾ ਹੋ ਜਾਂਦਾ ਹੈ। ਲੋੜੀਂਦੇ ਡਾਈ ਅਤੇ ਮੈਂਡਰਲ ਮਾਪਾਂ ਨੂੰ ਸਮੱਗਰੀ, ਆਉਟਪੁੱਟ, ਲਾਈਨ ਸਪੀਡ, ਵੈਕਿਊਮ ਸਾਈਜ਼ਿੰਗ ਅਤੇ ਕੂਲਿੰਗ ਸਿਸਟਮ ਨਾਲ ਡਿਜ਼ਾਈਨ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ, ਨਾ ਕਿ ਨਾਮਾਤਰ ਪਾਈਪ ਦੇ ਆਕਾਰ ਤੋਂ ਸਿੱਧੇ ਨਕਲ ਕੀਤੇ ਜਾਣ ਦੀ ਬਜਾਏ।
ਕੀ ਇਕੱਲਾ ਡਾਈ ਹੈਡ ਪਾਈਪ ਦੀ ਕੰਧ ਦੀ ਮੋਟਾਈ ਅਤੇ ਅੰਡਾਕਾਰਤਾ ਦੀ ਗਰੰਟੀ ਦੇ ਸਕਦਾ ਹੈ?
ਨਹੀਂ। ਡਾਈ ਹੈਡ ਐਨੁਲਰ ਪਿਘਲਣ ਦੀ ਵੰਡ ਨੂੰ ਸਥਾਪਿਤ ਕਰਦਾ ਹੈ, ਪਰ ਅੰਤਮ ਕੰਧ ਦੀ ਮੋਟਾਈ ਅਤੇ ਅੰਡਾਕਾਰ ਵੀ ਪਿਘਲਣ ਦੀ ਸਥਿਰਤਾ, ਕੇਂਦਰੀਕਰਨ, ਤਾਪਮਾਨ ਸੰਤੁਲਨ, ਕੈਲੀਬ੍ਰੇਟਰ ਸਥਿਤੀ, ਵੈਕਿਊਮ, ਕੂਲਿੰਗ, ਢੋਣ-ਆਫ ਅਲਾਈਨਮੈਂਟ ਅਤੇ ਲਾਈਨ ਸਪੀਡ 'ਤੇ ਨਿਰਭਰ ਕਰਦਾ ਹੈ। ਸਵੀਕ੍ਰਿਤੀ ਨੂੰ ਪੂਰੀ ਓਪਰੇਟਿੰਗ ਲਾਈਨ ਦੀ ਜਾਂਚ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ.
ਨਨ੍ਹਈਆ ਬਾਹਰ ਕੱਢਣ ਵਾਲੇ ਸਿਰਾਂ ਲਈ ਕਿਹੜੀ ਸਮੱਗਰੀ ਦੀ ਵਰਤੋਂ ਕਰਦਾ ਹੈ?
ਨਨਹਈਆ ਦਾ ਜਨਰਲ ਐਕਸਟਰੂਡਰ ਡਾਈ ਹੈੱਡ ਪੇਜ ਨਾਈਟ੍ਰਾਈਡਿੰਗ ਅਤੇ HV950 ਤੋਂ HV1000 ਦੀ ਸਤਹ ਕਠੋਰਤਾ ਦੇ ਨਾਲ 38CrMoAl ਨੂੰ ਸੂਚੀਬੱਧ ਕਰਦਾ ਹੈ। ਸਮਰਪਿਤ ਪਾਈਪ ਐਕਸਟਰਿਊਸ਼ਨ ਡਾਈ ਹੈਡ ਨੂੰ ਕਠੋਰ ਸਤਹਾਂ ਦੇ ਨਾਲ ਅਲਾਏ ਸਟੀਲ ਵਜੋਂ ਦਰਸਾਇਆ ਗਿਆ ਹੈ। ਅੰਤਮ ਸਮੱਗਰੀ, ਗਰਮੀ ਦਾ ਇਲਾਜ ਅਤੇ ਗਿੱਲੀ-ਸਤਹ ਲੋੜਾਂ ਦੀ ਪੁਸ਼ਟੀ ਪ੍ਰਵਾਨਿਤ ਨਿਰਧਾਰਨ ਵਿੱਚ ਰਾਲ, ਐਡਿਟਿਵ ਅਤੇ ਸਫਾਈ ਵਿਧੀ ਲਈ ਕੀਤੀ ਜਾਣੀ ਚਾਹੀਦੀ ਹੈ।
ਕੀ ਮੈਨੂੰ ਕਈ ਸਾਈਜ਼ ਇਨਸਰਟਸ ਜਾਂ ਕਈ ਪੂਰੇ ਸਿਰਾਂ ਵਾਲਾ ਇੱਕ ਡਾਈ ਹੈਡ ਖਰੀਦਣਾ ਚਾਹੀਦਾ ਹੈ?
ਬਦਲਣ ਵਾਲੇ ਹਿੱਸਿਆਂ ਦੀ ਵਰਤੋਂ ਕਰੋ ਜਦੋਂ ਆਕਾਰ ਦੀ ਰੇਂਜ, ਆਉਟਪੁੱਟ ਅਤੇ ਸਫਾਈ ਰੁਟੀਨ ਇੱਕ ਸਰੀਰ ਨੂੰ ਬਹੁਤ ਜ਼ਿਆਦਾ ਸਮਾਯੋਜਨ ਦੇ ਬਿਨਾਂ ਕੰਮ ਨੂੰ ਕਵਰ ਕਰਨ ਦੀ ਇਜਾਜ਼ਤ ਦਿੰਦੇ ਹਨ। ਜਦੋਂ ਉਤਪਾਦ ਵਿਆਸ, ਪੌਲੀਮਰ, ਆਉਟਪੁੱਟ, ਲੇਅਰ ਬਣਤਰ ਜਾਂ ਤਬਦੀਲੀ ਦੀ ਬਾਰੰਬਾਰਤਾ ਵਿੱਚ ਬਹੁਤ ਵੱਖਰੇ ਹੁੰਦੇ ਹਨ ਤਾਂ ਵੱਖਰੇ ਸਿਰਾਂ ਦਾ ਅਰਥ ਬਣ ਸਕਦਾ ਹੈ। ਕੁੱਲ ਤਬਦੀਲੀ ਦੇ ਸਮੇਂ ਅਤੇ ਉਤਪਾਦਨ ਦੇ ਜੋਖਮ ਦੀ ਤੁਲਨਾ ਕਰੋ, ਇਕੱਲੇ ਟੂਲਿੰਗ ਕੀਮਤ ਦੀ ਨਹੀਂ।
ਪਾਈਪ ਐਕਸਟਰਿਊਸ਼ਨ ਡਾਈ ਹੈਡ ਨੂੰ ਕਿਵੇਂ ਸਵੀਕਾਰ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ?
ਡਰਾਇੰਗ, ਸਮੱਗਰੀ, ਇਲਾਜ, ਹੀਟਰ, ਸੈਂਸਰ, ਫਲੈਂਜ ਅਤੇ ਵਹਾਅ-ਪਾਥ ਜਾਂਚਾਂ ਨਾਲ ਸ਼ੁਰੂ ਕਰੋ। ਫਿਰ ਨਿਰਧਾਰਤ ਪਾਈਪ ਆਕਾਰ, ਆਉਟਪੁੱਟ ਅਤੇ ਲਾਈਨ ਸਪੀਡ 'ਤੇ ਸਹਿਮਤੀ ਵਾਲੀ ਉਤਪਾਦਨ ਸਮੱਗਰੀ ਨੂੰ ਚਲਾਓ। ਰਿਕਾਰਡ ਤਾਪਮਾਨ, ਪਿਘਲਣ ਦਾ ਦਬਾਅ, ਘੇਰੇ ਦੇ ਆਲੇ ਦੁਆਲੇ ਕੰਧ ਰੀਡਿੰਗ, ਬਾਹਰੀ ਵਿਆਸ, ਅੰਡਾਕਾਰਤਾ, ਸਤਹ ਦੀ ਸਥਿਤੀ, ਪ੍ਰਤੀ ਲੰਬਾਈ ਪੁੰਜ ਅਤੇ ਟਾਰਗੇਟ ਪਾਈਪ ਸਟੈਂਡਰਡ ਦੁਆਰਾ ਲੋੜੀਂਦੇ ਕੋਈ ਵੀ ਟੈਸਟ।
ਇੱਕ ਐਕਸਟਰੂਡ ਪਾਈਪ ਦੀਵਾਰ ਦਾ ਇੱਕ ਪਾਸਾ ਮੋਟਾ ਹੋਣ ਦਾ ਕੀ ਕਾਰਨ ਹੈ?
ਸੰਭਾਵਿਤ ਕਾਰਨਾਂ ਵਿੱਚ ਸ਼ਾਮਲ ਹਨ ਡਾਈ ਜਾਂ ਮੈਂਡਰਲ ਗਲਤ-ਸੈਂਟਰਿੰਗ, ਘੇਰੇ ਵਾਲੇ ਤਾਪਮਾਨ ਦਾ ਅਸੰਤੁਲਨ, ਅਸਮਾਨ ਪਿਘਲਣ ਦਾ ਪ੍ਰਵਾਹ, ਪ੍ਰਵਾਹ ਮਾਰਗ ਵਿੱਚ ਜਮ੍ਹਾ ਜਾਂ ਨੁਕਸਾਨ, ਅਸਥਿਰ ਐਕਸਟਰੂਡਰ ਆਉਟਪੁੱਟ, ਕੈਲੀਬ੍ਰੇਟਰ ਮਿਸਲਲਾਈਨਮੈਂਟ, ਅਸਮਾਨ ਵੈਕਿਊਮ ਜਾਂ ਕੂਲਿੰਗ, ਅਤੇ ਢੋਣ-ਆਫ ਮਿਸਲਲਾਈਨਮੈਂਟ। ਡਾਊਨਸਟ੍ਰੀਮ ਸਮੱਸਿਆ ਨੂੰ ਲੁਕਾਉਣ ਲਈ ਸੈਂਟਰਿੰਗ ਬੋਲਟ ਦੀ ਵਰਤੋਂ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਰੁਝਾਨ ਦੀ ਜਾਂਚ ਕਰੋ।
ਨਨਹਈਆ ਦੇ ਮੌਜੂਦਾ ਉਤਪਾਦ, ਸਾਜ਼ੋ-ਸਾਮਾਨ ਅਤੇ ਸੇਵਾ ਜਾਣਕਾਰੀ ਤੋਂ ਤਿਆਰ ਕੀਤੀ ਤਕਨੀਕੀ ਸਮੱਗਰੀ, ਸਿਰਫ਼ ਅਧਿਕਾਰਤ ISO ਪਾਈਪ-ਸਟੈਂਡਰਡ ਪੰਨਿਆਂ ਦੁਆਰਾ ਸਮਰਥਿਤ ਹੈ। ਅੰਤਿਮ ਡਾਈ ਜਿਓਮੈਟਰੀ, ਸਮੱਗਰੀ, ਇਲਾਜ, ਮਾਪ ਅਤੇ ਸਵੀਕ੍ਰਿਤੀ ਮਾਪਦੰਡ ਪ੍ਰਵਾਨਿਤ ਪ੍ਰੋਜੈਕਟ ਨਿਰਧਾਰਨ ਦੁਆਰਾ ਪਰਿਭਾਸ਼ਿਤ ਕੀਤੇ ਗਏ ਹਨ।