ਇੱਕ WPC ਮੋਲਡ ਨੂੰ ਉਤਪਾਦ ਦੀ ਫੋਟੋ ਅਤੇ ਬਾਹਰਲੇ ਮਾਪਾਂ ਤੋਂ ਨਹੀਂ ਚੁਣਿਆ ਜਾ ਸਕਦਾ ਹੈ। ਟੂਲਿੰਗ ਨੂੰ ਲੱਕੜ-ਪਲਾਸਟਿਕ ਫਾਰਮੂਲੇ, ਪ੍ਰੋਫਾਈਲ ਸੈਕਸ਼ਨ, ਆਉਟਪੁੱਟ, ਐਕਸਟਰੂਡਰ ਡਿਸਚਾਰਜ, ਕੈਲੀਬ੍ਰੇਸ਼ਨ ਵਿਧੀ, ਕੂਲਿੰਗ ਲਾਈਨ ਅਤੇ ਮੁਕੰਮਲ ਬੋਰਡ ਜਾਂ ਪ੍ਰੋਫਾਈਲ ਲਈ ਵਰਤੇ ਗਏ ਪ੍ਰਦਰਸ਼ਨ ਟੈਸਟਾਂ ਨਾਲ ਮੇਲ ਖਾਂਦਾ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ।


ਤੇਜ਼ ਜਵਾਬ
ਖਰੀਦਣ ਲਈ ਏWPC ਐਕਸਟਰਿਊਸ਼ਨ ਮੋਲਡ, ਸਹਿਣਸ਼ੀਲਤਾ ਦੇ ਨਾਲ ਅੰਤਮ ਕਰਾਸ-ਸੈਕਸ਼ਨ ਭੇਜੋ, ਸੰਪੂਰਨ ਪੌਲੀਮਰ ਅਤੇ ਲੱਕੜ-ਫਿਲਰ ਫਾਰਮੂਲਾ, ਸਮੱਗਰੀ ਦੀ ਤਿਆਰੀ ਦਾ ਤਰੀਕਾ, ਟੀਚਾ ਆਉਟਪੁੱਟ ਅਤੇ ਲਾਈਨ ਸਪੀਡ, ਐਕਸਟਰੂਡਰ ਇੰਟਰਫੇਸ, ਡਾਊਨਸਟ੍ਰੀਮ ਕੂਲਿੰਗ ਲੇਆਉਟ ਅਤੇ ਇੱਕ ਮੁਕੰਮਲ ਉਤਪਾਦ ਸਵੀਕ੍ਰਿਤੀ ਯੋਜਨਾ। ਡਰਾਇੰਗ 'ਤੇ ਦਿਖਾਈ ਦੇਣ ਵਾਲੀਆਂ ਸਤਹਾਂ, ਨਾਜ਼ੁਕ ਕੰਧਾਂ, ਅੰਦਰੂਨੀ ਪਸਲੀਆਂ, ਕੈਵਿਟੀਜ਼, ਰੇਡੀਆਈ ਅਤੇ ਕਿਸੇ ਵੀ ਐਮਬੌਸਿੰਗ ਜਾਂ ਸੈਂਡਿੰਗ ਭੱਤੇ 'ਤੇ ਨਿਸ਼ਾਨ ਲਗਾਓ।
ਇਕੱਲੇ ਸੁੱਕੇ ਆਯਾਮੀ ਰਿਪੋਰਟ ਤੋਂ ਟੂਲਿੰਗ ਨੂੰ ਸਵੀਕਾਰ ਨਾ ਕਰੋ। ਸਹਿਮਤੀ ਵਾਲੇ ਫਾਰਮੂਲੇ ਨੂੰ ਇੱਛਤ ਲਾਈਨ ਰਾਹੀਂ ਚਲਾਓ, ਪ੍ਰੋਫਾਈਲ ਨੂੰ ਠੰਡਾ ਹੋਣ ਦਿਓ, ਫਿਰ ਮਾਪ, ਕੰਧ ਅਤੇ ਪਸਲੀ ਦੀ ਮੋਟਾਈ, ਸਿੱਧੀ, ਮੋੜ, ਸਤਹ ਦੀ ਸਥਿਤੀ ਅਤੇ ਪੁੰਜ ਪ੍ਰਤੀ ਲੰਬਾਈ ਨੂੰ ਮਾਪੋ। ਉਤਪਾਦ ਦੀ ਕਾਰਗੁਜ਼ਾਰੀ ਦੇ ਟੈਸਟ ਤਿਆਰ ਉਤਪਾਦ ਨਿਰਮਾਤਾ ਦੀ ਜ਼ਿੰਮੇਵਾਰੀ ਬਣੇ ਰਹਿੰਦੇ ਹਨ।
ਇੱਕ ਫਾਰਮਿੰਗ ਸਿਸਟਮ ਖਰੀਦੋ, ਨਾ ਕਿ ਸਟੀਲ ਦਾ ਇੱਕ ਵੱਖਰਾ ਬਲਾਕ
ਐਕਸਟਰੂਜ਼ਨ ਮੋਲਡ ਗਰਮ ਪ੍ਰੋਫਾਈਲ ਬਣਾਉਂਦਾ ਹੈ ਕਿਉਂਕਿ ਡਬਲਯੂਪੀਸੀ ਪਿਘਲਦਾ ਹੈ ਐਕਸਟਰੂਡਰ ਨੂੰ ਛੱਡਦਾ ਹੈ। ਉਹ ਪ੍ਰੋਫਾਈਲ ਅਜੇ ਵੀ ਨਰਮ ਹੈ ਅਤੇ ਆਕਾਰ ਬਦਲਣ ਦੇ ਸਮਰੱਥ ਹੈ। ਕੈਲੀਬ੍ਰੇਟਰ, ਕੂਲਿੰਗ ਸੈਕਸ਼ਨ, ਸਪੋਰਟ, ਹਾਉਲ-ਆਫ ਅਤੇ ਕੱਟਣ ਵਾਲੇ ਉਪਕਰਣ ਫਿਰ ਇਸਨੂੰ ਫੜੋ ਅਤੇ ਸਥਿਰ ਕਰੋ। ਇੱਕ ਡਾਈ ਜੋ ਇੱਕ ਬੈਂਚ 'ਤੇ ਸਹੀ ਦਿਖਾਈ ਦਿੰਦੀ ਹੈ ਇੱਕ ਅਸਥਿਰ ਪ੍ਰੋਫਾਈਲ ਪੈਦਾ ਕਰ ਸਕਦੀ ਹੈ ਜੇਕਰ ਉਹ ਹੇਠਲੇ ਹਿੱਸੇ ਇਸ ਨਾਲ ਮੇਲ ਨਹੀਂ ਖਾਂਦੇ।
ਨਨਹਈਆ ਦੀ ਡਬਲਯੂਪੀਸੀ ਮੋਲਡ ਰੇਂਜ ਕਠੋਰ ਅਤੇ ਪਾਲਿਸ਼ਡ ਸਤਹਾਂ ਦੇ ਨਾਲ ਸਟੀਲ ਬਾਡੀਜ਼ ਦੀ ਵਰਤੋਂ ਕਰਦੀ ਹੈ। ਮੋਲਡ CNC ਮਸ਼ੀਨਡ ਹਨ ਅਤੇ ਗਰਮੀ ਦਾ ਇਲਾਜ ਕੀਤਾ ਜਾਂਦਾ ਹੈ, ਅਤੇ ਵਿਕਲਪਿਕ ਕੂਲਿੰਗ ਚੈਨਲ ਉਪਲਬਧ ਹਨ। ਉਤਪਾਦ ਦਾ ਘੇਰਾ ਸ਼ੀਟਾਂ, ਬੋਰਡਾਂ ਅਤੇ ਪ੍ਰੋਫਾਈਲਾਂ ਨੂੰ ਕਵਰ ਕਰਦਾ ਹੈ, ਜਿਸ ਵਿੱਚ ਲੱਕੜ ਦੇ ਫਿਲਰ ਨਾਲ PE ਜਾਂ PP ਤੋਂ ਬਣੇ ਡੇਕਿੰਗ, ਵਾੜ, ਪੈਨਲ ਅਤੇ ਬਾਹਰੀ-ਫਰਨੀਚਰ ਦੇ ਹਿੱਸੇ ਸ਼ਾਮਲ ਹਨ।
| ਆਈਟਮ ਖਰੀਦੋ | ਇਸ ਦਾ ਕੰਮ | ਕੀ ਹਵਾਲਾ ਵਿੱਚ ਪ੍ਰਗਟ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ |
|---|---|---|
| ਅਡਾਪਟਰ ਅਤੇ ਇਨਲੇਟ | ਐਕਸਟਰੂਡਰ ਡਿਸਚਾਰਜ ਨੂੰ ਪ੍ਰੋਫਾਈਲ ਪ੍ਰਵਾਹ ਮਾਰਗ ਨਾਲ ਜੋੜਦਾ ਹੈ | ਫਲੈਂਜ, ਬੋਲਟ ਪੈਟਰਨ, ਰਜਿਸਟਰ, ਸੀਲ, ਪਿਘਲਣ ਵਾਲਾ ਇਨਲੇਟ, ਸੈਂਟਰ ਦੀ ਉਚਾਈ, ਹੀਟਰ ਅਤੇ ਸੈਂਸਰ ਵੇਰਵੇ |
| ਐਕਸਟਰਿਊਸ਼ਨ ਮਰ | ਪਿਘਲਣ ਨੂੰ ਵੰਡਦਾ ਹੈ ਅਤੇ ਗਰਮ ਪ੍ਰੋਫਾਈਲ ਸੈਕਸ਼ਨ ਬਣਾਉਂਦਾ ਹੈ | ਬਾਡੀ ਅਤੇ ਇਨਸਰਟ ਡਰਾਇੰਗ, ਸਮੱਗਰੀ, ਇਲਾਜ, ਹੀਟਿੰਗ ਜ਼ੋਨ, ਵਹਾਅ-ਸਤਹ ਫਿਨਿਸ਼ ਅਤੇ ਐਡਜਸਟਮੈਂਟ ਪੁਆਇੰਟ |
| ਕੈਲੀਬ੍ਰੇਟਰ ਜਾਂ ਸਾਈਜ਼ਿੰਗ ਟੂਲਿੰਗ | ਸ਼ੁਰੂਆਤੀ ਕੂਲਿੰਗ ਦੌਰਾਨ ਨਾਜ਼ੁਕ ਸਤਹਾਂ ਅਤੇ ਮਾਪਾਂ ਦਾ ਸਮਰਥਨ ਕਰਦਾ ਹੈ | ਭਾਗਾਂ ਦੀ ਗਿਣਤੀ, ਸੰਪਰਕ ਸਤਹ, ਵੈਕਿਊਮ ਜਾਂ ਪਾਣੀ ਦੇ ਕੁਨੈਕਸ਼ਨ, ਵਿਵਸਥਾ ਅਤੇ ਮਾਊਂਟਿੰਗ |
| ਕੂਲਿੰਗ ਟੂਲਿੰਗ | ਪ੍ਰੋਫਾਈਲ ਸਮਰਥਿਤ ਹੋਣ 'ਤੇ ਗਰਮੀ ਨੂੰ ਹਟਾਉਂਦਾ ਹੈ | ਕੂਲਿੰਗ ਚੈਨਲ, ਪਾਣੀ ਦੀਆਂ ਲੋੜਾਂ, ਟੈਂਕ ਜਾਂ ਪਲੇਟ ਲੇਆਉਟ ਅਤੇ ਕੁਨੈਕਸ਼ਨ ਦੇ ਆਕਾਰ |
| ਭਾਗ ਬਦਲੋ | ਯੋਜਨਾਬੱਧ ਉਤਪਾਦ ਰੂਪਾਂ ਦੀ ਇਜਾਜ਼ਤ ਦਿੰਦਾ ਹੈ ਜਾਂ ਰੁਟੀਨ ਪਹਿਨਣ ਵਾਲੀਆਂ ਚੀਜ਼ਾਂ ਨੂੰ ਬਦਲਦਾ ਹੈ | ਡਰਾਇੰਗ ਨੰਬਰ, ਅਨੁਕੂਲਤਾ ਮੈਟਰਿਕਸ, ਵਾਧੂ ਮਾਤਰਾ ਅਤੇ ਤਬਦੀਲੀ ਪ੍ਰਕਿਰਿਆ |
| ਹੈਂਡਲਿੰਗ ਅਤੇ ਸਹਾਇਤਾ | ਟੂਲਿੰਗ ਦੀ ਸਥਿਤੀ ਰੱਖਦਾ ਹੈ ਅਤੇ ਐਕਸਟਰੂਡਰ ਕਨੈਕਸ਼ਨ ਦੀ ਰੱਖਿਆ ਕਰਦਾ ਹੈ | ਪਾਰਟ ਵਜ਼ਨ, ਲਿਫਟਿੰਗ ਪੁਆਇੰਟ, ਸਟੈਂਡ, ਰੇਲਜ਼, ਸੈਂਟਰਲਾਈਨ ਐਡਜਸਟਮੈਂਟ ਅਤੇ ਸਟੋਰੇਜ ਫਿਕਸਚਰ |
| ਦਸਤਾਵੇਜ਼ੀਕਰਨ | ਨਿਰਮਾਣ, ਸਥਾਪਨਾ, ਸੰਚਾਲਨ ਅਤੇ ਭਵਿੱਖ ਦੀ ਤਬਦੀਲੀ ਨੂੰ ਕੰਟਰੋਲ ਕਰਦਾ ਹੈ | ਪ੍ਰਵਾਨਿਤ ਡਰਾਇੰਗ, ਸਮੱਗਰੀ ਦਾ ਬਿੱਲ, ਨਿਰੀਖਣ ਰਿਕਾਰਡ, ਮੈਨੂਅਲ ਅਤੇ ਸਪੇਅਰ-ਪਾਰਟਸ ਦੀ ਸੂਚੀ |
ਸਾਡਾ ਫੈਕਟਰੀ ਦ੍ਰਿਸ਼:ਵਾਕੰਸ਼ "WPC ਮੋਲਡ ਦਾ ਇੱਕ ਸੈੱਟ" ਕੀਮਤ ਦੀ ਤੁਲਨਾ ਲਈ ਬਹੁਤ ਅਸਪਸ਼ਟ ਹੈ। ਇੱਕ ਸਪਲਾਇਰ ਸਿਰਫ਼ ਗਰਮ ਡਾਈ ਬਾਡੀ ਦਾ ਹਵਾਲਾ ਦੇ ਸਕਦਾ ਹੈ। ਇੱਕ ਹੋਰ ਵਿੱਚ ਅਡਾਪਟਰ, ਕਈ ਕੈਲੀਬ੍ਰੇਟਰ, ਕੂਲਿੰਗ ਪਲੇਟਾਂ, ਸਹਾਇਤਾ, ਵਾਧੂ ਹੀਟਰ ਅਤੇ ਕਮਿਸ਼ਨਿੰਗ ਮਾਰਗਦਰਸ਼ਨ ਸ਼ਾਮਲ ਹੋ ਸਕਦੇ ਹਨ। ਅਸੀਂ ਖਰੀਦਦਾਰ ਨੂੰ ਕੁੱਲ ਦੀ ਤੁਲਨਾ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਇੱਕ ਲਾਈਨ-ਆਈਟਮ ਸਕੋਪ ਦੀ ਤੁਲਨਾ ਕਰਨ ਲਈ ਕਹਿੰਦੇ ਹਾਂ।



ਅੰਤਮ ਪ੍ਰੋਫਾਈਲ ਡਰਾਇੰਗ ਸ਼ੁਰੂਆਤੀ ਬਿੰਦੂ ਹੈ
ਇੱਕ ਕੈਟਾਲਾਗ ਫੋਟੋ ਉਤਪਾਦ ਪਰਿਵਾਰ ਨੂੰ ਦਿਖਾਉਂਦਾ ਹੈ, ਪਰ ਇਹ ਉਸ ਜਾਣਕਾਰੀ ਨੂੰ ਲੁਕਾਉਂਦਾ ਹੈ ਜੋ ਟੂਲਿੰਗ ਨੂੰ ਨਿਯੰਤਰਿਤ ਕਰਦੀ ਹੈ। ਸਾਨੂੰ ਮਾਪ ਅਤੇ ਸਹਿਣਸ਼ੀਲਤਾ ਦੇ ਨਾਲ ਇੱਕ ਭਾਗ ਦ੍ਰਿਸ਼ ਦੀ ਲੋੜ ਹੈ। ਡਰਾਇੰਗ ਨੂੰ ਉਹਨਾਂ ਸਤਹਾਂ ਦੀ ਵੀ ਪਛਾਣ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ ਜੋ ਕਲਿੱਪਾਂ, ਫਾਸਟਨਰ, ਫਰੇਮਾਂ ਜਾਂ ਹੋਰ ਪ੍ਰੋਫਾਈਲਾਂ ਨਾਲ ਮੇਲ ਖਾਂਦੀਆਂ ਹਨ ਕਿਉਂਕਿ ਇਹ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਅਕਸਰ ਸਜਾਵਟੀ ਚਿਹਰੇ ਨਾਲੋਂ ਸਖਤ ਨਿਯੰਤਰਣ ਦੇ ਹੱਕਦਾਰ ਹੁੰਦੀਆਂ ਹਨ।
ਇੱਕ ਖੋਖਲੇ ਪ੍ਰੋਫਾਈਲ ਲਈ, ਹਰ ਕੰਧ ਅਤੇ ਵੈਬ ਮਾਪ ਦਿਓ। ਇੱਕ ਕਲਾਤਮਕ ਪੈਟਰਨ ਦੇ ਰੂਪ ਵਿੱਚ ਅੰਦਰੂਨੀ ਖੋਖਿਆਂ ਨੂੰ ਨਾ ਛੱਡੋ. ਉਹਨਾਂ ਦੀ ਜਿਓਮੈਟਰੀ ਸਮੱਗਰੀ ਦੀ ਵੰਡ, ਕੂਲਿੰਗ, ਕਠੋਰਤਾ, ਪ੍ਰੋਫਾਈਲ ਭਾਰ ਅਤੇ ਸੈਕਸ਼ਨ ਦੇ ਢੁਆਈ ਦੇ ਅਧੀਨ ਕਿਵੇਂ ਵਿਵਹਾਰ ਕਰਦਾ ਹੈ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰਦਾ ਹੈ।
- ਸਮੁੱਚੀ ਚੌੜਾਈ, ਉਚਾਈ ਅਤੇ ਪ੍ਰੋਫਾਈਲ ਸਥਿਤੀ
- ਹਰ ਬਾਹਰਲੇ ਚਿਹਰੇ 'ਤੇ ਕੰਧ ਦੀ ਮੋਟਾਈ
- ਅੰਦਰੂਨੀ ਵੈੱਬ ਮੋਟਾਈ ਅਤੇ ਸਥਿਤੀ
- ਕੈਵਿਟੀ ਦਾ ਆਕਾਰ, ਮਾਤਰਾ ਅਤੇ ਜਿਓਮੈਟਰੀ
- ਕੋਨਾ ਅਤੇ ਅੰਦਰੂਨੀ ਰੇਡੀਆਈ
- Grooves, ਜੀਭ, ਕਲਿੱਪ ਅਤੇ fastener ਜ਼ੋਨ
- ਨਾਜ਼ੁਕ ਸਹਿਣਸ਼ੀਲਤਾ ਅਤੇ ਨਿਰੀਖਣ ਡੇਟਾ
- ਕਮਾਨ, ਮਰੋੜ ਅਤੇ ਸਿੱਧੀਤਾ ਦੀ ਆਗਿਆ ਹੈ
- ਪ੍ਰਤੀ ਯੂਨਿਟ ਲੰਬਾਈ ਦਾ ਟੀਚਾ ਪੁੰਜ
- ਦਿਖਾਈ ਦੇਣ ਵਾਲੇ ਚਿਹਰੇ ਅਤੇ ਸਤਹ-ਨੁਕਸ ਦੀਆਂ ਸੀਮਾਵਾਂ
- ਐਮਬੌਸਿੰਗ, ਸੈਂਡਿੰਗ ਜਾਂ ਬੁਰਸ਼ਿੰਗ ਭੱਤਾ
- ਕੱਟ ਦੀ ਲੰਬਾਈ ਅਤੇ ਡਾਊਨਸਟ੍ਰੀਮ ਕੱਟਣ ਦਾ ਤਰੀਕਾ
- ਠੋਸ, ਖੋਖਲਾ, ਕੈਪਡ ਜਾਂ ਕੋ-ਐਕਸਟ੍ਰੂਡ ਉਸਾਰੀ
- ਪ੍ਰਵਾਨਿਤ ਮਾਸਟਰ ਨਮੂਨਾ ਅਤੇ ਸੰਸ਼ੋਧਨ ਦੀ ਮਿਤੀ
ਕੋਲਡ ਫਿਨਿਸ਼ਡ ਪ੍ਰੋਫਾਈਲ ਦੀ ਕਾਪੀ ਵਜੋਂ ਡਾਈ ਓਪਨਿੰਗ ਨੂੰ ਮਸ਼ੀਨ ਨਾ ਕਰੋ।ਗਰਮ ਡਬਲਯੂਪੀਸੀ ਸੈਕਸ਼ਨ ਡਾਈ ਸੋਲ, ਡਰਾਅਡਾਊਨ, ਕੈਲੀਬ੍ਰੇਸ਼ਨ ਅਤੇ ਕੂਲਿੰਗ ਦੁਆਰਾ ਬਦਲ ਸਕਦਾ ਹੈ। ਟੂਲਿੰਗ ਮੁਆਵਜ਼ਾ ਅਸਲ ਫਾਰਮੂਲੇ, ਆਉਟਪੁੱਟ ਅਤੇ ਡਾਊਨਸਟ੍ਰੀਮ ਸਿਸਟਮ ਦੇ ਆਲੇ-ਦੁਆਲੇ ਵਿਕਸਤ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ।
ਸਾਡਾ ਫੈਕਟਰੀ ਦ੍ਰਿਸ਼:ਇੱਕ ਸਾਫ਼ 3D ਰੈਂਡਰਿੰਗ ਵਿਕਰੀ ਲਈ ਉਪਯੋਗੀ ਹੈ, ਪਰ ਇਹ ਇੱਕ ਖਰਾਬ ਨਿਰਮਾਣ ਦਸਤਾਵੇਜ਼ ਹੈ। ਅਸੀਂ ਪੁੱਛਦੇ ਹਾਂ ਕਿ ਕਿਹੜੀਆਂ ਸਤਹਾਂ ਕਿਸੇ ਹੋਰ ਹਿੱਸੇ ਨਾਲ ਇਕੱਠੀਆਂ ਹੁੰਦੀਆਂ ਹਨ, ਕਿਹੜੀ ਕੰਧ ਤਾਕਤ ਨੂੰ ਨਿਯੰਤਰਿਤ ਕਰਦੀ ਹੈ, ਜੋ ਗਾਹਕ ਦੇਖਦਾ ਹੈ ਅਤੇ ਪੌਦਾ ਕਿੱਥੇ ਪਰਿਵਰਤਨ ਸਵੀਕਾਰ ਕਰ ਸਕਦਾ ਹੈ। ਉਹ ਤਰਜੀਹੀ ਨਕਸ਼ੇ ਹਰ ਲਾਈਨ 'ਤੇ ਸਮਾਨ ਤੰਗ ਸਹਿਣਸ਼ੀਲਤਾ ਪਾਉਣ ਨਾਲੋਂ ਵਧੇਰੇ ਉਪਯੋਗੀ ਹੈ।


WPC ਫਾਰਮੂਲੇ ਦਾ ਇੱਕ ਪਰਿਵਾਰ ਹੈ, ਇੱਕ ਕੱਚਾ ਮਾਲ ਨਹੀਂ
ਇੱਕ ਟੂਲਿੰਗ ਮੇਕਰ ਨੂੰ WPC ਅੱਖਰਾਂ ਤੋਂ ਵੱਧ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਪੌਲੀਮਰ PE, PP ਜਾਂ PVC ਹੋ ਸਕਦਾ ਹੈ। ਲੱਕੜ ਦਾ ਹਿੱਸਾ ਸਪੀਸੀਜ਼, ਕਣਾਂ ਦੇ ਰੂਪ, ਆਕਾਰ ਦੀ ਵੰਡ ਅਤੇ ਨਮੀ ਦੀ ਸਥਿਤੀ ਵਿੱਚ ਵੱਖਰਾ ਹੋ ਸਕਦਾ ਹੈ। ਫਾਰਮੂਲੇ ਵਿੱਚ ਖਣਿਜ ਫਿਲਰ, ਲੁਬਰੀਕੈਂਟ, ਕਪਲਿੰਗ ਏਜੰਟ, ਪਿਗਮੈਂਟ, ਸਟੈਬੀਲਾਈਜ਼ਰ, ਫੋਮਿੰਗ ਏਜੰਟ ਜਾਂ ਰੀਸਾਈਕਲ ਕੀਤੀ ਸਮੱਗਰੀ ਵੀ ਹੋ ਸਕਦੀ ਹੈ।
ਨਨਹਈਆ ਦਾ ਡਬਲਯੂਪੀਸੀ ਮੋਲਡ ਪੇਜ PE ਅਤੇ PP ਨੂੰ ਲੱਕੜ ਦੇ ਫਿਲਰ ਦੇ ਨਾਲ ਨਿਸ਼ਾਨਾ ਸਮੱਗਰੀ ਵਜੋਂ ਪਛਾਣਦਾ ਹੈ। ਇਸਦੇ ਉਤਪਾਦ ਅਤੇ ਐਪਲੀਕੇਸ਼ਨ ਰੇਂਜ ਵਿੱਚ ਪੀਵੀਸੀ ਫੋਮ ਬੋਰਡ ਅਤੇ ਵਿਸ਼ੇਸ਼ ਪੀਈ ਲੱਕੜ-ਪਲਾਸਟਿਕ ਪ੍ਰੋਸੈਸਿੰਗ ਵੀ ਸ਼ਾਮਲ ਹੈ। ਸਹੀ ਉਤਪਾਦਨ ਫਾਰਮੂਲਾ ਦਿਓ ਤਾਂ ਕਿ ਉੱਲੀ ਨੂੰ ਉਸ ਸਮੱਗਰੀ ਲਈ ਤਿਆਰ ਕੀਤਾ ਗਿਆ ਹੈ ਜੋ ਇਸ ਵਿੱਚ ਦਾਖਲ ਹੋਵੇਗੀ।
| ਫਾਰਮੂਲਾ ਇੰਪੁੱਟ | ਟੂਲਿੰਗ ਸਪਲਾਇਰ ਨੂੰ ਇਸਦੀ ਲੋੜ ਕਿਉਂ ਹੈ | ਕੀ ਭੇਜਣਾ ਹੈ |
|---|---|---|
| ਮੈਟ੍ਰਿਕਸ ਪੌਲੀਮਰ | ਪਿਘਲਣ ਵਾਲੇ ਵਿਵਹਾਰ, ਤਾਪਮਾਨ ਵਿੰਡੋ, ਡਰਾਅਡਾਊਨ ਅਤੇ ਕੂਲਿੰਗ ਪ੍ਰਤੀਕਿਰਿਆ ਨੂੰ ਬਦਲਦਾ ਹੈ | ਸਹੀ ਰਾਲ ਗ੍ਰੇਡ, ਸਪਲਾਇਰ ਡੇਟਾ ਸ਼ੀਟ ਅਤੇ ਪ੍ਰਤੀਸ਼ਤਤਾ |
| ਲੱਕੜ ਦਾ ਹਿੱਸਾ | ਫੀਡ ਵਿਵਹਾਰ, ਵਹਾਅ ਪ੍ਰਤੀਰੋਧ, ਨਮੀ ਲੋਡ ਅਤੇ ਸਤਹ ਦੀ ਦਿੱਖ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰਦਾ ਹੈ | ਲੱਕੜ ਦੀ ਕਿਸਮ, ਆਟਾ ਜਾਂ ਫਾਈਬਰ, ਕਣਾਂ ਦੀ ਸੀਮਾ, ਬਲਕ ਘਣਤਾ, ਨਮੀ ਦੀ ਸਥਿਤੀ ਅਤੇ ਪ੍ਰਤੀਸ਼ਤ |
| ਖਣਿਜ ਭਰਨ ਵਾਲਾ | ਲੇਸ, ਭਾਰ, ਪਹਿਨਣ ਅਤੇ ਸਤਹ ਨੂੰ ਬਦਲਦਾ ਹੈ | ਪਦਾਰਥ ਦਾ ਨਾਮ, ਕਣ ਡੇਟਾ, ਇਲਾਜ ਅਤੇ ਪ੍ਰਤੀਸ਼ਤਤਾ |
| ਲੁਬਰੀਕੈਂਟ ਅਤੇ ਪ੍ਰੋਸੈਸਿੰਗ ਸਹਾਇਤਾ | ਡਾਈ ਰੀਲੀਜ਼, ਦਬਾਅ, ਸਤਹ ਅਤੇ ਡਾਊਨਸਟ੍ਰੀਮ ਇਲਾਜ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰਦਾ ਹੈ | ਉਤਪਾਦ ਦਾ ਨਾਮ, ਜੋੜ ਦਰ ਅਤੇ ਮਿਕਸਿੰਗ ਕ੍ਰਮ |
| ਕਪਲਿੰਗ ਏਜੰਟ ਅਤੇ ਸਟੈਬੀਲਾਈਜ਼ਰ | ਮਿਸ਼ਰਿਤ ਅਤੇ ਅੰਤਮ ਉਤਪਾਦ ਦੀ ਕਾਰਗੁਜ਼ਾਰੀ ਨੂੰ ਬਦਲਦਾ ਹੈ | ਗ੍ਰੇਡ ਅਤੇ ਪ੍ਰਤੀਸ਼ਤ, ਨਾਲ ਹੀ ਕੋਈ ਵੀ ਪ੍ਰੋਸੈਸਿੰਗ ਪਾਬੰਦੀਆਂ |
| ਪਿਗਮੈਂਟ ਜਾਂ ਕੈਪ ਪਰਤ | ਦਿਖਾਈ ਦੇਣ ਵਾਲੀ ਸਤਹ, ਥਰਮਲ ਪ੍ਰਤੀਕਿਰਿਆ ਅਤੇ ਸਹਿ-ਐਕਸਟ੍ਰੂਜ਼ਨ ਲੇਆਉਟ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰਦਾ ਹੈ | ਰੰਗ ਪ੍ਰਣਾਲੀ, ਪਰਤ ਮੋਟਾਈ ਦਾ ਟੀਚਾ, ਸਹਿ-ਐਕਸਟ੍ਰੂਡਰ ਸਥਿਤੀ ਅਤੇ ਪ੍ਰਵਾਹ ਅਨੁਪਾਤ |
| ਰੀਸਾਈਕਲ ਕੀਤੀ ਸਮੱਗਰੀ | ਲੇਸ, ਗੰਦਗੀ ਅਤੇ ਨਮੀ ਪਰਿਵਰਤਨ ਨੂੰ ਜੋੜ ਸਕਦਾ ਹੈ | ਸਰੋਤ, ਤਿਆਰੀ, ਅਧਿਕਤਮ ਪ੍ਰਤੀਸ਼ਤ ਅਤੇ ਬਹੁਤ ਪਰਿਵਰਤਨ |
| ਫੋਮਿੰਗ ਸਿਸਟਮ | ਘਣਤਾ ਵਿਕਾਸ, ਦਬਾਅ ਅਤੇ ਅਯਾਮੀ ਰਿਕਵਰੀ ਨੂੰ ਬਦਲਦਾ ਹੈ | ਸੰਪੂਰਨ ਫਾਰਮੂਲੇਸ਼ਨ, ਟੀਚਾ ਘਣਤਾ ਅਤੇ ਪ੍ਰੋਸੈਸਿੰਗ ਵਿੰਡੋ |
ਯੂ.ਐੱਸ. ਡਿਪਾਰਟਮੈਂਟ ਆਫ਼ ਐਗਰੀਕਲਚਰਜ਼ ਫਾਰੈਸਟ ਪ੍ਰੋਡਕਟਸ ਲੈਬਾਰਟਰੀ ਦੱਸਦੀ ਹੈ ਕਿ ਡਬਲਯੂਪੀਸੀ ਨਮੀ ਨੂੰ ਪ੍ਰੋਸੈਸਿੰਗ ਤੋਂ ਪਹਿਲਾਂ, ਇੱਕ ਵੱਖਰੇ ਮਿਸ਼ਰਣ ਪੜਾਅ ਦੌਰਾਨ ਜਾਂ ਇੱਕ ਇਨ-ਲਾਈਨ ਐਕਸਟਰਿਊਸ਼ਨ ਪ੍ਰਕਿਰਿਆ ਵਿੱਚ ਹਟਾਇਆ ਜਾ ਸਕਦਾ ਹੈ। ਇਸ ਦਾ ਤਕਨੀਕੀ ਅਧਿਆਏ ਇਹ ਵੀ ਨੋਟ ਕਰਦਾ ਹੈ ਕਿ ਡਬਲਯੂਪੀਸੀ ਉਤਪਾਦਕ ਵੱਖ-ਵੱਖ ਸਾਜ਼ੋ-ਸਾਮਾਨ ਰੂਟਾਂ ਦੀ ਵਰਤੋਂ ਕਰਦੇ ਹਨ, ਜਿਸ ਵਿੱਚ ਇੱਕ ਸਿੰਗਲ ਪੇਚ, ਇੱਕ-ਪੜਾਅ ਵਾਲੇ ਟਵਿਨ-ਸਕ੍ਰੂ ਕੰਪਾਊਂਡਿੰਗ ਅਤੇ ਪ੍ਰੋਫਾਈਲਿੰਗ, ਅਤੇ ਟੈਂਡਮ ਸਿਸਟਮਾਂ ਰਾਹੀਂ ਪ੍ਰੀ-ਕੰਪਾਊਂਡਡ ਪੈਲੇਟ ਸ਼ਾਮਲ ਹਨ। ਉੱਲੀ ਦਾ ਮੇਲ ਉਸ ਰੂਟ ਨਾਲ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ ਜੋ ਇਸਦੇ ਪਿਘਲਣ ਦੀ ਸਪਲਾਈ ਕਰਦਾ ਹੈ।
ਹਵਾਲਾ ਫਾਰਮੂਲਾ ਨਿਯਮ:ਟੂਲਿੰਗ ਸਮਝੌਤੇ ਵਿੱਚ ਇੱਕ ਪ੍ਰਵਾਨਿਤ ਫਾਰਮੂਲਾ ਅਤੇ ਤਿਆਰੀ ਵਿਧੀ ਪਾਓ। ਭਵਿੱਖ ਵਿੱਚ ਤਬਦੀਲੀਆਂ ਸੰਭਵ ਹਨ, ਪਰ ਜਦੋਂ ਦਬਾਅ, ਸਤਹ, ਮਾਪ ਜਾਂ ਆਉਟਪੁੱਟ ਬਦਲਦਾ ਹੈ ਤਾਂ ਟੀਮ ਨੂੰ ਇੱਕ ਬੇਸਲਾਈਨ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ।
ਨਮੀ RFQ ਵਿੱਚ ਆਪਣੀ ਲਾਈਨ ਦਾ ਹੱਕਦਾਰ ਹੈ। ਉੱਲੀ 'ਤੇ ਬੁਲਬਲੇ, ਪਿੰਨਹੋਲ ਅਤੇ ਇੱਕ ਅਸਥਿਰ ਸਤਹ ਸਟੋਰੇਜ, ਸੁਕਾਉਣ, ਮਿਲਾਉਣ, ਖੁਆਉਣ ਜਾਂ ਬਾਹਰ ਕੱਢਣ ਵਿੱਚ ਸ਼ੁਰੂ ਹੋ ਸਕਦੇ ਹਨ। ਇੱਕ ਪਾਲਿਸ਼ਡ ਵਹਾਅ ਵਾਲੀ ਸਤ੍ਹਾ ਮਿਸ਼ਰਣ ਵਿੱਚ ਰਹਿੰਦੇ ਪਾਣੀ ਨੂੰ ਨਹੀਂ ਹਟਾ ਸਕਦੀ।
ਡਬਲਯੂਪੀਸੀ ਪਿਘਲਣ ਦੇ ਤਰੀਕੇ ਨਾਲ ਮੋਲਡ ਦਾ ਮੇਲ ਕਰੋ
ਇੱਕ ਸਿੰਗਲ-ਸਕ੍ਰੂ ਪ੍ਰੋਫਾਈਲਰ ਦੁਆਰਾ ਚੱਲਣ ਵਾਲੀ ਇੱਕ ਪ੍ਰੀ-ਕੰਪਾਊਂਡਡ ਡਬਲਯੂਪੀਸੀ ਪੈਲੇਟ ਇੱਕ ਸੁੱਕੇ ਮਿਸ਼ਰਣ ਤੋਂ ਵੱਖਰੇ ਢੰਗ ਨਾਲ ਉੱਲੀ ਤੱਕ ਪਹੁੰਚਦੀ ਹੈ ਜੋ ਇੱਕ ਦੋ-ਪੇਚ ਪ੍ਰਕਿਰਿਆ ਵਿੱਚ ਮਿਲਾਇਆ ਅਤੇ ਆਕਾਰ ਦਿੱਤਾ ਜਾਂਦਾ ਹੈ। ਆਉਟਪੁੱਟ ਵਿੱਚ ਵੱਖ-ਵੱਖ ਦਬਾਅ ਸਥਿਰਤਾ, ਤਾਪਮਾਨ ਦੀ ਵੰਡ ਅਤੇ ਸਕ੍ਰੀਨ ਪਾਬੰਦੀ ਪ੍ਰਤੀ ਸੰਵੇਦਨਸ਼ੀਲਤਾ ਹੋ ਸਕਦੀ ਹੈ। ਮੋਲਡ ਸਪਲਾਇਰ ਨੂੰ ਐਕਸਟਰੂਡਰ ਅਤੇ ਅਡਾਪਟਰ ਦੀ ਸਮੀਖਿਆ ਕਰਨ ਲਈ ਕਹੋ, ਨਾ ਸਿਰਫ ਪ੍ਰੋਫਾਈਲ ਦੀ।
| ਉਤਪਾਦਨ ਰੂਟ | ਆਮ ਖਰੀਦਦਾਰੀ ਫੋਕਸ | ਮੋਲਡ ਇਨਲੇਟ 'ਤੇ ਲੋੜੀਂਦੀ ਜਾਣਕਾਰੀ |
|---|---|---|
| ਪ੍ਰੀ-ਕੰਪਾਊਂਡਡ ਪੈਲੇਟਸ ਅਤੇ ਸਿੰਗਲ-ਸਕ੍ਰੂ ਪ੍ਰੋਫਾਈਲਿੰਗ | ਸਥਿਰ ਪਹੁੰਚਾਉਣਾ, ਪਿਘਲਣਾ, ਦਬਾਅ ਬਣਾਉਣਾ ਅਤੇ ਪ੍ਰੋਫਾਈਲ ਬਣਨਾ | ਪੈਲੇਟ ਗ੍ਰੇਡ, ਨਮੀ, ਪੇਚ ਵਿਆਸ, ਆਉਟਪੁੱਟ, ਪਿਘਲਣ ਦਾ ਤਾਪਮਾਨ, ਦਬਾਅ ਸੀਮਾ ਅਤੇ ਫਿਲਟਰੇਸ਼ਨ |
| ਵਨ-ਸਟੈਪ ਟਵਿਨ-ਸਕ੍ਰੂ ਕੰਪਾਊਂਡਿੰਗ ਅਤੇ ਪ੍ਰੋਫਾਈਲਿੰਗ | ਇੱਕ ਲਗਾਤਾਰ ਰੂਟ ਵਿੱਚ ਖੁਆਉਣਾ, ਮਿਲਾਉਣਾ, ਨਮੀ ਨੂੰ ਹਟਾਉਣਾ ਅਤੇ ਬਣਾਉਣਾ | ਸੰਪੂਰਨ ਫਾਰਮੂਲਾ, ਫੀਡਰ ਯੋਜਨਾ, ਵੈਂਟਿੰਗ, ਪੇਚ ਸੰਰਚਨਾ, ਡਿਸਚਾਰਜ ਪ੍ਰੈਸ਼ਰ, ਤਾਪਮਾਨ ਅਤੇ ਦਰ ਪਰਿਵਰਤਨ |
| ਟੈਂਡਮ ਐਕਸਟਰਿਊਸ਼ਨ | ਅੰਤਮ ਦਬਾਅ ਅਤੇ ਪ੍ਰੋਫਾਈਲਿੰਗ ਡਿਊਟੀ ਤੋਂ ਮਿਸ਼ਰਿਤ ਜਾਂ ਸੁਕਾਉਣ ਡਿਊਟੀ ਨੂੰ ਵੱਖ ਕਰੋ | ਟ੍ਰਾਂਸਫਰ ਵਿਧੀ, ਦੂਜੀ-ਐਕਸਟ੍ਰੂਡਰ ਡੇਟਾ, ਪਿਘਲਣ ਵਾਲੀ ਸਥਿਤੀ, ਨਿਯੰਤਰਣ ਤਰਕ ਅਤੇ ਪਰੇਸ਼ਾਨ ਹੈਂਡਲਿੰਗ |
| ਕੋ-ਐਕਸਟ੍ਰੂਡ ਕੈਪ ਜਾਂ ਕਾਰਜਸ਼ੀਲ ਪਰਤ | ਪ੍ਰੋਫਾਈਲ ਦੇ ਆਲੇ ਦੁਆਲੇ ਸਥਿਰ ਪਰਤ ਦੀ ਵੰਡ ਅਤੇ ਅਡਿਸ਼ਨ | ਕੋਰ ਅਤੇ ਕੈਪ ਫਾਰਮੂਲੇ, ਪ੍ਰਵਾਹ ਅਨੁਪਾਤ, ਇਨਲੇਟ ਸਥਿਤੀ, ਵਿਅਕਤੀਗਤ ਦਬਾਅ ਅਤੇ ਪਰਤ-ਮੋਟਾਈ ਸਵੀਕ੍ਰਿਤੀ |
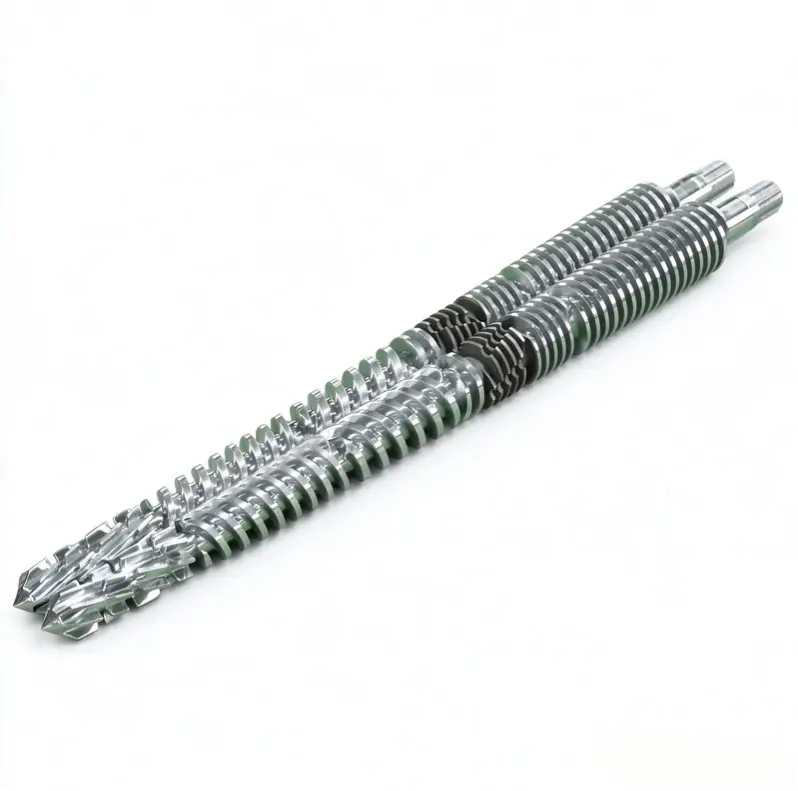
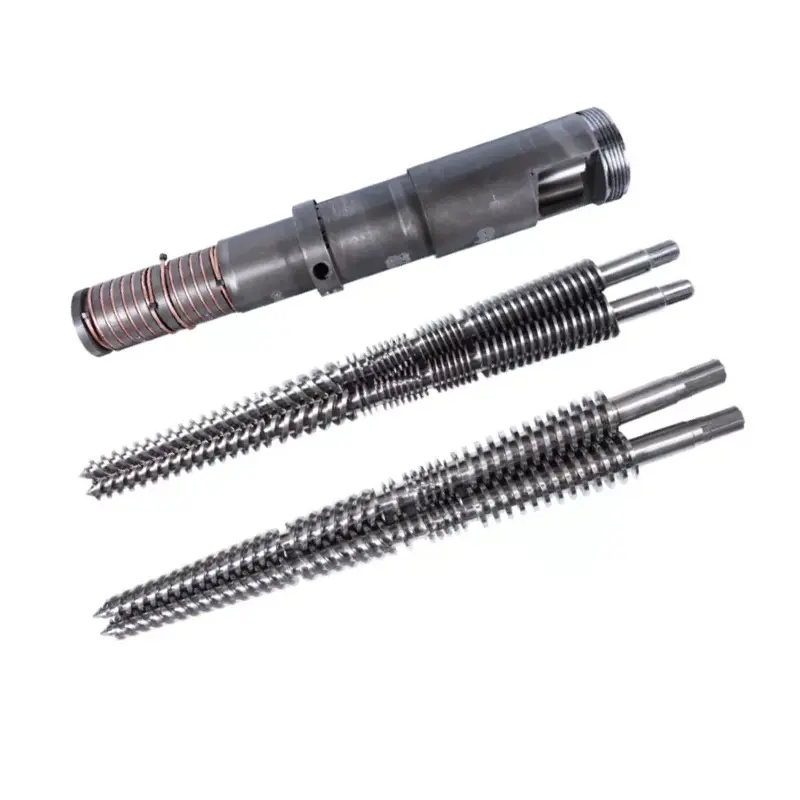
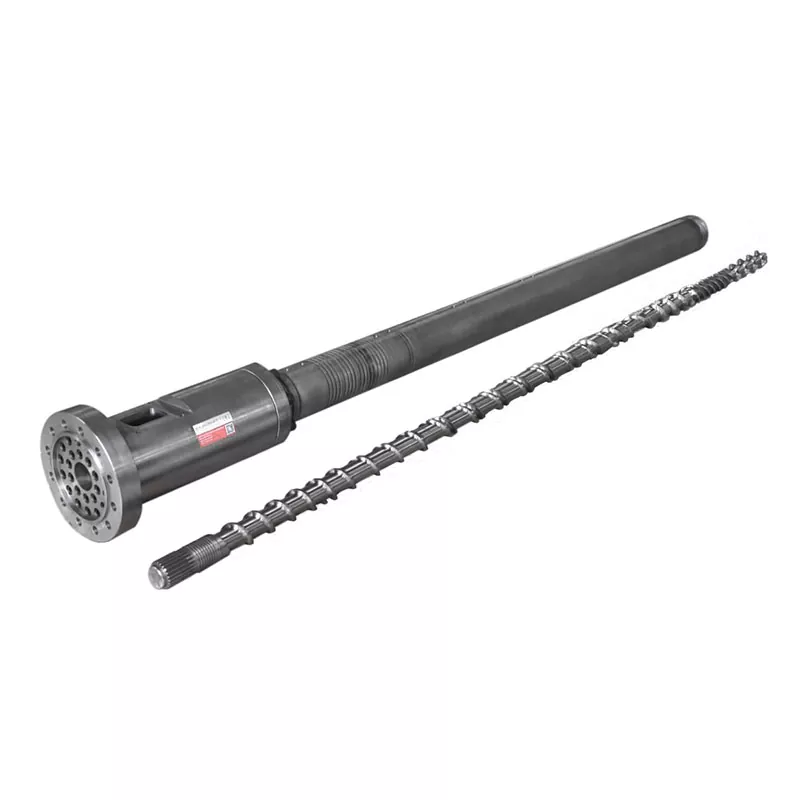
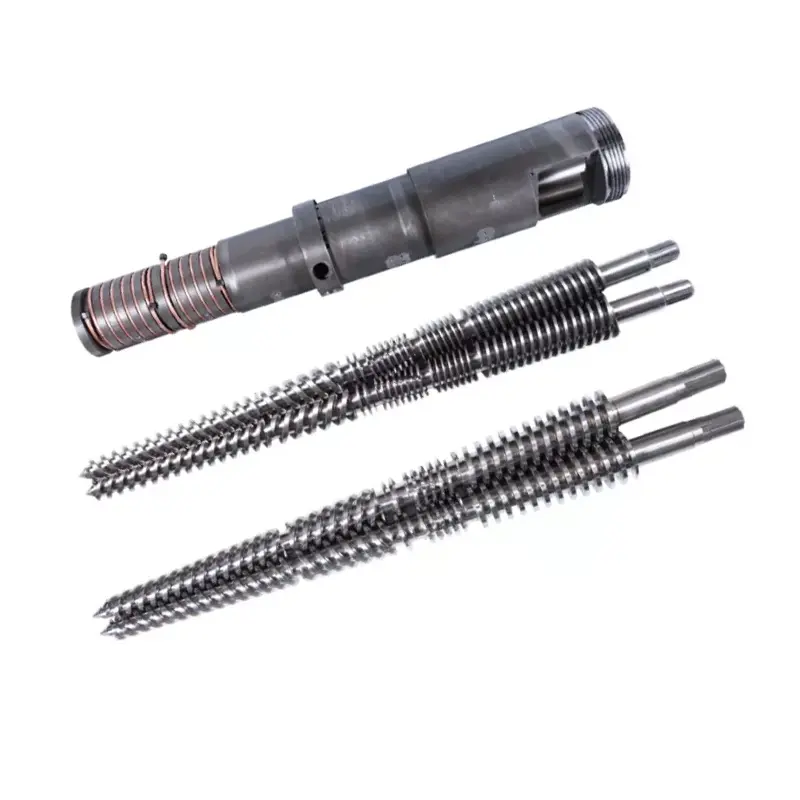
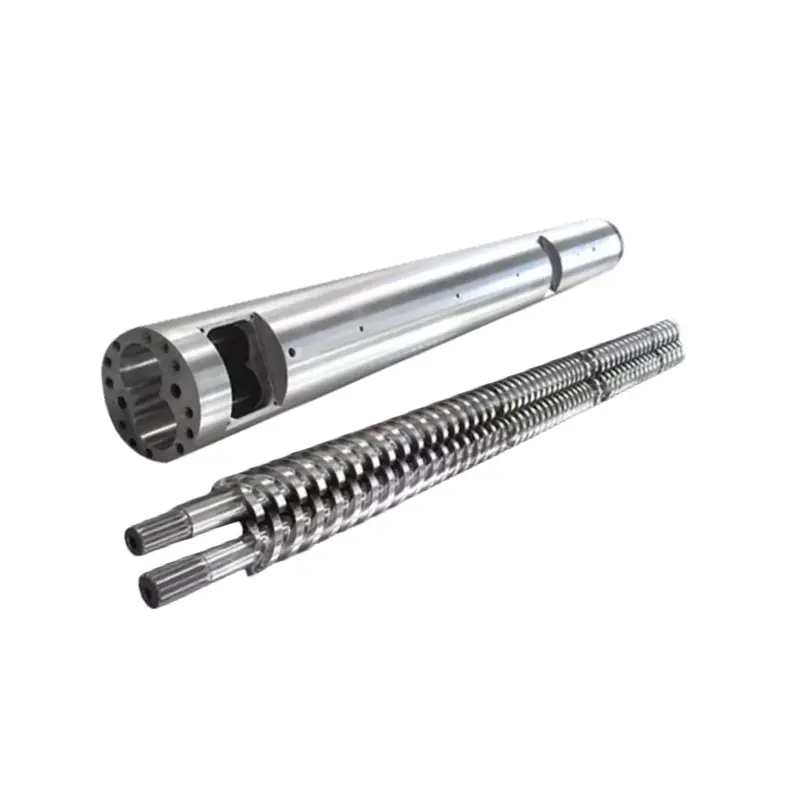
ਨਨ੍ਹਈਆ ਸਪਲਾਈ ਕਰਦਾ ਹੈਸਿੰਗਲ ਪੇਚ, ਪੈਰਲਲ ਦੋ ਪੇਚ, ਕੋਨਿਕਲ ਟਵਿਨ-ਸਕ੍ਰੂ ਬੈਰਲਅਤੇਪਲਾਸਟਿਕ extruder ਮਸ਼ੀਨ. ਪ੍ਰਕਿਰਿਆ ਦੇ ਕੰਮ ਦੁਆਰਾ ਪਲਾਸਟਿਕਾਈਜ਼ਿੰਗ ਭਾਗ ਦੀ ਚੋਣ ਕਰੋ. ਫਿਰ ਪਿਘਲਣ ਵਾਲੀ ਸਥਿਤੀ ਦੇ ਦੁਆਲੇ ਉੱਲੀ ਨੂੰ ਡਿਜ਼ਾਈਨ ਕਰੋ ਜੋ ਭਾਗ ਨੂੰ ਕਾਇਮ ਰੱਖ ਸਕਦਾ ਹੈ।
ਘ੍ਰਿਣਾਯੋਗ ਲੱਕੜ ਅਤੇ ਖਣਿਜ ਨਾਲ ਭਰੇ ਫਾਰਮੂਲੇ ਲਈ, ਮੋਲਡ ਪਾਬੰਦੀ ਨੂੰ ਵਧਾਉਣ ਤੋਂ ਪਹਿਲਾਂ ਪੇਚ ਅਤੇ ਬੈਰਲ ਵੀਅਰ ਪੈਕੇਜ ਦੀ ਸਮੀਖਿਆ ਕਰੋ। ਨਨ੍ਹਈਆ ਦੇ ਮੌਜੂਦਾ ਗਾਈਡ,ਡਬਲਯੂਪੀਸੀ ਐਕਸਟਰੂਜ਼ਨ ਲਈ ਪੇਚ ਬੈਰਲ: ਲੱਕੜ-ਪਲਾਸਟਿਕ ਦੇ ਪਹਿਨਣ ਨੂੰ ਕਿਵੇਂ ਰੋਕਿਆ ਜਾਵੇ, ਇਸ ਲੇਖ ਵਿੱਚ ਪ੍ਰੋਫਾਈਲ-ਟੂਲਿੰਗ ਫੈਸਲਿਆਂ ਦੀ ਡੁਪਲੀਕੇਟ ਕੀਤੇ ਬਿਨਾਂ ਹਵਾ ਕੱਢਣ, ਤਾਪਮਾਨ ਅਤੇ ਸਤਹ ਦੀ ਚੋਣ ਨੂੰ ਕਵਰ ਕਰਦਾ ਹੈ।
ਸਾਡਾ ਫੈਕਟਰੀ ਦ੍ਰਿਸ਼:ਜਦੋਂ ਇੱਕ ਨਵਾਂ ਉੱਲੀ ਦਬਾਅ ਵਧਾਉਂਦੀ ਹੈ, ਤਾਂ ਅਕਸਰ ਡਾਈ ਨੂੰ ਤੁਰੰਤ ਦੋਸ਼ੀ ਠਹਿਰਾਇਆ ਜਾਂਦਾ ਹੈ। ਕਈ ਵਾਰ ਪਾਬੰਦੀ ਗਲਤ ਹੁੰਦੀ ਹੈ। ਕਈ ਵਾਰ ਪੇਚ ਬੇਨਤੀ ਕੀਤੀ ਦਰ 'ਤੇ ਇਕਸਾਰ, ਪੂਰੀ ਤਰ੍ਹਾਂ ਤਿਆਰ ਪਿਘਲਣ ਦੀ ਸਪਲਾਈ ਨਹੀਂ ਕਰ ਸਕਦਾ ਹੈ। ਅਸੀਂ ਤਬਦੀਲੀਆਂ ਤੋਂ ਪਹਿਲਾਂ ਅਤੇ ਬਾਅਦ ਵਿੱਚ ਦਬਾਅ ਦੀ ਤੁਲਨਾ ਕਰਦੇ ਹਾਂ, ਸਕ੍ਰੀਨ ਅਤੇ ਸਮੱਗਰੀ ਦੀ ਸਥਿਤੀ ਦੀ ਜਾਂਚ ਕਰਦੇ ਹਾਂ, ਅਤੇ ਪ੍ਰਵਾਹ ਮਾਰਗ ਨੂੰ ਦੁਬਾਰਾ ਕੱਟਣ ਤੋਂ ਪਹਿਲਾਂ ਸਹੀ ਸ਼ੁੱਧ ਆਉਟਪੁੱਟ ਦੀ ਪੁਸ਼ਟੀ ਕਰਦੇ ਹਾਂ।

ਪ੍ਰੋਫਾਈਲ ਦਾ ਪ੍ਰਵਾਹ ਡਾਈ ਐਗਜ਼ਿਟ 'ਤੇ ਇਕੱਠੇ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ
ਇੱਕ ਡਬਲਯੂਪੀਸੀ ਪ੍ਰੋਫਾਈਲ ਵਿੱਚ ਇੱਕ ਭਾਗ ਵਿੱਚ ਮੋਟੀਆਂ ਬਾਹਰਲੀਆਂ ਕੰਧਾਂ, ਪਤਲੇ ਅੰਦਰੂਨੀ ਜਾਲਾਂ, ਡੂੰਘੀਆਂ ਨਾੜੀਆਂ ਅਤੇ ਛੋਟੇ ਕੋਨੇ ਹੋ ਸਕਦੇ ਹਨ। ਹਰ ਮਾਰਗ ਵਹਾਅ ਦਾ ਵੱਖਰਾ ਵਿਰੋਧ ਕਰਦਾ ਹੈ। ਜੇਕਰ ਪਿਘਲਣਾ ਇੱਕ ਖੇਤਰ ਵਿੱਚ ਬਹੁਤ ਤੇਜ਼ੀ ਨਾਲ ਪਹੁੰਚਦਾ ਹੈ ਅਤੇ ਦੂਜੇ ਬਹੁਤ ਹੌਲੀ ਹੌਲੀ, ਪ੍ਰੋਫਾਈਲ ਖਿੱਚ ਸਕਦਾ ਹੈ, ਮਰੋੜ ਸਕਦਾ ਹੈ, ਅੱਥਰੂ ਜਾਂ ਅਸਮਾਨ ਘਣਤਾ ਅਤੇ ਸਤਹ ਦਿਖਾ ਸਕਦਾ ਹੈ।
ਟੂਲਿੰਗ ਡਿਜ਼ਾਈਨ ਸੈਕਸ਼ਨ ਨੂੰ ਸੰਤੁਲਿਤ ਕਰਨ ਲਈ ਪਰਿਵਰਤਨ ਆਕਾਰ ਅਤੇ ਸਥਾਨਕ ਪ੍ਰਵਾਹ ਪ੍ਰਤੀਰੋਧ ਦੀ ਵਰਤੋਂ ਕਰਦਾ ਹੈ। ਹਰ ਅੰਦਰੂਨੀ ਬਿੰਦੂ 'ਤੇ ਟੀਚਾ ਇੱਕੋ ਜਿਹੀ ਗਤੀ ਨਹੀਂ ਹੈ। ਟਾਰਗਿਟ ਐਗਜ਼ਿਟ 'ਤੇ ਇੱਕ ਸਥਿਰ ਪ੍ਰੋਫਾਈਲ ਹੈ ਜਿਸ ਨੂੰ ਕੈਲੀਬ੍ਰੇਟਰ ਬਹੁਤ ਜ਼ਿਆਦਾ ਸੁਧਾਰ ਕੀਤੇ ਬਿਨਾਂ ਸਮਰਥਨ ਕਰ ਸਕਦਾ ਹੈ।
ਬਾਹਰੀ ਕੰਧ
ਦਿਸਣ ਵਾਲੇ ਚਿਹਰਿਆਂ ਨੂੰ ਸਥਾਈ ਸਪਲਾਈ ਅਤੇ ਡਾਈ ਲਿਪ 'ਤੇ ਢੁਕਵੀਂ ਸਤ੍ਹਾ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਮੋਟੇ ਭਾਗ ਕੈਲੀਬ੍ਰੇਟਰ ਵਿੱਚ ਵਧੇਰੇ ਗਰਮੀ ਵੀ ਲੈ ਜਾਂਦੇ ਹਨ ਅਤੇ ਪਤਲੇ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਨਾਲੋਂ ਹੌਲੀ ਹੌਲੀ ਠੰਢਾ ਹੋ ਸਕਦੇ ਹਨ।
ਅੰਦਰੂਨੀ ਜਾਲਾਂ
ਪਤਲੀਆਂ ਪੱਸਲੀਆਂ ਅਧੂਰੀ ਭਰਨ ਜਾਂ ਫਟਣ ਲਈ ਕਮਜ਼ੋਰ ਹੁੰਦੀਆਂ ਹਨ। ਉਹਨਾਂ ਦੇ ਫੀਡ ਮਾਰਗ, ਜੰਕਸ਼ਨ ਅਤੇ ਡਾਊਨਸਟ੍ਰੀਮ ਸਮਰਥਨ ਟੂਲਿੰਗ ਅਤੇ ਸਵੀਕ੍ਰਿਤੀ ਡਰਾਇੰਗ ਵਿੱਚ ਦਿਖਾਈ ਦੇਣੇ ਚਾਹੀਦੇ ਹਨ।
Grooves ਅਤੇ ਕੋਨੇ
ਛੋਟੀਆਂ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਸਥਾਨਕ ਪ੍ਰਵਾਹ ਨੂੰ ਵਧਾ ਸਕਦੀਆਂ ਹਨ ਅਤੇ ਸਮੱਸਿਆਵਾਂ ਨੂੰ ਖਤਮ ਕਰ ਸਕਦੀਆਂ ਹਨ। ਫੰਕਸ਼ਨਲ ਕਿਨਾਰਿਆਂ 'ਤੇ ਨਿਸ਼ਾਨ ਲਗਾਓ ਤਾਂ ਜੋ ਟੂਲ ਸੁਧਾਰ ਗੈਰ-ਕ੍ਰਿਟੀਕਲ ਸਤਹ ਨੂੰ ਸੁਧਾਰਨ ਦੀ ਬਜਾਏ ਫਿੱਟ ਦੀ ਰੱਖਿਆ ਕਰੇ।



ਸਾਡਾ ਫੈਕਟਰੀ ਦ੍ਰਿਸ਼:ਇੱਕ ਉੱਲੀ ਸੁਧਾਰ ਦਾ ਇੱਕ ਮਾਪਿਆ ਕਾਰਨ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ। ਅਸੀਂ ਨਿਸ਼ਾਨਦੇਹੀ ਕਰਦੇ ਹਾਂ ਕਿ ਪ੍ਰੋਫਾਈਲ ਕਿੱਥੇ ਭਾਰੀ, ਪਤਲਾ, ਤੇਜ਼, ਹੌਲੀ ਜਾਂ ਵਿਗੜਿਆ ਹੈ, ਫਿਰ ਨਿਯੰਤਰਿਤ ਕਦਮਾਂ ਵਿੱਚ ਜ਼ਿੰਮੇਵਾਰ ਪ੍ਰਵਾਹ ਖੇਤਰ ਨੂੰ ਬਦਲਦੇ ਹਾਂ। ਇੱਕ ਡਾਈ ਬੁੱਲ੍ਹ ਨੂੰ ਪੀਸਣਾ ਕਿਉਂਕਿ ਪ੍ਰੋਫਾਈਲ "ਗਲਤ ਦਿਖਾਈ ਦਿੰਦਾ ਹੈ" ਇੱਕ ਨੁਕਸ ਨੂੰ ਦੂਜੇ ਲਈ ਵਪਾਰ ਕਰ ਸਕਦਾ ਹੈ ਅਤੇ ਅਗਲੇ ਸੈੱਟ ਲਈ ਲੋੜੀਂਦੇ ਰਿਕਾਰਡ ਨੂੰ ਹਟਾ ਸਕਦਾ ਹੈ।
ਕੈਲੀਬ੍ਰੇਸ਼ਨ ਅਤੇ ਕੂਲਿੰਗ ਠੰਡੇ ਪ੍ਰੋਫਾਈਲ ਨੂੰ ਨਿਰਧਾਰਤ ਕਰਦੇ ਹਨ
ਐਕਸਟਰਿਊਸ਼ਨ ਡਾਈ ਇੱਕ ਗਰਮ ਭਾਗ ਬਣਾਉਂਦਾ ਹੈ। ਕੈਲੀਬ੍ਰੇਟਰ ਨਾਜ਼ੁਕ ਸਤਹਾਂ ਨੂੰ ਸਥਾਪਿਤ ਅਤੇ ਸਮਰਥਨ ਕਰਦਾ ਹੈ ਜਦੋਂ ਕਿ ਗਰਮੀ ਸਮੱਗਰੀ ਨੂੰ ਛੱਡਦੀ ਹੈ। ਪਲੇਟਾਂ, ਟੈਂਕਾਂ ਜਾਂ ਸਪਰੇਅ ਸੈਕਸ਼ਨਾਂ ਰਾਹੀਂ ਕੂਲਿੰਗ ਜਾਰੀ ਰਹਿੰਦੀ ਹੈ, ਅਤੇ ਢੋਣ-ਢੁਆਈ ਪ੍ਰੋਫਾਈਲ ਨੂੰ ਨਿਯੰਤਰਿਤ ਤਣਾਅ ਦੇ ਅਧੀਨ ਲੈ ਜਾਂਦੀ ਹੈ। ਇਹਨਾਂ ਹਿੱਸਿਆਂ ਨੂੰ ਇੱਕ ਸੈਂਟਰਲਾਈਨ ਅਤੇ ਸਪੀਡ ਹਵਾਲਾ ਸਾਂਝਾ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ।
ਨਨਹਈਆ ਆਪਣੇ WPC ਮੋਲਡਾਂ ਵਿੱਚ ਵਿਕਲਪਿਕ ਕੂਲਿੰਗ ਚੈਨਲਾਂ ਦੀ ਪੇਸ਼ਕਸ਼ ਕਰਦਾ ਹੈ। ਹਰੇਕ ਸਰਕਟ ਦਾ ਉਦੇਸ਼, ਇਨਲੇਟ ਅਤੇ ਆਊਟਲੈਟ ਦਾ ਆਕਾਰ, ਪਾਣੀ ਦੀ ਗੁਣਵੱਤਾ ਦੀ ਲੋੜ, ਓਪਰੇਟਿੰਗ ਤਾਪਮਾਨ ਅਤੇ ਉਪਲਬਧ ਪ੍ਰਵਾਹ ਨੂੰ ਦੱਸੋ। ਪਲਾਂਟ ਨੂੰ ਸਫਾਈ ਵਾਲੇ ਚੈਨਲਾਂ ਲਈ ਪਹੁੰਚ ਦੀ ਵੀ ਯੋਜਨਾ ਬਣਾਉਣੀ ਚਾਹੀਦੀ ਹੈ ਜੋ ਸਕੇਲ ਜਾਂ ਮਲਬੇ ਨੂੰ ਇਕੱਠਾ ਕਰ ਸਕਦੇ ਹਨ।
| ਡਾਊਨਸਟ੍ਰੀਮ ਇਨਪੁੱਟ | ਪ੍ਰੋਫਾਈਲ 'ਤੇ ਪ੍ਰਭਾਵ | ਪ੍ਰਦਾਨ ਕਰਨ ਲਈ ਖਰੀਦਦਾਰ ਡੇਟਾ |
|---|---|---|
| ਕੈਲੀਬ੍ਰੇਟਰ ਸੰਪਰਕ ਅਤੇ ਸਹਾਇਤਾ | ਸੈਕਸ਼ਨ ਦੇ ਠੰਡਾ ਹੋਣ 'ਤੇ ਚੁਣੇ ਹੋਏ ਬਾਹਰਲੇ ਚਿਹਰਿਆਂ, ਖੋਖਿਆਂ, ਕਿਨਾਰਿਆਂ ਜਾਂ ਖੋਖਿਆਂ ਨੂੰ ਫੜੀ ਰੱਖਦਾ ਹੈ | ਕੈਲੀਬ੍ਰੇਟਰ ਡਰਾਇੰਗ, ਲੰਬਾਈ, ਪੜਾਵਾਂ ਦੀ ਗਿਣਤੀ, ਵੈਕਿਊਮ ਵਿਧੀ ਅਤੇ ਵਿਵਸਥਾ ਦੀ ਰੇਂਜ |
| ਕੂਲਿੰਗ-ਪਾਣੀ ਦੀ ਹਾਲਤ | ਗਰਮੀ-ਹਟਾਉਣ ਦੀ ਦਰ ਅਤੇ ਅਯਾਮੀ ਸਥਿਰਤਾ ਨੂੰ ਬਦਲਦਾ ਹੈ | ਸਪਲਾਈ ਦਾ ਤਾਪਮਾਨ ਸੀਮਾ, ਵਹਾਅ, ਦਬਾਅ, ਪਾਣੀ ਦੀ ਗੁਣਵੱਤਾ ਅਤੇ ਰੀਸਰਕੁਲੇਸ਼ਨ ਸਿਸਟਮ |
| ਡਾਈ ਤੋਂ ਕੈਲੀਬ੍ਰੇਟਰ ਤੱਕ ਦੀ ਦੂਰੀ | ਆਕਾਰ ਦੇਣ ਤੋਂ ਪਹਿਲਾਂ ਅਸਮਰਥਿਤ ਹੌਟ-ਪ੍ਰੋਫਾਈਲ ਵਿਵਹਾਰ ਨੂੰ ਬਦਲਦਾ ਹੈ | ਲਾਈਨ ਲੇਆਉਟ, ਐਡਜਸਟਮੈਂਟ ਰੇਂਜ ਅਤੇ ਸਟਾਰਟ-ਅੱਪ ਐਕਸੈਸ |
| ਢੋਆ-ਢੁਆਈ ਦੀ ਕਿਸਮ ਅਤੇ ਅਲਾਈਨਮੈਂਟ | ਲਾਈਨ ਸਪੀਡ ਸੈੱਟ ਕਰਦਾ ਹੈ ਅਤੇ ਪ੍ਰੋਫਾਈਲ ਨੂੰ ਅਸਮਾਨਤਾ ਨਾਲ ਖਿੱਚ ਸਕਦਾ ਹੈ | ਬੈਲਟ ਜਾਂ ਟਰੈਕ ਲੇਆਉਟ, ਸਪੀਡ ਰੇਂਜ, ਸੰਪਰਕ ਲੰਬਾਈ ਅਤੇ ਕੇਂਦਰ ਦੀ ਉਚਾਈ |
| ਕੱਟਣਾ ਅਤੇ ਸਟੈਕਿੰਗ | ਪ੍ਰਾਇਮਰੀ ਕੂਲਿੰਗ ਦੇ ਬਾਅਦ ਪ੍ਰਗਟ ਜਾਂ ਅੰਦੋਲਨ ਬਣਾ ਸਕਦਾ ਹੈ | ਕੱਟ ਦੀ ਲੰਬਾਈ, ਆਰਾ ਜਾਂ ਕਟਰ ਦੀ ਕਿਸਮ, ਸਪੋਰਟ ਟੇਬਲ ਅਤੇ ਸਟੈਕਿੰਗ ਵਿਧੀ |
ਡਾਈ ਐਗਜ਼ਿਟ 'ਤੇ ਠੰਡੇ ਮਾਪਾਂ ਦਾ ਵਾਅਦਾ ਨਾ ਕਰੋ।ਸਹਿਮਤ ਹੋਵੋ ਕਿ ਕੂਲਿੰਗ ਤੋਂ ਬਾਅਦ ਕਿੱਥੇ ਅਤੇ ਕਦੋਂ ਹਰੇਕ ਮਾਪ ਨੂੰ ਮਾਪਿਆ ਜਾਵੇਗਾ। ਮਨਜ਼ੂਰੀ ਦੇ ਨਮੂਨੇ ਅਤੇ ਉਤਪਾਦਨ ਨਿਯੰਤਰਣ ਲਈ ਉਹੀ ਕੰਡੀਸ਼ਨਿੰਗ ਅਤੇ ਮਾਪਣ ਵਿਧੀ ਦੀ ਵਰਤੋਂ ਕਰੋ।
ਯੂਐਸਡੀਏ ਫੋਰੈਸਟ ਪ੍ਰੋਡਕਟਸ ਲੈਬਾਰਟਰੀ ਦੀ ਪ੍ਰੋਫਾਈਲ-ਐਕਸਟ੍ਰੂਜ਼ਨ ਖੋਜ ਇੱਕ ਪ੍ਰਕਿਰਿਆ ਦਾ ਵਰਣਨ ਕਰਦੀ ਹੈ ਜਿਸ ਵਿੱਚ ਪਿਘਲੇ ਹੋਏ ਡਬਲਯੂਪੀਸੀ ਨੂੰ ਡਾਈ ਦੁਆਰਾ ਆਕਾਰ ਦਿੱਤਾ ਗਿਆ ਸੀ, ਇਸਦੇ ਬਾਅਦ ਇੱਕ ਸਾਈਜ਼ਿੰਗ ਡਾਈ, ਪਾਣੀ ਦੇ ਸਪਰੇਅ ਟੈਂਕ ਅਤੇ ਪੁਲਰ ਦੁਆਰਾ ਬਣਾਇਆ ਗਿਆ ਸੀ। ਇਹ ਕ੍ਰਮ ਇੱਕ ਉਪਯੋਗੀ ਰੀਮਾਈਂਡਰ ਹੈ: ਬਣਾਉਣ ਦਾ ਨਤੀਜਾ ਪੂਰੀ ਲਾਈਨ ਨਾਲ ਸਬੰਧਤ ਹੈ, ਭਾਵੇਂ ਕਿ ਉੱਲੀ ਨੂੰ ਇੱਕ ਆਈਟਮ ਵਜੋਂ ਖਰੀਦਿਆ ਜਾਂਦਾ ਹੈ।
ਉੱਲੀ ਦੀ ਉਸਾਰੀ, ਇਲਾਜ ਅਤੇ ਨਿਰੀਖਣ ਨਿਰਧਾਰਤ ਕਰੋ
ਨਨਹਈਆ ਸਟੀਲ ਤੋਂ ਆਪਣੇ ਡਬਲਯੂਪੀਸੀ ਮੋਲਡ ਬਣਾਉਂਦਾ ਹੈ ਅਤੇ ਕੰਮ ਕਰਨ ਵਾਲੇ ਖੇਤਰਾਂ ਲਈ ਸਖ਼ਤ ਅਤੇ ਪਾਲਿਸ਼ ਕੀਤੀਆਂ ਸਤਹਾਂ ਦੇ ਨਾਲ ਉੱਚ-ਸ਼ਕਤੀ ਵਾਲੇ ਮਿਸ਼ਰਤ ਸਟੀਲ ਦਾ ਵਰਣਨ ਕਰਦਾ ਹੈ। ਹਰੇਕ ਮੋਲਡ ਸੀਐਨਸੀ ਮਸ਼ੀਨਡ, ਗਰਮੀ ਦਾ ਇਲਾਜ ਅਤੇ ਪਾਲਿਸ਼ ਕੀਤਾ ਗਿਆ ਹੈ। ਅੰਤਮ ਸਮਝੌਤੇ ਨੂੰ ਉਹਨਾਂ ਆਮ ਉਤਪਾਦ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਨੂੰ ਕੰਪੋਨੈਂਟ-ਪੱਧਰ ਦੀਆਂ ਲੋੜਾਂ ਵਿੱਚ ਬਦਲਣਾ ਚਾਹੀਦਾ ਹੈ।
- ਹਰੇਕ ਮੁੱਖ ਹਿੱਸੇ ਲਈ ਸਮੱਗਰੀ ਦਾ ਦਰਜਾ
- ਗਰਮੀ-ਇਲਾਜ ਅਤੇ ਸਖ਼ਤ ਹੋਣ ਦਾ ਘੇਰਾ
- ਮੁਕੰਮਲ ਕਠੋਰਤਾ ਦੀ ਲੋੜ ਅਤੇ ਟੈਸਟ ਸਥਾਨ
- ਵਹਾਅ-ਸਤਹ ਮੁਕੰਮਲ ਲੋੜ
- ਨਾਜ਼ੁਕ ਮਾਪ ਅਤੇ ਸਹਿਣਸ਼ੀਲਤਾ
- ਰਜਿਸਟਰ, ਡੌਲ ਅਤੇ ਅਸੈਂਬਲੀ ਹਵਾਲੇ
- ਹੀਟਰ ਦੀ ਮਾਤਰਾ, ਪਾਵਰ, ਵੋਲਟੇਜ ਅਤੇ ਕਨੈਕਟਰ
- ਥਰਮੋਕਪਲ ਦੀ ਕਿਸਮ, ਸਥਾਨ ਅਤੇ ਕੇਬਲ ਵੇਰਵੇ
- ਦਬਾਅ ਅਤੇ ਪਿਘਲ-ਤਾਪਮਾਨ ਪੋਰਟ
- ਕੂਲਿੰਗ-ਚੈਨਲ ਡਰਾਇੰਗ ਅਤੇ ਪ੍ਰੈਸ਼ਰ ਟੈਸਟ
- ਫਾਸਟਨਰ ਸਮੱਗਰੀ, ਗ੍ਰੇਡ ਅਤੇ ਵਾਧੂ ਮਾਤਰਾ
- ਬਦਲਣਯੋਗ ਸੰਮਿਲਨ ਅਤੇ ਪਹਿਨਣ ਵਾਲੇ ਹਿੱਸੇ ਦੀ ਪਰਿਭਾਸ਼ਾ
- ਜੰਗਾਲ ਸੁਰੱਖਿਆ, ਪੈਕਿੰਗ ਅਤੇ ਸਟੋਰੇਜ਼ ਢੰਗ
- ਸਮੱਗਰੀ, ਇਲਾਜ ਅਤੇ ਅਯਾਮੀ ਰਿਕਾਰਡ
ਹਰ ਜਗ੍ਹਾ ਸਭ ਤੋਂ ਔਖੀ ਸਤਹ ਦੀ ਬੇਨਤੀ ਨਾ ਕਰੋ. ਡਾਈ ਬਾਡੀ, ਇਨਸਰਟਸ, ਫਾਸਟਨਰ, ਅਡਾਪਟਰ ਅਤੇ ਸਪੋਰਟ ਵੱਖ-ਵੱਖ ਨੌਕਰੀਆਂ ਹਨ। ਨਿਰਧਾਰਨ ਨੂੰ ਸਤਹ ਦੀ ਸਥਿਤੀ, ਘਟਾਓਣਾ ਦੀ ਤਾਕਤ, ਮੁਰੰਮਤ ਵਿਧੀ ਅਤੇ ਖੋਰ ਦੇ ਐਕਸਪੋਜ਼ਰ ਨੂੰ ਉਮੀਦ ਕੀਤੀ ਲੱਕੜ ਅਤੇ ਖਣਿਜ ਸਮੱਗਰੀ ਦੇ ਨਾਲ ਜੋੜਨਾ ਚਾਹੀਦਾ ਹੈ।


ਸਪਲਾਇਰ ਦੀ ਯੋਗਤਾ ਵਿੱਚ ਨਨਹਈਆ ਸ਼ਾਮਲ ਹੋ ਸਕਦੇ ਹਨਉਤਪਾਦਨ ਦੇ ਸਾਮਾਨ, ਸਰਟੀਫਿਕੇਟ ਦੀ ਜਾਣਕਾਰੀਅਤੇਇੰਸਟਾਲੇਸ਼ਨ ਅਤੇ ਰੱਖ-ਰਖਾਅ ਸਹਾਇਤਾ. ਆਮ ਕੈਟਾਲਾਗ ਸਟੇਟਮੈਂਟ 'ਤੇ ਭਰੋਸਾ ਕਰਨ ਦੀ ਬਜਾਏ ਖਰੀਦ ਆਰਡਰ ਵਿੱਚ ਲੋੜੀਂਦੇ ਦਸਤਾਵੇਜ਼ ਅਤੇ ਸਹਾਇਤਾ ਰੱਖੋ।
ਜ਼ਿੰਮੇਵਾਰ ਜ਼ੋਨ ਦਾ ਪਤਾ ਲਗਾਉਣ ਲਈ ਨੁਕਸ ਪੈਟਰਨ ਦੀ ਵਰਤੋਂ ਕਰੋ
WPC ਪ੍ਰੋਫਾਈਲ ਨੁਕਸ ਕੱਚੇ ਮਾਲ, ਮਿਕਸਰ, ਫੀਡਰ, ਪੇਚ ਅਤੇ ਬੈਰਲ, ਮੋਲਡ, ਕੈਲੀਬ੍ਰੇਟਰ, ਕੂਲਿੰਗ ਸੈਕਸ਼ਨ ਜਾਂ ਢੋਣ-ਆਫ ਵਿੱਚ ਸ਼ੁਰੂ ਹੋ ਸਕਦੇ ਹਨ। ਕਰਾਸ-ਸੈਕਸ਼ਨ 'ਤੇ ਨੁਕਸ ਦੀ ਸਥਿਤੀ ਅਤੇ ਸਮੇਂ ਦੇ ਨਾਲ ਇਸਦੀ ਤਬਦੀਲੀ ਲਾਭਦਾਇਕ ਸੁਰਾਗ ਦਿੰਦੀ ਹੈ। ਤਾਪਮਾਨ, ਗਤੀ ਅਤੇ ਟੂਲਿੰਗ ਨੂੰ ਇਕੱਠੇ ਬਦਲਣ ਤੋਂ ਪਹਿਲਾਂ ਉਹਨਾਂ ਨੂੰ ਰਿਕਾਰਡ ਕਰੋ।
| ਦੇਖਿਆ ਨੁਕਸ | ਮੋਲਡ ਜਾਂਚਾਂ | ਹੋਰ ਲਾਈਨ ਜਾਂਚਾਂ | ਪ੍ਰਾਪਤੀ ਸਬਕ |
|---|---|---|---|
| ਪ੍ਰੋਫਾਈਲ ਨੂੰ ਇੱਕ ਦੁਹਰਾਉਣਯੋਗ ਦਿਸ਼ਾ ਵਿੱਚ ਮੋੜੋ | ਵਹਾਅ ਸੰਤੁਲਨ, ਕੰਧ ਮੁਆਵਜ਼ਾ, ਡਾਈ ਅਲਾਈਨਮੈਂਟ ਅਤੇ ਡਿਸਚਾਰਜ ਸਥਿਤੀ | ਕੈਲੀਬ੍ਰੇਟਰ ਸਥਿਤੀ, ਕੂਲਿੰਗ ਸੰਤੁਲਨ ਅਤੇ ਢੋਣ-ਆਫ ਅਲਾਈਨਮੈਂਟ | ਪੂਰੀ ਕੂਲਿੰਗ ਤੋਂ ਬਾਅਦ ਇੱਕ ਮਾਪਿਆ ਸਵੀਕ੍ਰਿਤੀ ਆਈਟਮ ਨੂੰ ਮੋੜੋ |
| ਇੱਕ ਕੰਧ ਜਾਂ ਪਸਲੀ ਪਤਲੀ ਹੁੰਦੀ ਹੈ | ਸਥਾਨਕ ਪਾਬੰਦੀ, ਸੰਮਿਲਿਤ ਸਥਿਤੀ, ਜਮ੍ਹਾਂ, ਪਹਿਨਣ ਜਾਂ ਖਰਾਬ ਪ੍ਰਵਾਹ ਸਤਹ | ਫਾਰਮੂਲਾ ਇਕਸਾਰਤਾ, ਨਮੀ, ਸਕ੍ਰੀਨ ਸਥਿਤੀ ਅਤੇ ਆਉਟਪੁੱਟ ਸਥਿਰਤਾ | ਡਰਾਇੰਗ 'ਤੇ ਹਰ ਨਾਜ਼ੁਕ ਕੰਧ ਅਤੇ ਪਸਲੀ 'ਤੇ ਨਿਸ਼ਾਨ ਲਗਾਓ |
| ਅੰਦਰੂਨੀ ਵੈੱਬ ਬਰੇਕਾਂ | ਵੈੱਬ ਫੀਡ ਮਾਰਗ, ਜੰਕਸ਼ਨ ਡਿਜ਼ਾਈਨ ਅਤੇ ਐਗਜ਼ਿਟ ਸਪੋਰਟ | ਨਮੀ, ਗੰਦਗੀ, ਪਿਘਲਣ ਦੀ ਤਿਆਰੀ, ਗਤੀ ਅਤੇ ਅਸਮਰਥਿਤ ਦੂਰੀ | ਰਨ ਟੈਸਟ ਵਿੱਚ ਇੱਕ ਕਰਾਸ-ਸੈਕਸ਼ਨ ਕੱਟ ਨਿਰੀਖਣ ਸ਼ਾਮਲ ਕਰੋ |
| ਖੁਰਦਰੀ ਜਾਂ ਫਟੀ ਹੋਈ ਸਤ੍ਹਾ | ਡਾਈ-ਲਿਪ ਫਿਨਿਸ਼, ਡਿਪਾਜ਼ਿਟ, ਤਾਪਮਾਨ ਅਤੇ ਸਥਾਨਕ ਪ੍ਰਵਾਹ | ਫਾਰਮੂਲਾ, ਲੁਬਰੀਕੈਂਟ ਸੰਤੁਲਨ, ਨਮੀ, ਫੈਲਾਅ ਅਤੇ ਲਾਈਨ ਦੀ ਗਤੀ | ਇੱਕ ਨਾਮਿਤ ਫਾਰਮੂਲੇ ਦੇ ਤਹਿਤ ਇੱਕ ਭੌਤਿਕ ਸਤਹ ਦੇ ਨਮੂਨੇ ਨੂੰ ਮਨਜ਼ੂਰੀ ਦਿਓ |
| ਬੁਲਬਲੇ ਜਾਂ ਪਿੰਨਹੋਲ | ਹੋਲਡ-ਅੱਪ ਜ਼ੋਨ ਅਤੇ ਸਥਾਨਕ ਓਵਰਹੀਟਿੰਗ | ਲੱਕੜ ਦੀ ਨਮੀ, ਸੁਕਾਉਣਾ, ਖੁਆਉਣਾ, ਹਵਾ ਕੱਢਣਾ ਅਤੇ ਅਸਥਿਰ ਹਟਾਉਣਾ | ਟੈਸਟ ਯੋਜਨਾ ਵਿੱਚ ਨਮੀ ਦੀ ਤਿਆਰੀ ਅਤੇ ਵੈਂਟ ਪ੍ਰਦਰਸ਼ਨ ਨੂੰ ਰਿਕਾਰਡ ਕਰੋ |
| ਭੂਰੇ ਜਾਂ ਕਾਲੇ ਨਿਸ਼ਾਨ | ਡੈੱਡ ਜ਼ੋਨ, ਡਿਪਾਜ਼ਿਟ, ਬਹੁਤ ਜ਼ਿਆਦਾ ਸਥਾਨਕ ਤਾਪਮਾਨ ਅਤੇ ਸਫਾਈ ਦਾ ਨੁਕਸਾਨ | ਬੈਰਲ ਡਿਪਾਜ਼ਿਟ, ਥਰਮਲ ਇਤਿਹਾਸ, ਬੰਦ ਅਭਿਆਸ ਅਤੇ ਦੂਸ਼ਿਤ ਫੀਡ | ਇੱਕ ਦਸਤਾਵੇਜ਼ੀ ਸਟਾਰਟ-ਅੱਪ, ਬੰਦ ਕਰਨ ਅਤੇ ਸਫਾਈ ਪ੍ਰਕਿਰਿਆ ਲਈ ਪੁੱਛੋ |
| ਇੱਕ ਦੌੜ ਦੇ ਦੌਰਾਨ ਮਾਪ ਵਹਿ ਜਾਂਦੇ ਹਨ | ਥਰਮਲ ਅੰਦੋਲਨ, ਢਿੱਲੀ ਵਿਵਸਥਾ, ਪਹਿਨਣ ਅਤੇ ਕੂਲਿੰਗ-ਚੈਨਲ ਦੀ ਸਥਿਤੀ | ਆਉਟਪੁੱਟ, ਤਾਪਮਾਨ, ਦਬਾਅ, ਵੈਕਿਊਮ, ਪਾਣੀ ਅਤੇ ਢੋਆ-ਢੁਆਈ ਦੀ ਗਤੀ | ਇੱਕ ਸਥਿਰ ਰਨ ਦੁਆਰਾ ਸਮਾਂਬੱਧ ਨਮੂਨੇ ਦੀ ਵਰਤੋਂ ਕਰੋ, ਇੱਕ ਸ਼ੁਰੂਆਤੀ ਨਮੂਨੇ ਦੀ ਨਹੀਂ |
| ਉੱਚ ਦਬਾਅ ਅਤੇ ਘੱਟ ਆਉਟਪੁੱਟ | ਪ੍ਰਤਿਬੰਧਿਤ ਪ੍ਰਵਾਹ, ਬਲੌਕ ਕੀਤਾ ਮਾਰਗ, ਅਣਉਚਿਤ ਤਬਦੀਲੀ ਜਾਂ ਘੱਟ ਮਰਨ ਦਾ ਤਾਪਮਾਨ | ਸਕਰੀਨ ਰੁਕਾਵਟ, ਖਰਾਬ ਪੇਚ, ਫੀਡ ਸੀਮਾ ਅਤੇ ਸਮੱਗਰੀ ਲੇਸ | ਪ੍ਰੈਸ਼ਰ ਟਿਕਾਣਾ ਅਤੇ ਵਰਤੋਂ ਯੋਗ ਓਪਰੇਟਿੰਗ ਵਿੰਡੋ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਕਰੋ |
ਪ੍ਰੈਕਟੀਕਲ ਡਾਇਗਨੌਸਟਿਕ ਵਿਧੀ:ਐਕਸਟਰੂਡੇਟ ਅਤੇ ਫਾਈਨਲ ਪ੍ਰੋਫਾਈਲ 'ਤੇ ਸਿਖਰ, ਹੇਠਾਂ, ਖੱਬੇ ਅਤੇ ਸੱਜੇ ਮਾਰਕ ਕਰੋ। ਕੈਲੀਬ੍ਰੇਟਰ ਦੁਆਰਾ ਇੱਕੋ ਸਥਿਤੀ ਨੂੰ ਰਿਕਾਰਡ ਕਰੋ। ਜੇਕਰ ਨੁਕਸ ਇੱਕ ਲਾਈਨ ਕੰਪੋਨੈਂਟ ਤੋਂ ਬਾਅਦ ਘੁੰਮਦਾ ਹੈ ਜਾਂ ਬਦਲਦਾ ਹੈ, ਤਾਂ ਜਾਂਚ ਦਾ ਸ਼ੁਰੂਆਤੀ ਬਿੰਦੂ ਉੱਲੀ ਨੂੰ ਅਨੁਕੂਲ ਕਰਨ ਲਈ ਇੱਕ ਆਮ ਹਦਾਇਤ ਨਾਲੋਂ ਬਿਹਤਰ ਹੈ।
ਸਾਡਾ ਫੈਕਟਰੀ ਦ੍ਰਿਸ਼:ਅਸੀਂ ਸਾਵਧਾਨ ਹੁੰਦੇ ਹਾਂ ਜਦੋਂ ਕਿਸੇ ਨੁਕਸ ਨੂੰ ਸਿਰਫ਼ "ਸਤਹ ਖਰਾਬ ਹੈ" ਵਜੋਂ ਦਰਸਾਇਆ ਜਾਂਦਾ ਹੈ। ਅਸੀਂ ਪੁੱਛਦੇ ਹਾਂ ਕਿ ਇਹ ਕਿੱਥੇ ਦਿਖਾਈ ਦਿੰਦਾ ਹੈ, ਕੀ ਇਹ ਨਿਰੰਤਰ ਹੈ, ਇਹ ਸਟਾਰਟ-ਅੱਪ ਤੋਂ ਬਾਅਦ ਕਦੋਂ ਸ਼ੁਰੂ ਹੁੰਦਾ ਹੈ, ਕਿਹੜਾ ਫਾਰਮੂਲਾ ਲਾਟ ਚੱਲ ਰਿਹਾ ਹੈ ਅਤੇ ਦਬਾਅ ਨਾਲ ਕੀ ਹੁੰਦਾ ਹੈ। ਸਥਿਤੀ ਦੇ ਨਾਲ ਇੱਕ ਨਜ਼ਦੀਕੀ ਫੋਟੋ ਅਤੇ ਇੱਕ ਬਰਕਰਾਰ ਭਾਗ ਅਕਸਰ ਇੱਕ ਲੰਬੇ ਸੰਦੇਸ਼ ਨਾਲੋਂ ਜ਼ਿਆਦਾ ਸਮਾਂ ਬਚਾਉਂਦਾ ਹੈ।

WPC ਐਕਸਟਰਿਊਸ਼ਨ ਮੋਲਡ RFQ ਚੈਕਲਿਸਟ
ਇੱਕ ਸੰਪੂਰਨ RFQ ਹਵਾਲੇ ਤੁਲਨਾਤਮਕ ਬਣਾਉਂਦਾ ਹੈ ਅਤੇ ਇੰਜੀਨੀਅਰਿੰਗ ਟੀਮ ਨੂੰ ਇੱਕ ਸਪਸ਼ਟ ਸੰਦਰਭ ਸਥਿਤੀ ਦਿੰਦਾ ਹੈ। ਉਤਪਾਦ ਡਰਾਇੰਗ, ਫਾਰਮੂਲੇ, ਲਾਈਨ ਲੇਆਉਟ ਅਤੇ ਸਵੀਕ੍ਰਿਤੀ ਦਸਤਾਵੇਜ਼ ਵਿੱਚ ਇੱਕ ਸੰਸ਼ੋਧਨ ਨੰਬਰ ਦੀ ਵਰਤੋਂ ਕਰੋ।
- ਮੁਕੰਮਲ ਉਤਪਾਦ ਦੀ ਪਛਾਣ ਕਰੋ.ਸਟੇਟ ਡੇਕਿੰਗ, ਵਾੜ, ਦਰਵਾਜ਼ੇ ਦਾ ਫਰੇਮ, ਛੱਤ, ਪੈਨਲ, ਟ੍ਰਿਮ ਜਾਂ ਕੋਈ ਹੋਰ ਪ੍ਰੋਫਾਈਲ। ਐਪਲੀਕੇਸ਼ਨ ਦੀ ਵਿਆਖਿਆ ਕਰੋ ਅਤੇ ਕਿਹੜੀਆਂ ਸਤਹਾਂ ਦਿਖਾਈ ਦੇਣ ਵਾਲੀਆਂ ਜਾਂ ਕਾਰਜਸ਼ੀਲ ਹਨ।
- ਨਿਯੰਤਰਿਤ ਕਰਾਸ-ਸੈਕਸ਼ਨ ਨੂੰ ਜੋੜੋ।ਪ੍ਰਤੀ ਲੰਬਾਈ ਦੇ ਮਾਪ, ਕੰਧਾਂ, ਪਸਲੀਆਂ, ਕੈਵਿਟੀਜ਼, ਰੇਡੀਆਈ, ਡੈਟੂਮਜ਼, ਸਹਿਣਸ਼ੀਲਤਾ, ਸਿੱਧੀ, ਮੋੜ ਅਤੇ ਟੀਚਾ ਪੁੰਜ ਸ਼ਾਮਲ ਕਰੋ।
- ਪੂਰਾ ਫਾਰਮੂਲਾ ਪ੍ਰਦਾਨ ਕਰੋ।ਪੌਲੀਮਰ ਗ੍ਰੇਡ, ਲੱਕੜ ਦੀ ਕਿਸਮ ਅਤੇ ਸਮੱਗਰੀ, ਖਣਿਜ ਫਿਲਰ, ਲੁਬਰੀਕੈਂਟ, ਕਪਲਿੰਗ ਏਜੰਟ, ਸਟੈਬੀਲਾਈਜ਼ਰ, ਪਿਗਮੈਂਟ, ਰੀਸਾਈਕਲ ਕੀਤੀ ਸਮੱਗਰੀ ਅਤੇ ਕਿਸੇ ਵੀ ਫੋਮਿੰਗ ਜਾਂ ਕੈਪ-ਲੇਅਰ ਸਿਸਟਮ ਦੀ ਸੂਚੀ ਬਣਾਓ।
- ਸਮੱਗਰੀ ਦੀ ਤਿਆਰੀ ਦਾ ਵਰਣਨ ਕਰੋ।ਸੁਕਾਉਣ, ਮਿਸ਼ਰਣ, ਮਿਸ਼ਰਣ, ਪੈਲੇਟਾਈਜ਼ਿੰਗ, ਸਟੋਰੇਜ, ਬਲਕ-ਘਣਤਾ ਅਤੇ ਨਮੀ-ਨਿਯੰਤਰਣ ਜਾਣਕਾਰੀ ਦਿਓ।
- ਬਾਹਰ ਕੱਢਣ ਦਾ ਰਸਤਾ ਪਰਿਭਾਸ਼ਿਤ ਕਰੋ।ਸਟੇਟ ਸਿੰਗਲ ਪੇਚ, ਪੈਰਲਲ ਟਵਿਨ, ਕੋਨਿਕਲ ਟਵਿਨ ਜਾਂ ਟੈਂਡਮ; ਪੇਚ ਵਿਆਸ; ਆਉਟਪੁੱਟ; ਲਾਈਨ ਦੀ ਗਤੀ; ਫਿਲਟਰੇਸ਼ਨ; ਆਮ ਦਬਾਅ; ਅਤੇ ਤਾਪਮਾਨ ਵਿੰਡੋ.
- ਮਕੈਨੀਕਲ ਇੰਟਰਫੇਸ ਨੂੰ ਕੰਟਰੋਲ ਕਰੋ.ਫਲੈਂਜ, ਰਜਿਸਟਰ, ਬੋਲਟ ਸਰਕਲ, ਪਿਘਲਣ ਵਾਲਾ ਇਨਲੇਟ, ਸੀਲਿੰਗ ਫੇਸ, ਸੈਂਟਰ ਦੀ ਉਚਾਈ, ਸਪੋਰਟ, ਲਿਫਟਿੰਗ ਅਤੇ ਸਪੇਸ ਲਿਫਾਫੇ ਨੂੰ ਨੱਥੀ ਕਰੋ।
- ਇਲੈਕਟ੍ਰੀਕਲ ਅਤੇ ਉਪਯੋਗਤਾ ਡੇਟਾ ਦੀ ਸੂਚੀ ਬਣਾਓ।ਵੋਲਟੇਜ, ਬਾਰੰਬਾਰਤਾ, ਹੀਟਰ ਨਿਯੰਤਰਣ, ਥਰਮੋਕਲ ਕਿਸਮ, ਕੇਬਲ ਸਟੈਂਡਰਡ, ਕੂਲਿੰਗ-ਪਾਣੀ ਦਾ ਤਾਪਮਾਨ, ਵਹਾਅ, ਦਬਾਅ ਅਤੇ ਗੁਣਵੱਤਾ ਦਿਓ।
- ਡਾਊਨਸਟ੍ਰੀਮ ਲੇਆਉਟ ਦਿਖਾਓ।ਕੈਲੀਬ੍ਰੇਟਰ ਸੈਕਸ਼ਨ, ਵੈਕਿਊਮ ਜਾਂ ਵਾਟਰ ਕਨੈਕਸ਼ਨ, ਕੂਲਿੰਗ ਟੈਂਕ, ਸਪੋਰਟ ਟੇਬਲ, ਹੌਲ-ਆਫ, ਐਮਬੌਸਿੰਗ ਯੂਨਿਟ, ਕਟਰ ਅਤੇ ਉਪਲਬਧ ਐਡਜਸਟਮੈਂਟ ਸ਼ਾਮਲ ਕਰੋ।
- ਸਤਹ ਦੇ ਕੰਮ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਕਰੋ।ਦੱਸੋ ਕਿ ਕੀ ਉਤਪਾਦ ਲਾਈਨ ਨੂੰ ਨਿਰਵਿਘਨ, ਨਕਲੀ, ਰੇਤਲੀ ਜਾਂ ਬੁਰਸ਼ ਛੱਡਦਾ ਹੈ ਅਤੇ ਸੈਕੰਡਰੀ ਪ੍ਰਕਿਰਿਆ ਕਿੰਨੀ ਸਮੱਗਰੀ ਨੂੰ ਹਟਾਉਂਦੀ ਹੈ।
- ਹਰ ਸਪਲਾਈ ਕੀਤੇ ਹਿੱਸੇ ਦੀ ਸੂਚੀ ਬਣਾਓ।ਵੱਖਰੇ ਅਡਾਪਟਰ, ਡਾਈ ਬਾਡੀ, ਇਨਸਰਟਸ, ਕੈਲੀਬ੍ਰੇਟਰ, ਕੂਲਿੰਗ ਪਲੇਟ, ਹੀਟਰ, ਸੈਂਸਰ, ਸੀਲ, ਫਾਸਟਨਰ, ਸਟੈਂਡ, ਟੂਲ ਅਤੇ ਸਪੇਅਰਜ਼।
- ਤਕਨੀਕੀ ਫਾਈਲ ਦੀ ਬੇਨਤੀ ਕਰੋ।ਡਰਾਇੰਗ, ਸਮੱਗਰੀ ਦਾ ਬਿੱਲ, ਸਮੱਗਰੀ ਅਤੇ ਇਲਾਜ ਦੇ ਰਿਕਾਰਡ, ਨਿਰੀਖਣ ਰਿਪੋਰਟ, ਇਲੈਕਟ੍ਰੀਕਲ ਸੂਚੀ, ਕੂਲਿੰਗ ਡਾਇਗ੍ਰਾਮ, ਮੈਨੂਅਲ ਅਤੇ ਸਪੇਅਰ-ਪਾਰਟਸ ਦੀ ਸੂਚੀ ਸ਼ਾਮਲ ਕਰੋ।
- ਸਵੀਕ੍ਰਿਤੀ ਟੈਸਟ ਲਿਖੋ।ਫਾਰਮੂਲਾ, ਪ੍ਰੋਫਾਈਲ, ਆਉਟਪੁੱਟ, ਸਪੀਡ, ਰਨ ਦੀ ਮਿਆਦ, ਪ੍ਰਕਿਰਿਆ ਰਿਕਾਰਡ, ਨਮੂਨਾ ਲੈਣ ਦੀ ਬਾਰੰਬਾਰਤਾ, ਅਯਾਮੀ ਸੀਮਾਵਾਂ, ਸਤਹ ਦਾ ਨਮੂਨਾ ਅਤੇ ਮੁਕੰਮਲ ਉਤਪਾਦ ਟੈਸਟਾਂ ਦਾ ਨਾਮ ਦਿਓ।
ਬਦਲੀ ਚੇਤਾਵਨੀ:ਨਵੇਂ ਸੈੱਟ ਦੀ ਇੱਕੋ ਇੱਕ ਪਰਿਭਾਸ਼ਾ ਵਜੋਂ ਖਰਾਬ ਮੋਲਡ ਦੀ ਵਰਤੋਂ ਨਾ ਕਰੋ। ਅਸਲੀ ਡਰਾਇੰਗ, ਮਸ਼ੀਨ-ਇੰਟਰਫੇਸ ਮਾਪ, ਇੱਕ ਵਧੀਆ ਬਰਕਰਾਰ ਪ੍ਰੋਫਾਈਲ ਅਤੇ ਬਦਲਣ ਦਾ ਕਾਰਨ ਜੋੜੋ। ਖਰਾਬ ਵਹਾਅ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਦੀ ਨਕਲ ਕਰਨਾ ਪੁਰਾਣੇ ਨੁਕਸ ਨੂੰ ਦੁਬਾਰਾ ਪੈਦਾ ਕਰ ਸਕਦਾ ਹੈ।
ਇੱਕ PVC ਜਾਂ WPC ਬੋਰਡ ਲਾਈਨ ਲਈ, ਦੀ ਸਮੀਖਿਆ ਕਰੋਪੀਵੀਸੀ ਬੋਰਡ ਕੋਨਿਕਲ ਟਵਿਨ-ਸਕ੍ਰੂ ਬੈਰਲਟੂਲਿੰਗ ਪੈਕੇਜ ਦੇ ਨਾਲ. ਉੱਚ-ਆਉਟਪੁੱਟ ਜਾਂ ਮਿਸ਼ਰਿਤ ਡਿਊਟੀਆਂ ਲਈ, ਤੁਲਨਾ ਕਰੋਸਹਿ-ਰੋਟੇਟਿੰਗ ਸਮਾਨਾਂਤਰ ਟਵਿਨ-ਸਕ੍ਰੂ ਬੈਰਲਅਤੇ ਵਿਆਪਕਪੈਰਲਲ ਟਵਿਨ-ਸਕ੍ਰੂ ਰੇਂਜ. ਇਹ ਲਿੰਕ ਉਪਕਰਣਾਂ ਦੀ ਚੋਣ ਦਾ ਸਮਰਥਨ ਕਰਦੇ ਹਨ; ਅੰਤਿਮ ਚੋਣ ਅਜੇ ਵੀ ਫਾਰਮੂਲੇ ਅਤੇ ਪ੍ਰਕਿਰਿਆ ਦੇ ਰੂਟ 'ਤੇ ਨਿਰਭਰ ਕਰਦੀ ਹੈ।
ਇੱਕ ਨਿਯੰਤਰਿਤ ਉਤਪਾਦਨ ਰਨ ਨਾਲ ਉੱਲੀ ਨੂੰ ਸਵੀਕਾਰ ਕਰੋ
ਕੰਪੋਨੈਂਟ ਇੰਸਪੈਕਸ਼ਨ ਨਾਲ ਸ਼ੁਰੂ ਕਰੋ, ਫਿਰ ਲਾਈਨ 'ਤੇ ਬਣਨ ਵਾਲੇ ਨਤੀਜੇ ਨੂੰ ਸਾਬਤ ਕਰੋ। ਸਹਿਮਤ WPC ਫਾਰਮੂਲਾ ਮਾਇਨੇ ਰੱਖਦਾ ਹੈ ਕਿਉਂਕਿ ਇੱਕ ਵੱਖਰਾ ਪੌਲੀਮਰ, ਲੱਕੜ ਦੀ ਸਮੱਗਰੀ, ਨਮੀ ਦੀ ਸਥਿਤੀ ਜਾਂ ਲੁਬਰੀਕੈਂਟ ਸਿਸਟਮ ਦਬਾਅ, ਸਤਹ ਅਤੇ ਅਯਾਮੀ ਰਿਕਵਰੀ ਨੂੰ ਬਦਲ ਸਕਦਾ ਹੈ।
| ਸਵੀਕ੍ਰਿਤੀ ਪੜਾਅ | ਕੀ ਤਸਦੀਕ ਕਰਨਾ ਹੈ | ਬਰਕਰਾਰ ਰੱਖਣ ਲਈ ਰਿਕਾਰਡ |
|---|---|---|
| ਦਸਤਾਵੇਜ਼ ਸਮੀਖਿਆ | ਡਰਾਇੰਗ ਰੀਵਿਜ਼ਨ, ਕੰਪੋਨੈਂਟ ਸੂਚੀ, ਸਮੱਗਰੀ ਅਤੇ ਇਲਾਜ ਦਾ ਘੇਰਾ, ਹੀਟਰ, ਸੈਂਸਰ, ਕੂਲਿੰਗ ਸਰਕਟ, ਸਪੇਅਰਜ਼ ਅਤੇ ਮੈਨੂਅਲ | ਦਸਤਖਤ ਕੀਤੇ ਦਸਤਾਵੇਜ਼ ਰਜਿਸਟਰ |
| ਬੈਂਚ ਦਾ ਨਿਰੀਖਣ | ਨਾਜ਼ੁਕ ਇੰਟਰਫੇਸ, ਰਜਿਸਟਰ, ਓਪਨਿੰਗ, ਇਨਸਰਟਸ, ਸੀਲਿੰਗ ਫੇਸ, ਫਾਸਟਨਰ, ਪ੍ਰਵਾਹ ਸਤਹ ਅਤੇ ਅਸੈਂਬਲੀ ਸਥਿਤੀ | ਅਯਾਮੀ ਅਤੇ ਵਿਜ਼ੂਅਲ ਰਿਪੋਰਟ ਭਾਗ ਸੰਖਿਆਵਾਂ ਨਾਲ ਜੁੜੀ ਹੋਈ ਹੈ |
| ਇੰਸਟਾਲੇਸ਼ਨ | ਕੇਂਦਰ ਦੀ ਉਚਾਈ, ਫਲੈਂਜ ਫਿੱਟ, ਸਪੋਰਟ, ਲਿਫਟਿੰਗ ਐਕਸੈਸ, ਹੀਟਰ ਵਾਇਰਿੰਗ, ਸੈਂਸਰ, ਪਾਣੀ ਦੇ ਕੁਨੈਕਸ਼ਨ ਅਤੇ ਕੈਲੀਬ੍ਰੇਟਰਾਂ ਲਈ ਅਲਾਈਨਮੈਂਟ | ਇੰਸਟਾਲੇਸ਼ਨ ਚੈੱਕਲਿਸਟ ਅਤੇ ਫੋਟੋ |
| ਹੀਟ-ਅੱਪ | ਜ਼ੋਨ ਪਛਾਣ, ਕੰਟਰੋਲਰ ਜਵਾਬ, ਸੈਂਸਰ ਰੀਡਿੰਗ, ਮੌਜੂਦਾ ਡਰਾਅ, ਲੀਕੇਜ ਅਤੇ ਕੂਲਿੰਗ-ਚੈਨਲ ਸਥਿਤੀ | ਜ਼ੋਨ ਦਾ ਨਕਸ਼ਾ ਅਤੇ ਸਥਿਰ ਰੀਡਿੰਗ |
| ਉਤਪਾਦਨ ਰਨ | ਪ੍ਰਵਾਨਿਤ ਫਾਰਮੂਲਾ, ਫੀਡ ਦੀ ਤਿਆਰੀ, ਆਉਟਪੁੱਟ, ਲਾਈਨ ਦੀ ਗਤੀ, ਤਾਪਮਾਨ, ਦਬਾਅ, ਮੋਟਰ ਲੋਡ, ਕੂਲਿੰਗ ਅਤੇ ਢੋਆ-ਢੁਆਈ ਦੀਆਂ ਸਥਿਤੀਆਂ | ਸਮਾਂ-ਅਧਾਰਿਤ ਪ੍ਰਕਿਰਿਆ ਸ਼ੀਟ ਅਤੇ ਬਰਕਰਾਰ ਕੱਚੇ ਮਾਲ ਦਾ ਨਮੂਨਾ |
| ਪ੍ਰੋਫਾਈਲ ਨਿਰੀਖਣ | ਬਾਹਰੀ ਮਾਪ, ਕੰਧ ਅਤੇ ਪਸਲੀ ਦੇ ਭਾਗ, ਸਿੱਧੀਤਾ, ਮਰੋੜ, ਸਤਹ, ਰੰਗ, ਪੁੰਜ ਪ੍ਰਤੀ ਲੰਬਾਈ ਅਤੇ ਮੇਲਣ ਵਾਲੇ ਹਿੱਸਿਆਂ ਦੇ ਨਾਲ ਫਿੱਟ | ਕਟੌਤੀ ਸਥਿਤੀ ਅਤੇ ਉਤਪਾਦਨ ਦੇ ਸਮੇਂ ਨਾਲ ਜੁੜੇ ਮਾਪ |
| ਤਬਦੀਲੀ ਅਤੇ ਰਿਕਵਰੀ | ਸਹਿਮਤ ਐਡਜਸਟਮੈਂਟ, ਆਮ ਸਟਾਪ ਅਤੇ ਰੀਸਟਾਰਟ, ਜਾਂ ਇੱਕ ਆਕਾਰ ਜਾਂ ਰੰਗ ਬਦਲਣਾ ਜਦੋਂ ਇਹ ਰੋਜ਼ਾਨਾ ਉਤਪਾਦਨ ਲਈ ਮਾਇਨੇ ਰੱਖਦਾ ਹੈ | ਆਪਰੇਟਰ ਸਾਈਨ-ਆਫ ਅਤੇ ਬਾਕੀ-ਕਾਰਵਾਈ ਸੂਚੀ |
ਮੁਕੰਮਲ ਉਤਪਾਦ ਨੂੰ ਅਜਿਹੇ ਟੈਸਟਾਂ ਦੀ ਲੋੜ ਹੋ ਸਕਦੀ ਹੈ ਜੋ ਪ੍ਰੋਫਾਈਲ ਦੇ ਮਾਪਾਂ ਤੋਂ ਕਿਤੇ ਵੱਧ ਜਾਂਦੇ ਹਨ।ASTM D7031WPC ਉਤਪਾਦਾਂ ਦੀਆਂ ਮਕੈਨੀਕਲ ਅਤੇ ਭੌਤਿਕ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਦਾ ਮੁਲਾਂਕਣ ਕਰਨ ਲਈ ਇੱਕ ਗਾਈਡ ਹੈ, ਅਤੇ ਇਹ ਦੱਸਦਾ ਹੈ ਕਿ ਉਪਭੋਗਤਾਵਾਂ ਨੂੰ ਐਪਲੀਕੇਸ਼ਨ ਲਈ ਉਚਿਤ ਟੈਸਟਾਂ ਦੀ ਚੋਣ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ।ASTM D7032-21WPC ਅਤੇ ਪਲਾਸਟਿਕ-ਲੰਬਰ ਡੇਕ ਬੋਰਡਾਂ, ਪੌੜੀਆਂ ਦੇ ਟ੍ਰੇਡ, ਗਾਰਡ ਅਤੇ ਹੈਂਡਰੇਲ ਲਈ ਪ੍ਰਦਰਸ਼ਨ ਰੇਟਿੰਗਾਂ ਨੂੰ ਕਵਰ ਕਰਦਾ ਹੈ।
ਕੁਦਰਤੀ ਫਾਈਬਰ-ਮਜਬੂਤ ਕੰਪੋਜ਼ਿਟ ਡੈੱਕ ਬੋਰਡਾਂ ਲਈ,ISO 16616:2015ਟੈਸਟ ਵਿਧੀਆਂ ਪ੍ਰਦਾਨ ਕਰਦਾ ਹੈ, ਜਦਕਿISO 19821:2017ਐਡਰੈੱਸ ਸਪੈਨ ਰੇਟਿੰਗ। ਇਕਰਾਰਨਾਮੇ ਨੂੰ ਲਿਖਣ ਤੋਂ ਪਹਿਲਾਂ ਲਾਗੂ ਸੰਸਕਰਨ, ਰਾਸ਼ਟਰੀ ਕੋਡ ਅਤੇ ਉਤਪਾਦ ਦਾਇਰੇ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ। ਉੱਲੀ ਮੁਕੰਮਲ ਉਤਪਾਦ ਦੀ ਪਾਲਣਾ ਨੂੰ ਲੈ ਕੇ ਨਹੀ ਕਰਦਾ ਹੈ.
ਸਾਡਾ ਫੈਕਟਰੀ ਦ੍ਰਿਸ਼:ਸਭ ਤੋਂ ਵਧੀਆ ਹੈਂਡਓਵਰ ਇੱਕ ਸਥਿਰ ਪ੍ਰਕਿਰਿਆ ਵਿੰਡੋ ਅਤੇ ਖੋਜਣ ਯੋਗ ਨਮੂਨਿਆਂ ਦਾ ਇੱਕ ਸੈੱਟ ਹੈ। ਅਸੀਂ ਇਹ ਜਾਣਨਾ ਚਾਹੁੰਦੇ ਹਾਂ ਕਿ ਕਿਹੜਾ ਫਾਰਮੂਲਾ ਚੱਲਿਆ, ਲਾਈਨ ਕਿੰਨੀ ਤੇਜ਼ੀ ਨਾਲ ਚਲੀ, ਦਬਾਅ ਕਿੱਥੇ ਸੈਟਲ ਹੋਇਆ, ਕੂਲਿੰਗ ਕਿਵੇਂ ਸੈੱਟ ਕੀਤੀ ਗਈ ਅਤੇ ਹਰੇਕ ਨਮੂਨਾ ਕਦੋਂ ਕੱਟਿਆ ਗਿਆ। ਇੱਕ ਮੇਜ਼ ਉੱਤੇ ਰੱਖਿਆ ਇੱਕ ਵਧੀਆ-ਦਿੱਖ ਵਾਲਾ ਬੋਰਡ ਇਹ ਨਹੀਂ ਦੱਸਦਾ ਕਿ ਕੀ ਲਾਈਨ ਇਸਨੂੰ ਦੁਹਰਾ ਸਕਦੀ ਹੈ।

ਅਕਸਰ ਪੁੱਛੇ ਜਾਂਦੇ ਸਵਾਲ
WPC ਐਕਸਟਰਿਊਸ਼ਨ ਮੋਲਡ ਦਾ ਹਵਾਲਾ ਦੇਣ ਲਈ ਕਿਹੜੀ ਜਾਣਕਾਰੀ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ?
ਸਹਿਣਸ਼ੀਲਤਾ, ਸੰਪੂਰਨ WPC ਫਾਰਮੂਲਾ, ਸਮੱਗਰੀ ਦੀ ਤਿਆਰੀ ਵਿਧੀ, ਐਕਸਟਰੂਡਰ ਅਤੇ ਅਡਾਪਟਰ ਵੇਰਵੇ, ਟੀਚਾ ਆਉਟਪੁੱਟ ਅਤੇ ਲਾਈਨ ਸਪੀਡ, ਕੂਲਿੰਗ ਅਤੇ ਢੋਣ-ਆਫ ਲੇਆਉਟ, ਸਤਹ ਲੋੜਾਂ, ਤਬਦੀਲੀ ਯੋਜਨਾ, ਉਪਲਬਧ ਉਪਯੋਗਤਾਵਾਂ ਅਤੇ ਇੱਕ ਮਾਪਣਯੋਗ ਸਵੀਕ੍ਰਿਤੀ ਟੈਸਟ ਦੇ ਨਾਲ ਅੰਤਿਮ ਪ੍ਰੋਫਾਈਲ ਡਰਾਇੰਗ ਭੇਜੋ। ਇੱਕ ਭੌਤਿਕ ਉਤਪਾਦ ਨਮੂਨਾ ਲਾਭਦਾਇਕ ਹੈ, ਪਰ ਇਸਨੂੰ ਨਿਯੰਤਰਿਤ ਡਰਾਇੰਗ ਨੂੰ ਨਹੀਂ ਬਦਲਣਾ ਚਾਹੀਦਾ ਹੈ।
ਕੀ ਇੱਕ WPC ਮੋਲਡ PE, PP ਅਤੇ PVC-ਅਧਾਰਿਤ ਲੱਕੜ ਕੰਪੋਜ਼ਿਟਸ ਨੂੰ ਚਲਾ ਸਕਦਾ ਹੈ?
ਉਹੀ ਮੁਕੰਮਲ ਸ਼ਕਲ ਸਮੱਗਰੀ ਨੂੰ ਬਦਲਣਯੋਗ ਨਹੀਂ ਬਣਾਉਂਦੀ। PE, PP ਅਤੇ PVC-ਅਧਾਰਿਤ WPC ਫਾਰਮੂਲੇ ਵਹਾਅ, ਤਾਪਮਾਨ ਵਿੰਡੋ, ਲੁਬਰੀਕੇਸ਼ਨ, ਡਰਾਅਡਾਊਨ ਅਤੇ ਕੂਲਿੰਗ ਪ੍ਰਤੀਕਿਰਿਆ ਵਿੱਚ ਵੱਖ-ਵੱਖ ਹੋ ਸਕਦੇ ਹਨ। ਅਸੀਂ ਇਹ ਫੈਸਲਾ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਸਹੀ ਫਾਰਮੂਲੇ ਅਤੇ ਪ੍ਰੋਸੈਸਿੰਗ ਰੂਟ ਦੀ ਸਮੀਖਿਆ ਕਰਦੇ ਹਾਂ ਕਿ ਕੀ ਇੱਕ ਟੂਲਿੰਗ ਬਾਡੀ ਅਤੇ ਵੱਖਰੇ ਇਨਸਰਟਸ ਵਿਹਾਰਕ ਹਨ ਜਾਂ ਸਮਰਪਿਤ ਟੂਲਿੰਗ ਸੁਰੱਖਿਅਤ ਹੈ ਜਾਂ ਨਹੀਂ।
ਕੀ ਇੱਕ WPC ਐਕਸਟਰਿਊਸ਼ਨ ਮੋਲਡ ਵਿੱਚ ਕੈਲੀਬ੍ਰੇਟਰ ਸ਼ਾਮਲ ਹੁੰਦਾ ਹੈ?
ਹਵਾਲਾ ਦਿੱਤਾ ਸਕੋਪ ਜ਼ਰੂਰ ਕਹਿਣਾ ਚਾਹੀਦਾ ਹੈ. ਐਕਸਟਰੂਜ਼ਨ ਡਾਈ ਗਰਮ ਪਿਘਲਣ ਨੂੰ ਆਕਾਰ ਦਿੰਦਾ ਹੈ, ਜਦੋਂ ਕਿ ਕੈਲੀਬ੍ਰੇਟਰ, ਕੂਲਿੰਗ ਸੈਕਸ਼ਨ ਅਤੇ ਹੌਲ-ਆਫ ਪ੍ਰੋਫਾਈਲ ਨੂੰ ਠੰਡਾ ਹੋਣ 'ਤੇ ਫੜਦੇ ਅਤੇ ਸਥਿਰ ਕਰਦੇ ਹਨ। ਇੱਕ ਲਾਈਨ-ਆਈਟਮ ਟੂਲਿੰਗ ਸੂਚੀ ਲਈ ਪੁੱਛੋ ਜੋ ਡਾਈ, ਅਡਾਪਟਰਾਂ, ਕੈਲੀਬ੍ਰੇਟਰਾਂ, ਕੂਲਿੰਗ ਪਲੇਟਾਂ, ਸੀਲਾਂ, ਹੀਟਰਾਂ, ਸੈਂਸਰਾਂ ਅਤੇ ਬਦਲਣ ਵਾਲੇ ਹਿੱਸਿਆਂ ਦੀ ਪਛਾਣ ਕਰਦੀ ਹੈ।
ਡਬਲਯੂਪੀਸੀ ਪ੍ਰੋਫਾਈਲ ਮੋਲਡ ਦੇ ਬਾਅਦ ਕਿਉਂ ਮਰੋੜਦਾ ਹੈ ਜਾਂ ਝੁਕਦਾ ਹੈ?
ਮਰੋੜ ਜਾਂ ਕਮਾਨ ਅਸਮਾਨ ਡਾਈ ਵਹਾਅ, ਅਸੰਤੁਲਿਤ ਕੰਧ ਜਾਂ ਵੈਬ ਸੈਕਸ਼ਨ, ਅਸਮਾਨ ਕੂਲਿੰਗ, ਕੈਲੀਬ੍ਰੇਟਰ ਅਲਾਈਨਮੈਂਟ, ਅਸਥਿਰ ਆਉਟਪੁੱਟ, ਗੈਰ-ਯੂਨੀਫਾਰਮ ਤਾਪਮਾਨ ਜਾਂ ਗਲਤ ਢੰਗ ਨਾਲ ਢੋਣ-ਆਫ ਤੋਂ ਆ ਸਕਦੇ ਹਨ। ਕਈ ਵੇਰੀਏਬਲਾਂ ਨੂੰ ਐਡਜਸਟ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਵਿਗਾੜ ਦੀ ਦਿਸ਼ਾ ਅਤੇ ਸਮੇਂ ਨੂੰ ਮਾਪੋ। ਪੂਰਨ ਰੂਪ ਅਤੇ ਕੂਲਿੰਗ ਸਿਸਟਮ ਦੀ ਜਾਂਚ ਕੀਤੀ ਜਾਣੀ ਚਾਹੀਦੀ ਹੈ।
ਨਨਹਾਈਆ ਡਬਲਯੂਪੀਸੀ ਮੋਲਡ ਲਈ ਕਿਹੜੀ ਸਮੱਗਰੀ ਦੀ ਵਰਤੋਂ ਕਰਦਾ ਹੈ?
ਨਨਹਈਆ ਦਾ ਡਬਲਯੂਪੀਸੀ ਮੋਲਡ ਪੇਜ ਸਟੀਲ ਨੂੰ ਸੂਚੀਬੱਧ ਕਰਦਾ ਹੈ ਅਤੇ ਸਖ਼ਤ ਅਤੇ ਪਾਲਿਸ਼ਡ ਸਤਹਾਂ ਦੇ ਨਾਲ ਉੱਚ-ਸ਼ਕਤੀ ਵਾਲੇ ਮਿਸ਼ਰਤ ਸਟੀਲ ਦਾ ਵਰਣਨ ਕਰਦਾ ਹੈ। ਵਿਕਲਪਿਕ ਕੂਲਿੰਗ ਚੈਨਲਾਂ ਦੇ ਨਾਲ ਹਰੇਕ ਮੋਲਡ CNC ਮਸ਼ੀਨਡ ਅਤੇ ਗਰਮੀ ਦਾ ਇਲਾਜ ਕੀਤਾ ਜਾਂਦਾ ਹੈ। ਪ੍ਰਵਾਨਿਤ ਹਵਾਲਾ ਪ੍ਰੋਜੈਕਟ ਲਈ ਸਹੀ ਗ੍ਰੇਡ, ਇਲਾਜ ਦੇ ਦਾਇਰੇ, ਪ੍ਰਵਾਹ-ਸਤਹੀ ਸਮਾਪਤੀ ਅਤੇ ਨਿਰੀਖਣ ਰਿਕਾਰਡਾਂ ਦੀ ਪਛਾਣ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ।
ਇੱਕ ਖੋਖਲੇ WPC ਡੈਕਿੰਗ ਪ੍ਰੋਫਾਈਲ ਨੂੰ ਕਿਵੇਂ ਨਿਰਧਾਰਤ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ?
ਬਾਹਰੀ ਮਾਪਾਂ, ਕੰਧ ਅਤੇ ਪਸਲੀਆਂ ਦੀ ਮੋਟਾਈ, ਕੈਵਿਟੀ ਜਿਓਮੈਟਰੀ, ਰੇਡੀਆਈ, ਨਾਜ਼ੁਕ ਸਹਿਣਸ਼ੀਲਤਾ, ਦਿਖਾਈ ਦੇਣ ਵਾਲੇ ਚਿਹਰੇ, ਐਮਬੌਸਿੰਗ ਜਾਂ ਸੈਂਡਿੰਗ ਭੱਤਾ, ਪ੍ਰਤੀ ਲੰਬਾਈ ਦਾ ਟੀਚਾ ਪੁੰਜ ਅਤੇ ਅੰਤਮ ਉਤਪਾਦ ਟੈਸਟ ਸਟੈਂਡਰਡ ਦੇ ਨਾਲ ਪੂਰਾ ਕਰਾਸ-ਸੈਕਸ਼ਨ ਪ੍ਰਦਾਨ ਕਰੋ। ਨਿਸ਼ਾਨ ਲਗਾਓ ਕਿ ਕਿਹੜੇ ਮਾਪ ਕਾਰਜਸ਼ੀਲ ਹਨ ਤਾਂ ਜੋ ਟੂਲਿੰਗ ਨਿਰਮਾਤਾ ਨੂੰ ਪਤਾ ਹੋਵੇ ਕਿ ਸਮਾਯੋਜਨ ਕਿੱਥੇ ਸਭ ਤੋਂ ਮਹੱਤਵਪੂਰਨ ਹੈ।
ਕੀ ਮੋਲਡ WPC ਡੈਕਿੰਗ ਸਟੈਂਡਰਡ ਦੀ ਪਾਲਣਾ ਦੀ ਗਰੰਟੀ ਦੇ ਸਕਦਾ ਹੈ?
ਨਹੀਂ। ਮੋਲਡ ਪ੍ਰੋਫਾਈਲ ਨਿਰਮਾਣ ਨੂੰ ਨਿਯੰਤਰਿਤ ਕਰਦਾ ਹੈ, ਪਰ ਅੰਤਮ ਉਤਪਾਦ ਦੀ ਕਾਰਗੁਜ਼ਾਰੀ ਫਾਰਮੂਲੇ, ਮਿਸ਼ਰਣ, ਨਮੀ ਨਿਯੰਤਰਣ, ਬਾਹਰ ਕੱਢਣ ਦੀਆਂ ਸਥਿਤੀਆਂ, ਕੂਲਿੰਗ ਅਤੇ ਉਤਪਾਦਨ ਗੁਣਵੱਤਾ ਪ੍ਰਣਾਲੀ 'ਤੇ ਵੀ ਨਿਰਭਰ ਕਰਦੀ ਹੈ। ਨਿਰਮਾਤਾ ਨੂੰ ਲਾਜ਼ਮੀ ਲੋੜਾਂ, ਜਿਵੇਂ ਕਿ ਚੁਣੇ ਹੋਏ ASTM, ISO ਜਾਂ ਰਾਸ਼ਟਰੀ ਮਿਆਰ ਲਈ ਤਿਆਰ ਡੈਕਿੰਗ ਦੀ ਜਾਂਚ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ।
ਇੱਕ WPC ਐਕਸਟਰਿਊਸ਼ਨ ਮੋਲਡ ਨੂੰ ਕਿਵੇਂ ਸਵੀਕਾਰ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ?
ਪ੍ਰਵਾਨਿਤ ਡਰਾਇੰਗਾਂ, ਸਮੱਗਰੀਆਂ, ਇਲਾਜ, ਇੰਟਰਫੇਸ, ਹੀਟਰ, ਸੈਂਸਰ, ਵਹਾਅ ਦੀਆਂ ਸਤਹਾਂ ਦਾ ਮੁਆਇਨਾ ਕਰੋ ਅਤੇ ਪਹਿਲਾਂ ਹਿੱਸੇ ਬਦਲੋ। ਫਿਰ ਇੱਕ ਨਾਮਿਤ ਪ੍ਰੋਫਾਈਲ, ਆਉਟਪੁੱਟ ਅਤੇ ਲਾਈਨ ਸਪੀਡ 'ਤੇ ਸਹਿਮਤ ਉਤਪਾਦਨ ਫਾਰਮੂਲਾ ਚਲਾਓ। ਪ੍ਰਕਿਰਿਆ ਦੀਆਂ ਸਥਿਤੀਆਂ ਨੂੰ ਰਿਕਾਰਡ ਕਰੋ ਅਤੇ ਕੂਲਡ ਪ੍ਰੋਫਾਈਲ ਦੇ ਮਾਪ, ਕੰਧ ਅਤੇ ਪਸਲੀ ਦੇ ਭਾਗਾਂ, ਸਿੱਧੀਤਾ, ਮਰੋੜ, ਸਤਹ, ਪ੍ਰਤੀ ਲੰਬਾਈ ਪੁੰਜ ਅਤੇ ਉਤਪਾਦ ਨਿਰਧਾਰਨ ਦੁਆਰਾ ਲੋੜੀਂਦੇ ਕਿਸੇ ਵੀ ਟੈਸਟਾਂ ਨੂੰ ਮਾਪੋ।
ਨਨਹਈਆ ਦੇ ਮੌਜੂਦਾ WPC ਮੋਲਡ, ਪੇਚ-ਬੈਰਲ, ਸਾਜ਼ੋ-ਸਾਮਾਨ ਅਤੇ ਸੇਵਾ ਪੰਨਿਆਂ ਤੋਂ ਤਿਆਰ ਕੀਤੀ ਤਕਨੀਕੀ ਸਮੱਗਰੀ। ਬਾਹਰੀ ਤਕਨੀਕੀ ਸਹਾਇਤਾ ਅਧਿਕਾਰਤ USDA, ASTM ਅਤੇ ISO ਸਰੋਤਾਂ ਤੱਕ ਸੀਮਿਤ ਹੈ। ਅੰਤਮ ਟੂਲਿੰਗ ਮਾਪ, ਸਮੱਗਰੀ, ਇਲਾਜ, ਲਾਈਨ ਸਕੋਪ ਅਤੇ ਸਵੀਕ੍ਰਿਤੀ ਦੇ ਮਾਪਦੰਡ ਪ੍ਰਵਾਨਿਤ ਪ੍ਰੋਜੈਕਟ ਦਸਤਾਵੇਜ਼ਾਂ ਦੁਆਰਾ ਨਿਯੰਤਰਿਤ ਕੀਤੇ ਜਾਂਦੇ ਹਨ।